
Точение закалённых деталей и шлифование — это не взаимозаменяемые обозначения финишной обработки. При точении закалённых деталей используется определённая режущая кромка, обычно инструмент из CBN или керамики, выбранный под материал и состояние; шлифование удаляет материал абразивными зёрнами. Для закалённой детали вращения точение закалённых деталей может быть привлекательным, когда геометрия доступна для токарного инструмента и требования чертежа к размеру, форме и поверхности могут быть выполнены в стабильной наладке. Шлифование остаётся важным, когда детали требуется более строгая круглость, цилиндричность, текстура поверхности или контроль целостности поверхности, чем может обеспечить предлагаемый маршрут точения.
Решение следует начинать с критической характеристики и метода её измерения. Гладкая на вид поверхность не доказывает круглость, а номинальный диаметр не описывает всю функциональную поверхность. Перед выбором маршрута рассмотрите базу элемента, состояние материала, прерывистое резание, жёсткость стенок, размер партии и окончательный контроль.
Процессы оставляют разные виды свидетельств
Точение закалённых деталей формирует поверхность однолезвийным инструментом. Геометрия вершины инструмента и подача оставляют направленную периодическую текстуру, тогда как износ инструмента, сила резания, жёсткость станка и поддержка заготовки влияют на размер и форму. Процесс может объединить несколько элементов вращения в одной наладке, сокращая переустановки и смены баз. Его результат всё равно должен удовлетворять заданной геометрии и состоянию поверхности детали.
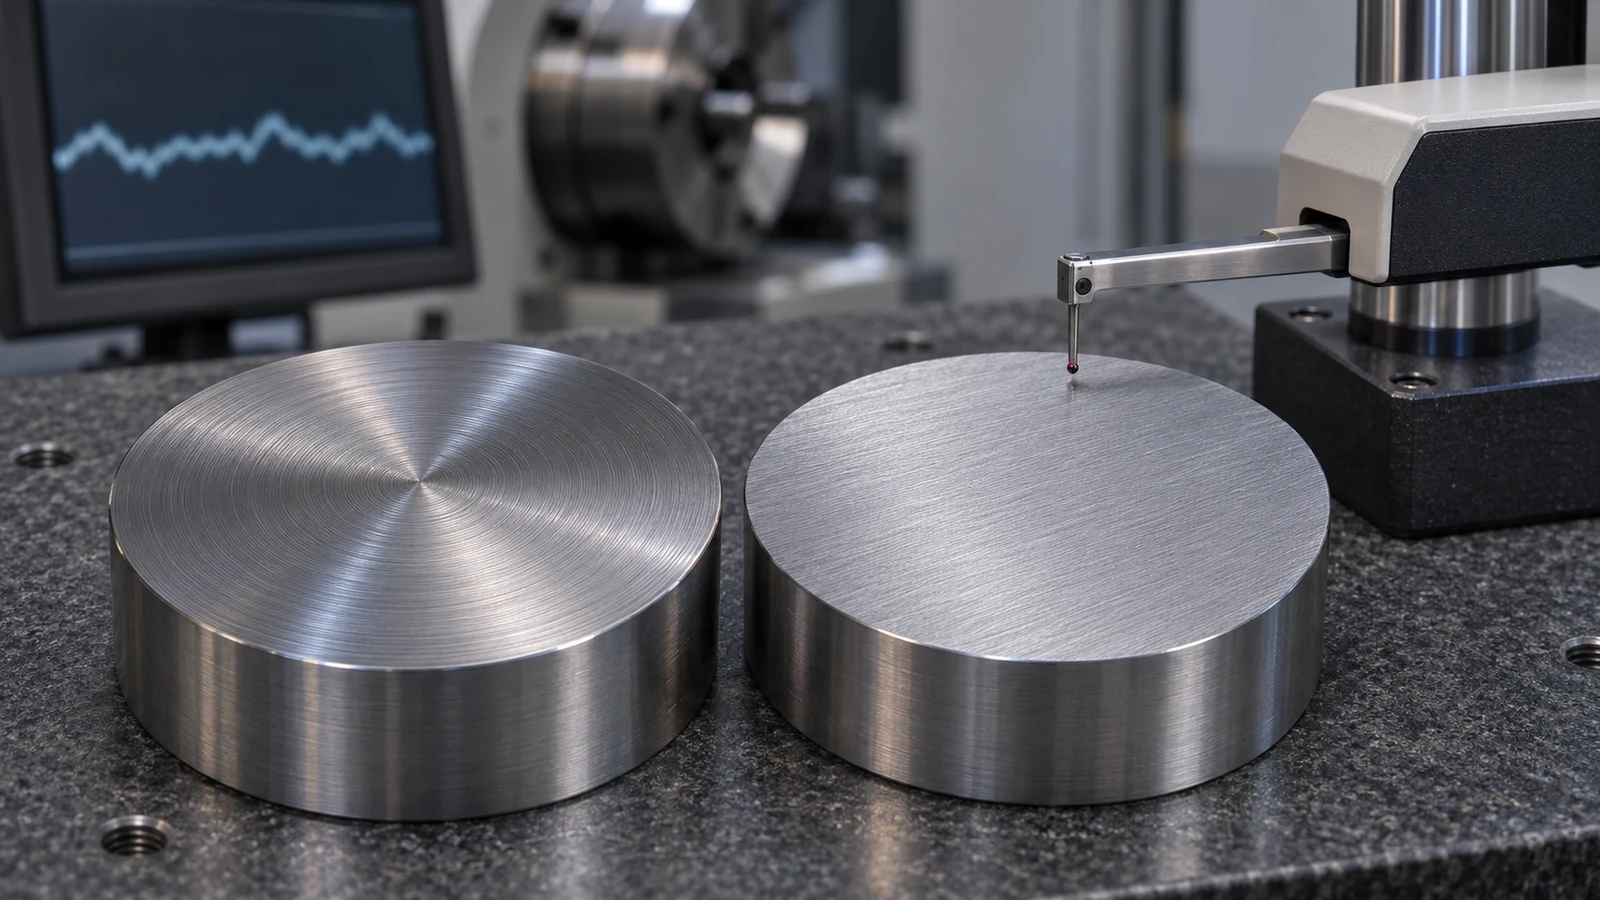
Шлифование использует множество абразивных режущих точек, распределённых по кругу. Характеристика круга, правка, закрепление заготовки, СОЖ, состояние станка и выбранный метод шлифования формируют результат. Круглое шлифование может подходить для точных наружных диаметров; внутренние или плоские элементы требуют маршрута, соответствующего их геометрии. Одно лишь слово “шлифованный” не определяет требуемую круглость, цилиндричность или шероховатость.
Оба маршрута могут изменять поверхность посредством теплового и механического воздействия. Их эффекты зависят от материала, твёрдости, состояния инструмента или круга, зоны контакта, стратегии охлаждения и параметров процесса. Если усталость, износ, контакт или герметичность зависят от поверхностного слоя, согласуйте требуемый контроль и свидетельства вместо предположения, что один процесс всегда безопаснее.
Согласуйте маршрут с требованием
| Состояние детали | Точение закалённых деталей может подойти, когда… | Шлифование может подойти, когда… |
|---|---|---|
| Геометрия | Критические поверхности являются поверхностями вращения и доступны для токарного инструмента | Элемент требует поверхности или профиля, которые предложенная токарная установка не может обеспечить |
| Контроль формы | Требуемая форма может быть выдержана и проверена в жёсткой, повторяемой токарной установке | Круглость, цилиндричность или определённое соотношение требуют подтверждённого маршрута шлифования |
| Текстура поверхности | Указанная текстура совместима с токарным инструментом, подачей и откликом материала | Функциональная поверхность требует текстуры, которую токарный маршрут не может надёжно обеспечить |
| Производственный план | Объединение элементов в одной установке сокращает переустановки без ослабления приёмки | Отдельная финишная операция обеспечивает повторяемый контроль критического элемента |
| Риски для рассмотрения | Износ инструмента, прерывистое резание, отжатие и изменения поверхностного слоя | Состояние круга, прижоги, остаточные напряжения, контроль формы и стабильность установки |
Это ориентиры для принятия решений, а не числовые технологические ограничения. Универсальный порог твёрдости, Ra или допуска вводит в заблуждение без учёта сплава, состояния термообработки, геометрии, оборудования и метода измерений. Попросите поставщика показать, как выбранный маршрут обеспечит соответствие чертежу.
Геометрия и наладка могут решить вопрос
Вал с несколькими буртиками, канавками и доступными диаметрами может выиграть от твёрдого точения, если одна стабильная схема закрепления позволяет установить управляющую базу. Однако длинная тонкая деталь может отжиматься под действием силы резания, а прерывистая поверхность нагружает пластину по-разному при входе и выходе инструмента из резания. Тонкое кольцо может деформироваться при любом методе закрепления. В каждом случае маршрут должен учитывать жёсткость и контроль в свободном состоянии.
Шлифование имеет собственные ограничения по доступу и базированию. Буртик, узкая канавка, прерывистая поверхность или внутренний элемент могут потребовать подходящего круга и траектории подхода. Несколько шлифовальных установов могут добавить работы по обработке и выверке. Поэтому выбор процесса касается полного маршрута, а не того, какой станок сам по себе точнее.
Для контекста о двух связанных операциях ознакомьтесь с токарной обработки с ЧПУ и прецизионное шлифование страницами сайта. Они описывают категории процессов; пригодность определяется чертежом детали и согласованным планом контроля.
Включите целостность поверхности в приёмку
Качество поверхностного слоя включает не только шероховатость. В зависимости от применения оно может включать микроструктуру, изменение твёрдости, остаточные напряжения, тепловые эффекты, заусенцы и дефекты ниже видимой поверхности. Результат профилометра отражает текстуру при определённом методе; сам по себе он не устанавливает состояние подповерхностного слоя или форму.
Если компонент работает при знакопеременных нагрузках, контактирует с другой закалённой деталью, уплотняется по ответной поверхности или подвержен износу, проектная организация должна определить, какие характеристики поверхности важны. План приёмки может тогда потребовать заданный параметр шероховатости и отсечку, измерение формы, проверку твёрдости, металлографические данные или квалификацию процесса. Выбирайте испытания исходя из функции и применимых спецификаций, а не потому, что название конкретного процесса предполагает их необходимость.
Не следует предполагать, что шлифование устраняет все термические риски, а точение закалённых деталей повреждает любую поверхность. Контролируйте выбранный процесс с помощью данных, соответствующих материалу и применению.
Лёгкое шлифование может быть правильной финишной операцией
Гибридная последовательность может использовать точение для эффективного съёма припуска и формообразования элементов, а затем оставлять небольшой шлифовальный припуск для поверхности или формы, где это необходимо. Это может сохранить непрерывность баз при передаче ответственности за конкретное требование финальной операции. Припуск, перенос баз и контроль после шлифования должны быть согласованы до запуска детали в производство.
Не оставляйте фиксированный припуск под шлифование автоматически. Требуемый припуск зависит от фактической деформации при термообработке, материала, геометрии и процесса финишной обработки. Если припуск слишком мал, финальная операция может не обработать элемент полностью; слишком большой припуск может увеличить стоимость и изменить геометрию. Подтвердите маршрут с помощью чертежа, состояния материала и квалифицированного плана процесса.
Что указать в чертеже и запросе предложения
Определите марку и состояние материала, состояние термообработки на каждой операции, критические диаметры и длины, схему базирования, допуски формы, шероховатость поверхности, прерывистые элементы, количество и данные контроля. Укажите, относится ли характеристика до или после нанесения покрытия, гальванизации или другой финишной операции. Если финальный элемент шлифуется, определите, что именно контролируется, а не полагайтесь на название процесса.
Попросите поставщика объяснить последовательность, метод базирования, припуск, межоперационный контроль и финальные измерения. Добросовестное предложение сравнивает принятые детали и включает оснастку, установы, финишную обработку, контроль и любые операции на стороне. Это делает компромисс наглядным, не обещая результат по стоимости или характеристикам до рассмотрения детали.
Часто задаваемые вопросы
Всегда ли точение закалённых деталей дешевле шлифования?
Нет. Оно может сократить число установов или объединить элементы, но износ инструмента, материал, геометрия, размер партии, финишная обработка и контроль могут изменить общую стоимость. Сравнивайте полный маршрут при одинаковых требованиях к приёмке.
Всегда ли шлифование обеспечивает лучшую поверхность?
Не для каждого материала, круга, установа и требования. Укажите текстуру и форму, которые важны, затем проверьте их согласованным методом.
Может ли одна деталь использовать и точение закалённых деталей, и шлифование?
Да. Точение может создавать основную геометрию и удалять большую часть припуска, тогда как шлифование выполняет чистовую обработку выбранных поверхностей. Последовательность и припуск должны учитывать термическую обработку, перенос баз и окончательный контроль.