
Плита для инструмента робота может соответствовать номинальной схеме отверстий и при этом давать плохую соосность исполнительного механизма. Критическая взаимосвязь обычно проходит не только через болты: поверхность фланца, центрирующий поясок или посадочное место, установочные штифты, толщина переходника и собственные базовые поверхности инструмента — всё это вносит вклад. Поэтому механическая обработка плиты для инструмента робота должна контролировать цепочку сопряжения, задающую положение, а не просто воспроизводить прямоугольную плиту с отверстиями.
Начните с координатной взаимосвязи, которую должно сохранять изделие. Определите, какие элементы позиционируют плиту, какие крепёжные элементы обеспечивают удержание, и какие размеры управляют центром инструмента или ориентацией захвата. Затем решите, что должно измеряться на самой плите, а что следует проверять после сборки.
- Составьте карту полного стека сопряжения
- Разделите позиционирование и крепление
- Проверяйте жёсткость и массу вместе
- Обрабатывайте отверстия, посадочные места и поверхности от полезных баз
- Выбирайте материал плиты под конкретный случай нагрузки
- Проверяйте соосность после сборки
- Детали запроса предложения, предотвращающие несоответствие плиты
- Часто задаваемые вопросы о плитах для инструмента
Составьте карту полного стека сопряжения
Начертите сборку от фланца робота до рабочего элемента: фланец, плита для инструмента, любые проставки или переходники, корпус исполнительного механизма и конечный инструмент или захват. Зафиксируйте посадочную поверхность, диаметр центрирующего пояска или посадочного места, расположение штифтов, схему болтов и базу, используемую для ориентации инструмента. Плита может быть точно изготовлена по своему чертежу и всё равно не обеспечить соосность, если чертёж ссылается на кромку, которая не используется при сборке.
Учитывайте суммарную высоту стека и угловую погрешность. Небольшой наклон на одном сопряжении может заметно сместить точку инструмента, когда инструмент вынесен от фланца. Это не означает, что каждый размер требует жёсткого допуска. Это означает, что чертёж должен отличать позиционирующие поверхности и элементы ориентации от отверстий с зазором, вырезов для кабелей и нефункциональных кромок.
Если плита соединяет стандартный интерфейс робота с нестандартной схемой, определите оба стандарта интерфейса или предоставьте контролируемые чертежи. Не предполагайте, что номинально похожие окружности болтов взаимозаменяемы; размер посадочного места, глубина посадочного места, форма резьбы и детали поверхности могут различаться в зависимости от модели робота или семейства инструмента.
Разделяйте базирование и крепление
Болты прижимают плиту, но одни лишь свободные отверстия не обязательно обеспечивают повторяемое положение. В зависимости от конструкции и последовательности сборки может потребоваться плотно прилегающий направляющий поясок, штифты, буртик или другой элемент базирования. Схема базирования должна быть продуманной, доступной для контроля и совместимой со способом снятия и повторной установки плиты.
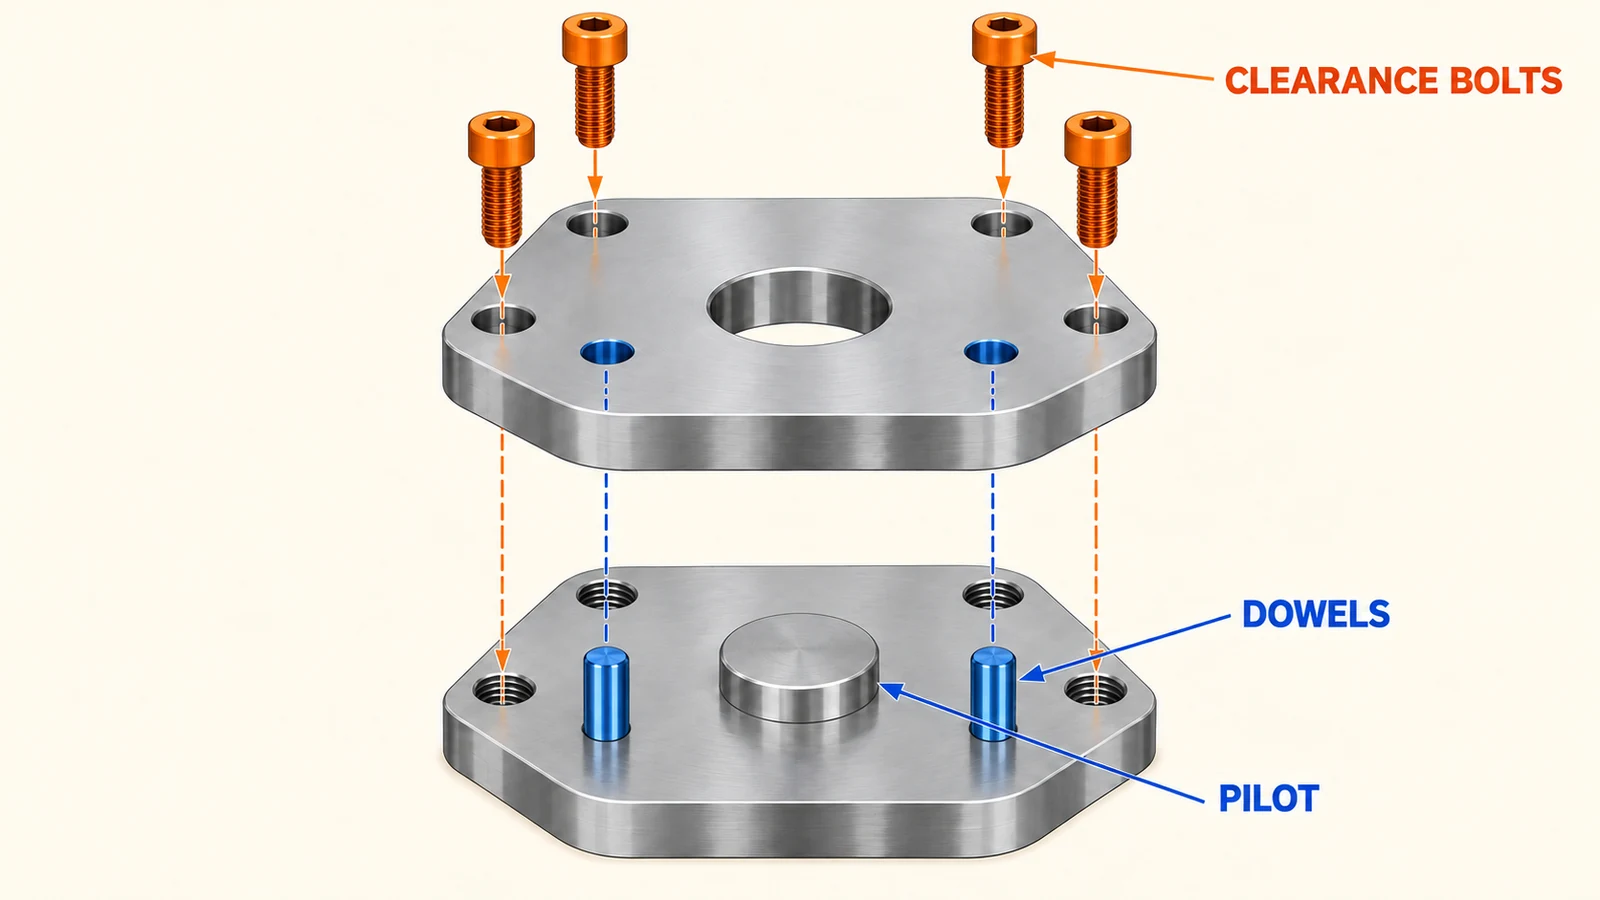
При использовании штифтов определите их взаимосвязь с базовой поверхностью и функциональной осью инструмента. Положение и посадку отверстий следует выбирать исходя из требуемой повторяемости и способа сборки, а не копировать с типового чертежа. Если предполагается регулировка плиты при наладке, укажите диапазон регулировки и способ фиксации и проверки конечного положения.
Учитывайте путь передачи нагрузки. Шаг крепежа, толщина плиты и опоры вокруг отверстий влияют на поведение стыка при ускорении исполнительного органа или воздействии технологического усилия. Большой вырез может снизить массу, но также снижает жёсткость вокруг направляющего пояска или группы болтов. Конструкция должна иметь достаточно материала там, где входит нагрузка и где поддерживаются элементы базирования.
Проверяйте жёсткость и массу совместно
Запястья роботов несут движущуюся массу, поэтому вес важен; однако оптимизация массы без учёта деформации может обменять производительность по вылету на податливость. Длинный консольный инструмент может усиливать поворот или изгиб плиты. Проверьте массу и центр тяжести всей сборки, затем исследуйте сечения плиты вокруг фланца и стыка с исполнительным органом. Рёбра или локальное увеличение толщины могут быть эффективнее простого утолщения всей плиты.
Статические расчёты или моделирование могут отсеять варианты конструкции, но допущения о предварительной затяжке крепежа, контакте и граничных условиях должны соответствовать реальной сборке. Для прототипа измерения при характерной ориентации или нагрузке могут выявить податливость, которую не покажет плоская схема контроля. Повторяемость и жёсткость связаны, но различны: плита может возвращаться в одно и то же положение, но при этом прогибаться под нагрузкой.
Зазоры также важны. Прорези для проводки, пневматических каналов и кронштейнов датчиков не должны прерывать критичные опорные площадки или делать тонкое сечение слишком податливым. Прокладывайте кабели и шланги так, чтобы их усилия не отклоняли инструмент в другое положение при движении запястья.
Обрабатывайте отверстия, направляющие пояски и поверхности от полезных баз
Основную опорную поверхность, направляющий поясок и критичную схему отверстий следует планировать как взаимосвязанный набор элементов. Когда геометрия и доступ станка позволяют, выполнение связанных элементов с одной стабильной установки может снизить риск переноса баз. Если требуется несколько установок, ссылайтесь на одну и ту же функциональную схему базирования и учитывайте, как технологическая оснастка восстанавливает её.
Большие плиты могут деформироваться при удалении материала, особенно если в конструкции есть асимметричные карманы или тонкие перемычки. Технологический процесс может предусматривать поэтапную черновую обработку, достаточную поддержку плиты и чистовую обработку критичных стыков после стабилизации детали. Конкретный подход зависит от состояния заготовки, размеров, допусков и количества; нельзя предполагать универсальную последовательность обработки.
Для элементов на нескольких поверхностях или наклонных стыков проверьте, соответствует ли 3–4-осевое фрезерование или 5-осевая фрезеровка лучше требованиям доступа и базирования. Выбор процесса должен следовать геометрии и плану контроля, а не предпочтению к марке станка.
Выбирайте материал плиты под конкретный случай нагрузки
Алюминий часто рассматривают, когда важны малая движущаяся масса и обрабатываемость, но на результат влияют марка, состояние, геометрия сечения и обработка поверхности. Стальная плита может быть уместна там, где компактный высоконагруженный интерфейс или условия износа делают её свойства полезными, хотя добавленная масса может повлиять на полезную нагрузку и динамику робота. Выбирайте материал исходя из фактической нагрузки, габаритов, окружающей среды и ограничений сборки.
Не рассматривайте замену материала как простое сравнение плотности. Жёсткость, глубина резьбы, воздействие коррозии, поведение при контакте и требования к отделке — всё это влияет на конструкцию. Если указано анодирование или другое покрытие, определите поверхности, которые должны оставаться необработанными или сохранять контролируемую посадку. Толщина покрытия может повлиять на центрирующие пояски, отверстия и посадочные интерфейсы.
Проверка соосности после сборки
При контроле детали следует измерять посадочную поверхность, центрирующий поясок, расположение отверстий и взаимосвязь с базой инструмента от указанных баз. Затем проверка сборки устанавливает, соответствуют ли ориентация и положение инструмента относительно робота требованиям применения. В зависимости от системы это может включать калибр, координатные измерения, измерительный цикл или контролируемую настройку по эталонному элементу.
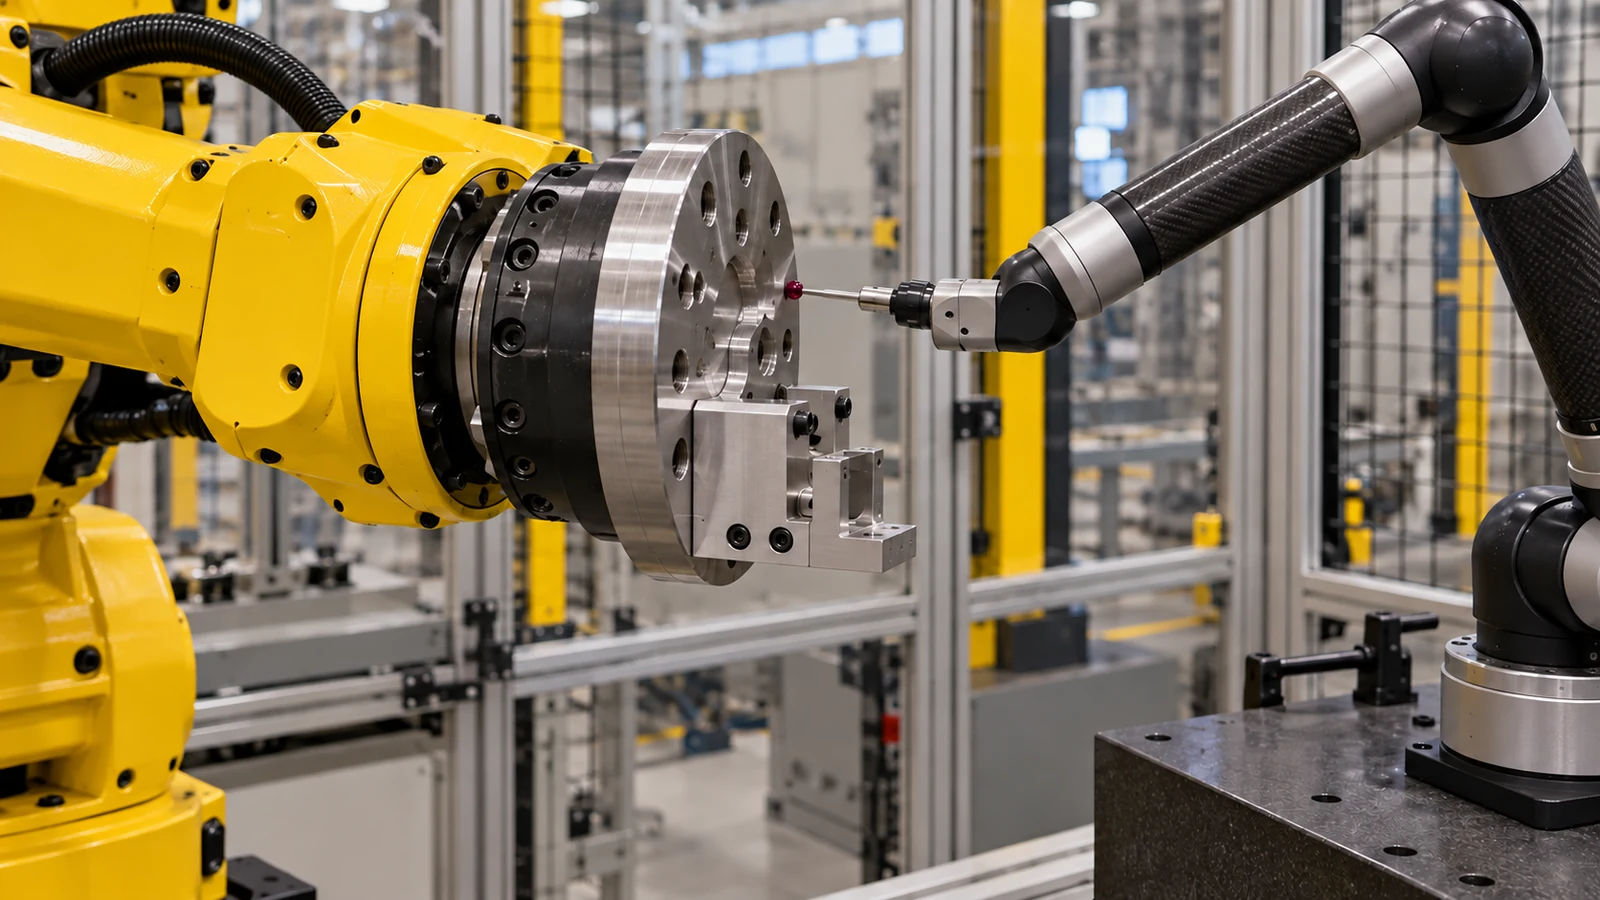
Зафиксируйте, выполняется ли проверка до или после окончательной затяжки крепежа, прокладки кабелей и любых регулировок. Плита, измеренная в свободном состоянии, может вести себя иначе при прижатии к ответной поверхности. Для поиска неисправностей сравнивайте одни и те же базовые точки и условия сборки, а не смешивайте отчёт о детали в свободном состоянии с измерением нагруженной системы.
Когда после обслуживания соосность нарушается, перед повторной обработкой плиты проверьте загрязнения на ответных поверхностях, заусенцы, состояние штифтов, последовательность затяжки крепежа и усилия от кабелей. Грязь или повреждённый фиксатор могут создать кажущуюся геометрическую ошибку, не изменяя измеренных размеров плиты.
Детали запроса предложения, предотвращающие несоответствие плиты
Укажите модель робота или чертёж управляемого фланца, чертёж интерфейса исполнительного органа, материал и состояние, количество, отделку, а также функциональную систему координат или баз. Отметьте, какие элементы позиционируют сборку, а какие служат только для зазора или крепления. Предоставьте ожидаемую нагрузку инструмента, вылет и любые компоненты интерфейса, входящие в объём поставки.
Укажите, требуется ли контроль только плиты или собранного интерфейса, и определите ожидаемые доказательства. Если конструкция ещё меняется, отметьте ревизию и отделите элементы прототипного изучения от критичных для производства интерфейсов. Это обеспечивает согласованность обработки, сборки и приёмки.
Часто задаваемые вопросы о инструментальных плитах
Обеспечивают ли одни только болтовые отверстия повторяемую соосность инструмента робота?
Не обязательно. Отверстия с зазором в основном обеспечивают проход крепежа; в зависимости от сборки может потребоваться центрирующий поясок, штифт, буртик или другой предусмотренный конструкцией элемент позиционирования.
Должна ли инструментальная плита быть как можно легче?
Она должна соответствовать требованиям по полезной нагрузке и динамике, сохраняя достаточную жёсткость и поддержку интерфейса. Снижение массы, вызывающее прогиб или ослабляющее элементы позиционирования, может подорвать повторяемость.
Что следует проверять после установки?
Проверьте базу инструмента или центральную точку относительно базовой системы робота в указанных условиях сборки, включая окончательное состояние крепежа и соответствующую прокладку кабелей или шлангов.