
Um furo pode estar dentro da medida e ainda assim falhar em sua função. O eixo pode estar cônico, lobulado, desalinhado ou muito rugoso para o eixo de acoplamento ou vedação. A retificação interna e o brunimento tratam de partes diferentes desse problema: a retificação interna é um processo de remoção de material usado para estabelecer a medida e a geometria do furo; o brunimento é comumente usado para refinar a geometria e a textura superficial de um furo após existir uma condição inicial adequada. Escolha a partir das características exigidas do furo, não apenas pelo rótulo de acabamento.
A comparação é mais útil para luvas temperadas, buchas de precisão, assentos de rolamento, componentes hidráulicos e outras peças em que um eixo, pino ou vedação gira dentro de um furo. Material, relação comprimento-diâmetro do furo, sobremetal inicial, acesso e método de inspeção afetam o plano de processo. Um desenho deve identificar o eixo funcional e os critérios de aceitação antes de se selecionar um processo.
Separe medida, forma e textura
Três requisitos comuns são fáceis de confundir. O diâmetro do furo controla a folga ou a interferência com a peça de acoplamento. A forma controla a circularidade, a cilindricidade, a conicidade e a retilineidade ao longo do comprimento do furo. A textura superficial descreve picos, vales e orientação que podem afetar o atrito, a retenção de lubrificante, o desgaste e a vedação. Um processo pode melhorar uma característica enquanto deixa outra fora do requisito.
Por exemplo, um medidor de furo de dois pontos pode indicar um diâmetro dentro dos limites em várias estações, mas não detectar uma forma trilobada ou um empenamento do eixo. Uma medição de rugosidade pode ser aceitável em um local enquanto o furo apresenta uma conicidade mensurável. O plano de aceitação deve, portanto, indicar quais características são críticas e como serão avaliadas. Evite adicionar uma tolerância de diâmetro muito apertada como substituto para a definição de circularidade ou alinhamento.
Para que a retificação interna é adequada
A retificação interna usa um pequeno rebolo rotativo dentro de um furo para remover material. Ela pode levar um furo à medida e corrigir parte do erro geométrico quando a peça e o rebolo podem ser apoiados e controlados. É frequentemente considerada para materiais duros, furos de acabamento e características cuja medida ou relação com outra superfície deve ser estabelecida após operações anteriores ou tratamento térmico.
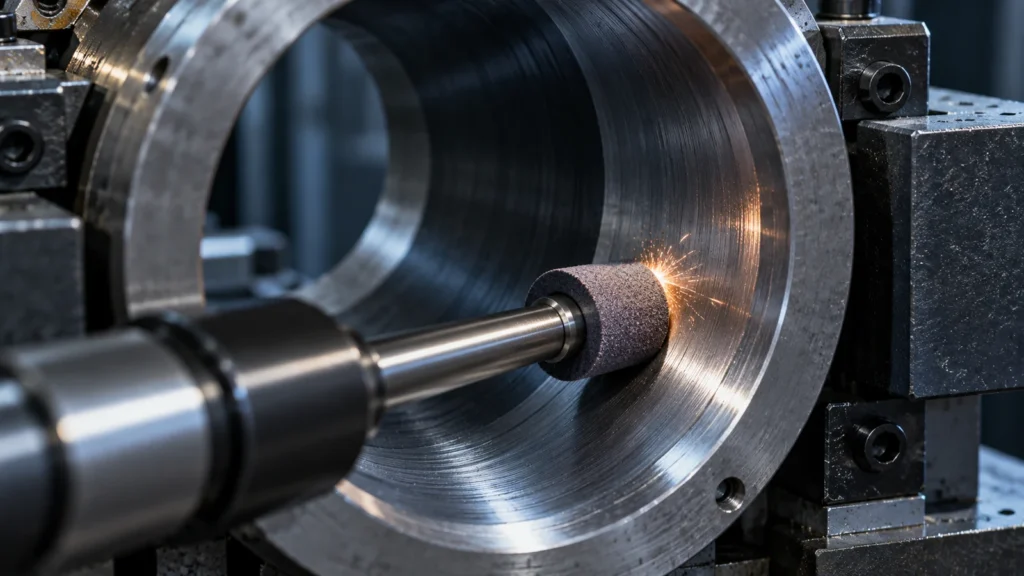
A retificação interna não garante um acabamento ou forma específicos apenas porque a operação está nomeada na folha de roteiro. O datum de setup, a fixação da peça, o comportamento térmico e a estratégia de medição importam. Para contexto de processo, consulte a capacidade de retificação interna e suas informações mais amplas informações sobre retificação de precisão; o desenho ainda controla as dimensões aceitas.
O que o brunimento altera dentro de um furo
A brunidura utiliza pedras abrasivas ou ferramentas semelhantes em um movimento controlado dentro do furo. A combinação de rotação e movimento alternado produz um padrão de superfície cruzado e pode refinar o tamanho e a forma do furo. O processo é valorizado quando a aplicação se beneficia de textura e contato controlados ao longo de um comprimento, mas os resultados dependem da guia da ferramenta, pressão, curso, condição do abrasivo, lubrificante e da geometria do furo apresentada à ferramenta.
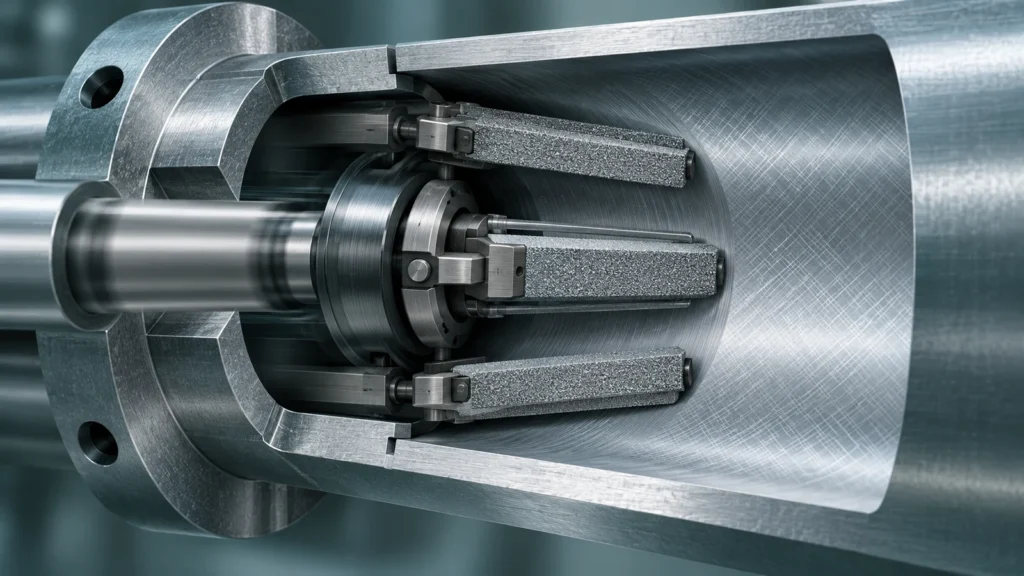
O próprio padrão cruzado precisa de contexto. Seu ângulo, profundidade e consistência podem ser importantes para lubrificação ou vedação, mas um padrão visual não é um resultado de inspeção. Defina o parâmetro de textura exigido, a direção de medição e os locais de amostragem. Um furo que aloja um vedante pode ter um requisito de superfície diferente de um ajuste deslizante a seco ou de uma bucha de localização.
Escolha pela condição inicial do furo
Use a condição inicial como o primeiro ponto de decisão:
- Estabeleça o datum. Identifique a face, o eixo ou a característica que controla como o furo funciona na montagem.
- Meça o furo atual. Verifique o diâmetro em múltiplas profundidades e orientações, além das características de forma necessárias para a aplicação.
- Compare o erro com a tolerância disponível. Determine se o processo deve remover material significativo para corrigir o tamanho ou apenas refinar um furo já adequado.
- Selecione a sequência de operações. A retificação interna pode estabelecer o tamanho e a geometria; a brunidura pode seguir quando a superfície funcional precisa de um refinamento adicional de textura ou forma.
- Planeje a inspeção intermediária e final. Não adie toda a medição até após a última operação se um processo anterior puder consumir a tolerância remanescente.
Estas são questões de planejamento, não uma instrução genérica de que todo furo precisa de ambos os processos. Em algumas peças, a retificação interna sozinha pode atender ao desenho. Em outras, a brunidura pode ser apropriada após uma operação diferente de mandrilamento ou retificação. Um engenheiro de processos deve confirmar a sequência em relação à dureza do material, às dimensões do furo, às relações de tolerância e aos requisitos de teste funcional.
A inspeção deve corresponder à geometria
Use um calibrador de furos ou medidor pneumático calibrado para o diâmetro quando apropriado, mas combine as leituras de tamanho com um método de forma quando o desenho controla circularidade, cilindricidade ou eixo. Uma CMM pode avaliar a localização e o alinhamento em relação aos datums, enquanto um instrumento de forma dedicado pode fornecer geometria do furo mais detalhada. O método correto depende do acesso, da tolerância, da condição da superfície e da incerteza de medição.
Para textura, especifique se Ra, Rz ou outro parâmetro é exigido e como o instrumento é orientado. Um apalpador pode ser difícil de posicionar de forma consistente em um furo pequeno ou profundo; uma leitura próxima à boca pode não representar a zona de trabalho. Se a peça for uma interface de vedação ou rolamento, um teste funcional ou verificação definida pelo fornecedor pode complementar a inspeção dimensional, mas não deve substituir os requisitos do desenho sem acordo.
Meça após a limpeza e a estabilização da temperatura. Resíduos abrasivos, óleo de brunidura, rebarbas em furos transversais ou diferenças de temperatura podem distorcer o resultado. Registre a localização e a orientação das medições para que os resultados do fornecedor e do cliente sejam comparáveis.
Torne o desenho útil para a fabricação
Um desenho pronto para decisão deve mostrar o diâmetro e a tolerância do furo, a referência de datum, qualquer controle de forma ou posição exigido, a textura superficial, o material e a condição de tratamento térmico, e a expectativa de inspeção. Onde uma vedação ou eixo determina a função, identifique o componente conjugado ou a classe de ajuste em vez de confiar em uma nota genérica. Esclareça se as dimensões são medidas antes ou depois de revestimento, galvanoplastia ou uma operação de montagem posterior.
Quando o furo for profundo, interrompido, de parede fina ou incomumente pequeno, inclua uma vista em corte ou detalhe do modelo que torne o acesso e o suporte claros. Se uma mudança de processo for permitida, defina o resultado aceito em vez de exigir uma operação nomeada sem explicar o motivo. Isso dá à manufatura margem para selecionar uma rota adequada enquanto preserva o requisito de engenharia.
Perguntas Frequentes
A brunidura sempre segue a retificação interna?
Não. A brunidura é usada quando sua contribuição de superfície ou geometria é necessária. Se a retificação já atinge todas as características especificadas, uma operação extra pode adicionar custo e risco sem melhorar a função.
A brunidura pode corrigir um furo desalinhado?
Ela pode refinar alguns erros do furo, mas não se deve presumir que reposicione um eixo em relação a datums externos. Estabeleça a relação de eixo exigida e o sobremetal disponível antes de selecionar um processo corretivo.
Qual processo produz um furo com padrão cruzado?
A brunidura comumente produz um padrão cruzado a partir de seu movimento combinado. O padrão e a textura exigidos ainda precisam de definição funcional e inspeção adequada; a aparência sozinha não é prova de aceitação.