
A2 e D2 não são intercambiáveis apenas porque ambos são aços-ferramenta para trabalho a frio temperados ao ar. O D2 é comumente selecionado quando a resistência ao desgaste abrasivo é o requisito principal; o A2 é frequentemente considerado quando se necessita de um melhor equilíbrio entre resistência ao desgaste e resistência ao lascamento da aresta. A escolha correta depende do modo de falha, da geometria da seção, da condição de tratamento térmico, do acabamento e do custo de uma falha não planejada da ferramenta — não apenas da dureza.
Esta comparação é mais útil para punções, blocos de desgaste, lâminas e outros componentes de ferramenta usinados. Não substitui uma especificação de tratamento térmico específica para a classe. Equivalentes comerciais e classes de marca podem diferir, portanto a descrição de compra deve identificar a norma aplicável, a condição e a evidência de aceitação.
Comece por como a ferramenta falha
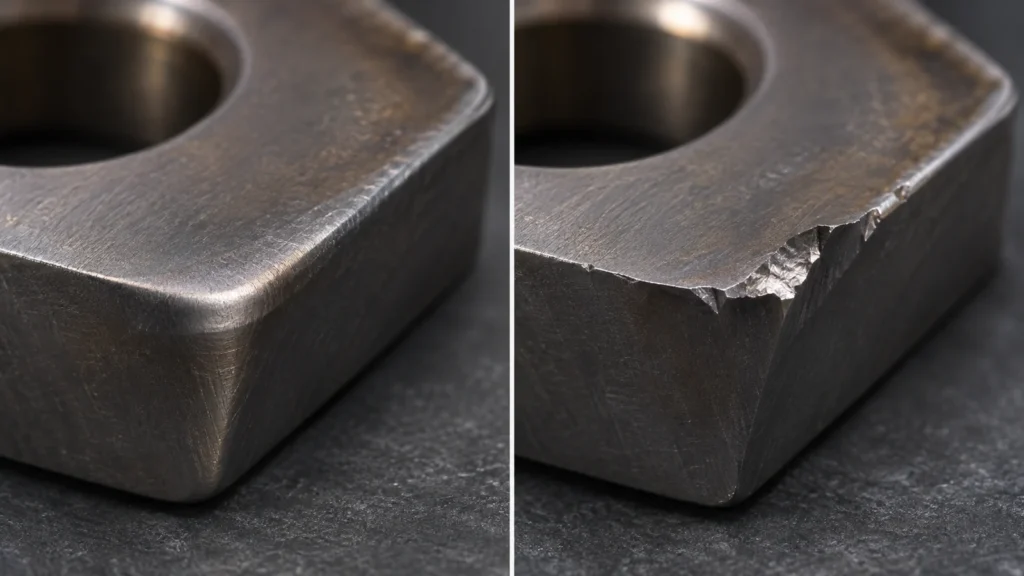
Inspecione um componente que falhou antes de escolher um substituto. Uma aresta de trabalho polida ou arredondada aponta para desgaste; um canto lascado, uma trinca a partir de um entalhe ou uma fratura súbita apontam para um problema diferente. Se uma ferramenta é descartada por desgaste, mas o processo na verdade sofre com lascamento, selecionar um aço mais resistente ao desgaste pode tornar a falha menos previsível em vez de resolvê-la.
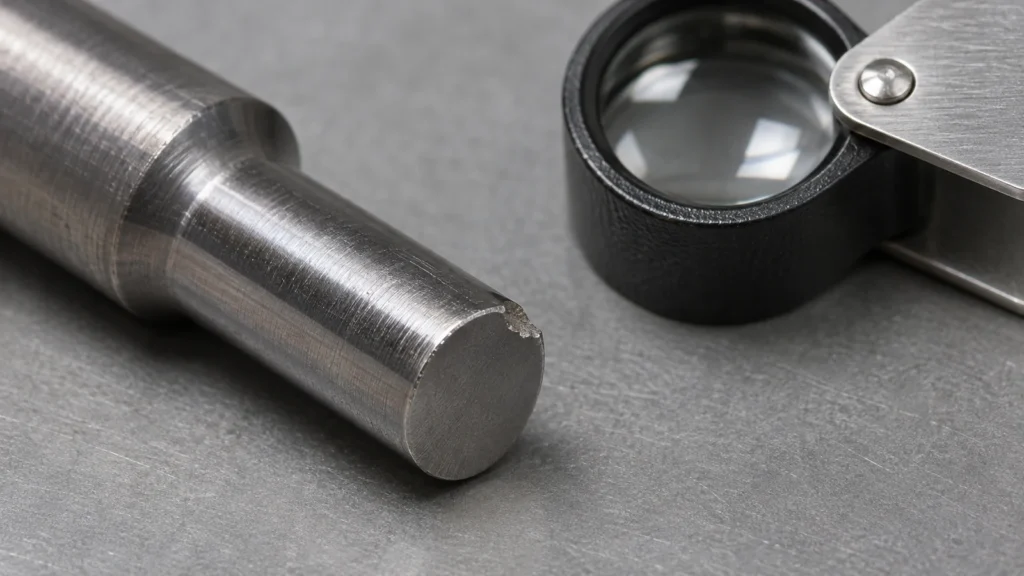
Registre onde o dano começa, se é localizado, como a carga é aplicada e se a falha segue uma queima de retificação, uma transição abrupta, uma inclusão ou uma distorção de tratamento térmico. A seleção A2/D2 só faz sentido depois de separar os riscos de desgaste abrasivo, adesivo, impacto e fratura bruta. As orientações de ferramental dos produtores de aço também tratam o mecanismo dominante de desgaste ou fratura como o fator de seleção.
A resistência ao desgaste tem um custo
A alta liga e a estrutura de carbonetos do D2 tornam-no atrativo onde o desgaste abrasivo é severo. Na mesma ferramenta, porém, uma aresta fina sem apoio, uma mudança abrupta de seção, impacto ou concentração de tensão podem fazer do lascamento a falha controladora. O A2 é frequentemente considerado onde a aplicação exige um perfil de desgaste menos extremo e maior tolerância a danos na aresta, embora o resultado dependa do aço exato, do tratamento térmico e da geometria.
Não traduza o gráfico de propriedades relativas de um único fabricante em um ranking universal para todos os produtos A2 e D2. O gráfico é uma comparação direcional útil dentro de seu material e contexto de teste declarados. A distribuição de carbonetos, a limpeza, a rota do produto, o tratamento térmico e a dureza de trabalho podem todos alterar o desempenho. Para uma ferramenta de alto custo, um pequeno ensaio controlado com critérios de falha documentados pode ser mais valioso do que uma “atualização” genérica para D2.
A geometria pode pesar mais que o rótulo da classe
Punções finas, raios pequenos, faces estreitas e cortes interrompidos concentram tensão. Um aço nominalmente mais resistente ou mais resistente ao desgaste não pode compensar um caminho de carga frágil. Revise o apoio da aresta, a folga, o alinhamento, o encosto e a direção da força. Uma transição com raio ou um apoio mais largo pode prolongar a vida sem alterar o material.
A condição da superfície também importa. Danos de retificação, cantos internos vivos e transições rugosas podem iniciar trincas. Especifique claramente a superfície de trabalho, a condição de aresta admissível e quaisquer raios críticos. Se a ferramenta sofre impacto ou desalinhamento, descreva isso na análise da aplicação; dados de dureza isolados não representam esse ciclo de trabalho.
Planeje a usinagem em torno do tratamento térmico
Componentes de aço-ferramenta são comumente desbastados antes da têmpera e acabados depois, onde a geometria ou a superfície exigida assim o requer. A sequência exata depende da condição do material bruto, do tamanho da seção, do movimento esperado, do sobremetal restante e do processo de acabamento. Não use uma folga universal copiada de outro grau ou forma. Acorde as etapas de recuperação de datum e de inspeção para que a aresta crítica possa ser localizada após o tratamento.
O custo de usinagem pode diferir entre A2 e D2 devido à dureza, ao teor de carbonetos, à condição do material bruto e à quantidade de retificação ou EDM necessária. Identifique quais características devem ser usinadas antes do tratamento térmico, quais podem ser retificadas de acabamento e se a recristalização por EDM ou a integridade superficial exigem trabalho adicional. A página página do material A2 quanto a página do material D2 fornecem contexto específico do grau; elas não definem o padrão de aceitação do tratamento térmico do cliente.
Para a sequência de processo mais ampla, compare planejamento do tratamento térmico com os requisitos de datum e acabamento da peça. Se retificação de precisão fizer parte da rota, coloque o perfil acabado, a superfície e as referências de inspeção no desenho.
A2 e D2 no ponto de decisão
| Evidência de aplicação | Direção a avaliar | Pergunta antes da liberação |
|---|---|---|
| Desgaste abrasivo severo, aresta bem suportada | Avaliar D2 | O risco de lascamento relacionado a carbonetos permanecerá aceitável nesta geometria? |
| Danos na aresta ou impacto dominam a vida útil da ferramenta | Avaliar A2 ou uma alternativa mais tenaz | A taxa de desgaste é aceitável se a tenacidade melhorar? |
| Secção fina ou característica sensível a entalhes | Rever primeiro a geometria e o tratamento térmico | O suporte, o raio ou o alinhamento da carga podem reduzir a concentração de tensões? |
| Ferramental de custo elevado ou crítico para a segurança | Qualificar a classe e a condição exatas do fornecedor | Que inspeção, intervalo de dureza e evidência de falha são necessários? |
A tabela é um auxiliar de decisão, não uma garantia do material. Confirme a classe exata e os dados do fornecedor antes de substituir um aço por outro.
Especifique a condição, não apenas o nome
Uma especificação utilizável identifica o A2 ou o D2 pela norma exigida ou produto nomeado, a condição de entrega, os requisitos de tratamento térmico, o intervalo de aceitação de dureza, os requisitos críticos de superfície e aresta e os registos de rastreabilidade. Acrescente as dimensões que devem ser verificadas após o tratamento térmico e o método ou esquema de referência quando a ambiguidade de medição puder afetar a aceitação.
Em resumo: comece pelo mecanismo de dano. O D2 é um candidato lógico quando o desgaste abrasivo predomina; o A2 pode ser a melhor investigação quando o lascamento das arestas e a tenacidade predominam. Depois, teste a decisão face à geometria, ao tratamento, ao acabamento e às evidências reais de vida útil da ferramenta.