
Escolha o 303 quando cortes frequentes, torneamento, furação e roscamento dominarem a produção de uma peça; escolha o 304 quando soldagem, conformação, exposição mais ampla à corrosão ou uma especificação de aço inoxidável de uso geral mais confiável forem mais importantes. Essa é uma decisão inicial, não uma substituição genérica de grau. Confirme a forma exata do produto, a norma aplicável, o ambiente de serviço e os requisitos de acabamento antes de liberar um desenho ou pedido de compra.
A diferença prática é que o 303 é uma modificação de usinagem livre da família de aços inoxidáveis austeníticos da série 300. Suas adições de enxofre melhoram a quebra de cavaco e o comportamento na usinagem, ao mesmo tempo que restringem as condições em que o grau é uma boa escolha. O 304 aceita mais exigências de fabricação e resistência à corrosão, mas seu encruamento, tenacidade e comportamento do cavaco podem tornar o corte menos tolerante.
O trade-off por trás dos dois graus
303 e 304 podem parecer intercambiáveis quando uma peça é descrita apenas como “aço inoxidável”. Não são escolhas idênticas. No 303, inclusões contendo enxofre ajudam a aresta de corte a formar cavacos mais curtos e manejáveis. Isso é valioso em peças com muitos diâmetros torneados, furos transversais, canais e roscas, onde cavacos longos podem se enrolar na peça ou na ferramenta e interromper um ciclo. A mesma modificação afeta o comportamento frente à corrosão, a soldagem e a conformação, portanto o ganho de usinabilidade deve ser ponderado em relação à vida útil posterior da peça.
O 304 é um grau austenítico amplamente utilizado para componentes que precisam de um equilíbrio entre resistência à corrosão e flexibilidade de fabricação. Seu comportamento do material pode incluir encruamento substancial. Uma ferramenta que atrita, permanece parada ou corta repetidamente uma superfície endurecida pode apresentar forças crescentes e vida da aresta instável. A resposta exata depende da condição do produto, do estoque, da geometria da ferramenta, da estratégia de corte e do componente. Não converta uma comparação de graus em uma promessa universal de velocidade ou tempo de ciclo.
| Fator de decisão | O 303 vale a pena ser avaliado quando | O 304 vale a pena ser avaliado quando |
|---|---|---|
| Densidade de recursos | Muitos recursos torneados, furados, com canais ou roscados tornam o controle de cavaco importante. | A peça tem requisitos de fabricação mais amplos ou a rota do processo inclui conformação. |
| Junção | O projeto é usinado como um único componente ou montado mecanicamente. | Uma rota de soldagem qualificada faz parte do projeto. |
| Ambiente | A exposição é leve e o limite de corrosão especificado é compatível com o grau. | A resistência geral à corrosão é mais importante, sujeita ao meio real. |
| Acabamento e aceitação | O desenho permite um acabamento e condição superficial compatíveis com aço inoxidável de usinagem livre. | Os requisitos de restauração superficial ou fabricação favorecem o grau de uso geral. |
O que muda na máquina
No 303, a quebra de cavaco pode simplificar o torneamento automático e reduzir a tendência de cavacos longos interferirem em recursos pequenos. Isso pode ser útil onde um componente repete o mesmo sulco, ressalto ou rosca ao longo de um lote de produção. Isso não elimina a necessidade de uma montagem rígida, uma aresta afiada, engajamento adequado da ferramenta e refrigerante ou lubrificação apropriados à operação. Se a peça for fina, esbelta ou com tolerâncias apertadas, a deflexão e o calor ainda precisam ser gerenciados.
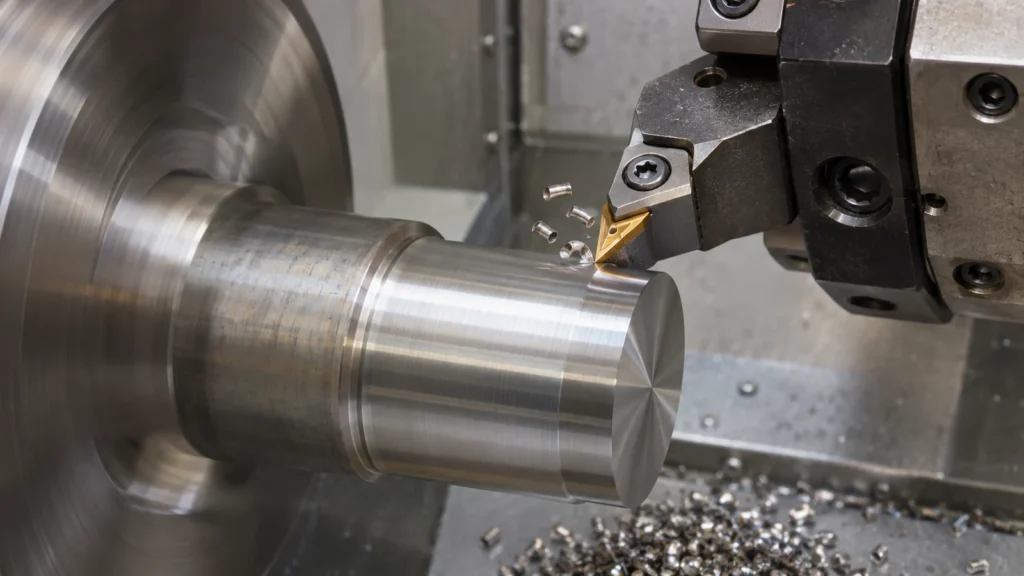
O 304 frequentemente exige uma disciplina de corte mais deliberada. Evite o atrito na superfície, estabilize a peça de trabalho e mantenha um engajamento que produza um cavaco real em vez de polir ou brunir o material. Uma pausa na parede ou um passe de acabamento leve pode alterar a camada superficial que a próxima ferramenta encontra. A furação, o rosqueamento, o fresamento e o torneamento podem, portanto, responder de forma diferente mesmo na mesma peça. Para conexões roscadas ou componentes torneados, compare o acesso da ferramenta, a evacuação de cavacos e a inspeção — não apenas o nome da liga. As capacidade de torneamento CNC quanto a capacidade de fresamento CNC páginas do site descrevem famílias de processos relevantes.
Não presuma que uma mudança para 303 reduza automaticamente o custo total. Avalie a disponibilidade de estoque, o tempo de corte, as trocas de ferramentas, a remoção de rebarbas, o tratamento superficial e as consequências de uma peça rejeitada. Um grau de usinagem livre pode facilitar a etapa de corte enquanto cria um problema na soldagem, passivação ou serviço final. A comparação útil segue a rota completa desde o estoque bruto até a aceitação.
Onde o 304 tem a margem de projeto mais segura
Quando um componente precisa ser soldado, conformado ou exposto a um ambiente mais exigente, o 304 pode se adequar melhor ao projeto. Uma modificação de usinagem livre não deve ser selecionada simplesmente porque a oficina pode cortá-la mais rápido. Se uma conexão for soldada em um conjunto, um invólucro usinado for dobrado após o corte, ou um recurso molhado estiver exposto a produtos químicos de limpeza, o projetista deve avaliar o procedimento de fabricação e a exposição relevantes. Cloretos, frestas, temperatura, concentração e líquido estagnado podem alterar o risco de corrosão; “inoxidável” por si só não estabelece a adequação.
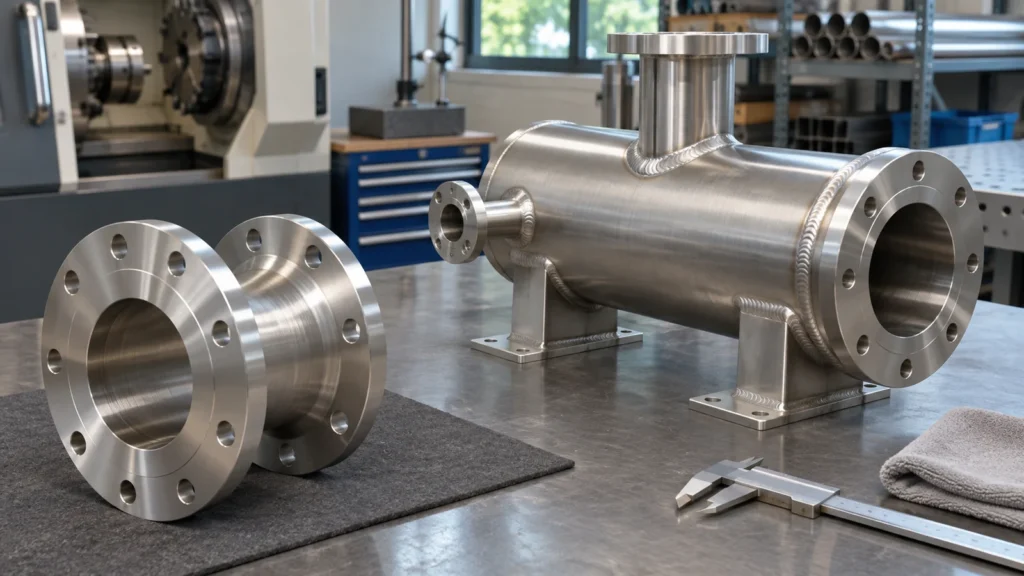
O tratamento superficial também merece uma revisão explícita. A usinagem pode deixar partículas incrustadas, material esfregado, rebarbas e diferenças superficiais locais. Os requisitos de limpeza e passivação devem seguir o desenho, a especificação do cliente e as condições de serviço. Uma nota de acabamento escrita para 304 não deve ser transferida para 303 sem confirmar o procedimento aplicável e os critérios de aceitação. As página de material 303 do site quanto a Página do material 304/304L são referências iniciais; não substituem a classe e o estado indicados no desenho controlado.
Especifique o material de que a peça realmente precisa
Utilize o 303 quando a função do componente for compatível com os seus limites de corrosão e fabrico e a rota de produção beneficiar da maquinagem de cavaco curto. Utilize o 304 quando a ligação, a conformação ou um desempenho de corrosão mais amplo liderarem a decisão. Se nenhuma das classes cobrir o requisito de serviço, a resposta pode ser outra família de aço inoxidável em vez de um compromisso entre estas duas.
Mantenha a seleção ligada a requisitos mensuráveis. Identifique a norma e a revisão, a forma do produto, a condição de entrega, o acabamento exigido e quaisquer controlos adicionais de química ou certificação. Quando uma superfície de vedação, de rolamento ou de contacto elétrico for relevante, indique-a separadamente da designação geral do material. Um certificado de material pode identificar o lote fornecido e a química reportada; por si só, não prova que uma característica maquinada, soldadura ou superfície acabada cumpre o desenho do componente.
Uma revisão prática de desenho e compras
- Liste o ambiente da peça, incluindo fluido, concentração, temperatura, química de limpeza e exposição a fendas.
- Assinale se a rota inclui soldadura, dobragem, conformação a frio, passivação ou acabamento estético.
- Identifique as características que determinam o tempo de maquinagem: roscas repetidas, furos cruzados, ranhuras, rasgos estreitos ou trajetos de cavaco difíceis.
- Defina a norma do material, a forma do produto, a condição, o certificado e quaisquer restrições específicas do cliente.
- Estabeleça a aceitação para rebarbas, condição superficial, desempenho de corrosão e dimensões pós-processamento antes de comparar orçamentos.
- Aprove uma mudança de classe através do desenho ou de um processo de engenharia documentado; não inferir equivalência a partir de uma designação de maquinabilidade.
Para um componente torneado simples em serviço ligeiro, o 303 pode ser uma escolha de produção prática. Para um componente fabricado ou mais amplamente exposto, o 304 pode reduzir o risco a jusante. A decisão correta resulta da função da peça e da rota de fabrico completa, com a classe exata e os requisitos de aceitação registados antes da produção.