
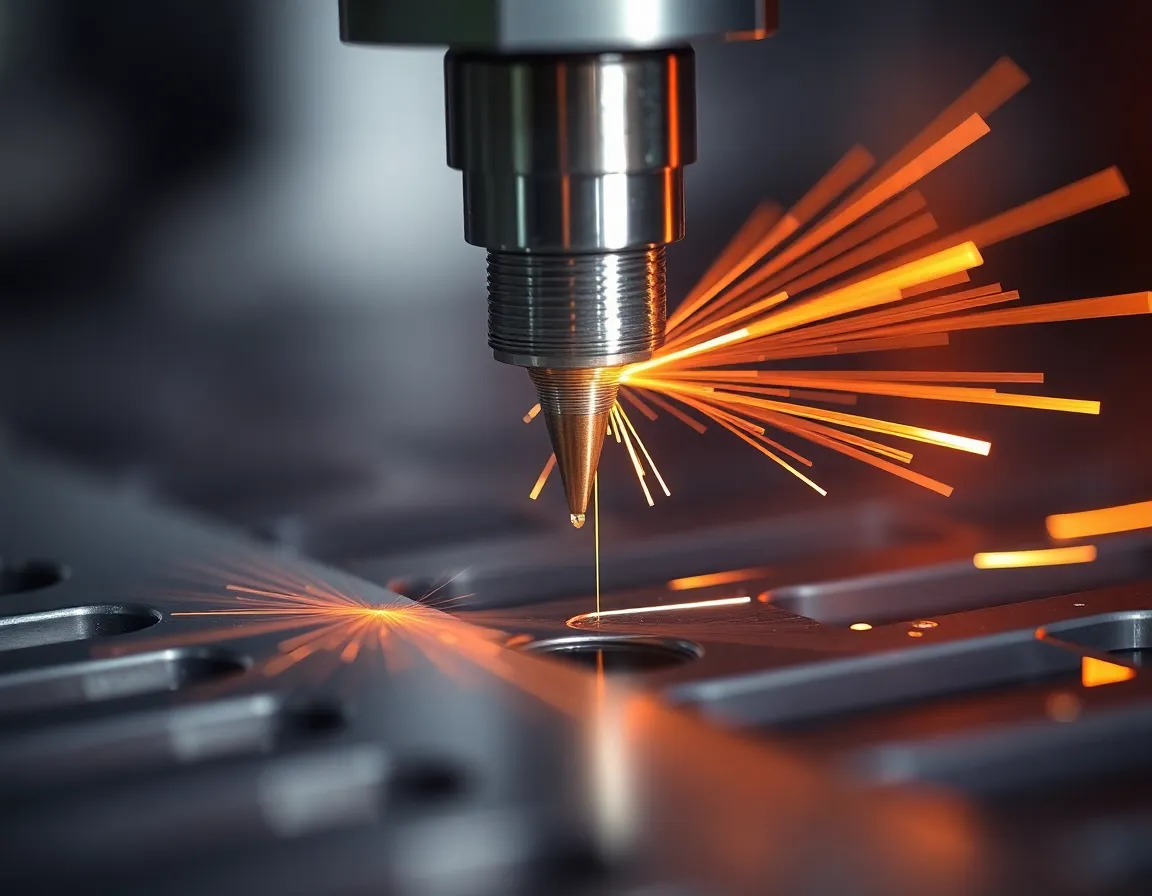
ワイヤ放電加工とは何か?
複雑さと精度が出会う先端製造の領域において、ワイヤ放電加工(Wire EDM)は基盤技術として位置づけられています。ワイヤカットEDMまたはスパークエロージョンとも呼ばれ、細い真鍮または被覆ワイヤを連続的に走行させ、導電性材料に複雑な輪郭や形状を卓越した精度で切り込む非伝統的な熱電加工プロセスです。物理的な力と切削工具に依存する従来の機械加工とは異なり、ワイヤEDMは制御された一連の電気スパークによって材料を除去し、極めて硬い金属の加工や、他の方法では不可能、非現実的、あるいは法外に高コストとなる複雑な形状の創成を可能にします。航空宇宙や医療から自動車、金型・治具に至るまでの業界で精密部品を製造するための最適なソリューションです。.
ワイヤEDMの仕組み:スパークエロージョンの科学
ワイヤEDMの基本原理は一見単純です。すなわち、電気エネルギーを使って材料を侵食することです。しかし、この原理の実行には、電気的、機械的、そしてソフトウェア制御の高度なシンフォニーが関わっています。.
主要構成要素
ワイヤEDM装置はいくつかの主要な構成要素から成ります。電気パルスを生成する電源、スプールからワイヤを案内するワイヤ送給システム、ミクロンレベルの精度でワイヤを位置決めする上下のダイヤモンドガイド、誘電体システム(通常は脱イオン水)、そして機械軸(通常はテーパーカット用のX、Y、U、V軸)の動きを制御するCNC制御装置です。.
段階的なプロセス
プロセスは、ワークピースとワイヤ電極を誘電体液のタンクに浸すことから始まります。通常直径0.004インチから0.013インチ(0.10mmから0.33mm)のワイヤは、スプールから連続的に送給され、ワークピースを通過します。ワイヤ(負極)とワークピース(正極)の間に電圧差が印加されます。.
ワイヤがワークピースに近づけられると(約0.0001インチから0.001インチのスパークギャップを維持)、強烈な電界が誘電体液をイオン化し、導電チャネルを形成します。これにより、制御されたスパークがギャップを飛び越えます。各スパークは10,000°Cを超える強烈で局所的な熱を発生させ、ワークピース材料の微視的粒子を瞬時に溶融・気化させます。その後、誘電体液がこれらの微小な破片を洗い流し、その領域を冷却してワークピースの過熱を防ぎます。スパークの発生、材料の除去、そしてフラッシングというこのサイクルは毎秒数十万回行われ、ワイヤはCNCプログラムされた経路に沿って、微視的な帯鋸のように金属をゆっくりと精密に「切断」することができます。.
誘電体流体の役割
脱イオン水は3つの重要な機能を担っています:
- 絶縁体と導体: 電圧がしきい値に達するまでは絶縁体として機能し、その後、放電のための導電チャネルとなります。.
- クーラント: 気化した材料とワークピースを急速に冷却します。.
- フラッシング剤: 放電ギャップから侵食された粒子(スワーフ)を運び去り、清浄な切断を確保するとともに短絡を防ぎます。.
ワイヤ放電加工の多面的な利点
ワイヤ放電加工の独自の動作原理は、数多くの製造上の課題を解決する強力な利点群をもたらします。.
比類のない精度と正確さ
ワイヤ放電加工は、しばしば±0.0001インチ(±0.0025mm)以内という極めて厳しい公差を維持する能力で知られています。このプロセスは非接触式であるため、ワークピースにたわみ、振動、工具摩耗といった従来の機械加工でよく見られる誤差の原因となり得る機械的力が加わりません。.
難加工材や硬化材の加工能力
材料の除去が硬さではなく電気伝導性に依存するため、ワイヤ放電加工は硬化工具鋼、チタン、インコネル、超硬合金、多結晶ダイヤモンド(PCD)を、軟らかいアルミニウムと同様の容易さで難なく切断できます。これにより、熱処理後の加工が可能となり、硬化前に加工を行った場合に生じ得るひずみを排除できます。.
複雑な形状と微細なディテール
細く連続的に移動するワイヤにより、入り組んだ形状、鋭い内側コーナー、繊細な特徴の創成が可能です。複数の段取りを要したり、フライス加工や旋削加工では不可能な複雑なプロファイルを持つマイクロサイズの部品、入り組んだ金型、試作品を製作できます。.
優れた表面仕上げと最小限の再鋳層
最新のワイヤ放電加工機は、複数回の仕上げパスを通じて2~3 Raマイクロインチ(0.05~0.08 µm)という微細な表面仕上げを実現できます。また、放電が制御されているため、再鋳造層(切断面に再凝固した材料)は非常に薄く均一になり、必要に応じて容易に除去できることが多いです。.
バリのない生産
この侵食プロセスは清浄でバリのないエッジを残すため、ほとんどの場合、二次的なバリ取り作業が不要になります。これは特に小さく繊細な部品にとって、時間とコストの大幅な節約になります。.
業界全体の主な用途
ワイヤ放電加工の利点により、この技術はいくつかのハイテクおよび精密志向の分野で不可欠なものとなっています。.
- 高精度の外科用器具は、ロボットコンポーネントにおけるトルク伝達のためにマイクロスプラインをしばしば使用します。ここではEDMプロセスの清浄性と精度が極めて重要です。 これは典型的な用途です。ワイヤ放電加工は、プレス金型、押出金型、順送金型、およびプラスチック射出成形やダイカスト用の複雑な金型インサートを、卓越した精度と長寿命で製作するために使用されます。.
- 航空宇宙・防衛: 耐熱合金製のタービンブレード、エンジン部品、構造部品、および複雑な内部構造を持つ軽量化部品の製造に使用されます。.
- 医療機器製造: 手術器具、インプラント(骨ねじやプレートなど)、および診断機器用部品の製造には、ワイヤ放電加工が提供する生体適合性、精度、バリのないエッジが求められます。.
- 自動車: 試作、燃料噴射部品、トランスミッション部品、特殊歯車の製造に使用され、特に高性能車や電気自動車で活用されています。.
- エレクトロニクスとマイクロマシニング: コネクタ、センサー、半導体リードフレーム用のマイクロ部品を製作します。細線対応能力により、極めて小さな部品の加工が可能です。.
最適なワイヤ放電加工結果を得るためのベストプラクティス
ワイヤ放電加工の能力を最大限に活用するには、確立されたベストプラクティスを遵守することが重要です。.
製造容易性設計(DFM)
部品を設計する際は、ワイヤ径と放電ギャップを考慮してください。内側コーナー半径は、ワイヤ半径にオーバーバーン(放電ギャップ)を加えた値によって制限されます。極端に細く支持されていないリブや、切断後に壊れやすい高い薄肉形状の設計は避けてください。.
戦略的なスタート穴の配置
ワイヤは材料を貫通する必要があるため、内部切断には開始穴(多くの場合、ドリル加工または事前加工)が必要です。この穴の位置とサイズを計画して、スクラップ材料を通るワイヤの移動を最小限に抑えることで、効率と精度を向上させることができます。.
適切なワークピースの準備と取り付け
ワークピースが清潔で、スケールがなく、適切に接地されていることを確認してください。複雑な部品では数時間かかることもある加工プロセス中に、いかなる動きも防ぐため、堅牢で剛性のある固定が不可欠です。.
最適化された切削パラメータとワイヤ選定
現代の機械には高度なジェネレータが搭載されていますが、特定の材料と目標とする仕上げに合わせて、適切なワイヤの種類(標準真鍮、拡散、コーティング)、直径、およびパラメータセット(パルスオン/オフ時間、電圧、フラッシング圧力)を選定することが鍵となります。コーティングワイヤ(亜鉛コーティングなど)を使用すると、切削速度を大幅に向上させることができます。.
細心の誘電体メンテナンス
脱イオン水の抵抗率と清浄度を維持することは必須です。誘電体の品質が悪いと、放電の不安定化、表面仕上げの悪化、ワイヤ断線、精度低下を招きます。定期的な監視とろ過システムのメンテナンスが不可欠です。.
結論として、精密ワイヤ放電加工は単なる切削ツールではなく、設計と製造の限界を押し広げる実現可能技術です。制御された電気火花の力を活用することで、材料の硬さ、形状の複雑さ、ミクロン単位の精度といった最も困難な課題を解決します。材料が進歩し部品がより複雑になるにつれ、先端製造における重要な柱としてのワイヤ放電加工の役割はますます拡大し、革新的な設計を実現可能な高性能の現実へと変えていくでしょう。.


