
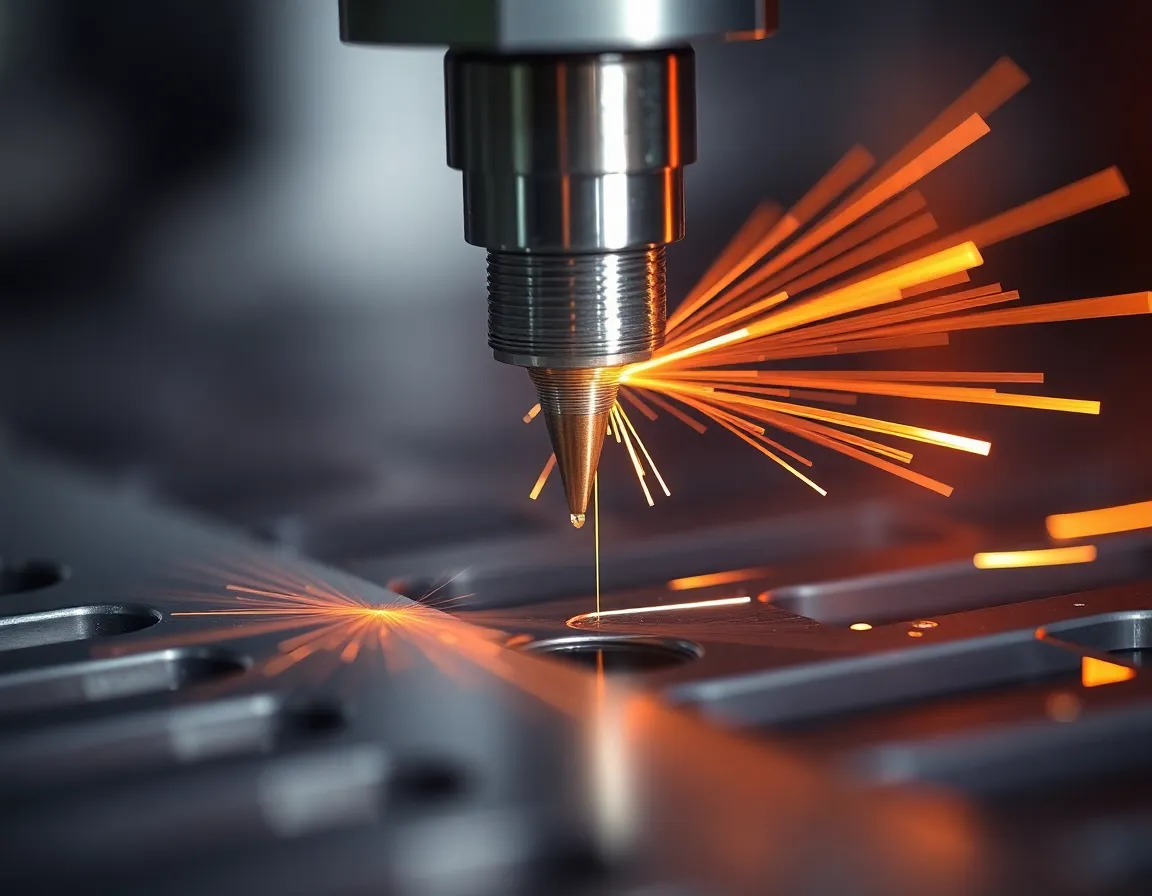
Che cos'è la lavorazione EDM a filo?
Nel campo della produzione avanzata, dove la complessità incontra la precisione, la lavorazione a scarica elettrica a filo (Wire EDM) rappresenta una tecnologia fondamentale. Nota anche come EDM a filo o erosione a scintilla, è un processo non tradizionale di tipo termoelettrico che utilizza un sottile filo continuo in ottone o rivestito per tagliare profili e forme intricati in materiali elettricamente conduttivi con un'accuratezza eccezionale. A differenza della lavorazione convenzionale che si basa sulla forza fisica e sugli utensili da taglio, la Wire EDM rimuove il materiale attraverso una serie di scariche elettriche controllate, rendendo possibile lavorare metalli estremamente duri e creare geometrie complesse che sarebbero impossibili, poco pratiche o proibitivamente costose con altri metodi. È la soluzione ideale per produrre componenti di precisione in settori che spaziano dall'aerospaziale al medicale, dall'automotive allo stampaggio e attrezzeria.
Come funziona la Wire EDM: la scienza dell'erosione a scintilla
Il principio fondamentale alla base della Wire EDM è ingannevolmente semplice: usare l'energia elettrica per erodere il materiale. Tuttavia, l'esecuzione di questo principio implica una sofisticata sinfonia di controlli elettrici, meccanici e software.
I componenti principali
Una macchina Wire EDM è composta da diversi componenti chiave: un alimentatore che genera gli impulsi elettrici, un sistema di avanzamento del filo che guida il filo da una bobina, guide superiori e inferiori in diamante che posizionano il filo con precisione a livello di micron, un sistema dielettrico (solitamente acqua deionizzata) e un controllo CNC che determina il movimento degli assi della macchina (tipicamente X, Y, U e V per tagli conici).
Il processo passo dopo passo
Il processo inizia con l'immersione del pezzo in lavorazione e dell'elettrodo a filo in una vasca di fluido dielettrico. Il filo, che di solito ha un diametro compreso tra 0,004" e 0,013" (0,10 mm e 0,33 mm), viene alimentato continuamente da una bobina, passando attraverso il pezzo. Viene applicata una differenza di tensione tra il filo (elettrodo negativo) e il pezzo in lavorazione (elettrodo positivo).
Quando il filo viene avvicinato al pezzo in lavorazione (mantenendo una distanza di scintilla di circa 0,0001" - 0,001"), l'intenso campo elettrico ionizza il fluido dielettrico, creando un canale conduttivo. Ciò consente a una scintilla controllata di scoccare attraverso la distanza. Ogni scintilla genera un calore intenso e localizzato—superiore a 10.000°C—che fonde e vaporizza istantaneamente una particella microscopica del materiale del pezzo. Il fluido dielettrico poi lava via queste minuscole particelle di detriti e raffredda l'area, impedendo al pezzo di surriscaldarsi. Questo ciclo di generazione della scintilla, asportazione del materiale e lavaggio avviene centinaia di migliaia di volte al secondo, consentendo al filo di "tagliare" lentamente e con precisione il metallo come una sega a nastro microscopica, seguendo un percorso programmato CNC.
Il ruolo del fluido dielettrico
L'acqua deionizzata svolge tre funzioni critiche:
- Isolante e conduttore: Agisce da isolante finché la tensione non raggiunge la soglia, poi diventa un canale conduttivo per la scintilla.
- Refrigerante: Raffredda rapidamente il materiale vaporizzato e il pezzo in lavorazione.
- Agente di lavaggio: Trasporta via le particelle erose (trucioli) dalla distanza di scintilla, garantendo un taglio pulito e prevenendo i cortocircuiti.
I molteplici vantaggi dell'EDM a filo
Il principio di funzionamento unico dell'EDM a filo si traduce in una potente serie di vantaggi che risolvono numerose sfide produttive.
Precisione e accuratezza senza pari
L'EDM a filo è rinomato per la sua capacità di mantenere tolleranze estremamente strette, spesso entro ±0,0001" (±0,0025 mm). Il processo è senza contatto, il che significa che non viene esercitata alcuna forza meccanica sul pezzo in lavorazione che possa causare flessione, vibrazione o usura dell'utensile, che sono comuni fonti di errore nella lavorazione tradizionale.
Capacità di lavorare materiali esotici e temprati
Poiché l'asportazione del materiale dipende dalla conduttività elettrica anziché dalla durezza, l'EDM a filo può tagliare senza sforzo acciaio per utensili temprato, titanio, Inconel, carburo e diamante policristallino (PCD) con la stessa facilità dell'alluminio tenero. Ciò consente la lavorazione dopo il trattamento termico, eliminando le distorsioni che possono verificarsi se la lavorazione viene eseguita prima della tempra.
Geometrie complesse e dettagli fini
Il filo sottile e in continuo movimento consente la creazione di forme intricate, spigoli interni vivi e dettagli delicati. Può produrre componenti di dimensioni microscopiche, stampi intricati e prototipi con profili complessi che richiederebbero più setup o sarebbero impossibili con fresatura o tornitura.
Finitura superficiale eccellente e strato rifuso minimo
Le moderne macchine a elettroerosione a filo possono raggiungere finiture superficiali fini fino a 2-3 Ra microinch (0,05-0,08 µm) attraverso più passate di finitura. La natura controllata della scarica determina anche uno strato rifuso molto sottile e uniforme (il materiale risolidificato sulla superficie tagliata), che spesso è facilmente rimovibile se necessario.
Produzione senza bave
Il processo di erosione lascia un bordo pulito e privo di bave, eliminando la necessità di operazioni secondarie di sbavatura nella maggior parte dei casi. Ciò consente un notevole risparmio di tempo e costi, soprattutto per parti piccole e delicate.
Applicazioni Chiave in Tutti i Settori
I vantaggi dell'elettroerosione a filo la rendono indispensabile in diversi settori high-tech e orientati alla precisione.
- Costruzione di stampi e attrezzature: Questa è l'applicazione classica. L'elettroerosione a filo viene utilizzata per creare stampi per tranciatura, stampi per estrusione, stampi progressivi e inserti complessi per stampi per lo stampaggio a iniezione di plastica e la pressofusione, con precisione e durata eccezionali.
- Aerospaziale e difesa: Per la produzione di pale di turbine, componenti motore, parti strutturali in leghe ad alta temperatura e componenti alleggeriti con strutture interne complesse.
- Produzione di dispositivi medici: La produzione di strumenti chirurgici, impianti (come viti e placche ossee) e componenti per apparecchiature diagnostiche richiede la biocompatibilità, la precisione e i bordi privi di bave che l'elettroerosione a filo offre.
- Automotive: Utilizzata per la prototipazione, componenti per iniezione di carburante, parti di trasmissione e ingranaggi specializzati, soprattutto nei veicoli ad alte prestazioni ed elettrici.
- Elettronica e micromachining: Creazione di microcomponenti per connettori, sensori e telai di semiconduttori. Le capacità del filo sottile consentono la lavorazione di parti incredibilmente piccole.
Buone pratiche per risultati ottimali con l'elettroerosione a filo
Per sfruttare appieno le capacità dell'elettroerosione a filo, è fondamentale attenersi alle buone pratiche consolidate.
Progettazione per la producibilità (DFM)
Considerare il diametro del filo e la distanza di scarica durante la progettazione delle parti. I raggi degli angoli interni saranno limitati dal raggio del filo più l'overburn (distanza di scarica). Evitare progetti con nervature estremamente strette e non supportate o elementi alti e sottili che potrebbero essere fragili dopo il taglio.
Posizionamento strategico del foro di avvio
Poiché il filo deve attraversare il materiale, per i tagli interni è necessario un foro di avvio (spesso perforato o pre-lavorato). Pianificare la posizione e le dimensioni di questo foro per ridurre al minimo il percorso del filo attraverso il materiale di scarto può migliorare l'efficienza e la precisione.
Corretta preparazione e montaggio del pezzo
Assicurarsi che il pezzo sia pulito, privo di scaglie e adeguatamente messo a terra. Un fissaggio sicuro e rigido è essenziale per evitare qualsiasi movimento durante il processo di lavorazione, che per i pezzi complessi può richiedere ore.
Parametri di taglio ottimizzati e selezione del filo
Le macchine moderne dispongono di generatori sofisticati, ma è fondamentale selezionare il tipo di filo giusto (ottone standard, diffuso, rivestito), il diametro e un set di parametri (tempo di impulso on/off, tensione, pressione di lavaggio) per il materiale specifico e la finitura desiderata. L'uso di fili rivestiti (come quelli zincati) può aumentare significativamente la velocità di taglio.
Manutenzione meticolosa del dielettrico
Mantenere la resistività e la pulizia dell'acqua deionizzata è non negoziabile. Una scarsa qualità del dielettrico porta a scariche incoerenti, finitura superficiale scadente, rotture del filo e ridotta precisione. Il monitoraggio regolare e la manutenzione del sistema di filtrazione sono obbligatori.
In conclusione, l'EDM a filo di precisione è molto più di un semplice strumento di taglio; è una tecnologia abilitante che spinge i confini della progettazione e della produzione. Sfruttando la potenza di scariche elettriche controllate, risolve i problemi più impegnativi legati alla durezza dei materiali, alla complessità geometrica e alla precisione a livello di micron. Man mano che i materiali avanzano e i pezzi diventano più intricati, il ruolo dell'EDM a filo come pilastro critico nella produzione avanzata continuerà solo a crescere, trasformando progetti innovativi in una realtà tangibile e ad alte prestazioni.


