
O que é a Maquinagem por Eletroerosão a Fio?
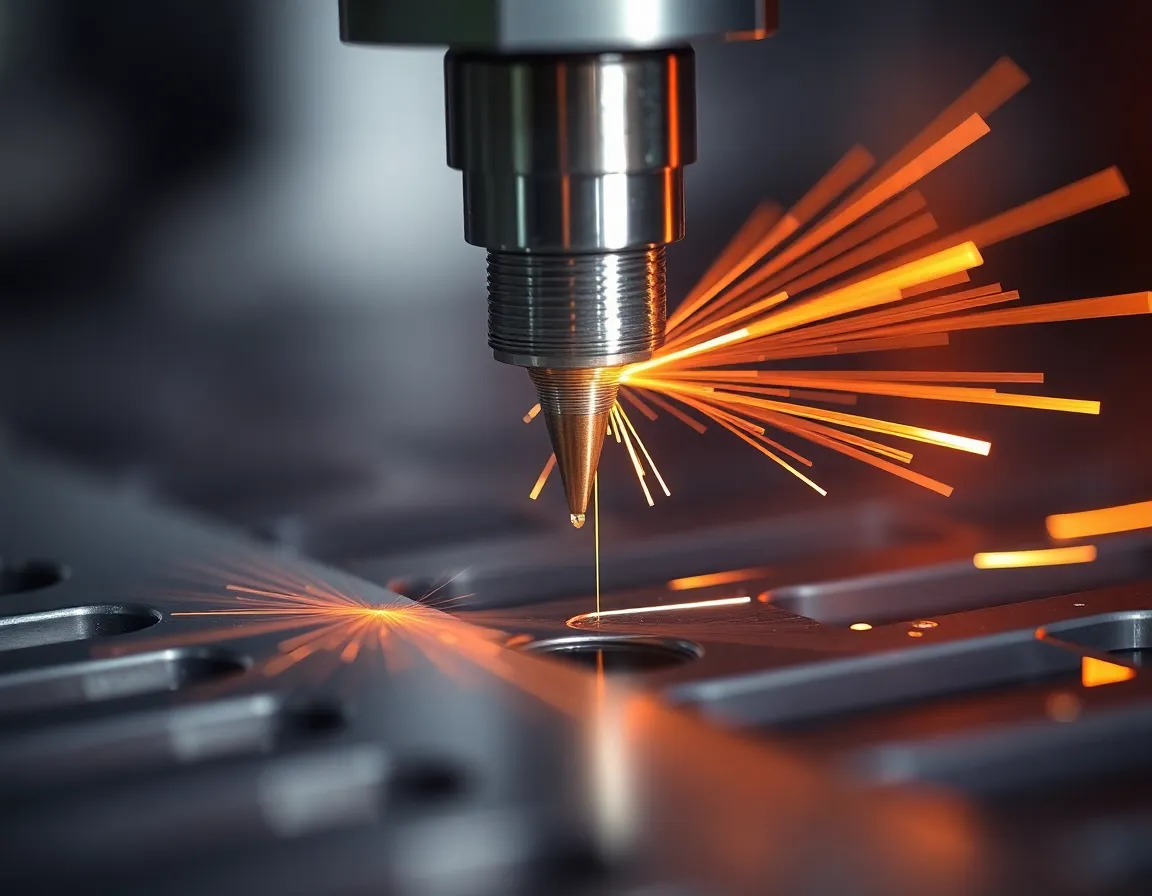
No domínio da fabricação avançada, onde a complexidade se encontra com a precisão, a Maquinagem por Descarga Elétrica a Fio (Wire EDM) afirma-se como uma tecnologia fundamental. Também conhecida como eletroerosão por fio ou erosão por faísca, é um processo não tradicional e termoelétrico que utiliza um fio fino de latão ou revestido, em deslocamento contínuo, para cortar perfis e formas intrincadas em materiais condutores de eletricidade com excecional exatidão. Ao contrário da maquinagem convencional, que depende de força física e de ferramentas de corte, a Wire EDM remove material através de uma série de faíscas elétricas controladas, tornando possível maquinar metais extremamente duros e criar geometrias complexas que seriam impossíveis, impraticáveis ou proibitivamente dispendiosas com outros métodos. É a solução de eleição para produzir peças de precisão em setores que vão desde a aerospacial e médica até à automóvel e de moldes e matrizes.
Como Funciona a Wire EDM: A Ciência da Erosão por Faísca
O princípio fundamental por trás da Wire EDM é enganosamente simples: usar energia elétrica para erodir material. No entanto, a execução deste princípio envolve uma sinfonia sofisticada de controlos elétricos, mecânicos e de software.
Os Componentes Principais
Uma máquina de Wire EDM é composta por vários componentes-chave: uma fonte de alimentação que gera os impulsos elétricos, um sistema de alimentação de fio que guia o fio a partir de uma bobina, guias de diamante superiores e inferiores que posicionam o fio com precisão ao nível do mícron, um sistema dielétrico (normalmente água desionizada) e um controlo CNC que dita o movimento dos eixos da máquina (tipicamente X, Y, U e V para cortes cónicos).
O Processo Passo a Passo
O processo começa por submergir a peça de trabalho e o elétrodo de fio num tanque de fluido dielétrico. O fio, que tem tipicamente entre 0,004" e 0,013" (0,10 mm e 0,33 mm) de diâmetro, é alimentado continuamente a partir de uma bobina, passando através da peça de trabalho. É aplicada uma diferença de tensão entre o fio (elétrodo negativo) e a peça de trabalho (elétrodo positivo).
Quando o fio é aproximado da peça de trabalho (mantendo um intervalo de faísca de cerca de 0,0001" a 0,001"), o campo elétrico intenso ioniza o fluido dielétrico, criando um canal condutor. Isto permite que uma faísca controlada salte através do intervalo. Cada faísca gera um calor intenso e localizado — superior a 10.000 °C — que funde e vaporiza instantaneamente uma partícula microscópica do material da peça de trabalho. O fluido dielétrico remove então estas minúsculas partículas de detritos e arrefece a zona, evitando o sobreaquecimento da peça de trabalho. Este ciclo de geração de faísca, remoção de material e lavagem ocorre centenas de milhares de vezes por segundo, permitindo que o fio "corte" lenta e precisamente o metal como uma serra de fita microscópica, seguindo um percurso programado por CNC.
O Papel do Fluido Dielétrico
A água deionizada desempenha três funções críticas:
- Isolante e Condutor: Atua como isolante até que a tensão atinja o limite, tornando-se então um canal condutor para a faísca.
- Refrigerante: Resfria rapidamente o material vaporizado e a peça de trabalho.
- Agente de Lavagem: Remove as partículas erodidas (limalha) da folga da faísca, garantindo um corte limpo e evitando curtos-circuitos.
Os Múltiplos Benefícios da Eletroerosão a Fio
O princípio de funcionamento único da eletroerosão a fio traduz-se num poderoso conjunto de vantagens que resolvem inúmeros desafios de fabrico.
Precisão e Exatidão Inigualáveis
A eletroerosão a fio é reconhecida pela sua capacidade de manter tolerâncias extremamente apertadas, frequentemente dentro de ±0,0001" (±0,0025 mm). O processo é sem contacto, o que significa que não é exercida qualquer força mecânica sobre a peça de trabalho que possa causar deflexão, vibração ou desgaste da ferramenta, que são fontes comuns de erro na maquinagem tradicional.
Capacidade de Maquinar Materiais Exóticos e Endurecidos
Uma vez que a remoção de material depende da condutividade elétrica e não da dureza, a eletroerosão a fio pode cortar sem esforço aço-ferramenta endurecido, titânio, Inconel, carboneto e diamante policristalino (PCD) com a mesma facilidade que o alumínio macio. Isto permite a maquinagem após o tratamento térmico, eliminando as distorções que podem ocorrer se a maquinagem for realizada antes do endurecimento.
Geometria Complexa e Detalhe Fino
O fio fino e em movimento contínuo permite a criação de formas intrincadas, cantos internos afiados e detalhes delicados. Pode produzir componentes de dimensão micro, moldes intrincados e protótipos com perfis complexos que exigiriam múltiplas fixações ou seriam impossíveis com fresagem ou torneamento.
Excelente Acabamento Superficial e Camada de Refusão Mínima
As modernas máquinas de eletroerosão a fio podem alcançar acabamentos superficiais tão finos como 2-3 Ra micropolegadas (0,05-0,08 µm) através de múltiplas passagens de acabamento. A natureza controlada da faísca também resulta numa camada de refusão muito fina e consistente (o material resolidificado na superfície de corte), que é frequentemente facilmente removida se necessário.
Produção sem rebarbas
O processo de erosão deixa uma borda limpa e sem rebarbas, eliminando a necessidade de operações secundárias de rebarbação na maioria dos casos. Isso representa uma economia significativa de tempo e custo, especialmente para peças pequenas e delicadas.
Aplicações-Chave em Diversos Setores
Os benefícios da EDM a fio tornam-na indispensável em vários setores de alta tecnologia e orientados à precisão.
- Fabricação de Ferramentas e Moldes: Esta é a aplicação clássica. A EDM a fio é usada para criar matrizes de estampagem, matrizes de extrusão, matrizes progressivas e insertos de moldes complexos para moldagem por injeção de plástico e fundição sob pressão, com precisão e longevidade excepcionais.
- Aeroespacial e Defesa: Para a fabricação de pás de turbina, componentes de motores, peças estruturais de ligas de alta temperatura e componentes de redução de peso com estruturas internas complexas.
- Fabricação de Dispositivos Médicos: A produção de instrumentos cirúrgicos, implantes (como parafusos e placas ósseas) e componentes para equipamentos de diagnóstico exige a biocompatibilidade, a precisão e as bordas sem rebarbas que a EDM a fio proporciona.
- Automotivo: Usada para prototipagem, componentes de injeção de combustível, peças de transmissão e engrenagens especializadas, especialmente em veículos de alto desempenho e elétricos.
- Eletrônica e Microusinagem: Criação de microcomponentes para conectores, sensores e estruturas de terminais de semicondutores. As capacidades de fio fino permitem a usinagem de peças incrivelmente pequenas.
Boas práticas para resultados ideais em EDM a fio
Para aproveitar plenamente as capacidades da EDM a fio, é crucial seguir as boas práticas estabelecidas.
análise de Design para Manufaturabilidade (DFM)
Considere o diâmetro do fio e a folga de centelha ao projetar peças. Os raios dos cantos internos serão limitados pelo raio do fio mais a sobrequeima (folga de centelha). Evite projetos com nervuras extremamente estreitas e sem suporte ou recursos altos e finos que possam ser frágeis após o corte.
Posicionamento estratégico do furo de início
Como o fio deve passar pelo material, é necessário um furo de início (frequentemente perfurado ou pré-usinado) para cortes internos. Planejar a localização e o tamanho desse furo para minimizar o percurso do fio pelo material residual pode melhorar a eficiência e a precisão.
Preparação e montagem adequadas da peça de trabalho
Garanta que a peça de trabalho esteja limpa, livre de carepa e devidamente aterrada. Uma fixação segura e rígida é essencial para evitar qualquer movimento durante o processo de usinagem, que pode levar horas para peças complexas.
Parâmetros de Corte Otimizados e Seleção de Arame
As máquinas modernas possuem geradores sofisticados, mas selecionar o tipo de arame correto (latão padrão, difundido, revestido), o diâmetro e um conjunto de parâmetros (tempo de pulso ligado/desligado, tensão, pressão de lavagem) para o material específico e o acabamento desejado é fundamental. O uso de arames revestidos (como zincados) pode aumentar significativamente a velocidade de corte.
Manutenção Metódica do Dielétrico
Manter a resistividade e a limpeza da água deionizada é inegociável. A qualidade ruim do dielétrico leva a faíscas inconsistentes, acabamento superficial ruim, rupturas do arame e precisão reduzida. O monitoramento regular e a manutenção do sistema de filtragem são obrigatórios.
Em conclusão, a EDM a Fio de Precisão é muito mais do que apenas uma ferramenta de corte; é uma tecnologia habilitadora que amplia os limites do design e da manufatura. Ao aproveitar o poder de faíscas elétricas controladas, ela resolve os problemas mais desafiadores de dureza de material, complexidade geométrica e precisão em nível de mícron. À medida que os materiais avançam e as peças se tornam mais intrincadas, o papel da EDM a Fio como pilar crítico na manufatura avançada continuará apenas a crescer, transformando designs inovadores em realidade tangível e de alto desempenho.


