
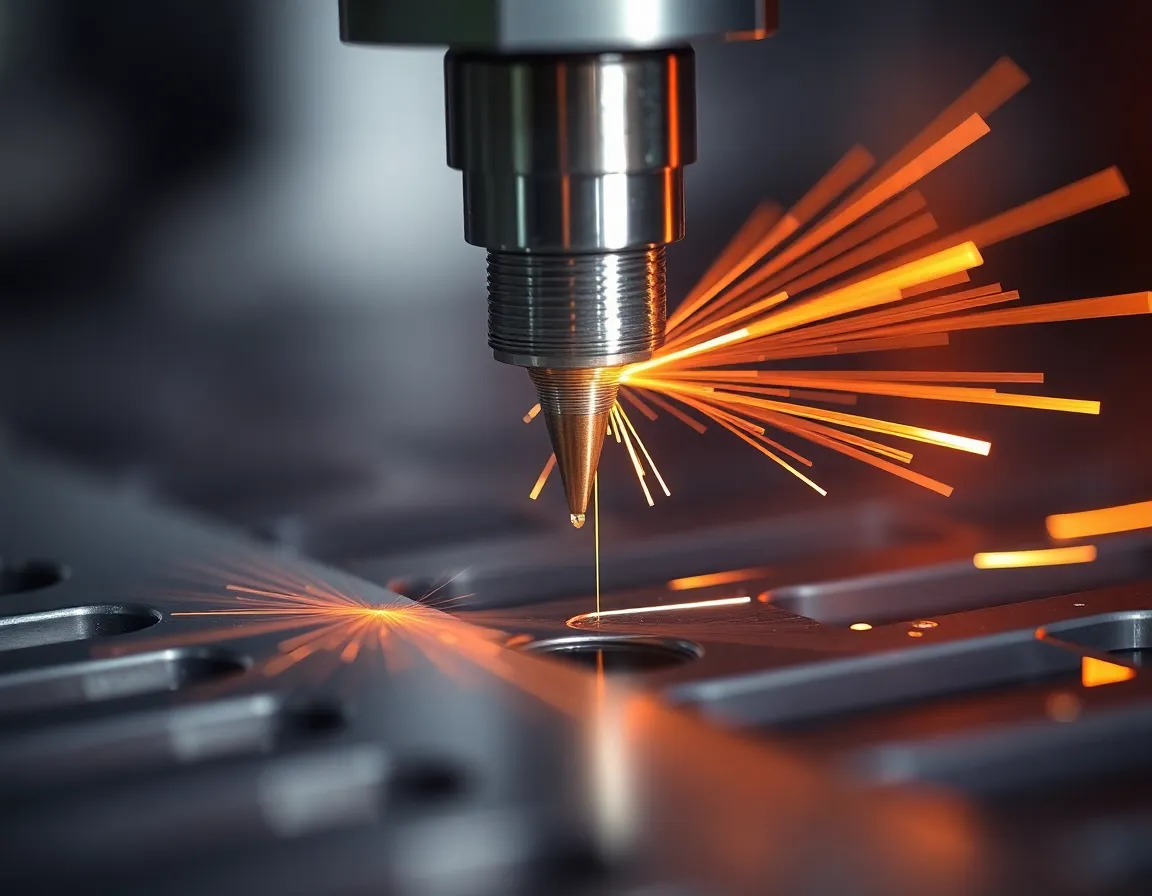
Was ist Drahterodieren?
Im Bereich der fortschrittlichen Fertigung, wo Komplexität auf Präzision trifft, ist das Drahterodieren (Wire EDM) eine Eckpfeilertechnologie. Auch bekannt als Drahtschneiden oder Funkenerosion, ist es ein nichtkonventionelles, thermoelektrisches Verfahren, das einen dünnen, kontinuierlich laufenden Faden aus Messing oder beschichtetem Draht verwendet, um komplexe Profile und Formen mit außergewöhnlicher Genauigkeit in elektrisch leitfähige Materialien zu schneiden. Anders als die konventionelle Bearbeitung, die auf physikalische Kraft und Schneidwerkzeuge angewiesen ist, trägt das Drahterodieren Material durch eine Reihe kontrollierter elektrischer Funken ab, wodurch es möglich wird, extrem harte Metalle zu bearbeiten und komplexe Geometrien zu erzeugen, die mit anderen Verfahren unmöglich, unpraktisch oder unerschwinglich teuer wären. Es ist die bevorzugte Lösung für die Herstellung von Präzisionsteilen in Branchen von der Luft- und Raumfahrt über die Medizintechnik bis hin zur Automobilindustrie und zum Werkzeug- und Formenbau.
Wie Drahterodieren funktioniert: Die Wissenschaft der Funkenerosion
Das Grundprinzip des Drahterodierens ist täuschend einfach: elektrische Energie nutzen, um Material abzutragen. Die Umsetzung dieses Prinzips erfordert jedoch eine ausgeklügelte Symphonie aus elektrischen, mechanischen und softwaregesteuerten Regelungen.
Die Kernkomponenten
Eine Drahterodiermaschine besteht aus mehreren Schlüsselkomponenten: einer Stromversorgung, die die elektrischen Impulse erzeugt, einem Drahtvorschubsystem, das den Draht von einer Spule führt, oberen und unteren Diamantführungen, die den Draht mit Präzision im Mikrometerbereich positionieren, einem Dielektrikum-System (üblicherweise deionisiertes Wasser) und einer CNC-Steuerung, die die Bewegung der Maschinenachsen (typischerweise X, Y, U und V für Konusschnitte) vorgibt.
Der schrittweise Prozess
Der Prozess beginnt damit, dass das Werkstück und die Drahtelektrode in ein Becken mit dielektrischer Flüssigkeit eingetaucht werden. Der Draht, der typischerweise einen Durchmesser zwischen 0,004" und 0,013" (0,10 mm und 0,33 mm) hat, wird kontinuierlich von einer Spule zugeführt und läuft durch das Werkstück. Zwischen dem Draht (negative Elektrode) und dem Werkstück (positive Elektrode) wird eine Spannungsdifferenz angelegt.
Wenn der Draht in die Nähe des Werkstücks gebracht wird (unter Einhaltung eines Funkenspalts von etwa 0,0001" bis 0,001"), ionisiert das intensive elektrische Feld das dielektrische Fluid und erzeugt einen leitfähigen Kanal. Dadurch kann ein kontrollierter Funke über den Spalt springen. Jeder Funke erzeugt eine intensive, lokalisierte Hitze – über 10.000 °C – die sofort ein mikroskopisches Partikel des Werkstückmaterials schmilzt und verdampft. Das dielektrische Fluid spült anschließend diese winzigen Abtragspartikel weg und kühlt den Bereich, wodurch eine Überhitzung des Werkstücks verhindert wird. Dieser Zyklus aus Funkenbildung, Materialabtrag und Spülung wiederholt sich hunderttausendfach pro Sekunde, sodass der Draht das Metall langsam und präzise wie eine mikroskopische Bandsäge entlang einer CNC-programmierten Bahn "schneiden" kann.
Die Rolle des dielektrischen Fluids
Das deionisierte Wasser erfüllt drei kritische Funktionen:
- Isolator und Leiter: Es wirkt als Isolator, bis die Spannung den Schwellenwert erreicht, und wird dann zum leitfähigen Kanal für den Funken.
- Kühlmittel: Es kühlt das verdampfte Material und das Werkstück schnell ab.
- Spülmittel: Es trägt die abgetragenen Partikel (Swarf) aus dem Funkenspalt ab, gewährleistet einen sauberen Schnitt und verhindert Kurzschlüsse.
Die vielseitigen Vorteile des Drahterodierens
Das einzigartige Wirkprinzip des Drahterodierens führt zu einer leistungsstarken Reihe von Vorteilen, die zahlreiche Fertigungsherausforderungen lösen.
Unübertroffene Präzision und Genauigkeit
Das Drahterodieren ist bekannt für seine Fähigkeit, extrem enge Toleranzen einzuhalten, oft innerhalb von ±0,0001" (±0,0025 mm). Das Verfahren ist berührungslos, das heißt, es wird keine mechanische Kraft auf das Werkstück ausgeübt, die Durchbiegung, Vibration oder Werkzeugverschleiß verursachen könnte – häufige Fehlerquellen bei der traditionellen Bearbeitung.
Fähigkeit zur Bearbeitung exotischer und gehärteter Materialien
Da der Materialabtrag von der elektrischen Leitfähigkeit und nicht von der Härte abhängt, kann das Drahterodieren mühelos gehärteten Werkzeugstahl, Titan, Inconel, Hartmetall und polykristallinen Diamant (PCD) mit derselben Leichtigkeit wie weiches Aluminium schneiden. Dies ermöglicht die Bearbeitung nach der Wärmebehandlung und eliminiert Verzerrungen, die auftreten können, wenn die Bearbeitung vor dem Härten erfolgt.
Komplexe Geometrie und feine Details
Der dünne, kontinuierlich bewegte Draht ermöglicht die Erzeugung komplexer Formen, scharfer Innenecken und filigraner Merkmale. Er kann mikroskopisch kleine Komponenten, komplexe Formen und Prototypen mit komplizierten Profilen herstellen, die mehrere Aufspannungen erfordern würden oder mit Fräsen oder Drehen unmöglich wären.
Hervorragende Oberflächengüte und minimale Neuschicht
Moderne Drahterodiermaschinen können durch mehrere Schlichtschnitte Oberflächengüten von bis zu 2-3 Ra Mikrozoll (0,05-0,08 µm) erreichen. Die kontrollierte Natur des Funkens führt zudem zu einer sehr dünnen und gleichmäßigen Neuschicht (dem wiedererstarrten Material auf der Schnittfläche), die bei Bedarf oft leicht entfernt werden kann.
Gratfreie Fertigung
Der Erosionsprozess hinterlässt eine saubere, gratfreie Kante, wodurch in den meisten Fällen sekundäre Entgratungsvorgänge entfallen. Dies spart erheblich Zeit und Kosten, insbesondere bei kleinen, empfindlichen Teilen.
Wichtige Anwendungen in verschiedenen Branchen
Die Vorteile des Drahterodierens machen es in mehreren High-Tech- und präzisionsorientierten Branchen unverzichtbar.
- Werkzeug- und Formenbau: Dies ist die klassische Anwendung. Drahterodieren wird eingesetzt, um Stanzwerkzeuge, Strangpresswerkzeuge, Folgeverbundwerkzeuge und komplexe Formeinsätze für das Kunststoffspritzgießen und Druckgießen mit außergewöhnlicher Genauigkeit und Langlebigkeit herzustellen.
- Luft- und Raumfahrt sowie Verteidigung: Für die Fertigung von Turbinenschaufeln, Triebwerkskomponenten, Strukturteilen aus Hochtemperaturlegierungen und Leichtbaukomponenten mit komplexen Innenstrukturen.
- Herstellung medizinischer Geräte: Die Herstellung von chirurgischen Instrumenten, Implantaten (wie Knochenschrauben und -platten) und Komponenten für Diagnosegeräte erfordert die Biokompatibilität, Präzision und gratfreien Kanten, die das Drahterodieren bietet.
- Automobil: Wird für Prototyping, Einspritzkomponenten, Getriebeteile und spezialisierte Verzahnungen eingesetzt, insbesondere bei Hochleistungs- und Elektrofahrzeugen.
- Elektronik und Mikrobearbeitung: Herstellung von Mikrokomponenten für Steckverbinder, Sensoren und Halbleiter-Leadframes. Feindrahtfähigkeiten ermöglichen die Bearbeitung extrem kleiner Teile.
Bewährte Verfahren für optimale Ergebnisse beim Drahterodieren
Um die Möglichkeiten des Drahterodierens voll auszuschöpfen, ist die Einhaltung etablierter bewährter Verfahren entscheidend.
Design for Manufacturability (DFM)
Berücksichtigen Sie beim Konstruieren von Teilen den Drahtdurchmesser und den Funkenspalt. Innen-Eckenradien werden durch den Drahtradius plus den Überbrand (Funkenspalt) begrenzt. Vermeiden Sie Konstruktionen mit extrem schmalen, ungestützten Rippen oder hohen, dünnen Merkmalen, die nach dem Schneiden fragil sein können.
Strategische Platzierung der Startlöcher
Da der Draht durch das Material geführt werden muss, ist für Innenschnitte ein Startloch (oft gebohrt oder vorbearbeitet) erforderlich. Die Planung der Lage und Größe dieses Lochs zur Minimierung des Drahtwegs durch Verschnittmaterial kann Effizienz und Genauigkeit verbessern.
Sachgemäße Werkstückvorbereitung und -montage
Stellen Sie sicher, dass das Werkstück sauber, frei von Zunder und ordnungsgemäß geerdet ist. Eine sichere, starre Aufspannung ist unerlässlich, um jegliche Bewegung während des Bearbeitungsprozesses zu verhindern, der bei komplexen Teilen Stunden dauern kann.
Optimierte Schnittparameter und Drahtauswahl
Moderne Maschinen verfügen über ausgefeilte Generatoren, aber die Auswahl des richtigen Drahttyps (Standardmessing, diffundiert, beschichtet), des Durchmessers und eines Parametersatzes (Puls-Ein-/Aus-Zeit, Spannung, Spüldruck) für das spezifische Material und die gewünschte Oberfläche ist entscheidend. Die Verwendung beschichteter Drähte (z. B. verzinkter) kann die Schnittgeschwindigkeit erheblich erhöhen.
Sorgfältige Wartung des Dielektrikums
Die Aufrechterhaltung des spezifischen Widerstands und der Sauberkeit des deionisierten Wassers ist nicht verhandelbar. Eine schlechte Dielektrikumqualität führt zu ungleichmäßigen Entladungen, schlechter Oberflächengüte, Drahtbrüchen und verringerter Genauigkeit. Regelmäßige Überwachung und Wartung des Filtersystems sind zwingend erforderlich.
Zusammenfassend ist Präzisions-Draht-EDM weit mehr als nur ein Schneidwerkzeug; es ist eine enabling-Technologie, die die Grenzen von Design und Fertigung verschiebt. Durch die Nutzung der Kraft kontrollierter elektrischer Funken löst es die anspruchsvollsten Probleme von Materialhärte, geometrischer Komplexität und Präzision im Mikronbereich. Da Materialien fortschreiten und Teile immer komplexer werden, wird die Rolle der Draht-EDM als kritische Säule in der fortschrittlichen Fertigung weiter wachsen und innovative Designs in greifbare, hochleistungsfähige Realität verwandeln.


