
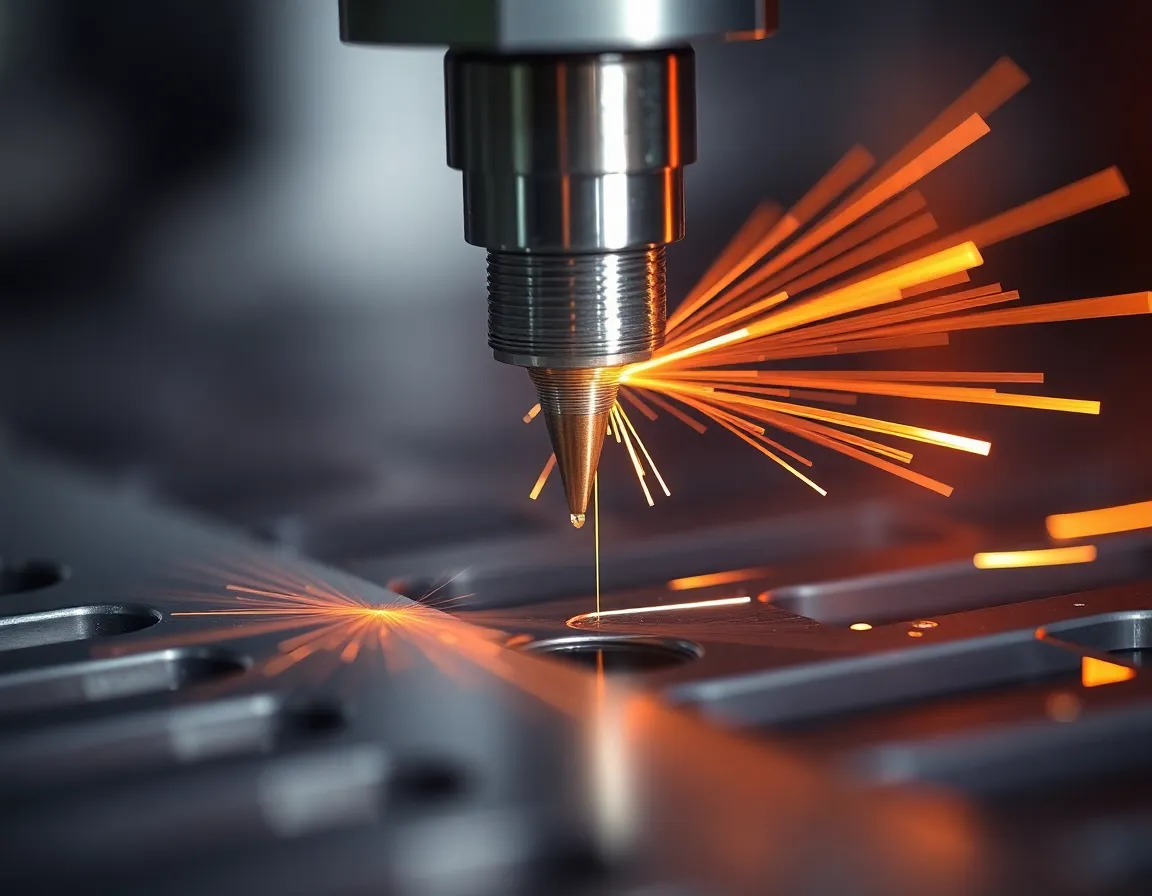
Qu'est-ce que l'usinage par électroérosion à fil ?
Dans le domaine de la fabrication avancée, où la complexité rencontre la précision, l'usinage par électroérosion à fil (Wire EDM) constitue une technologie fondamentale. Aussi appelé électroérosion à fil ou érosion par étincelles, il s'agit d'un procédé non traditionnel thermoélectrique qui utilise un fil fin en laiton ou revêtu, en défilement continu, pour découper des profils et des formes complexes dans des matériaux conducteurs d'électricité avec une précision exceptionnelle. Contrairement à l'usinage conventionnel qui repose sur la force physique et les outils de coupe, l'électroérosion à fil enlève la matière par une série d'étincelles électriques contrôlées, ce qui permet d'usiner des métaux extrêmement durs et de créer des géométries complexes qui seraient impossibles, irréalisables ou excessivement coûteuses avec d'autres méthodes. C'est la solution de référence pour la production de pièces de précision dans des secteurs allant de l'aérospatiale et du médical à l'automobile et à l'outillage.
Comment fonctionne l'électroérosion à fil : la science de l'érosion par étincelles
Le principe fondamental de l'électroérosion à fil est d'une simplicité trompeuse : utiliser l'énergie électrique pour éroder la matière. Cependant, la mise en œuvre de ce principe implique une symphonie sophistiquée de contrôles électriques, mécaniques et logiciels.
Les composants essentiels
Une machine d'électroérosion à fil se compose de plusieurs composants clés : une alimentation électrique qui génère les impulsions électriques, un système d'alimentation en fil qui guide le fil depuis une bobine, des guides diamant supérieur et inférieur qui positionnent le fil avec une précision micrométrique, un système diélectrique (généralement de l'eau déminéralisée) et une commande CNC qui dicte le mouvement des axes de la machine (généralement X, Y, U et V pour les coupes coniques).
Le processus étape par étape
Le processus commence par l'immersion de la pièce et de l'électrode-fil dans une cuve de fluide diélectrique. Le fil, dont le diamètre est généralement compris entre 0,004" et 0,013" (0,10 mm et 0,33 mm), est dévidé en continu depuis une bobine et traverse la pièce. Une différence de tension est appliquée entre le fil (électrode négative) et la pièce (électrode positive).
Lorsque le fil est amené à proximité de la pièce (en maintenant un entrefer d'environ 0,0001" à 0,001"), le champ électrique intense ionise le fluide diélectrique, créant un canal conducteur. Cela permet à une étincelle contrôlée de franchir l'entrefer. Chaque étincelle génère une chaleur intense et localisée — dépassant 10 000 °C — qui fait instantanément fondre et vaporiser une particule microscopique du matériau de la pièce. Le fluide diélectrique évacue ensuite ces minuscules particules de débris et refroidit la zone, empêchant la pièce de surchauffer. Ce cycle de génération d'étincelles, d'enlèvement de matière et de rinçage se produit des centaines de milliers de fois par seconde, permettant au fil de " couper " lentement et précisément le métal comme une scie à ruban microscopique, en suivant une trajectoire programmée par CNC.
Le rôle du fluide diélectrique
L'eau désionisée remplit trois fonctions essentielles :
- Isolant et conducteur : Elle agit comme un isolant jusqu'à ce que la tension atteigne le seuil, puis devient un canal conducteur pour l'étincelle.
- Liquide de refroidissement : Elle refroidit rapidement le matériau vaporisé et la pièce.
- Agent de rinçage : Elle évacue les particules érodées (copeaux) de l'entrefer, garantissant une coupe propre et évitant les courts-circuits.
Les multiples avantages de l'usinage par électroérosion à fil
Le principe de fonctionnement unique de l'usinage par électroérosion à fil se traduit par un ensemble puissant d'avantages qui résolvent de nombreux défis de fabrication.
Précision et exactitude inégalées
L'usinage par électroérosion à fil est réputé pour sa capacité à respecter des tolérances extrêmement serrées, souvent de l'ordre de ±0,0001" (±0,0025 mm). Le processus est sans contact, ce qui signifie qu'aucune force mécanique n'est exercée sur la pièce susceptible de provoquer une déflexion, des vibrations ou une usure de l'outil, sources d'erreur courantes en usinage traditionnel.
Capacité à usiner des matériaux exotiques et trempés
Étant donné que l'enlèvement de matière dépend de la conductivité électrique plutôt que de la dureté, l'usinage par électroérosion à fil peut découper sans effort de l'acier à outils trempé, du titane, de l'Inconel, du carbure et du diamant polycristallin (PCD) avec la même facilité que de l'aluminium tendre. Cela permet d'usiner après traitement thermique, en éliminant les déformations qui peuvent survenir si l'usinage est réalisé avant la trempe.
Géométries complexes et détails fins
Le fil fin et en mouvement continu permet de créer des formes complexes, des angles intérieurs vifs et des détails délicats. Il peut produire des composants de taille micrométrique, des moules complexes et des prototypes aux profils complexes qui exigeraient plusieurs montages ou seraient impossibles par fraisage ou tournage.
Excellent état de surface et couche refondue minimale
Les machines d'électroérosion à fil modernes peuvent atteindre des états de surface aussi fins que 2 à 3 Ra microinches (0,05 à 0,08 µm) grâce à plusieurs passes de finition. La nature contrôlée de l'étincelle produit également une couche refondue très fine et régulière (le matériau resolidifié sur la surface de coupe), qui est souvent facilement éliminée si nécessaire.
Production sans bavures
Le processus d'érosion laisse un bord net et sans bavures, éliminant dans la plupart des cas le besoin d'opérations secondaires d'ébavurage. C'est une économie de temps et de coûts significative, en particulier pour les petites pièces délicates.
Applications clés dans tous les secteurs
Les avantages de l'électroérosion à fil la rendent indispensable dans plusieurs secteurs de haute technologie et axés sur la précision.
- Outillage et moules : C'est l'application classique. L'électroérosion à fil est utilisée pour créer des matrices d'emboutissage, des filières d'extrusion, des matrices progressives et des inserts de moules complexes pour le moulage par injection de plastique et la coulée sous pression, avec une précision et une longévité exceptionnelles.
- Aérospatiale et défense : Pour la fabrication d'aubes de turbine, de composants de moteur, de pièces structurelles en alliages à haute température et de composants d'allègement aux structures internes complexes.
- Fabrication de dispositifs médicaux : La production d'instruments chirurgicaux, d'implants (comme les vis et plaques osseuses) et de composants pour équipements de diagnostic exige la biocompatibilité, la précision et les bords sans bavures que procure l'électroérosion à fil.
- Automobile : Utilisée pour le prototypage, les composants d'injection de carburant, les pièces de transmission et les engrenages spécialisés, notamment dans les véhicules hautes performances et électriques.
- Électronique et micromachinage : Création de micro-composants pour connecteurs, capteurs et grilles de semi-conducteurs. Les capacités de fil fin permettent d'usiner des pièces incroyablement petites.
Bonnes pratiques pour des résultats optimaux en électroérosion à fil
Pour tirer pleinement parti des capacités de l'électroérosion à fil, il est essentiel de respecter les bonnes pratiques établies.
Conception pour la fabricabilité (DFM)
Tenez compte du diamètre du fil et de l'entrefer lors de la conception des pièces. Les rayons d'angle intérieurs seront limités par le rayon du fil plus le surperçage (entrefer). Évitez les conceptions comportant des nervures extrêmement étroites et non supportées ou des formes hautes et fines qui pourraient être fragiles après la coupe.
Placement stratégique des trous de départ
Étant donné que le fil doit traverser la matière, un trou de départ (souvent percé ou pré-usiné) est nécessaire pour les découpes internes. Planifier l'emplacement et la taille de ce trou afin de minimiser le trajet du fil à travers les chutes de matière peut améliorer l'efficacité et la précision.
Préparation et montage appropriés de la pièce
Assurez-vous que la pièce est propre, exempte de calamine et correctement mise à la terre. Un montage rigide et sécurisé est essentiel pour empêcher tout mouvement pendant le processus d'usinage, qui peut durer des heures pour des pièces complexes.
Paramètres de coupe et choix du fil optimisés
Les machines modernes disposent de générateurs sophistiqués, mais le choix du bon type de fil (laiton standard, diffusé, revêtu), du diamètre et d'un jeu de paramètres (temps d'impulsion marche/arrêt, tension, pression de rinçage) adapté à la matière spécifique et à la finition souhaitée est déterminant. L'utilisation de fils revêtus (comme le fil zingué) peut augmenter considérablement la vitesse de coupe.
Entretien méticuleux du diélectrique
Le maintien de la résistivité et de la propreté de l'eau déminéralisée est non négociable. Une qualité de diélectrique médiocre entraîne des étincelles irrégulières, un mauvais état de surface, des ruptures de fil et une précision réduite. Une surveillance régulière et l'entretien du système de filtration sont obligatoires.
En conclusion, l'usinage par électroérosion à fil de précision est bien plus qu'un simple outil de coupe ; c'est une technologie habilitante qui repousse les limites de la conception et de la fabrication. En exploitant la puissance d'étincelles électriques contrôlées, elle résout les problèmes les plus difficiles liés à la dureté des matériaux, à la complexité géométrique et à la précision au niveau du micron. À mesure que les matériaux progressent et que les pièces deviennent plus complexes, le rôle de l'électroérosion à fil comme pilier essentiel de la fabrication avancée ne fera que croître, transformant des conceptions innovantes en une réalité tangible et performante.


