
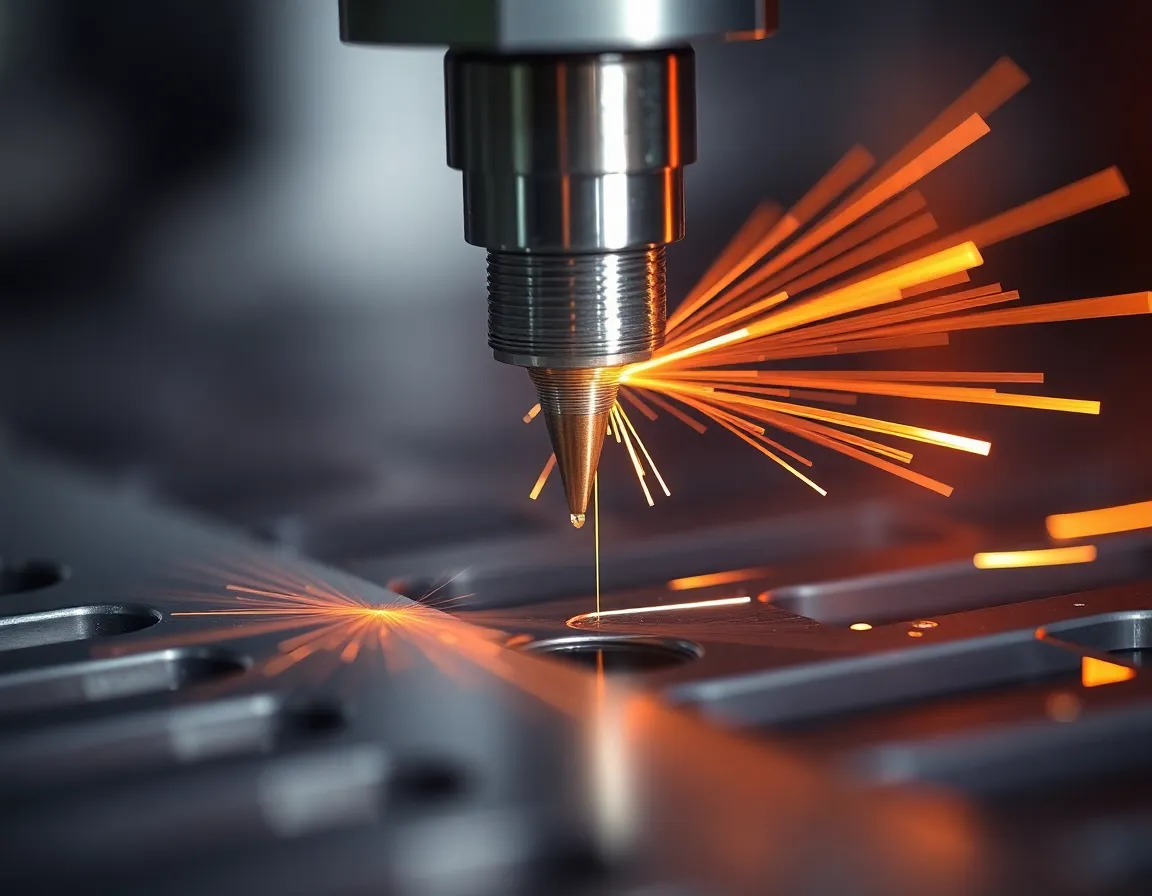
ما هو التصنيع بالقطع السلكي بالتفريغ الكهربائي؟
في مجال التصنيع المتقدم، حيث يلتقي التعقيد بالدقة، يُعد التصنيع بالتفريغ الكهربائي السلكي (Wire EDM) تقنية أساسية. ويُعرف أيضاً بالقطع السلكي بالتفريغ الكهربائي أو التآكل بالشرر، وهو عملية حرارية كهربائية غير تقليدية تستخدم خيطاً رفيعاً متحركاً باستمرار من النحاس الأصفر أو السلك المطلي لقطع ملامح وأشكال معقدة في مواد موصلة للكهرباء بدقة استثنائية. وخلافاً للتصنيع التقليدي الذي يعتمد على القوة المادية وأدوات القطع، يزيل القطع السلكي بالتفريغ الكهربائي المادة عبر سلسلة من الشرر الكهربائي المتحكم فيه، مما يجعل من الممكن تشغيل معادن صلبة للغاية وإنشاء أشكال هندسية معقدة كان من المستحيل أو غير العملي أو الباهظ التكلفة تحقيقها بطرق أخرى. وهو الحل الأمثل لإنتاج الأجزاء الدقيقة في صناعات تتراوح من الطيران والطب إلى السيارات وقوالب الأدوات.
كيف يعمل القطع السلكي بالتفريغ الكهربائي: علم التآكل بالشرر
المبدأ الأساسي وراء القطع السلكي بالتفريغ الكهربائي بسيط ظاهرياً: استخدام الطاقة الكهربائية لتآكل المادة. ومع ذلك، فإن تنفيذ هذا المبدأ يتضمن سيمفونية متطورة من الضوابط الكهربائية والميكانيكية والبرمجية.
المكونات الأساسية
تتكون ماكينة القطع السلكي بالتفريغ الكهربائي من عدة مكونات رئيسية: مصدر طاقة يولّد النبضات الكهربائية، ونظام تغذية السلك الذي يوجّه السلك من بكرة، وأدلة ألماس علوية وسفلية تضع السلك بدقة على مستوى الميكرون، ونظام عازل (عادة ماء منزوع الأيونات)، وتحكم CNC يحدد حركة محاور الماكينة (عادة X وY وU وV للقطع المخروطي).
العملية خطوة بخطوة
تبدأ العملية بغمر قطعة العمل وسلك القطب في خزان من السائل العازل. يُغذّى السلك، الذي يتراوح قطره عادة بين 0.004 بوصة و0.013 بوصة (0.10 مم و0.33 مم)، باستمرار من بكرة، ويمر عبر قطعة العمل. ويُطبّق فرق جهد بين السلك (القطب السالب) وقطعة العمل (القطب الموجب).
عندما يتم تقريب السلك من قطعة العمل (مع الحفاظ على فجوة شرارة تبلغ حوالي 0.0001" إلى 0.001")، فإن المجال الكهربائي الشديد يؤين السائل العازل، مما يخلق قناة موصلة. وهذا يسمح لشرارة مُتحكَّم فيها بالقفز عبر الفجوة. تولّد كل شرارة حرارة شديدة وموضعية—تتجاوز 10,000°C—تُذيب وتُبخّر على الفور جسيمًا مجهريًا من مادة قطعة العمل. ثم يقوم السائل العازل بغسل جزيئات الحطام الدقيقة هذه وتبريد المنطقة، مما يمنع ارتفاع درجة حرارة قطعة العمل. تحدث هذه الدورة من توليد الشرارة وإزالة المادة والغسل مئات الآلاف من المرات في الثانية، مما يسمح للسلك بـ"قطع" المعدن ببطء ودقة مثل منشار شريطي مجهري، متبعًا مسارًا مبرمجًا بواسطة CNC.
دور السائل العازل
يؤدي الماء منزوع الأيونات ثلاث وظائف حاسمة:
- العازل والموصل: يعمل كعازل حتى يصل الجهد إلى الحد الأدنى، ثم يصبح قناة موصلة للشرارة.
- سائل التبريد: يقوم بتبريد المادة المتبخرة وقطعة العمل بسرعة.
- عامل الغسل: يحمل الجزيئات المتآكلة (النشارة) بعيدًا عن فجوة الشرارة، مما يضمن قطعًا نظيفًا ويمنع الدوائر القصيرة.
الفوائد المتعددة الأوجه للقطع بالأسلاك الكهربائي (Wire EDM)
يترجم مبدأ العمل الفريد للقطع بالأسلاك الكهربائي إلى مجموعة قوية من المزايا التي تحل العديد من تحديات التصنيع.
دقة لا مثيل لها وإتقان فائق
يشتهر القطع بالأسلاك الكهربائي بقدرته على الحفاظ على تفاوتات شديدة الضيق، غالبًا في حدود ±0.0001" (±0.0025mm). العملية غير تلامسية، مما يعني عدم وجود قوة ميكانيكية مؤثرة على قطعة العمل قد تسبب الانحراف أو الاهتزاز أو تآكل الأداة، وهي مصادر شائعة للخطأ في التصنيع التقليدي.
القدرة على تشغيل المواد الغريبة والمتصلبة
نظرًا لأن إزالة المادة تعتمد على التوصيل الكهربائي بدلاً من الصلابة، يمكن للقطع بالأسلاك الكهربائي أن يقطع بسهولة فولاذ الأدوات المتصلب والتيتانيوم والإينكونيل والكربيد والماس متعدد البلورات (PCD) بنفس سهولة قطع الألومنيوم الطري. وهذا يسمح بالتشغيل بعد المعالجة الحرارية، مما يلغي التشوهات التي قد تحدث إذا تم التشغيل قبل التصلب.
الأشكال الهندسية المعقدة والتفاصيل الدقيقة
يسمح السلك الرقيق المتحرك باستمرار بإنشاء أشكال معقدة وزوايا داخلية حادة وميزات دقيقة. يمكنه إنتاج مكونات بحجم ميكروي وقوالب معقدة ونماذج أولية بملامح معقدة تتطلب إعدادات متعددة أو تكون مستحيلة باستخدام التفريز أو الخراطة.
تشطيب سطحي ممتاز وطبقة إعادة صهر في حدها الأدنى
يمكن لآلات القطع بالشرارة السلكية الحديثة تحقيق تشطيبات سطحية ناعمة تصل إلى 2-3 ميكروبوصة Ra (0.05-0.08 ميكرومتر) من خلال تمريرات تشطيب متعددة. كما أن الطبيعة المتحكم بها للشرارة تؤدي إلى طبقة إعادة صهر رقيقة جداً ومتسقة (المادة المعاد تصلبها على السطح المقطوع)، والتي غالباً ما يمكن إزالتها بسهولة عند الحاجة.
إنتاج خالٍ من النتوءات
تترك عملية التآكل حافة نظيفة خالية من النتوءات، مما يلغي الحاجة إلى عمليات إزالة النتوءات الثانوية في معظم الحالات. وهذا يوفر وقتاً وتكلفة كبيرين، خاصةً للأجزاء الصغيرة والحساسة.
التطبيقات الرئيسية عبر الصناعات
تجعل مزايا القطع بالشرارة السلكية منه تقنية لا غنى عنها في عدة قطاعات عالية التقنية ومعتمدة على الدقة.
- صناعة الأدوات والقوالب: هذا هو التطبيق الكلاسيكي. يُستخدم القطع بالشرارة السلكية لإنشاء قوالب الختم وقوالب البثق والقوالب المتدرجة وإدخالات القوالب المعقدة لقولبة البلاستيك بالحقن والصب بالقالب بدقة استثنائية وطول عمر.
- الفضاء والدفاع: لتصنيع شفرات التوربينات ومكونات المحركات والأجزاء الهيكلية من السبائك عالية الحرارة ومكونات تخفيف الوزن ذات الهياكل الداخلية المعقدة.
- تصنيع الأجهزة الطبية: يتطلب إنتاج الأدوات الجراحية والغرسات (مثل مسامير وألواح العظام) ومكونات أجهزة التشخيص التوافق الحيوي والدقة والحواف الخالية من النتوءات التي يوفرها القطع بالشرارة السلكية.
- السيارات: يُستخدم في النماذج الأولية ومكونات حقن الوقود وأجزاء ناقل الحركة والتروس المتخصصة، خاصةً في المركبات عالية الأداء والمركبات الكهربائية.
- الإلكترونيات والتصنيع الدقيق: إنشاء مكونات دقيقة للموصلات وأجهزة الاستشعار وأطر توصيل أشباه الموصلات. تتيح قدرات الأسلاك الدقيقة تصنيع أجزاء صغيرة للغاية.
أفضل الممارسات للحصول على نتائج مثلى من القطع بالشرارة السلكية
للاستفادة الكاملة من قدرات القطع بالشرارة السلكية، من الضروري الالتزام بأفضل الممارسات المعتمدة.
التصميم من أجل قابلية التصنيع (DFM)
ضع في الاعتبار قطر السلك وفجوة الشرارة عند تصميم الأجزاء. ستكون أنصاف أقطار الزوايا الداخلية محدودة بنصف قطر السلك بالإضافة إلى الاحتراق الزائد (فجوة الشرارة). تجنب التصاميم ذات الأضلاع الضيقة جداً غير المدعومة أو الميزات الطويلة والرفيعة التي قد تكون هشة بعد القطع.
الوضع الاستراتيجي لثقب البدء
نظرًا لأن السلك يجب أن يمر عبر المادة، فإنه يلزم وجود ثقب بداية (غالبًا ما يتم ثقبه أو تشغيله مسبقًا) لإجراء القطع الداخلي. إن تخطيط موقع وحجم هذا الثقب لتقليل مسار السلك عبر المواد الخردة يمكن أن يحسّن الكفاءة والدقة.
التحضير والتثبيت السليم لقطعة العمل
تأكد من أن قطعة العمل نظيفة وخالية من القشور ومؤرضة بشكل صحيح. التثبيت الصلب والصلب ضروري لمنع أي حركة أثناء عملية التشغيل، والتي قد تستغرق ساعات للأجزاء المعقدة.
معلمات القطع المحسّنة واختيار السلك
تمتلك الآلات الحديثة مولدات متطورة، لكن اختيار نوع السلك المناسب (نحاس قياسي، منتشر، مطلي)، والقطر، ومجموعة المعلمات (وقت النبضة تشغيل/إيقاف، الجهد، ضغط الغسل) للمادة المحددة والتشطيب المطلوب هو أمر أساسي. استخدام الأسلاك المطلية (مثل المطلية بالزنك) يمكن أن يزيد بشكل كبير من سرعة القطع.
الصيانة الدقيقة للعازل الكهربائي
الحفاظ على المقاومية ونظافة الماء منزوع الأيونات أمر غير قابل للتفاوض. جودة العازل الرديئة تؤدي إلى شرارات غير متسقة، وتشطيب سطحي ضعيف، وتمزق السلك، وانخفاض الدقة. المراقبة المنتظمة وصيانة نظام الترشيح إلزامية.
في الختام، القطع السلكي بالتفريغ الكهربائي الدقيق هو أكثر بكثير من مجرد أداة قطع؛ إنه تقنية تمكينية تدفع حدود التصميم والتصنيع. من خلال تسخير قوة الشرارات الكهربائية المتحكم بها، فإنه يحل أصعب مشكلات صلابة المواد، والتعقيد الهندسي، والدقة على مستوى الميكرون. مع تقدم المواد وأصبح الأجزاء أكثر تعقيدًا، فإن دور القطع السلكي بالتفريغ الكهربائي كركيزة حاسمة في التصنيع المتقدم سيستمر في النمو، محولًا التصاميم المبتكرة إلى واقع ملموس عالي الأداء.


