
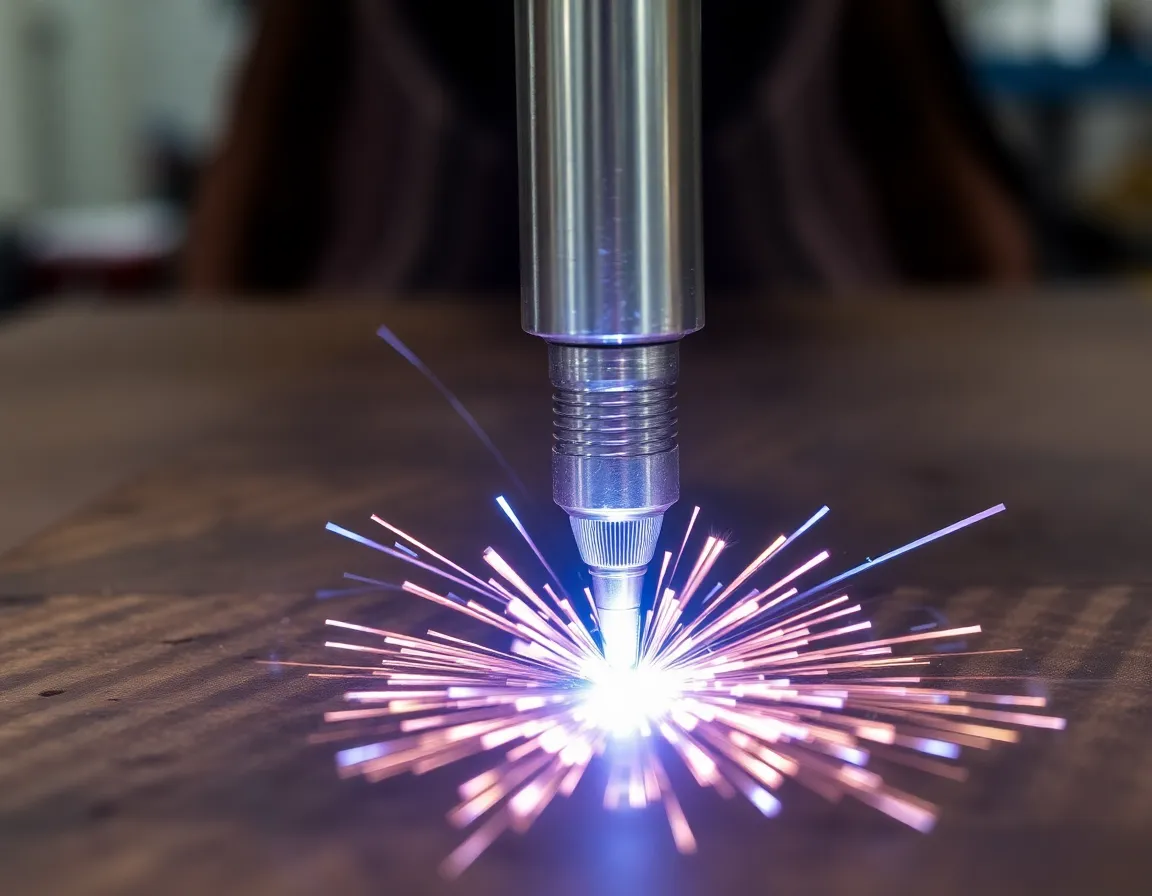
La sfida implacabile: lavorare l'acciaio temprato
Nel mondo della produzione di precisione, l'acciaio temprato rappresenta un materiale di immenso valore e altrettanto immensa sfida. Rinomato per la sua eccezionale resistenza, resistenza all'usura e durabilità, l'acciaio temprato (tipicamente con durezza Rockwell C pari o superiore a 45) è la scelta d'elezione per componenti critici come stampi a iniezione, stampi per pressofusione, utensili per ingranaggi e parti aerospaziali. Tuttavia, proprio le sue virtù lo rendono notoriamente difficile da lavorare con metodi convenzionali. Gli utensili tradizionali di fresatura e tornitura si usurano rapidamente, faticano a mantenere la precisione e possono indurre sollecitazioni termiche che compromettono l'integrità del componente. È qui che la lavorazione a elettroerosione (EDM) emerge non solo come alternativa, ma come la chiave maestra per sbloccare il potenziale dell'acciaio temprato.
L'EDM, in particolare nelle varianti a tuffo (o a penetrazione) e a filo, supera i limiti del taglio basato sulla forza. È un processo termoelettrico che erode il materiale attraverso una serie di scariche elettriche controllate, rendendo la durezza del materiale praticamente irrilevante. Padroneggiare l'EDM per componenti in acciaio temprato è quindi una disciplina critica, che fonde arte e scienza per raggiungere una precisione senza pari nei materiali più esigenti.
La scienza delle scariche attraverso l'acciaio: come funziona l'EDM sul materiale temprato
Alla base, l'EDM è un processo di lavorazione senza contatto. Sfrutta l'effetto erosivo di scariche elettriche rapide e ricorrenti tra due elettrodi—l'utensile (ottone o rame per l'EDM a tuffo, un filo in movimento per l'EDM a filo) e il pezzo in lavorazione (l'acciaio temprato). Queste scariche avvengono in un fluido dielettrico, tipicamente acqua deionizzata per l'EDM a filo e olio idrocarburico per l'EDM a tuffo.
Il ciclo EDM sull'acciaio temprato
Il processo per la lavorazione dell'acciaio temprato segue questo ciclo preciso:
- Ionizzazione: Viene applicata un'alta tensione attraverso il piccolo spazio tra l'utensile e il pezzo in acciaio, ionizzando il fluido dielettrico e creando un canale conduttivo.
- Scarica a scintilla: Una scintilla potente e controllata (della durata di microsecondi) scocca attraverso questo canale. Il calore locale intenso, che raggiunge 8.000–12.000 °C, fonde e vaporizza istantaneamente un cratere microscopico sulla superficie dell'acciaio temprato.
- Collasso e lavaggio: La corrente viene interrotta, provocando il collasso del canale al plasma. Il fluido dielettrico affluisce, lavando via i detriti fusi e solidificati (spesso chiamati "chip") dallo spazio.
- Ristabilimento: Il fluido dielettrico si de-ionizza e il ciclo si ripete centinaia di migliaia di volte al secondo, erodendo progressivamente l'acciaio fino alla forma desiderata.
Il vantaggio critico in questo caso è che il fattore primario è la conduttività elettrica dell'acciaio, non la sua durezza. Che l'acciaio sia a 30 HRC o a 65 HRC, le scintille lo eroderanno efficacemente, consentendo la lavorazione di geometrie complesse, spigoli interni vivi e nervature profonde impossibili con utensili da taglio.
Perché l'EDM è il campione per l'acciaio temprato: vantaggi chiave e applicazioni
La sinergia tra EDM e acciaio temprato sblocca una serie di vantaggi che definiscono l'ingegneria di precisione moderna.
Vantaggi senza pari
- La durezza è irrilevante: Il vantaggio singolo più significativo. I blocchi di acciaio pre-temprato possono essere lavorati direttamente, eliminando i rischi di distorsione associati al trattamento termico di un pezzo pre-lavorato.
- Precisione e complessità eccezionali: L'EDM può raggiungere tolleranze nell'ordine dei micron e produrre dettagli intricati, texture fini e angoli interni a raggio zero con facilità.
- Nessuno stress meccanico: Poiché non vi è contatto fisico tra utensile e pezzo in lavorazione, non vi è alcuna possibilità di indurre sollecitazioni meccaniche, vibrazioni o flessione da pressione dell'utensile, preservando la struttura metallurgica dell'acciaio temprato.
- Finitura superficiale superiore: Attraverso passate di finitura fine, l'EDM può produrre finiture superficiali molto fini. Lo strato di rifusione risultante, o "strato bianco", sebbene spesso presente, può essere gestito e minimizzato con impostazioni adeguate.
- Lavorazione di caratteristiche delicate: Pareti sottili e caratteristiche fragili nell'acciaio temprato vengono lavorate in sicurezza mediante EDM, poiché non sono coinvolte forze di taglio.
Applicazioni industriali critiche
Questi vantaggi rendono l'EDM su acciaio temprato indispensabile in diversi settori:
- Costruzione di stampi e attrezzature: L'applicazione per eccellenza. Creazione di cavità per stampi a iniezione, stampi per tranciatura e stampi per forgiatura da acciai per utensili temprati (come H13, D2, P20) con anime complesse, fori per perni espulsori e loghi.
- Aerospaziale e difesa: Produzione di componenti per sistemi di alimentazione, ingranaggi temprati, parti per turbine e prototipi perforanti da acciai ad altissima resistenza.
- Produzione di dispositivi medici: Produzione di utensili da taglio precisi e privi di bave, componenti per strumenti chirurgici e utensili per la fabbricazione di impianti da acciai inossidabili temprati per la durabilità.
- Automotive: Creazione di ingranaggi temprati, componenti per trasmissioni e parti ad alta usura per prestazioni e longevità.
- Tranciatura fine e punzoni di precisione: L'EDM a filo è lo standard per la produzione di punzoni e stampi ultra-precisi per operazioni di tranciatura fine dagli acciai più duri.
Padroneggiare l'arte: migliori pratiche per l'EDM su acciaio temprato
Per ottenere risultati ottimali in modo costante, è necessario impiegare strategie specifiche quando si esegue l'EDM su acciaio temprato.
1. Conoscenza e preparazione del materiale
Comprendere il grado specifico di acciaio temprato. Gli elementi di lega come cromo, vanadio e tungsteno influenzano la conduttività e i tassi di erosione. Assicurarsi che il pezzo sia adeguatamente messo a terra sul tavolo della macchina per mantenere una scintillazione stabile. Per l'EDM a filo, fori di avvio adeguati (spesso praticati prima della tempra o tramite foratura EDM a foro piccolo) sono cruciali.
2. Parametri di lavorazione strategici
La selezione dei parametri è il cuore della padronanza dell'EDM. Le macchine moderne con sistemi di controllo adattivo sono essenziali.
- Sgrossatura: Utilizzare amperaggio e tempo di impulso attivo più elevati per rimuovere il materiale in modo efficiente, ma bilanciare questo con un tempo di pausa adeguato e un lavaggio sufficiente per prevenire archi elettrici.
- Finitura: Impiegare una serie di passate di finitura successive con impostazioni di potenza decrescenti. Questo migliora gradualmente la finitura superficiale e la precisione rimuovendo lo strato danneggiato dalla passata precedente. Le passate di finitura multiple sono il segreto per una superficie superiore e priva di tensioni.
- Il lavaggio è fondamentale: Un lavaggio dielettrico efficace è ancora più critico con l'acciaio temprato per evacuare i detriti dalla zona di taglio e prevenire scintillazioni secondarie (che causano vaiolature) e rotture del filo nell'EDM a filo. Utilizzare un posizionamento ottimizzato degli ugelli, una pressione aumentata e talvolta un movimento orbitale o alternato nell'EDM a tuffo.
3. Gestione dello strato rifuso (bianco)
Il riscaldamento e il raffreddamento rapidi del processo EDM creano uno strato rifuso sottile, duro e spesso fragile sulla superficie dell'acciaio. Per molte applicazioni, questo strato deve essere minimizzato o rimosso.
- Minimizzarlo durante l'EDM utilizzando passate di finitura a potenza inferiore e un lavaggio eccellente.
- Rimuoverlo dopo il processo tramite lucidatura manuale, lavorazione a flusso abrasivo o leggera rettifica, soprattutto su superfici critiche per la fatica o su superfici di cuscinetti.
4. Specifiche dell'EDM a filo
Quando si utilizza l'EDM a filo su blocchi di acciaio temprato di grosso spessore:
- Selezionare il tipo di filo appropriato (fili ricotti per diffusione o rivestiti come l'ottone zincato) per una migliore velocità e finitura superficiale.
- Gestire con attenzione la tensione del filo e la velocità di avanzamento per prevenire la rottura.
- Utilizzare una tecnologia di controllo adattivo che regola automaticamente i parametri in tempo reale in base alle condizioni del gap di scintilla.
5. Considerazioni post-EDM
Ispezionare sempre per individuare microcricche, in particolare negli utensili altamente sollecitati. Per applicazioni critiche può essere raccomandato un trattamento di distensione delle tensioni tramite rinvenimento dopo l'EDM. Infine, una pulizia accurata per rimuovere tutti i residui di fluido dielettrico è essenziale prima di qualsiasi rivestimento o assemblaggio successivo.
Conclusione: l'alleanza indispensabile
Padroneggiare l'EDM per componenti in acciaio temprato non significa semplicemente azionare una macchina; significa comprendere una simbiosi produttiva fondamentale. L'EDM è l'unico metodo pratico per sagomare, dettagliare e finire acciai che sono stati rinforzati per servizi estremi. Rispettando le proprietà del materiale, sfruttando la moderna tecnologia EDM e attenendosi a pratiche consolidate e disciplinate—dall'impostazione strategica dei parametri al lavaggio meticoloso e alla post-lavorazione—i produttori possono trasformare costantemente blocchi di acciaio temprato refrattario in componenti di straordinaria precisione, complessità e durabilità. Nella ricerca incessante di prestazioni e innovazione, l'alleanza tra acciaio temprato e lavorazione a elettroerosione rimane non solo rilevante, ma assolutamente indispensabile.


