
Introduzione: Il mondo di precisione della lavorazione dei componenti per microfoni
Dietro ogni voce cristallina, ogni captazione strumentale ricca di sfumature e ogni trasmissione che ascoltiamo si cela un mondo di estrema precisione meccanica. La qualità della riproduzione sonora non è semplicemente il prodotto di circuiti elettronici; è fondamentalmente determinata dai componenti fisici che per primi interagiscono con le onde sonore. Questo è il dominio della lavorazione dei componenti per microfoni, una disciplina manifatturiera specializzata in cui le tolleranze sono misurate in micron e la purezza dei materiali è fondamentale. Il percorso da un lingotto di metallo grezzo o da un foglio di polimero fino a un componente di un microfono di livello professionale è una affascinante intersezione tra acustica, metallurgia e ingegneria avanzata. Questo processo determina direttamente il carattere di un microfono: la sua risposta in frequenza, la sensibilità, la durata e, in ultima analisi, la sua firma sonora. Comprendere questa fase fondamentale rivela perché una capsula per microfono lavorata meticolosamente si distingue e come l'arte della fabbricazione di precisione sia centrale per la fedeltà audio.
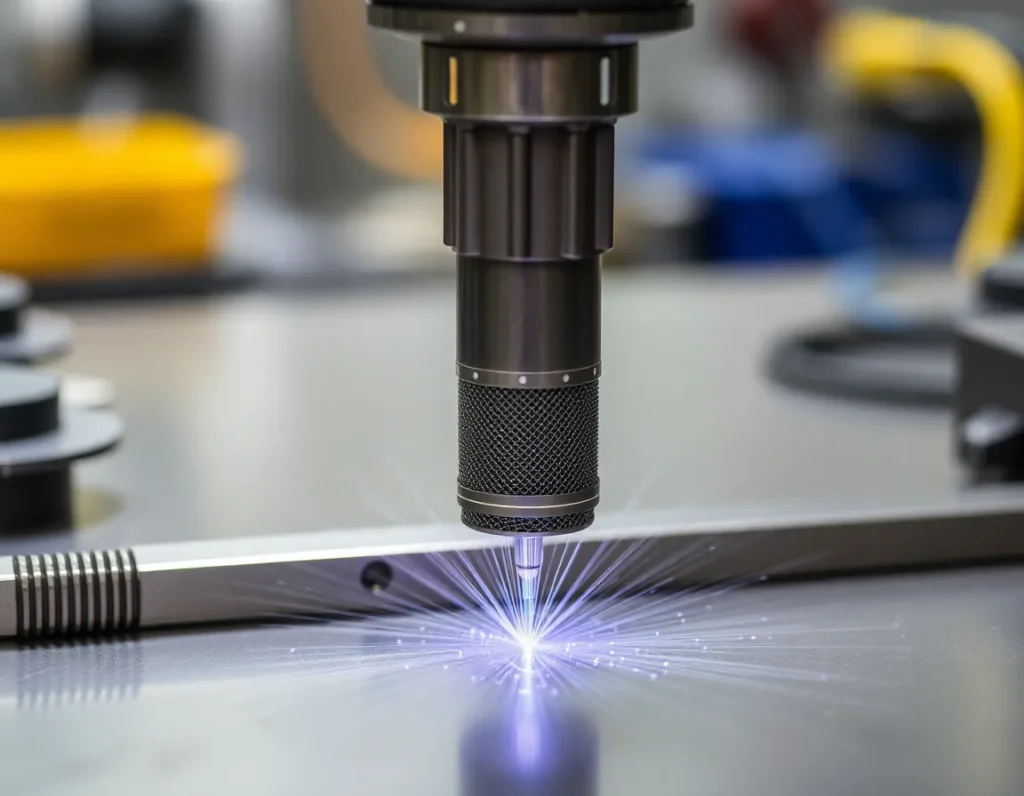
Che cos'è la lavorazione dei componenti per microfoni? Definizione del processo principale
La lavorazione dei componenti per microfoni è il processo di produzione per sottrazione che consiste nel dare forma a materiali grezzi per ottenere i precisi componenti fisici richiesti per l'assemblaggio di un microfono. A differenza della fusione o dello stampaggio, la lavorazione meccanica comporta la rimozione di materiale, tramite taglio, foratura, fresatura o tornitura, per ottenere una geometria specifica e spesso complessa. L'obiettivo principale è fabbricare parti con esattezza dimensionale rigorosa, finiture superficiali impeccabili e proprietà meccaniche costanti che soddisfino severe specifiche acustiche ed elettriche.
Questo processo comprende tutto, dalla creazione delle minute, spesso microscopiche, caratteristiche dell'elemento trasduttore (la capsula) fino al robusto involucro esterno che fornisce schermatura e reiezione del rumore da maneggiamento. È un flusso di lavoro a più fasi che inizia con modelli CAD (Computer-Aided Design) dettagliati derivati da principi di ingegneria acustica. Questi progetti digitali vengono poi tradotti in istruzioni per la macchina (codice G) che guidano gli utensili a controllo computerizzato nella scultura del pezzo. Ogni fase, dalla selezione del materiale grezzo alla lucidatura o placcatura finale, è controllata per garantire che il componente svolga la sua funzione acustica in modo impeccabile. In sostanza, lavorazione dei componenti per microfoni è il ponte tra la teoria acustica e un dispositivo audio tangibile e ad alte prestazioni.
Il ruolo critico della lavorazione meccanica nelle prestazioni e nella qualità dei microfoni
L'influenza della lavorazione meccanica sulle prestazioni di un microfono non può essere sopravvalutata; è il fondamento della qualità. Imperfezioni invisibili a occhio nudo possono avere conseguenze udibili. Ad esempio, la geometria precisa del bordo di montaggio di un diaframma o il modello dei fori della piastra posteriore in una capsula a condensatore è critica. Anche lievi variazioni nella profondità o nella concentricità di queste caratteristiche possono alterare la capacità e il campo elettrostatico, portando a incoerenze nella sensibilità, aumento del rumore o una risposta in frequenza irregolare.
Inoltre, la lavorazione meccanica determina la stabilità meccanica. Un corpo di microfono lavorato male può risuonare a determinate frequenze, colorando il suono, oppure può non fornire una schermatura elettromagnetica adeguata, introducendo interferenze. La precisione delle filettature per il montaggio della capsula o il fissaggio del connettore garantisce un contatto elettrico affidabile e protegge dal rumore da maneggiamento. La finitura superficiale all'interno di un tubo o dietro una griglia influisce sulle riflessioni sonore interne e sullo smorzamento. Nei microfoni dinamici, l'allineamento e la scorrevolezza del percorso della bobina mobile all'interno del traferro magnetico dipendono interamente dalla precisione della lavorazione meccanica. Pertanto, una lavorazione meccanica superiore si traduce direttamente in prestazioni prevedibili, affidabilità a lungo termine e riproduzione sonora trasparente e non colorata, come richiesto dai professionisti. È ciò che distingue uno strumento di precisione da un semplice dispositivo di captazione sonora.
Materiali chiave utilizzati nella lavorazione dei componenti per microfoni
La scelta del materiale nella lavorazione dei componenti per microfoni è una decisione deliberata che bilancia proprietà acustiche, resistenza meccanica, lavorabilità e costo. Ogni materiale apporta caratteristiche distinte al prodotto finale.
Metalli
- Ottone: Forse il materiale più tradizionale, l'ottone è ampiamente utilizzato per corpi di microfoni, griglie e componenti interni. Offre un'eccellente lavorabilità, un buon peso e densità per ridurre il rumore di manipolazione e fornisce una schermatura elettromagnetica intrinseca. Viene spesso placcato con nichel, cromo o oro per la resistenza alla corrosione e l'estetica.
- Alluminio: Preferito per il suo peso leggero e il buon rapporto resistenza-peso, l'alluminio è comune nei corpi dei microfoni portatili e a mano. Può essere lavorato con tolleranze molto strette e anodizzato in vari colori per durabilità e appeal visivo. La sua proprietà non magnetica è inoltre essenziale in prossimità degli elementi trasduttori.
- Acciaio: Utilizzato per componenti specifici ad alta resistenza come alcune staffe interne, viti e talvolta griglie. L'acciaio inossidabile offre una superiore resistenza alla corrosione ed è spesso utilizzato nelle griglie per la durabilità.
- Nichel: Frequentemente utilizzato nella placcatura di altri metalli, il nichel puro viene anche lavorato per creare componenti critici della capsula come le piastre posteriori grazie alle sue proprietà superficiali stabili e alla buona conduttività elettrica.
Polimeri e compositi
- Acrilico (PMMA): Lavorato per corpi specializzati o componenti isolanti interni. Può essere lucidato fino alla chiarezza ottica per un aspetto distintivo.
- Delrin (POM): Una plastica ingegneristica ad alta resistenza e basso attrito, spesso lavorata per distanziali isolanti di precisione, supporti antivibranti e guide interne all'interno del microfono.
- Plastiche speciali: Varie plastiche riempite o composite possono essere lavorate per specifiche proprietà dielettriche o di smorzamento.
Materiali Specializzati
- Mylar Metallizzato a Sputtering d'Oro: Sebbene il sottile film del diaframma stesso non sia “lavorato” nel senso tradizionale, il rivestimento metallizzato viene applicato con precisione a livello atomico, e il film viene spesso tensionato e montato utilizzando componenti lavorati meccanicamente.
- Neodimio: I potenti magneti utilizzati nei microfoni dinamici e a nastro vengono sinterizzati e poi rettificati di precisione o lavorati meccanicamente per ottenere forme esatte e specifiche del campo magnetico.
Parti Lavorate Essenziali in un Microfono: Dai Diaframmi ai Corpi
Un microfono è un assemblaggio di diverse parti lavorate con precisione, ognuna con un ruolo acustico distinto.
L'Assemblaggio della Capsula (Il Cuore del Trasduttore)
- Piastra Posteriore: In un microfono a condensatore, questa è probabilmente la parte lavorata più criticamente. Si tratta tipicamente di un disco di nichel o ottone, perforato con un intricato e preciso schema di fori minuscoli (resistenze acustiche) e spesso rivestito con uno strato d'oro o di altro metallo nobile. La sua planarità, la coerenza del diametro/profondità dei fori e la finitura superficiale sono fondamentali.
- Assemblaggio di Montaggio del Diaframma: Questo include l'anello di tensionamento e il distanziale che mantengono il film ultra-sottile del diaframma sotto tensione uniforme. Queste parti devono essere perfettamente concentriche e piane per garantire che il diaframma vibri liberamente e costantemente.
- Assemblaggio del Motore (Microfoni Dinamici): Questo consiste nel pezzo polare lavorato che focalizza il campo magnetico, nel supporto della bobina mobile (spesso un sottile cilindro di alluminio) e nella struttura magnetica circostante. La precisione del traferro circolare in cui si muove la bobina mobile è vitale per una bassa distorsione.
Il Corpo del Microfono e gli Elementi Acustici
- Corpo/Tubo: L'alloggiamento principale, tipicamente lavorato in ottone o alluminio. Deve essere perfettamente cilindrico, con diametri interni precisi per trattenere saldamente i PCB e il gruppo della capsula. La filettatura esterna per i supporti e la filettatura interna per gli anelli della capsula sono standard.
- Griglia/Cuffia: Questa struttura protettiva a rete è un complesso assemblaggio lavorato (e spesso saldato). Il suo design—lo spessore del filo, la densità della rete e il volume interno—funge da filtro acustico primario, controllando le plosive, il rumore del vento e modellando la risposta alle alte frequenze tramite riflessioni interne.
- Alloggiamento del connettore di uscita: Che si tratti di un connettore XLR integrato o di una base filettata per un cavo, questo componente è lavorato secondo standard rigorosi per garantire un bloccaggio sicuro, una corretta messa a terra e un scarico della tensione.
- Deflettori interni e camere di smorzamento acustico: I microfoni di fascia alta contengono spesso labirinti lavorati, porte e camere riempite con materiale smorzante per mettere a punto le caratteristiche direzionali e la risposta in frequenza.
Lavorazione CNC: la tecnologia principale per la fabbricazione dei componenti dei microfoni
Oggi, la lavorazione a controllo numerico computerizzato (CNC) è lo standard inequivocabile per la fabbricazione di componenti di microfoni di alta qualità. La tecnologia CNC offre la ripetibilità, la complessità e la precisione che la lavorazione manuale tradizionale non può eguagliare.
Il processo inizia con un modello CAD 3D del pezzo. Questo modello viene elaborato da un software CAM (Computer-Aided Manufacturing), che genera i percorsi utensile—le istruzioni precise che indicano alla macchina CNC dove spostare i suoi utensili da taglio. Per una piastra posteriore di un microfono, questo programma controllerebbe una micro-punta per creare centinaia di fori identici con diametri fino a poche centinaia di micron. Per un corpo di microfono, orchestrerebbe una sequenza di operazioni: tornitura del diametro esterno, alesatura della cavità interna, taglio di filettature precise e fresatura di eventuali superfici piane o incisioni.
I centri di lavorazione CNC utilizzati in questo campo sono spesso macchine ad alta precisione a 3 o 5 assi. La capacità multiasse è cruciale per creare geometrie complesse come i contorni di una griglia o per lavorare caratteristiche su più lati di un pezzo in un'unica configurazione, garantendo un allineamento perfetto. Le macchine operano in un ambiente controllato, spesso con refrigerante per gestire il calore e rimuovere trucioli microscopici, prevenendo qualsiasi deviazione dovuta alla dilatazione termica.
I vantaggi della CNC per la lavorazione dei componenti dei microfoni sono profondi. Garantisce che ogni pezzo in un ciclo di produzione sia praticamente identico, il che è essenziale per mantenere prestazioni costanti del microfono da un'unità all'altra. Consente la produzione economica di pezzi complessi, in piccoli lotti o prototipi. Soprattutto, raggiunge le tolleranze sub-millimetriche e spesso a livello di micron richieste affinché i componenti acustici funzionino come progettato. Dalla robusta semplicità dell'alloggiamento di un microfono dinamico alla strabiliante complessità della piastra posteriore di una capsula a condensatore multi-pattern, la lavorazione CNC è la tecnologia abilitante che dà vita ai progetti audio ad alta fedeltà.
Tolleranze, finiture e trattamenti superficiali nella lavorazione dei microfoni
La ricerca della perfezione sonora nella produzione dei microfoni dipende dalle fasi finali del processo di lavorazione: raggiungere tolleranze precise, applicare finiture superficiali specifiche e implementare trattamenti critici. Questi fattori non sono meramente estetici; sono parte integrante delle prestazioni acustiche, meccaniche ed elettriche del prodotto finale.
La ricerca di tolleranze a livello di micron
In lavorazione dei componenti per microfoni, le tolleranze sono misurate in micron (millesimi di millimetro). Lo spazio tra il diaframma di una capsula a condensatore e la sua piastra posteriore, ad esempio, è spesso inferiore alla larghezza di un capello umano. Qualsiasi variazione di questa distanza altera la capacità e, di conseguenza, la sensibilità e la risposta in frequenza del microfono. Allo stesso modo, la concentricità della bobina mobile di un microfono dinamico all'interno del suo traferro magnetico deve essere perfetta per evitare sfregamenti e distorsioni. Le filettature sui corpi dei microfoni e sui gruppi interni devono accoppiarsi senza soluzione di continuità per mantenere le tenute acustiche e prevenire rumori meccanici. La tecnologia CNC rende raggiungibili queste tolleranze strette, ma richiede una meticolosa calibrazione della macchina, ambienti a temperatura controllata e rigorosi controlli utilizzando macchine di misura a coordinate (CMM) e comparatori ottici.
Finitura superficiale: dall'acustica all'estetica
La finitura superficiale di un pezzo lavorato a macchina serve a molteplici scopi. Per i componenti acustici interni, una specifica texture superficiale può essere desiderabile. Una finitura leggermente opaca su una piastra posteriore o all'interno di un tubo può aiutare a diffondere le onde sonore e a minimizzare le riflessioni interne che potrebbero colorare l'audio. Al contrario, le superfici che formano tenute o contatti striscianti richiedono una lucidatura elevata per garantire un accoppiamento perfetto e un funzionamento fluido. Esternamente, le finiture spaziano dall'aspetto grezzo e sabbiato dei microfoni industriali alla lucidatura a specchio dei modelli da studio di fascia alta. Ogni finitura non definisce solo l'estetica del microfono, ma anche la sua durata e la sua sensazione al tatto. La lavorazione a macchina realizza la geometria di base, mentre processi secondari come la burattatura, la lucidatura e la sabbiatura creano il carattere superficiale finale.
Trattamenti superficiali e rivestimenti critici
Oltre alla sagomatura e alla finitura, vengono applicati trattamenti superficiali per migliorare le proprietà dei materiali. Per i componenti metallici, l'anodizzazione (per l'alluminio) o la passivazione (per l'acciaio inossidabile) crea uno strato di ossido duro e resistente alla corrosione che può anche essere tinto per il colore. La placcatura in oro è spesso utilizzata sui contatti elettrici e sui componenti delle capsule per la sua eccellente conduttività e resistenza all'ossidazione. Forse il trattamento acusticamente più significativo è quello applicato ai materiali dei diaframmi. I film in Mylar (PET) sono spesso metallizzati con uno strato incredibilmente sottile di oro o nichel in un processo di deposizione sottovuoto per renderli elettricamente conduttivi. L'uniformità e lo spessore di questo rivestimento sono vitali per prestazioni costanti. Questi trattamenti trasformano il pezzo grezzo lavorato a macchina in un componente in grado di sopravvivere ai rigori dell'uso svolgendo la sua precisa funzione elettroacustica in modo impeccabile.
Sfide e soluzioni nella lavorazione di componenti acustici delicati
La lavorazione a macchina di parti per microfoni presenta una serie unica di sfide che combinano le difficoltà dell'ingegneria di precisione con le sensibilità della scienza acustica. Le soluzioni a questi problemi definiscono il confine tra un dispositivo funzionale e un trasduttore di livello mondiale.
Gestione dello stress dei materiali e delle vibrazioni
Anche le configurazioni di lavorazione più rigide introducono vibrazioni minime e forze di taglio che possono sollecitare materiali delicati. Diaframmi sottili, fili di griglia fragili e tubi di piccolo calibro possono deformarsi, vibrare o risuonare durante il taglio, rovinando il pezzo. Le soluzioni prevedono l'uso di utensili specializzati ultra-affilati realizzati in carburo a micrograna o diamante, che tagliano in modo pulito con una forza minima. I mandrini ad alta velocità consentono velocità di taglio più elevate con un impegno più leggero, riducendo calore e vibrazioni. Per le operazioni più delicate, vengono utilizzati metodi di lavorazione senza contatto come l'elettroerosione a filo (EDM) per tagliare forme complesse in materiali induriti senza alcuna forza fisica.
Prevenzione della contaminazione e garanzia della pulizia
Le capsule dei microfoni sono straordinariamente sensibili alla contaminazione. Un singolo granello di polvere o una gocciolina microscopica di olio su un diaframma o una piastra posteriore possono causare rumore, fruscio o cambiamenti di massa che influenzano la risposta in frequenza. Pertanto, la lavorazione a macchina dei componenti acustici richiede un'attenzione ossessiva alla pulizia. Vengono utilizzate camere bianche dedicate o centri di lavorazione chiusi con pressione positiva dell'aria. I refrigeranti, quando necessari, sono meticolosamente filtrati e i pezzi vengono sottoposti a più fasi di pulizia a ultrasuoni in solventi specializzati. L'assemblaggio finale delle capsule avviene spesso in cappe a flusso laminare da parte di tecnici che indossano indumenti antistatici per garantire un ambiente acustico incontaminato.
Ottenere geometrie acusticamente perfette
Alcuni componenti dei microfoni hanno geometrie acusticamente ottimizzate. Il complesso schema multistrato di fori in una piastra posteriore di una capsula a condensatore non è casuale; è progettato per controllare la resistenza acustica e lo smorzamento del diaframma. Lavorare centinaia di questi minuscoli fori dalla forma perfetta con profondità e qualità dei bordi rigorose è una sfida monumentale. Allo stesso modo, la rete intricata del cestello di un microfono è progettata per fornire trasparenza acustica offrendo al contempo protezione e controllo del rumore del vento. Lavorare questi come un unico pezzo o come un assemblaggio che si adatta senza spazi richiede strategie CNC multiasse avanzate e talvolta processi ibridi come la fotoincisione combinata con la saldatura di precisione.
Il futuro della lavorazione dei componenti per microfoni: innovazioni e tendenze
Il settore della produzione di microfoni non è statico. Spinto dalla domanda di prestazioni più elevate, nuove applicazioni e pratiche più sostenibili, i processi di lavorazione meccanica che ne costituiscono il nucleo si evolvono attraverso l'innovazione tecnologica.
Integrazione della produzione additiva (stampa 3D)
Sebbene la lavorazione CNC per sottrazione rimanga dominante per i componenti metallici critici, la produzione additiva si sta ritagliando un ruolo significativo. È ideale per produrre deflettori interni complessi e leggeri, gabbie personalizzate per sospensioni antivibrazione e prototipi ergonomici di corpi microfono con canali per cavi integrati che sarebbero impossibili o proibitivamente costosi da lavorare da blocco pieno. Utilizzando materiali come nylon e resina, la stampa 3D consente un'iterazione rapida nella progettazione e la creazione di piccoli lotti di componenti altamente personalizzati. Il futuro potrebbe vedere macchine ibride in grado sia di aggiungere che di sottrarre materiale, creando parti ottimizzate con superfici acustiche dense e lavorate e elementi strutturali leggeri e stampati.
Materiali avanzati e lavorazione intelligente
L'esplorazione di nuovi materiali continua. Compositi avanzati, leghe specializzate con caratteristiche di smorzamento uniche e persino strutture cristalline coltivate in laboratorio per i diaframmi sono all'orizzonte. La lavorazione di questi materiali innovativi richiederà sistemi CNC “più intelligenti” dotati di controllo adattivo. Questi sistemi utilizzano sensori per monitorare in tempo reale l'usura dell'utensile, le vibrazioni e le forze di taglio, regolando automaticamente le velocità di avanzamento e di rotazione del mandrino per mantenere una qualità di taglio perfetta e proteggere il pezzo. Ciò comporta una maggiore coerenza e meno sprechi quando si lavorano materiali costosi ed esotici.
Automazione, IA e filo digitale
Il reparto produttivo sta diventando sempre più interconnesso. Il concetto di “filo digitale” – un flusso continuo di dati dalla progettazione CAD alla programmazione CAM, fino alla macchina CNC e infine all'ispezione qualità – sta diventando realtà. Gli algoritmi di intelligenza artificiale possono analizzare questo flusso di dati per prevedere l'usura degli utensili, ottimizzare i percorsi di taglio per l'efficienza e persino identificare difetti microscopici nei pezzi finiti utilizzando sistemi di visione artificiale. Questo livello di automazione e integrazione dei dati promette non solo qualità superiore e costi inferiori, ma anche la capacità di tracciare la storia produttiva di ogni singolo componente di un microfono, garantendo un controllo qualità senza pari.
Sintesi dei punti chiave
La creazione di un microfono di alta qualità è una sinfonia di ingegneria di precisione, in cui ogni componente svolge un ruolo critico definito dalla sua fabbricazione. La lavorazione dei componenti per microfoni è il processo fondamentale che trasforma le materie prime nei complessi componenti che catturano il suono. Abbiamo visto che questo processo è molto più di una semplice lavorazione dei metalli; è una scienza acustica.
Le prestazioni e la qualità di un microfono sono direttamente determinate dalla precisione dei suoi componenti lavorati, dall'involucro robusto che respinge il rumore da manipolazione alle tolleranze sub-micrometriche della capsula che ne definiscono il carattere sonoro. La scelta del materiale – che sia ottone per le sue proprietà acustiche, alluminio per la sua leggerezza o plastiche specializzate per l'isolamento – è la prima decisione critica che la lavorazione meccanica rende realtà.
La lavorazione CNC si afferma come la tecnologia indispensabile in questo campo, fornendo la ripetibilità, la complessità e l'accuratezza estrema richieste. Questa capacità consente ai produttori di raggiungere le tolleranze essenziali, le finiture superficiali specializzate e i trattamenti delicati – come la doratura e l'anodizzazione – che garantiscono sia l'affidabilità funzionale che l'appeal estetico.
Questa precisione non è priva di sfide. La lavorazione di componenti acustici delicati richiede la risoluzione di problemi di sollecitazione dei materiali, controllo della contaminazione e creazione di geometrie acusticamente perfette. Le soluzioni spaziano da ambienti a camera bianca e utensili avanzati a tecniche di produzione ibrida.
Guardando al futuro, il futuro è quello dell'integrazione intelligente. La produzione additiva completerà la lavorazione tradizionale per strutture complesse, mentre sistemi CNC più intelligenti e il controllo qualità guidato dall'IA spingeranno precisione e coerenza a nuovi livelli. In tutto questo, l'obiettivo rimane costante: lavorare la perfetta interfaccia fisica tra le vibrazioni dell'aria e il segnale elettrico, catturando il suono con fedeltà incrollabile.
Domande frequenti (FAQ)
Perché i componenti dei microfoni non possono essere realizzati con semplice fusione o stampaggio?
Sebbene la fusione e lo stampaggio a iniezione siano eccellenti per parti ad alto volume e meno critiche, generalmente non possono raggiungere le tolleranze strette, la densità superiore del materiale e le finiture superficiali impeccabili richieste per i componenti acustici principali. La lavorazione da billette piene garantisce l'assenza di vuoti interni o porosità che potrebbero influire sul suono o sull'integrità strutturale, e consente la precisione a livello di micron necessaria per parti come le piastre posteriori delle capsule e le filettature di precisione.
Quanto sono strette le tolleranze nella lavorazione dei microfoni?
Le tolleranze sono eccezionalmente strette, spesso nell'intervallo da 0,005 mm a 0,02 mm (da 5 a 20 micron). Per contestualizzare, il traferro in una capsula di microfono a condensatore è tipicamente compreso tra 15 e 30 micron. Mantenere queste tolleranze lungo un intero ciclo produttivo è ciò che distingue i microfoni di grado professionale da quelli di grado consumer e garantisce prestazioni costanti da un'unità all'altra.
Qual è il componente del microfono più difficile da lavorare?
La piastra posteriore di una capsula di microfono a condensatore è spesso considerata una delle sfide più grandi. Richiede la lavorazione di un piccolo disco metallico piatto (spesso in ottone) con estrema precisione, quindi la foratura di una serie di decine o persino centinaia di fori minuscoli, accordati acusticamente, con profondità ed qualità dei bordi specifiche. Qualsiasi imperfezione in questo componente influisce direttamente sul rumore di fondo, sulla sensibilità e sulla risposta in frequenza del microfono.
Tutti i corpi dei microfoni in metallo sono lavorati da metallo pieno?
Nei microfoni professionali di fascia alta, la risposta è quasi sempre sì. Lavorare un corpo da un blocco pieno di metallo (come ottone o acciaio) o da un tubo a pareti spesse garantisce una rigidità superiore, che riduce al minimo la colorazione risonante e il rumore da manipolazione. Consente inoltre l'integrazione senza soluzione di continuità di filettature, feritoie e alloggiamenti dei connettori in un'unica unità acusticamente inerte. I microfoni di costo inferiore possono utilizzare gusci metallici stampati, torniti o fusi.
In che modo la lavorazione influisce sul suono finale di un microfono?
La lavorazione influisce sul suono in modo indiretto ma profondo. Determina l'accuratezza fisica della camera acustica (la capsula), la precisione delle parti mobili (nei dinamici) e la rigidità e il controllo della risonanza dell'involucro. Una capsula lavorata male avrà sensibilità irregolare e distorsione. Un corpo risonante colorerà il suono. Pertanto, la precisione del processo di lavorazione è direttamente collegata alla neutralità, alla chiarezza e alla coerenza dell'uscita del microfono.
Che ruolo ha il trattamento superficiale oltre all'aspetto?
I trattamenti superficiali sono funzionalmente cruciali. L'anodizzazione protegge l'alluminio dalla corrosione e può indurire leggermente la superficie. La placcatura in oro sui contatti e sulle capsule garantisce una conduttività elettrica ottimale e previene l'ossidazione che degraderebbe il segnale. Specifiche finiture superficiali all'interno di tubi e camere controllano il comportamento delle onde sonore, prevenendo riflessioni indesiderate. La finitura estetica è spesso l'ultimo passo, ma i trattamenti funzionali sono parte integrante delle prestazioni e della longevità.