
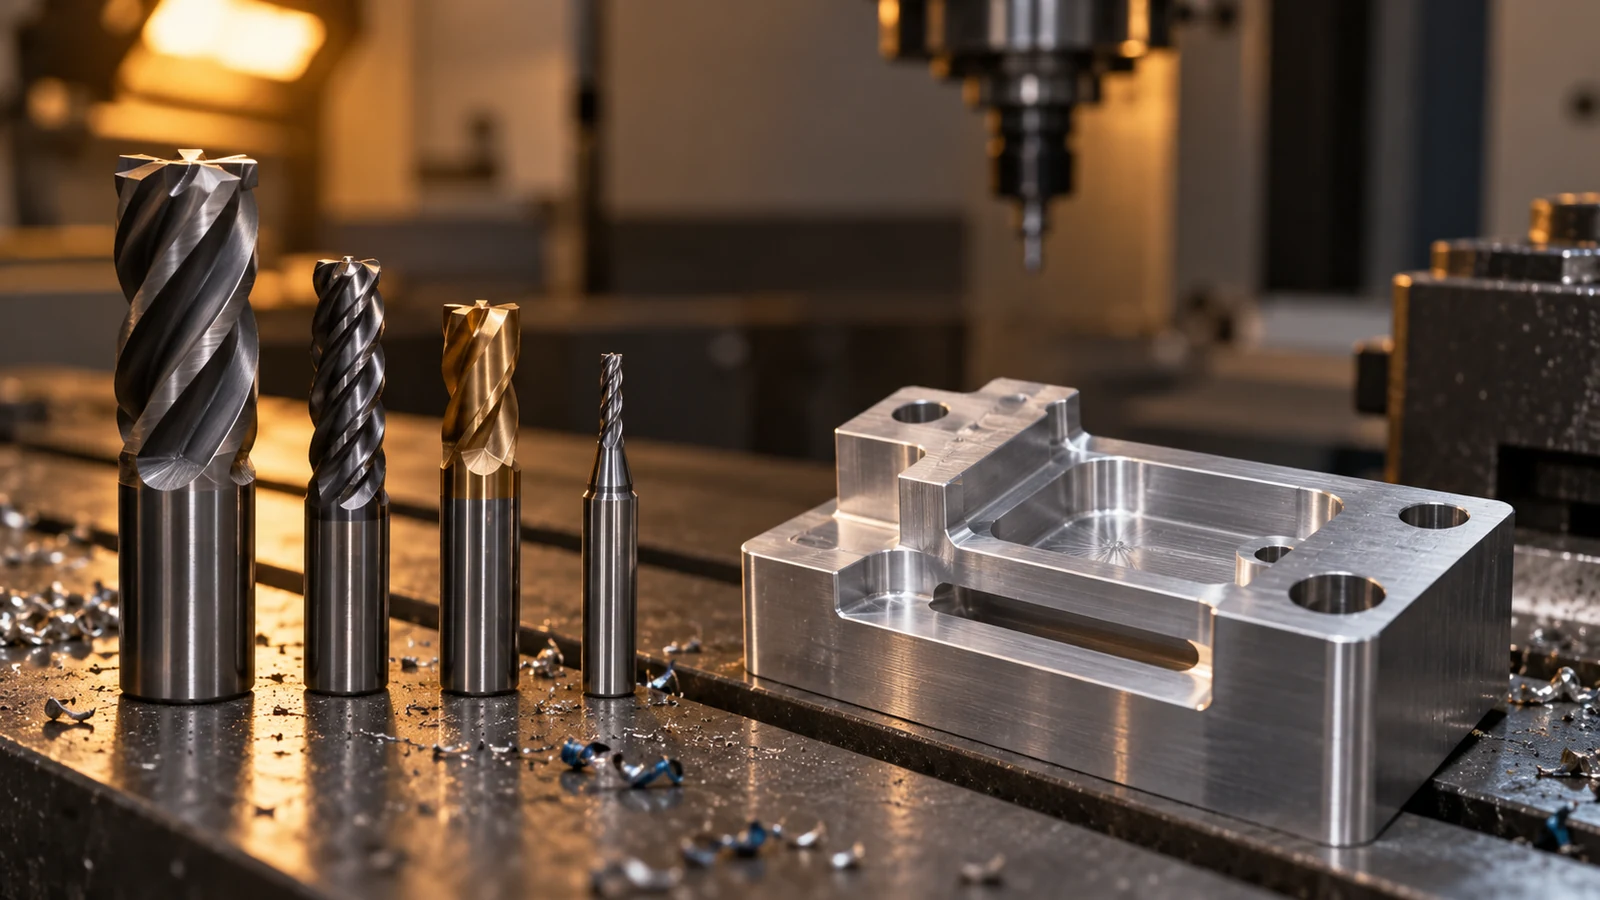
Partire dalla funzione, non dal nome della fresa
Una fresa è uno strumento che genera geometrie. Prima di sceglierne una, identificare la superficie o la funzione che deve produrre: una faccia di riferimento ampia, una cava stretta, una tasca profonda, un profilo, uno smusso o una superficie tridimensionale. Poi registrare ciò che controlla l'accettazione: dimensione, posizione, planarità, perpendicolarità, condizione del bordo, finitura e relazione con altre funzioni.
Tre domande restringono rapidamente le opzioni:
- Dove devono arrivare i taglienti? Il diametro dell'utensile, il collo, il portautensile e il naso del mandrino influenzano tutti l'accesso.
- Come usciranno i trucioli? Una disposizione dei taglienti che funziona in un taglio aperto può impaccare i trucioli in una cava profonda.
- Cosa deve rimanere accurato dopo il taglio? Una caratteristica che stabilisce un datum o un'interfaccia di tenuta merita un piano di finitura diverso da un rilievo non funzionale.
Questa logica incentrata sul pezzo segue la stessa mappatura delle caratteristiche utilizzata in un piano di processo di fresatura CNC: il disegno e l'attrezzatura di fissaggio determinano il percorso; la sola etichetta dell'utensile non basta.
Cosa fanno realmente le principali famiglie di frese
| Famiglia di frese | Utile per | Decisione da verificare |
|---|---|---|
| Fresa a candela | Cave, tasche, pareti, profili e caratteristiche prismatiche generali | Diametro, numero di taglienti, portata, raggio d'angolo e evacuazione dei trucioli |
| Fresa a spianare | Rimozione efficiente su una faccia aperta accessibile | Disposizione delle placchette, impegno della fresa, planarità della superficie e rigidità della macchina |
| Fresa a punta sferica | Contorni 3D, raccordi arrotondati e superfici scultoree | Il punto di contatto cambia con la pendenza della superficie; la strategia di finitura e l'altezza delle cuspidi sono importanti |
| Fresa per smussi o svasature | Smussi, svasature e superfici inclinate specificati | Angolo incluso, controllo della profondità, direzione della bava e se la caratteristica è funzionale |
| Fresa a T, a coda di rondine o a profilo | Sottosquadri o profili che un utensile diritto non può realizzare | Spazio libero del collo, percorso di ingresso, robustezza dell'utensile e accesso per l'ispezione |
| Fresa a disco per taglio | Tagli stretti o cave dove un disco sottile può arrivare | Flessione del disco, spazio libero del mandrino, caricamento dei trucioli e stabilità del taglio passante |
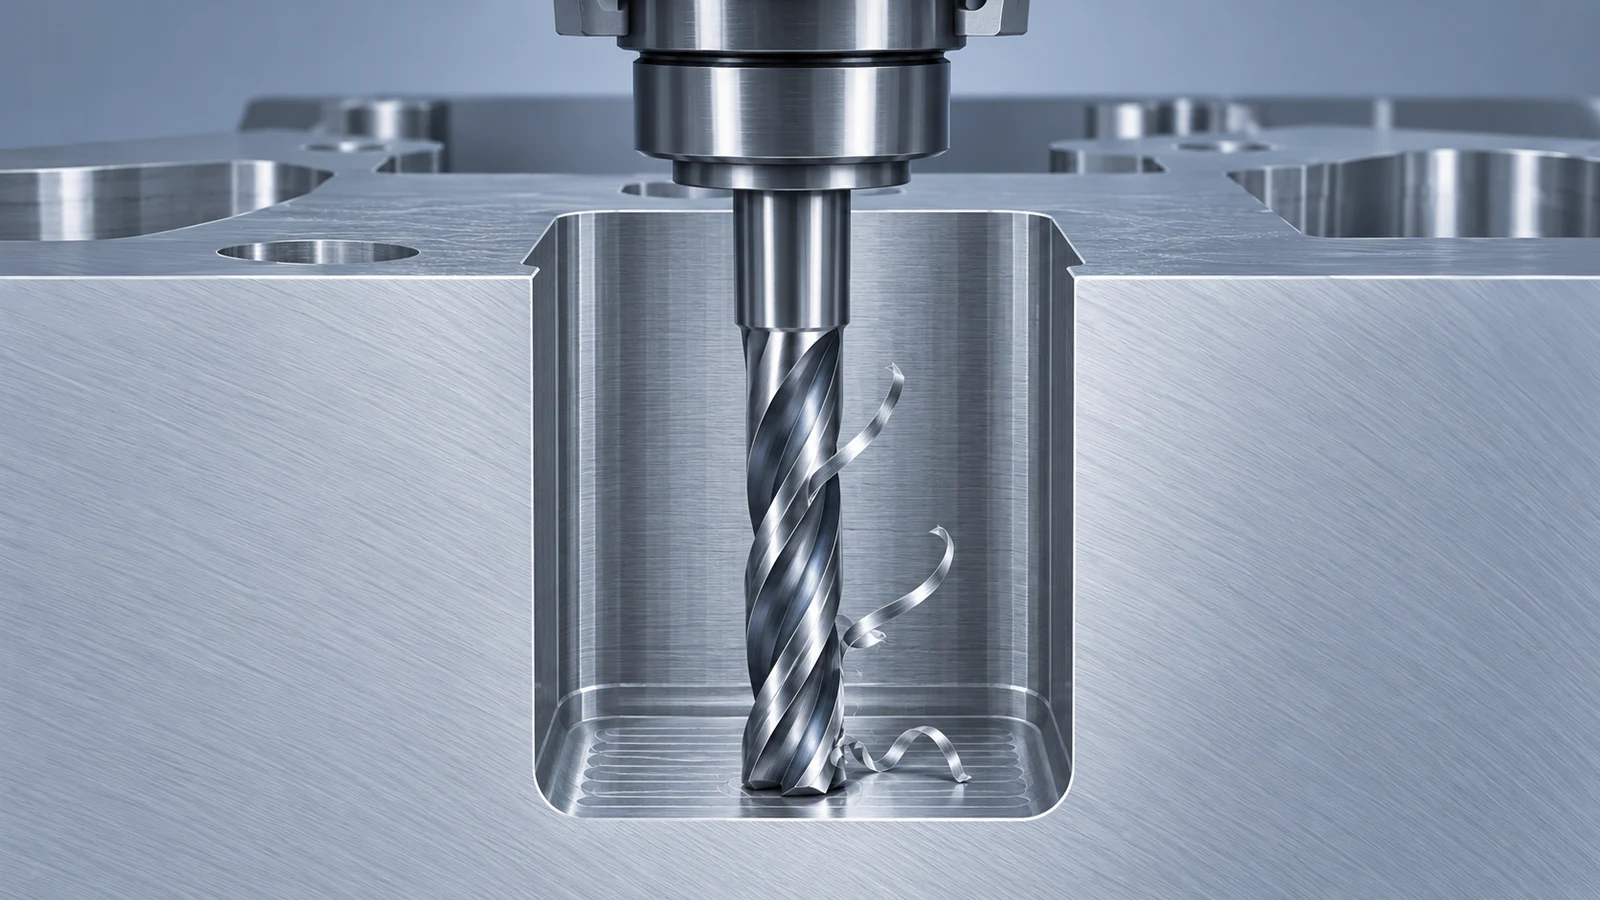
In pratica queste categorie si sovrappongono. Una cava può essere sgrossata con una fresa a candela e finita con un altro utensile; il fondo di una tasca ampia può essere fresato frontalmente solo se la fresa può entrare e le pareti circostanti consentono l'avvicinamento. La domanda utile non è “Quale fresa è migliore?” ma “Quale fresa può realizzare questa caratteristica senza compromettere l'operazione successiva o il piano di ispezione?”
Gli utensili a punta sferica illustrano perché i nomi non sono specifiche. Il diametro di taglio effettivo cambia con l'altezza di contatto su una superficie curva. Vicino alla punta dell'utensile, la velocità di taglio locale è inferiore rispetto al diametro nominale, quindi la strategia CAM e il passo trasversale influenzano sia la finitura sia il tempo ciclo. Su una parete ripida, la stessa fresa può comportarsi diversamente rispetto a un raccordo poco profondo. Il disegno dovrebbe quindi identificare la superficie richiesta e i criteri di accettazione anziché presumere che una forma di fresa garantisca una finitura.
Abbinare la geometria della fresa al lavoro
Utilizzare questa sequenza di selezione come strumento di screening, non come sostituto delle raccomandazioni del costruttore di utensili o di un setup macchina verificato.
- Faccia aperta: valutare un percorso di fresatura frontale quando la fresa può spazzare la superficie con un impegno stabile. Se la faccia è stretta, interrotta o delimitata da pareti alte, una fresa a candela può offrire un accesso migliore.
- Tasca chiusa: definire prima il metodo di ingresso. Potrebbe essere necessario un utensile piccolo per entrare, ma sgrossare l'intera cavità con quell'utensile può generare un impegno e una flessione eccessivi. Un utensile di sgrossatura più grande seguito da un utensile di finitura più piccolo può risultare più stabile.
- Scanalatura: confrontare la larghezza della scanalatura con il diametro della fresa e la profondità. Una scanalatura a tutta larghezza crea condizioni di truciolo e carico diverse rispetto a una passata di fresatura laterale con spazio per l'evacuazione dei trucioli.
- Superficie curva: scegliere tra strategie con fresa a punta sferica e a spianare in base al profilo richiesto, all'accesso dell'utensile e all'ondulazione ammessa. Il metodo di ispezione deve poter verificare il profilo risultante.
- Sottosquadro o gola sagomata: determinare se la fresa può entrare e ritrarsi senza collidere con il pezzo, l'attrezzatura o il portautensile. Alcune caratteristiche possono essere meglio suddivise tra più setup o assegnate a un altro processo.
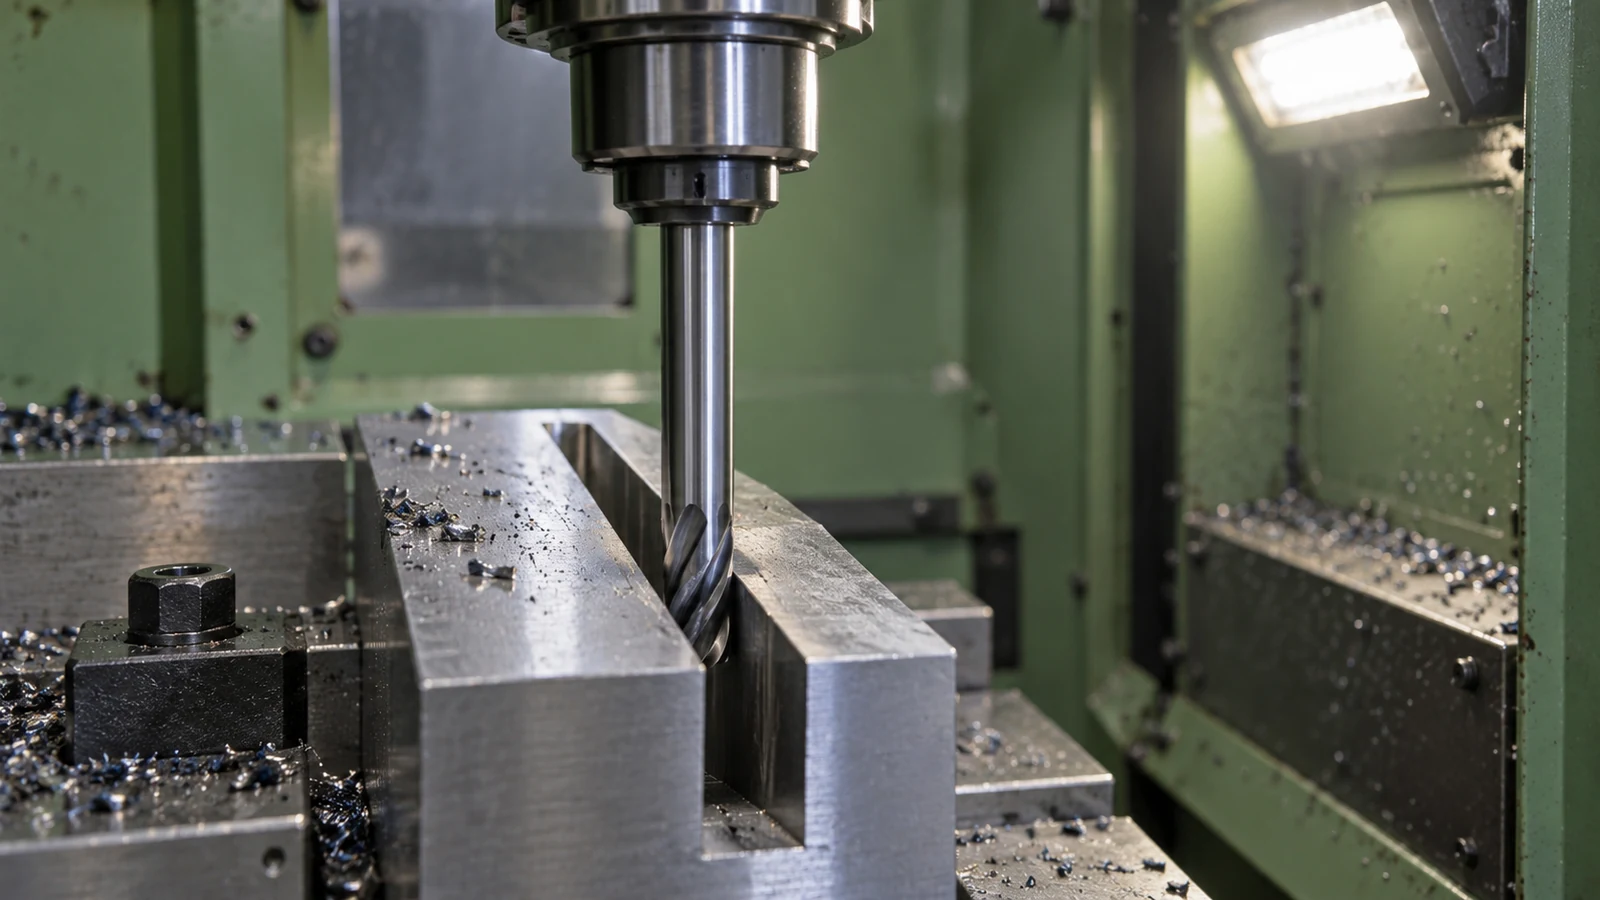
Per i pezzi di produzione, la scelta della fresa deve tenere conto anche dei cambi utensile e della ripetibilità. Un singolo utensile speciale sagomato può ridurre i movimenti ma aggiungere costo, dipendenza dall'approvvigionamento e rischio di sostituzione. Una fresa a candela standard può richiedere più passate ma essere più facile da reperire e validare. Nessuna delle due è automaticamente più economica: confrontare setup, ciclo, usura dell'utensile, ispezione e la conseguenza di un cambio utensile sulla dimensione critica.
Per un pezzo con più caratteristiche di fresatura, un piano di processo dovrebbe preservare i datum utilizzati dalle operazioni successive. Sgrossare e finire la stessa caratteristica in un'unica sequenza può essere efficiente, ma una parete sottile può rilassarsi dopo l'asportazione di materiale. In tal caso, la sequenza delle frese, il supporto e la tempistica dell'ispezione fanno parte della scelta dell'utensile.
I limiti nascosti dietro un utensile familiare
Il diametro dell'utensile è solo una parte della geometria. Sbalzo, lunghezza dei taglienti, lunghezza del collo, forma del portautensile, spazio libero del mandrino e attrezzatura di fissaggio determinano se la fresa può raggiungere la zona mantenendosi rigida. Un utensile a lunga portata può accedere a una tasca profonda ma amplificare flessione e chatter; scegliere la fresa più piccola solo perché entra può creare un diverso modo di cedimento.
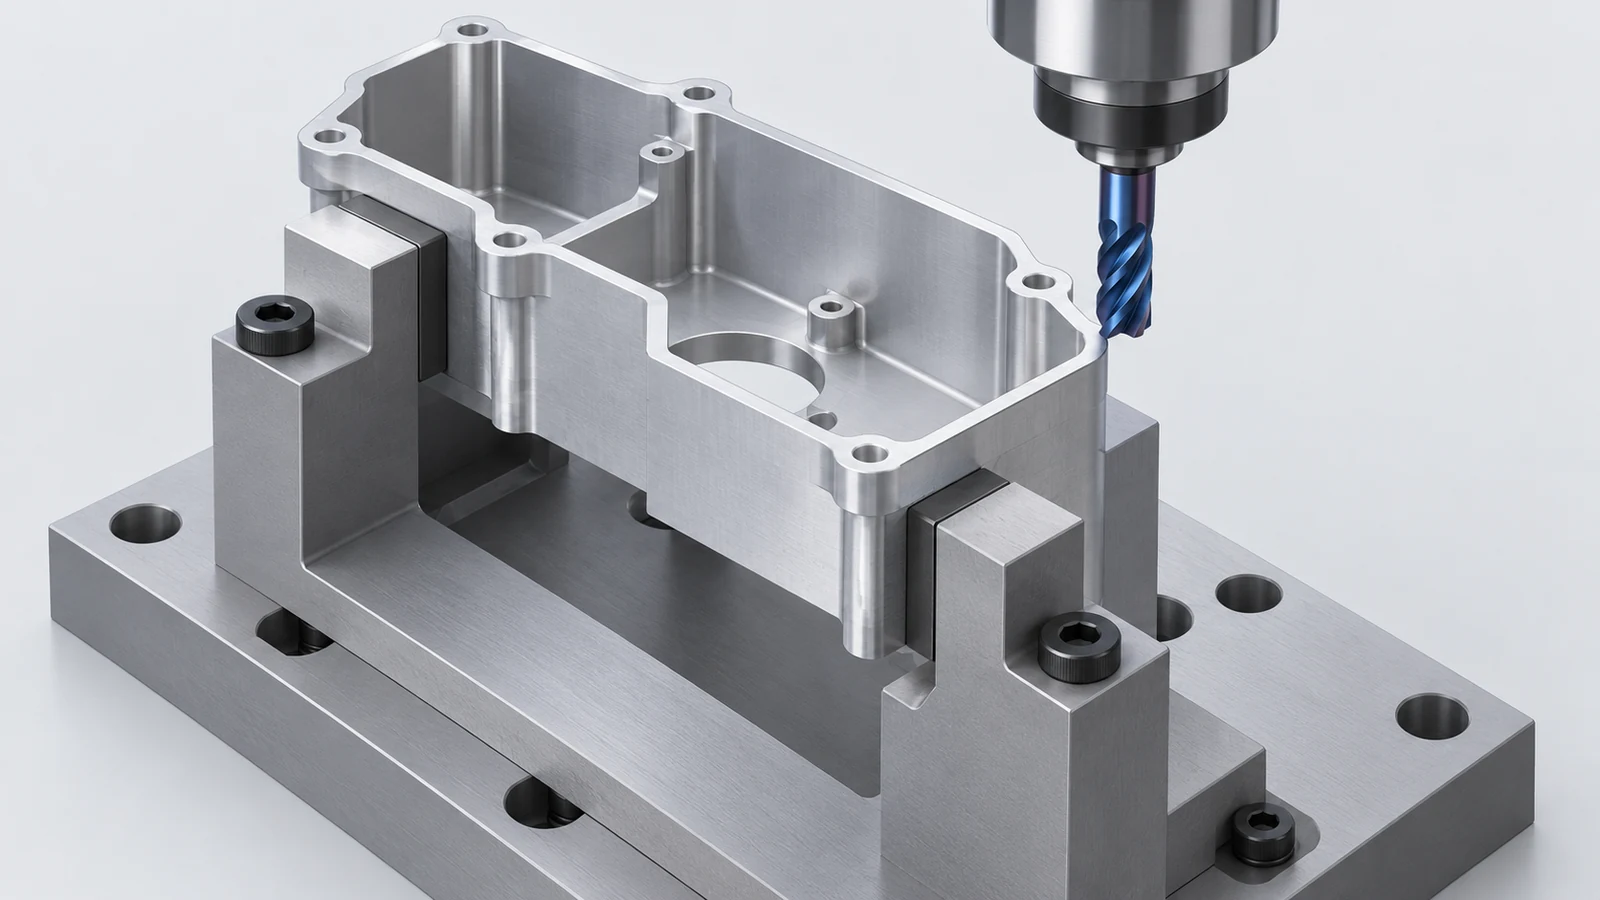
Il materiale cambia l'equilibrio. Alluminio, acciaio inossidabile, titanio e plastiche tecniche non condividono un'unica ricetta affidabile per la fresa. Formazione del truciolo, calore, rigidità, formazione di bave e supporto del pezzo variano con la qualità e la condizione. Partire dai dati del produttore dell'utensile scelto per il materiale e l'impegno effettivi, poi verificare il risultato sul setup reale. Una tabella generica non è una garanzia di avanzamento o velocità per un pezzo.
Distinguere inoltre la geometria della fresa dalla strategia di lavorazione. Direzione in concordanza o in opposizione, impegno radiale, profondità assiale, movimento di ingresso e ordine delle traiettorie possono cambiare le forze di taglio anche con lo stesso utensile. Dove è coinvolta una parete o un datum critico, definire come sarà supportata e misurata la passata di finitura invece di affidarsi al nome della fresa come prova.
Jucheng elencato servizio di fresatura CNC è un percorso per pezzi lavorati, non un catalogo di utensili da taglio. Una richiesta di offerta utile consente al partner produttivo di esaminare la geometria del pezzo e le caratteristiche critiche invece di prescrivere una fresa senza contesto.
Cosa inserire nel disegno e nella richiesta di offerta
Quando la fresa influisce su una caratteristica critica, fornire al fornitore le informazioni necessarie per selezionare e verificare un processo:
- modello CAD e un disegno quotato con unità e revisione;
- grado e condizione del materiale, se specificati;
- superfici critiche, datum, accoppiamenti, rotture di spigolo e qualsiasi requisito di profilo;
- indicazioni di finitura superficiale con la posizione o la direzione di misurazione quando pertinente;
- caratteristiche con accesso utensile limitato, raggiungibilità profonda, pareti sottili o sottosquadri;
- quantità e se il design o i requisiti di finitura possono cambiare tra prototipo e produzione.
Non specificare una particolare fresa a meno che il design o il contratto di processo lo richieda. L'obiettivo ingegneristico è un pezzo conforme e un percorso ripetibile. Se viene proposta una fresa speciale, chiedere quale caratteristica controlla, come viene rilevata la sua usura e quale dimensione o superficie viene verificata dopo l'operazione.
Domande frequenti sulle frese
Una fresa a candela è uguale a una fresa per fresatura?
Una fresa a candela è un tipo di fresa per fresatura. Le frese frontali, gli utensili a punta sferica, le frese per smussi, le frese per cave a T e altre forme servono geometrie di caratteristiche diverse.
Può una singola fresa lavorare un intero pezzo?
A volte, ma un approccio con utensile singolo non è automaticamente efficiente o stabile. Accesso, evacuazione dei trucioli, finitura, raggiungibilità dell'utensile e tolleranze critiche possono giustificare utensili separati per sgrossatura e finitura.
Il disegno dovrebbe indicare il tipo di fresa?
Di solito il disegno dovrebbe specificare la geometria richiesta e i criteri di accettazione. Un'indicazione dell'utensile è appropriata solo quando un requisito di design o contrattuale rende la fresa stessa essenziale.