
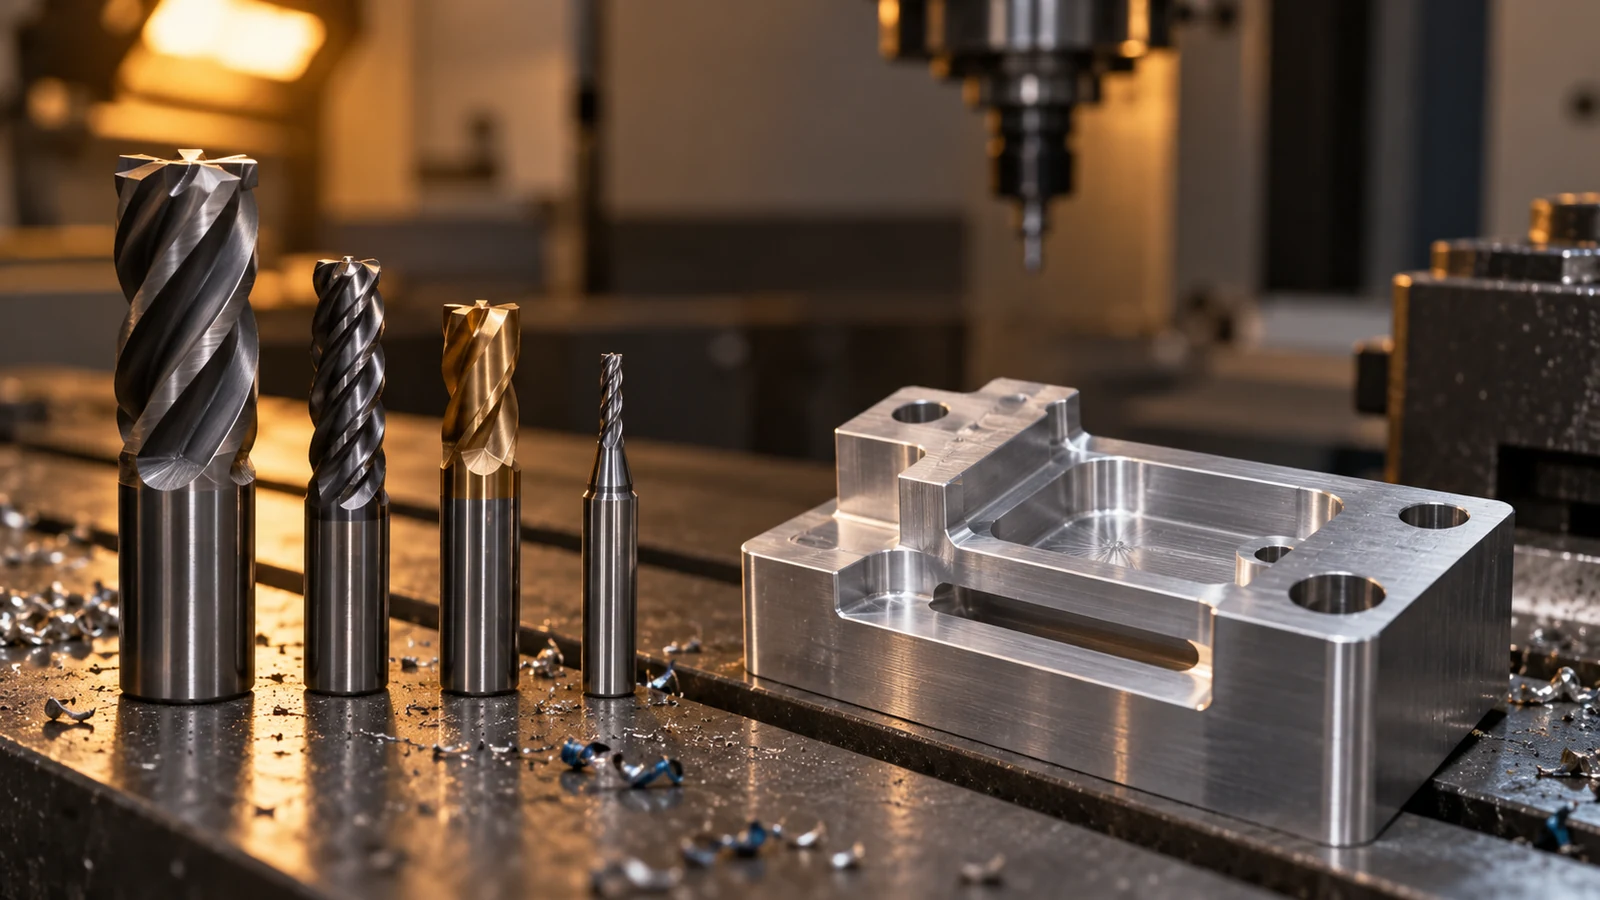
Начинайте с обрабатываемого элемента, а не с названия фрезы
Фреза — это инструмент для формообразования геометрии. Прежде чем выбирать её, определите поверхность или элемент, который она должна сформировать: широкую базовую плоскость, узкий паз, глубокий карман, контур, фаску или трёхмерную поверхность. Затем зафиксируйте, что определяет приёмку: размер, расположение, плоскостность, перпендикулярность, состояние кромок, шероховатость и взаимосвязь с другими элементами.
Три вопроса быстро сужают варианты выбора:
- Куда должны достигать режущие кромки? Диаметр инструмента, шейка, держатель и торец шпинделя — всё это влияет на доступ.
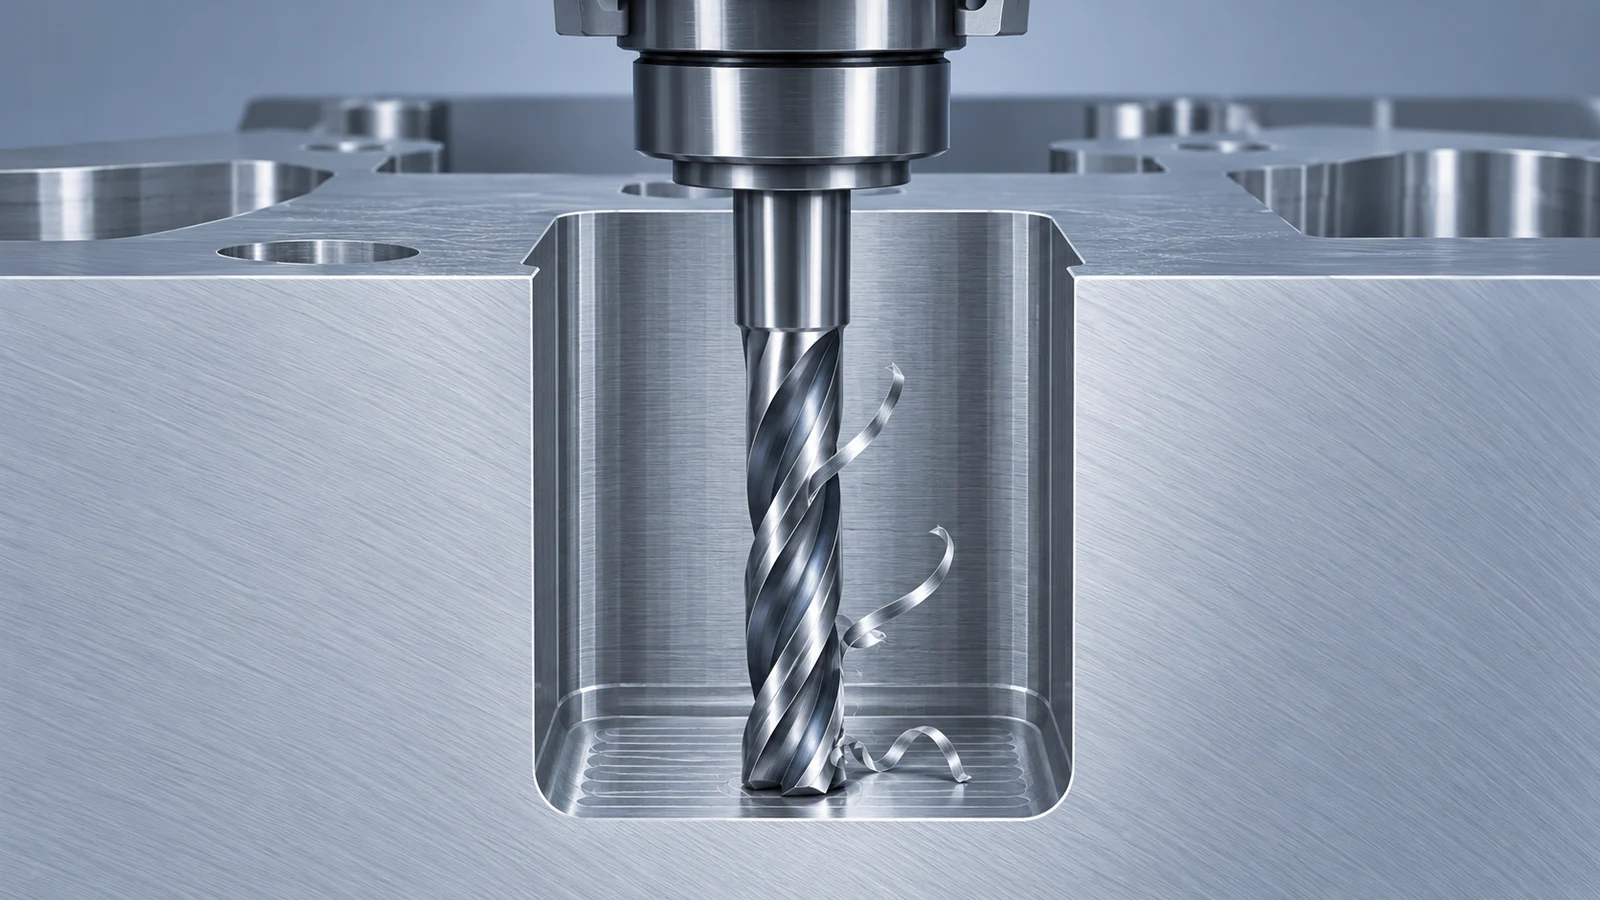
- Как будет отводиться стружка? Расположение канавок, которое работает в открытом резе, может привести к пакетированию стружки в глубоком пазу.
- Что должно оставаться точным после резания? Элемент, задающий базу или уплотнительную поверхность, заслуживает иного плана финишной обработки, чем нефункциональная выборка.
Эта логика «сначала деталь» следует тому же сопоставлению элементов, которое используется в технологическом плане фрезерной обработки на станке с ЧПУ: чертёж и схема закрепления определяют маршрут; одно лишь обозначение инструмента — нет.
Что на самом деле делают основные семейства фрез
| Семейство фрез | Для чего полезно | Что проверить при принятии решения |
|---|---|---|
| Концевая фреза | Пазы, карманы, стенки, контуры и общие призматические элементы | Диаметр, число зубьев, вылет, радиус скругления и отвод стружки |
| Торцевая фреза | Эффективное снятие материала по доступной открытой поверхности | Схема пластин, зона контакта фрезы, плоскостность поверхности и жёсткость станка |
| Концевая фреза со сферическим торцом | 3D-контуры, радиусные переходы и скульптурные поверхности | Точка контакта меняется с наклоном поверхности; стратегия чистовой обработки и высота гребешка имеют значение |
| Фаска или зенковка | Заданные снятия кромок, зенковки и наклонные поверхности | Угол при вершине, контроль глубины, направление заусенцев и функциональность элемента |
| Т-образная фреза, фреза «ласточкин хвост» или профильная фреза | Поднутрения или профили, которые прямая фреза создать не может | Зазор по шейке, траектория входа, прочность инструмента и доступ для контроля |
| Отрезная дисковая фреза | Узкие резы или пазы, куда может добраться тонкий диск | Отклонение диска, зазор по оправке, загрузка стружкой и стабильность сквозного реза |
На практике эти категории пересекаются. Паз можно предварительно обработать концевой фрезой, а чистовую обработку выполнить другим инструментом; дно широкого кармана можно фрезеровать торцевой фрезой только в том случае, если фреза может войти, а окружающие стенки допускают такой подход. Полезный вопрос — не “Какая фреза лучше?”, а “Какая фреза может создать этот элемент, не нарушив следующую операцию или план контроля?”
Сферические фрезы иллюстрируют, почему названия не являются спецификациями. Эффективный диаметр резания меняется с высотой контакта на криволинейной поверхности. Вблизи вершины инструмента локальная скорость резания ниже, чем на номинальном диаметре, поэтому стратегия CAM и шаг между проходами влияют как на чистоту обработки, так и на время цикла. На крутой стенке та же фреза может вести себя иначе, чем на пологом переходе. Поэтому на чертеже следует указывать требуемую поверхность и критерии приёмки, а не предполагать, что одна форма фрезы гарантирует чистоту обработки.
Соответствие геометрии фрезы выполняемой задаче
Используйте эту последовательность выбора как инструмент предварительной оценки, а не как замену рекомендациям изготовителя инструмента или проверенной настройке станка.
- Открытая поверхность: рассмотрите вариант торцевого фрезерования, когда фреза может обрабатывать поверхность со стабильным зацеплением. Если поверхность узкая, прерывистая или ограничена высокими стенками, концевая фреза может обеспечить лучший доступ.
- Закрытый карман: сначала определите способ входа. Для входа может потребоваться небольшой инструмент, но черновая обработка всей полости таким инструментом может создать чрезмерное врезание и отжатие. Более крупный черновой инструмент с последующим меньшим чистовым инструментом может быть более стабильным.
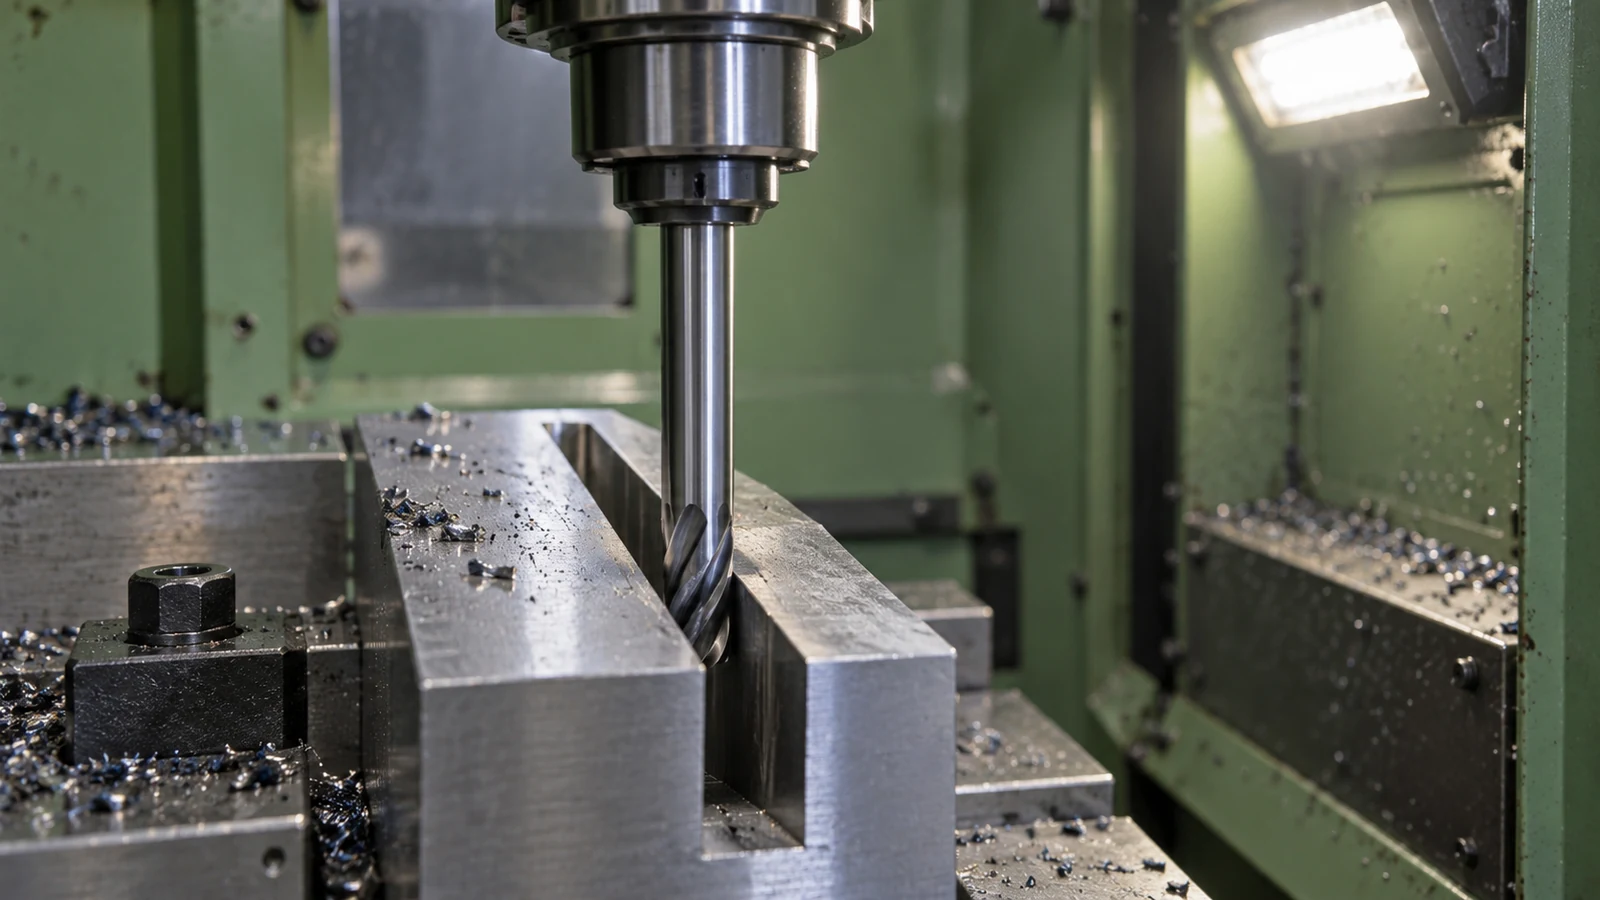
- Паз: сравните ширину паза с диаметром фрезы и глубиной. Паз на полную ширину создаёт иные условия по стружке и нагрузке, чем боковое фрезерование с пространством для выхода стружки.
- Криволинейная поверхность: выбирайте между стратегиями с шаровой и плоской концевой фрезой в соответствии с требуемым контуром, доступом инструмента и допустимой высотой гребешка. Метод контроля должен позволять проверить полученный профиль.
- Поднутрение или фасонная канавка: определите, может ли фреза войти и выйти без столкновения с деталью, приспособлением или держателем. Некоторые элементы лучше разделить между установками или передать на другой процесс.
Для серийных деталей при выборе фрезы следует также учитывать смену инструмента и повторяемость. Один специальный фасонный инструмент может сократить перемещения, но добавить стоимость, зависимость от поставок и риск замены. Стандартная концевая фреза может потребовать больше проходов, но её легче закупить и аттестовать. Ни один вариант не является автоматически дешевле: сравните наладку, цикл, износ инструмента, контроль и последствия смены инструмента для критического размера.
Для детали с несколькими фрезерными элементами технологический план должен сохранять базы, используемые последующими операциями. Черновая и чистовая обработка одного элемента в одной последовательности может быть эффективной, но тонкая стенка может разгрузиться после удаления материала. В этом случае последовательность фрез, поддержка и момент контроля являются частью выбора инструмента.
Ограничения, скрытые за привычным инструментом
Диаметр инструмента — лишь часть геометрии. Вылет, длина режущей части, длина шейки, форма держателя, зазор до шпинделя и закрепление заготовки определяют, сможет ли фреза дотянуться, оставаясь жёсткой. Инструмент с большим вылетом может обеспечить доступ в глубокий карман, но усилить отжатие и вибрацию; выбор наименьшей фрезы только потому, что она помещается, может привести к иному виду отказа.
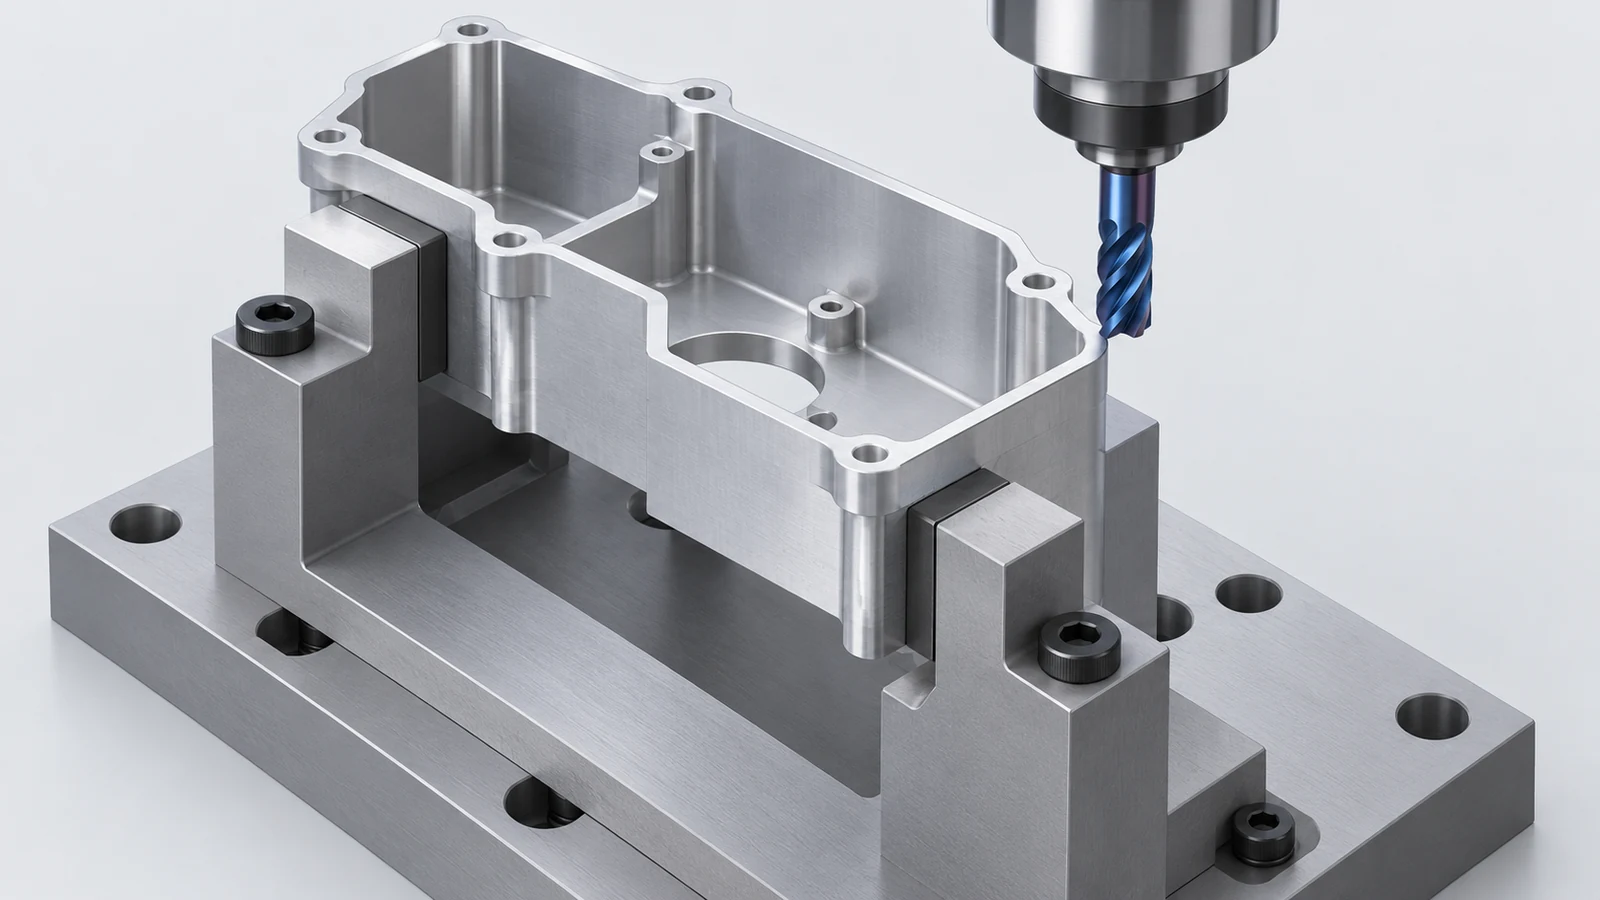
Материал меняет баланс. Алюминий, нержавеющая сталь, титан и конструкционные пластмассы не имеют единого надёжного рецепта фрезы. Стружкообразование, тепло, жёсткость, образование заусенцев и поддержка заготовки зависят от марки и состояния. Начинайте с данных производителя выбранного инструмента для фактического материала и врезания, затем проверяйте результат на реальной наладке. Универсальная таблица не является гарантированной подачей или скоростью для детали.
Также отличайте геометрию фрезы от стратегии обработки. Попутное или встречное направление, радиальное врезание, осевая глубина, движение входа и порядок траекторий могут изменить силы резания даже при использовании одного и того же инструмента. Там, где задействована критическая стенка или база, определите, как будет поддерживаться и измеряться чистовой проход, вместо того чтобы полагаться на название фрезы как на доказательство.
Перечисленные Jucheng услугу фрезерования на станках с ЧПУ — это маршрут обработки деталей, а не каталог режущих инструментов. Полезный запрос на коммерческое предложение позволяет производственному партнёру рассмотреть геометрию детали и критические элементы, а не предписывать фрезу без контекста.
Что указывать на чертеже и в запросе предложения (RFQ)
Когда фреза влияет на критически важный элемент, предоставьте поставщику информацию, необходимую для выбора и проверки процесса:
- CAD-модель и размерный чертёж с указанием единиц измерения и ревизии;
- марка и состояние материала, если указаны;
- критически важные поверхности, базы, посадки, скругления кромок и любые требования к профилю;
- обозначения шероховатости поверхности с указанием места или направления измерения, если это актуально;
- элементы с ограниченным доступом инструмента, глубоким вылетом, тонкими стенками или поднутрениями;
- количество и информация о том, могут ли требования к конструкции или отделке измениться между прототипом и серийным производством.
Не указывайте конкретную фрезу, если этого не требуют конструкция или договор на процесс. Инженерная цель — соответствующая деталь и воспроизводимый маршрут обработки. Если предлагается специальная фреза, уточните, какой элемент она контролирует, как обнаруживается её износ и какая размерная характеристика или поверхность проверяется после операции.
Часто задаваемые вопросы о фрезах
Концевая фреза — это то же самое, что и фреза вообще?
Концевая фреза — это один из типов фрез. Торцевые фрезы, сферические фрезы, фасковые фрезы, фрезы для T-образных пазов и другие виды служат для обработки различных геометрий элементов.
Может ли одна фреза обработать всю деталь?
Иногда да, но подход с одним инструментом не всегда эффективен и стабилен. Доступ, отвод стружки, чистота обработки, вылет инструмента и критические допуски могут обосновать применение отдельных инструментов для черновой и чистовой обработки.
Следует ли указывать тип фрезы на чертеже?
Обычно на чертеже следует указывать требуемую геометрию и критерии приёмки. Указание инструмента уместно только тогда, когда конструкторское или договорное требование делает саму фрезу существенно важной.