
Впереди у вас крупносерийное производство латунных деталей. В чертежах указаны жесткие допуски — ±0,01 мм на критических диаметрах отверстий — и заказчик ожидает безупречную отделку поверхности. Вы указываете обработку латуни C36000 потому что слышали, что это “автоматная” латунь — отраслевой стандарт. Но когда первая партия сходит с линии, размеры начинают уплывать. Детали, которые должны быть идентичными, выходят слегка разными. Доля брака растет. И вы задаетесь вопросом: если автоматная латунь C36000 считается самым легким в обработке материалом, почему ваш проект превращается в кошмар точности?
Это парадокс точности латуни C36000. Именно те свойства, которые делают ее отраслевым эталоном обрабатываемости — содержание свинца, характеристики стружкодробления, высокая теплопроводность — также создают тонкие проблемы, способные пустить под откос высокоточные проекты при неправильном управлении. Хорошая новость? Эти проблемы полностью решаемы. В этой статье разбираются реальные проблемы, с которыми сталкиваются инженеры и специалисты по закупкам при работе с автоматной латунью C36000, и, что важнее, способы их решения — независимо от того, обрабатываете ли вы детали собственными силами или заказываете у CNC-партнера, такого как Jucheng Precision.
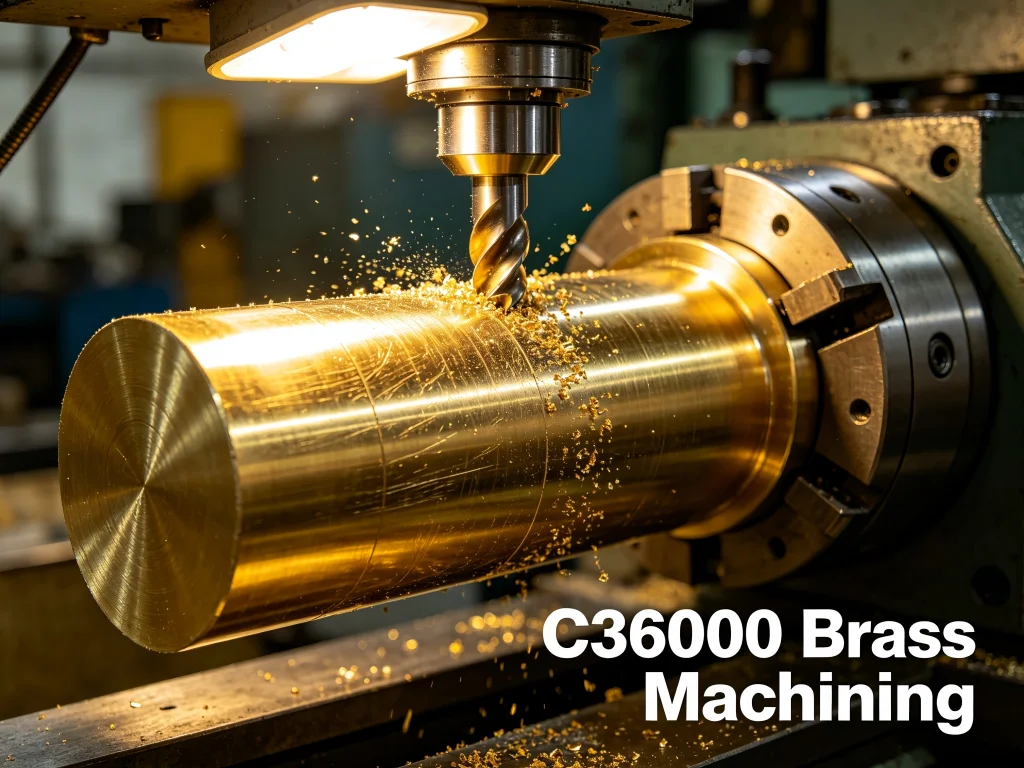
Понимание материала: что делает автоматную латунь C36000 отраслевым стандартом
Прежде чем решать проблемы, нужно понять материал. Автоматная латунь C36000, также известная как сплав 360 или свободнообрабатываемая латунь, представляет собой медно-цинковый сплав, содержащий примерно 60–63% меди, остальное — преимущественно цинк и около 2,5–3,7% свинца. Этот небольшой процент свинца и есть секретный ингредиент. Свинец не растворяется в медно-цинковой матрице; вместо этого он остается в виде микроскопических, мелкодисперсных частиц. Когда режущий инструмент входит в контакт с материалом, эти частицы свинца действуют как внутренние стружколомы и твердые смазки. Стружка дробится на мелкие, хорошо контролируемые фрагменты, которые чисто отлетают, а не наматываются вокруг инструмента или заготовки.
Именно поэтому C36000 имеет рейтинг обрабатываемости 100% — эталон, по которому оцениваются все остальные медные сплавы. Материал допускает значительно более высокие скорости шпинделя и подачи, чем почти любой другой металл. Режущие инструменты проходят сквозь него с минимальным сопротивлением, значительно продлевая срок службы инструмента. Но эта легкость резания создает ложное чувство безопасности. Как выразился один специалист по обработке с двадцатилетним опытом: “Многие считают латунь ‘покладистым’ материалом в CNC-обработке благодаря ее превосходной обрабатываемости. Но особенности латуни — особенно тепловое расширение и незаметный износ инструмента — могут пустить под откос высокоточные проекты”.
Механические свойства латуни C36000 с первого взгляда
Механические свойства латуни C36000 варьируются в зависимости от нагартовки и состояния обработки. В отожженном состоянии предел прочности при растяжении составляет 340–420 МПа при пределе текучести 125–200 МПа и удлинении 25–50%. Холоднодеформированный материал (нагартовка H02) демонстрирует значительно более высокую прочность: предел прочности при растяжении 450–550 МПа при пределе текучести, достигающем 350–450 МПа. Твердость составляет от 70–100 HV в отожженном состоянии до 160+ HV в твердом состоянии (H04). Плотность составляет примерно 8,50 г/см³, а диапазон температуры плавления — 885–900°C.
These properties make Автоматная латунь C36000 suitable for an extraordinary range of applications: automotive sensor bodies, threaded inserts, fluid connectors, and thermostat parts; plumbing fittings, faucet stems, and valve components; industrial gears, pinions, bushings, and fasteners; and even consumer goods like decorative hardware and lock bodies. The material offers good corrosion resistance, excellent solderability and brazability, and that warm golden aesthetic that makes it a favorite for visible components.
The Real Problems: What Actually Goes Wrong in C36000 Brass Machining
If латуни C36000 machines so easily, where do the problems come from? The answer lies in the interplay between material properties, machining parameters, and the specific demands of high-precision production. Let us break down the most common challenges engineers encounter.
Thermal Expansion: The Silent Dimensional Drift
Here is the irony: латуни C36000 has excellent thermal conductivity—approximately 115 W/(m·K) at 20°C. This means heat generated during cutting dissipates rapidly into the tool and workpiece. While this is generally beneficial (it prevents heat from concentrating at the cutting edge), it creates a specific problem: the workpiece expands during machining. One specialist documented temperature spikes of 80°C during heavy milling on C36000 components—enough to expand a 50 mm diameter by 0.05 mm. By the time the part cooled, it was out of spec.
In a real-world case, a manufacturer needed 500 custom brass valve bodies with tolerances of ±0.01 mm. Early batches showed inconsistent bore diameters. The culprit was thermal expansion during machining altering dimensions by up to 0.03 mm, leading to a 15% scrap rate. The material was not the problem; the failure to account for its thermal behavior during process planning was.
Tool Wear: Not What You Expect
Поскольку Автоматная латунь C36000 has low hardness (approximately 80 HB), cutting forces are significantly lower than for steel—30–50% less, by some estimates. This typically translates to extended tool life. A 10 mm HSS drill in C36000 brass maintains sharpness two to three times longer than in 1018 steel.
But tool wear still occurs, and it manifests subtly. Flank wear on cutting tools, if not monitored, leads to increased friction, which generates more heat, which exacerbates thermal expansion issues. In one high-volume project for a medical device manufacturer, initial runs using standard carbide tools showed rapid wear after just 200 parts, leading to poor surface quality and an 18% scrap rate. The wear was not catastrophic tool failure—it was gradual degradation that compromised surface finish and dimensional accuracy before anyone noticed.
Burr Formation: The Unwanted Edge
Despite its free-cutting nature, латуни C36000 can still produce burrs, particularly on exit edges of holes and pockets. Brass’s ductility leads to ragged edges in low-speed operations. The primary cause is using dull tools. While tool life may be long, checking for flank wear and resharpening or replacing tools before they become dull is key to preventing burrs and maintaining surface finish quality.
C36000 и C3604: фактор путаницы
Усложняя ситуацию, многие инженеры сталкиваются как с C36000 так и со спецификациями C3604. C3604 — это обозначение Японского промышленного стандарта (JIS) для, по сути, того же сплава латуни с повышенной обрабатываемостью резанием. Стандарт UNS C36000 — американский, а C3604 — японский; оба описывают свинцовую латунь с превосходной обрабатываемостью. Некоторые источники описывают C3604 как “также известный как C36000”. Ключевое различие заключается в происхождении стандарта и незначительных различиях в составе: C36000 обычно содержит 60,0–63,0% меди и 2,5–3,7% свинца, тогда как C3604 содержит 57,0–61,0% меди и 1,8–3,7% свинца. Для большинства операций механической обработки характеристики сопоставимы, но понимание того, какой стандарт требует ваш заказчик, важно для соблюдения нормативных требований и сертификации.
Решение проблем: практические стратегии для прецизионной обработки латуни C36000
Теперь, когда мы определили, что идет не так, давайте поговорим о том, что идет правильно. Решения не сложны, но они требуют осознанного планирования. Вот как подойти к обработку латуни C36000 для высокоточного успеха в больших объемах.
Стратегия 1: контроль теплового расширения за счет разумного охлаждения
Вместо того чтобы заливать заготовку СОЖ (что может вызвать термический удар), направленное распыление охлаждающей жидкости на режущую кромку снижает нагрев, сохраняя стабильные температуры. Высокоэффективные системы охлаждения могут снизить средние температуры обработки на 25°C. В сочетании с трохоидальными траекториями инструмента, которые равномерно распределяют резы и снижают накопление тепла, производители сократили размерный разброс на 40%.
Для критически важных компонентов предварительный нагрев латуни C36000 заготовки примерно до 50°C в контролируемой среде имитирует условия обработки и минимизирует деформацию после механической обработки. Один аэрокосмический проект с использованием этого этапа “снятия напряжений” сократил долю брака с 12% до 3%.
Стратегия 2: оптимизация подачи и скорости для конкретного сплава
латуни C36000 требует тонкого баланса: слишком агрессивно — и вы генерируете избыточное тепло; слишком консервативно — и износ инструмента ускоряется. Путем тщательного тестирования специалисты разработали матрицы подачи и скорости для распространенных латунных сплавов. Для латуни C36000 оптимальные параметры включают подачу примерно 0,1 мм/зуб при скорости резания 300 м/мин. Эти параметры следует проверять в реальных производственных условиях — каждый латунный сплав уникален.
Стратегия 3: используйте правильную геометрию инструмента
Инструменты с положительными передними углами (5–10°) и полированными канавками снижают трение и минимизируют образование заусенцев. Острые инструменты с правильной геометрией чисто срезают материал, обеспечивая превосходное качество поверхности и снижая потребность во вторичных операциях удаления заусенцев.
Стратегия 4: используйте автоматизацию для обеспечения стабильности
Вот где Автоматная латунь C36000 действительно сияет. Его предсказуемое стружкообразование и низкие силы резания делают его идеальным для “безлюдного” производства — автоматизированного производства, которое работает непрерывно с минимальным вмешательством человека. Автоматические прутковые податчики обеспечивают непрерывное, бесперебойное производство латунных штифтов, валов и проставок. Хорошо контролируемая стружка просто отделяется и смывается СОЖ, устраняя проблемы запутывания, которые характерны для обработки стали и алюминия.
Это не просто удобство — это преимущество в затратах. Детали, обработанные из латуни C36000 могут стоить значительно меньше, чем эквивалентные стальные детали. Один анализ показал, что фитинг, обработанный из латуни C36000, стоил примерно на 26–44% меньше, чем та же деталь, обработанная из свинцовистой стали 12L14. Причины очевидны: более быстрое время цикла, более длительный срок службы инструмента и снижение доли брака — всё это способствует снижению стоимости на деталь.
Как выбрать правильного партнёра для обработки латуни C36000
Если вы не обрабатываете латуни C36000 собственными силами, выбор правильного партнёра по ЧПУ критически важен. Вот на что следует обратить внимание и как Jucheng Precision решает каждый из этих вопросов.
Оборудование и возможности
Не все станки с ЧПУ созданы равными. Для крупносерийного производства обработку латуни C36000, вам нужно оборудование, рассчитанное на скорость и точность. Jucheng Precision эксплуатирует швейцарские токарные станки и автоматизированные токарные центры, оснащённые автоматическими прутковыми податчиками для непрерывного безлюдного производства. Их многоосевые станки с ЧПУ обрабатывают сложные латунные детали с исключительной точностью, снижая отходы и повышая эффективность производства.
Обеспечение качества и допуски
Требования к точности для латуни C36000 компонентов часто предполагают допуски вплоть до ±0,005 мм до ±0,01 мм. Сертифицированное по ISO предприятие Jucheng обеспечивает жёсткие допуски и зеркальные поверхности непосредственно после обработки на станке. Мониторинг станков в реальном времени и передовое программное обеспечение CAD/CAM обеспечивают оптимальную производительность на каждом этапе производства.
Сертификация материалов и соответствие требованиям
В зависимости от вашей отрасли сертификация материалов может быть обязательной. Jucheng предоставляет сертификаты на материалы, включая соответствующие RoHS варианты латуни без свинца для применений с экологическими ограничениями. Стоит отметить, что стандартная латуни C36000 содержит свинец и не соответствует требованиям RoHS, а также не одобрен для применения в системах питьевого водоснабжения согласно NSF/ANSI 61 — критически важные факторы для сантехнических и медицинских применений.
Возможности финишной обработки поверхности
Эстетическая привлекательность латуни C36000 является одним из его ключевых преимуществ. Jucheng предлагает полный спектр отделок, включая обработку после механической обработки, полировку (высокий глянец), шлифовку и никелевое или хромовое покрытие. Их процесс полировки выявляет естественный золотистый блеск сплава.
Экономическая эффективность в масштабе
Крупносерийное производство компонентов из латуни C36000 требует эффекта масштаба. Инвестиции Jucheng в автоматизацию — включая возможности безлюдного производства — позволяют им предлагать конкурентоспособные цены при сохранении качества. Низкие силы резания и увеличенный срок службы инструмента латуни C36000 напрямую приводят к снижению эксплуатационных расходов и сокращению сроков выполнения заказов.
Применения: где латунь C36000 свободной обработки резанием превосходит другие материалы
Универсальность латуни C36000 означает, что она встречается в изделиях практически во всех отраслях промышленности. Понимание того, где и как используется материал, помогает принимать обоснованные проектные решения и выбирать поставщика.
Автомобильные применения
латуни C36000 Компоненты встречаются по всему современному транспорту: корпуса датчиков, резьбовые вставки для пластиковых деталей, соединители для жидкостей, детали термостатов и компоненты топливных форсунок. Коррозионная стойкость и обрабатываемость материала делают его идеальным для подкапотных применений, где надежность имеет первостепенное значение.
Сантехника и гидравлические системы
Сантехническая латунная арматура, штоки смесителей, седла смесителей, корпуса клапанов и трубные фитинги — все это обычно изготавливается из Автоматная латунь C36000. Устойчивость материала к водной коррозии и способность сохранять точную резьбу делают его предпочтительным выбором для компонентов систем обращения с жидкостями.
Электроника и электротехника
Разъемы, клеммы и экранирующие детали часто требуют применения латуни C36000. Хотя его электропроводность (примерно 26% IACS в отожженном состоянии) ниже, чем у чистой меди, она значительно выше, чем у стали, и преимущество в обрабатываемости часто перевешивает компромисс по проводимости для сложных геометрий разъемов.
Промышленное и общее оборудование
Шестерни, трибы, втулки, крепежные изделия, корпуса замков и детали автоматов продольного точения представляют собой крупнейшие по объему области применения для латуни C36000. Сочетание обрабатываемости, прочности и коррозионной стойкости делает его выбором по умолчанию для крупносерийных прецизионных компонентов.
Часто задаваемые вопросы об обработке латуни C36000
Вопрос 1: C36000 — это то же самое, что латунь C3604?
Они похожи, но не идентичны. C36000 — это обозначение по UNS (американский стандарт), тогда как C3604 — обозначение по JIS (японский стандарт). Оба представляют собой свинцовые свободнообрабатываемые латуни со сопоставимыми свойствами. C36000 обычно содержит 60,0–63,0% меди и 2,5–3,7% свинца, тогда как C3604 содержит 57,0–61,0% меди и 1,8–3,7% свинца. Для большинства операций обработки характеристики аналогичны, но важно проверять конкретный стандарт, требуемый для вашего проекта.
Вопрос 2: Соответствует ли латунь C36000 директиве RoHS?
Нет. Стандартная латуни C36000 содержит примерно 2,5–3,7% свинца, что превышает пределы RoHS по содержанию свинца. Для применений, требующих соответствия RoHS, доступны безсвинцовые альтернативы латуни, хотя они обычно имеют более низкие показатели обрабатываемости.
Вопрос 3: Можно ли сваривать латунь C36000?
Сварка не рекомендуется для латуни C36000 из-за испарения свинца в процессе сварки. Предпочтительными методами соединения являются механическое крепление или пайка/твердая пайка. Материал обладает превосходной паяемостью и хорошей способностью к твердой пайке.
Вопрос 4: Каков показатель обрабатываемости латуни C36000?
Автоматная латунь C36000 имеет показатель обрабатываемости 100% — это отраслевой стандарт, по которому измеряются все другие медные сплавы. Это означает, что он обеспечивает наилучшее возможное сочетание скорости резания, стойкости инструмента и качества поверхности среди медных сплавов.
Вопрос 5: Какие допуски можно достичь при CNC-обработке C36000?
При надлежащем контроле процесса, латуни C36000 компоненты могут достигать допусков вплоть до ±0,005 мм до ±0,01 мм. Jucheng Precision регулярно достигает допусков ±0,005″ (±0,125 мм) или лучше, с возможностями микронной точности на критических элементах.
Вопрос 6: Как C36000 соотносится с другими латунными сплавами по обрабатываемости?
латуни C36000 обладает наивысшим показателем обрабатываемости (100%) среди латунных сплавов. Патронная латунь (C26000, 70/30) имеет более низкую обрабатываемость, поскольку стружка более “вязкая” и склонна к запутыванию. Морская латунь (C46400) обеспечивает превосходную коррозионную стойкость для морских применений, но труднее поддается обработке. Для крупносерийного производства на станках с ЧПУ C36000 обычно является наиболее экономически эффективным выбором.
Вопрос 7: Упрочняется ли латунь C36000 при обработке?
Стандартная Автоматная латунь C36000 обладает хорошей холодной обрабатываемостью и не упрочняется значительно при обработке. Однако бессвинцовые альтернативы латуни могут упрочняться, требуя иных стратегий обработки. Это одна из причин, по которой C36000 остается предпочтительным выбором для крупносерийного автоматизированного производства.
Вопрос 8: В чем разница между состаренной латунью и полированной латунью?
Состаренная латунь относится к патинированной или окисленной отделке, достигаемой химическими или естественными процессами старения, создавая более темный, более антикварный вид. Полированная латунь отполирована до высокоглянцевой, зеркальной отделки, демонстрирующей естественный золотистый цвет латуни C36000. Выбор между состаренной и полированной отделкой чисто эстетический и зависит от желаемого визуального эффекта для конечного продукта.
Почему Jucheng Precision для ваших потребностей в обработке латуни C36000
Когда точность ваших латуни C36000 компонентов имеет значение, выбор производственного партнера определяет разницу между производством, которое идет гладко, и производством, которое сталкивается с дорогостоящими задержками. Jucheng Precision привносит несколько отличительных преимуществ в обработку латуни C36000 проектов.
Техническая экспертиза: Jucheng специализируется на высокоточной обработке латуни и других материалов на станках с ЧПУ, глубоко понимая специфические для материала факторы, влияющие на Автоматная латунь C36000 производство. Их команда понимает характеристики теплового расширения, износа инструмента и стружкообразования, которые отличают успешные проекты от проблемных.
Передовое оборудование: Токарные станки швейцарского типа, автоматизированные токарные центры и многоосевые станки с ЧПУ позволяют Jucheng обрабатывать сложные геометрии из латуни с исключительной точностью. Автоматические прутковые податчики обеспечивают непрерывное производство без участия оператора для крупносерийных партий.
Системы качества: Сертифицированные по ISO предприятия с мониторингом станков в реальном времени и современным программным обеспечением CAD/CAM гарантируют стабильное качество в каждом производственном цикле. Сертификаты на материалы и протоколы контроля обеспечивают полную прослеживаемость.
Отделка поверхности: Собственные возможности финишной обработки — включая полировку, шлифование щёткой и нанесение покрытий — означают, что Jucheng может поставлять латуни C36000 компоненты, готовые к окончательной сборке, что исключает необходимость в сторонних поставщиках финишной обработки.
Экономическая эффективность: Используя природную обрабатываемость Автоматная латунь C36000 и сочетая её с автоматизированными производственными системами, Jucheng предлагает конкурентные цены без ущерба для качества. Результат — исключительная ценность для крупносерийных прецизионных компонентов.
Парадокс точности обработку латуни C36000 реален — но он разрешим. При правильном понимании поведения материала, правильном управлении процессом и правильном производственном партнёре вы сможете достичь скорости и эффективности, которые обещает C36000, не жертвуя качеством, которого требуют ваши клиенты. Независимо от того, обрабатываете ли вы детали собственными силами или заказываете у специалиста, изложенные здесь стратегии помогут вам превратить парадокс в предсказуемое и прибыльное производство.
Готовы обсудить ваш латуни C36000 проект? Свяжитесь с Jucheng Precision чтобы узнать, как их опыт в области Автоматная латунь C36000 может воплотить ваши компоненты в жизнь — в срок, по спецификации и в рамках бюджета.