
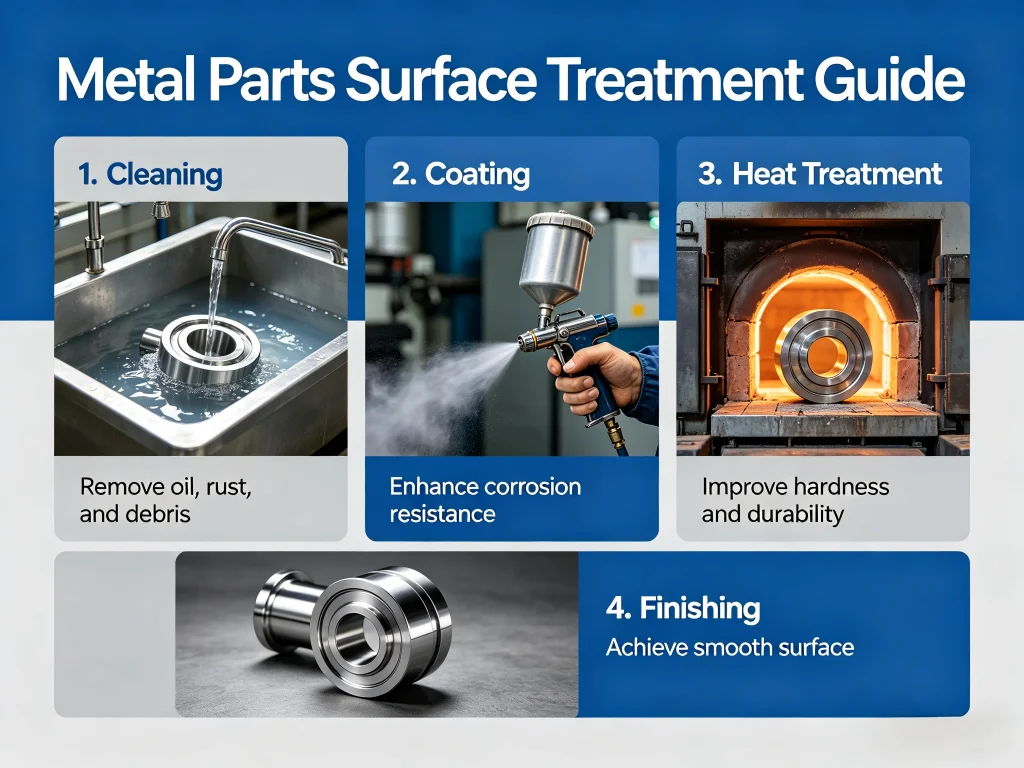
Perché la maggior parte dei progetti di finitura CNC incontra problemi ancora prima di iniziare
In un recente thread su Reddit nel subreddit r/Manufacturing, un utente ha scritto: “Ho richiesto preventivi per alloggiamenti in alluminio anodizzato a tre fornitori. Due hanno consegnato parti con colore non corrispondente; il terzo presentava vaiolature attorno ai fori filettati. Abbiamo perso sei settimane e un cliente.” Il problema non era la mancanza di capacità tecnica, ma un disallineamento tra il linguaggio specificato dall'acquirente e l'interpretazione dell'officina di “abbastanza buono”. I fallimenti nella finitura raramente avvengono in modo isolato. Risalgono a uno di questi punti critici ricorrenti:
- Indicazioni di rugosità ambigue: Chiedere una superficie “liscia” senza specificare Ra o Rz lascia spazio infinito all'errore. Un ingegnere del gruppo Facebook CNC Machining Group ha ammesso che il suo disegno riportava semplicemente “lucidare a specchio”, e ha ricevuto parti che riflettevano ma perdevano 0,05 mm su datum critici.
- Incompatibilità materiale-finitura: Non tutte le leghe si anodizzano in modo pulito. L'alluminio 7075 può sviluppare una tonalità giallastra, mentre il 6061 offre quella finitura nitida trasparente o colorata. Le officine che non segnalano questo problema in anticipo creano grattacapi a valle.
- Contaminazione post-lavorazione: Residui di fluido da taglio, impronte digitali o polvere da imballaggio diventano difetti sotto la placcatura. Pochi minuti di manipolazione impropria possono rovinare un intero lotto.
- Danni logistici: Le superfici rifinite in modo impeccabile si graffiano quando l'imballaggio non è progettato per il trasporto marittimo o la movimentazione tramite corriere.
Questi problemi non sono esclusivi di un solo paese, ma quando si lavora con un china cnc finishing services co. ltd partner, il fuso orario e la barriera linguistica possono rendere costoso un piccolo malinteso. La soluzione sta nel comprendere sufficientemente bene il processo di finitura da porre domande precise—e nel selezionare un partner che consideri la finitura una competenza fondamentale, non un ripensamento.
Cosa sono esattamente i servizi di finitura CNC? Oltre la definizione di base
La finitura CNC comprende ogni operazione superficiale eseguita su un pezzo lavorato dopo il processo di asportazione del truciolo, più alcune fasi in-process che combinano lavorazione e finitura. Non si tratta semplicemente di “renderlo bello”. Nel suo nucleo, la finitura modifica lo strato più esterno per ottenere specifiche proprietà funzionali: resistenza alla corrosione, conduttività elettrica, biocompatibilità, controllo dell'attrito, riflettività ottica o estensione della vita a fatica. Un china cnc finishing services ltd fornitore che comprende questo ruolo multidimensionale organizzerà tipicamente le proprie capacità in tre categorie:
- Finitura meccanica: Processi come sabbiatura a sfere di vetro, spazzolatura, lucidatura, burattatura e sbavatura vibratoria che alterano fisicamente la texture superficiale. Questi possono raggiungere valori Ra da 0,8 µm (lavorazione standard) fino a 0,05 µm (lucidatura di grado ottico). Un contributore di Reddit su r/CNC ha condiviso un esempio in cui una semplice sabbiatura a sfere di vetro ha raddoppiato la vita a fatica di una staffa in acciaio inossidabile 17-4 PH sottoposta a carico ciclico, introducendo sollecitazioni residue di compressione.
- Finitura chimica ed elettrochimica: Anodizzazione (Tipo II, Tipo III hardcoat), conversione cromata (Alodine), passivazione per acciaio inossidabile, elettrolucidatura e incisione chimica. Ognuna altera la chimica superficiale. L'anodizzazione dura, ad esempio, crea uno strato di ossido di 25-75 µm che può portare la durezza superficiale oltre 60 HRC—cruciale per applicazioni di usura per scorrimento.
- Rivestimenti applicati: Verniciatura a polvere, verniciatura a umido, PVD (deposizione fisica in fase vapore), impregnazione Teflon/PTFE e persino marcatura laser per la tracciabilità. Questi aggiungono materiale alla superficie anziché sottrarlo.
Quando un china cnc finishing services inc l'operazione riunisce tutti e tre sotto un unico sistema qualità, il pezzo non viaggia tra subappaltatori. Questo è importante perché ogni passaggio di consegne introduce rischio di programmazione e variabilità qualitativa. Presso jucheng, il flusso di lavoro passa dai centri di fresatura a 5 assi direttamente alle linee di finitura interne, con ispezione del primo pezzo a ogni transizione—un modello che imita l'integrazione verticale preferita dai prime aerospaziali ma dimensionato per il lavoro da prototipo a volume medio.
Come funziona la finitura CNC: una guida passo passo con tolleranze reali
Tracciamo un tipico supporto ottico in alluminio 6061-T6 dal billet grezzo al prodotto finito, così puoi vedere dove si guadagna—e si perde—precisione. Comprendere questa sequenza aiuta quando si esaminano i fogli di processo di un potenziale china cnc finishing services llc fornitore.
Fase 1: Lavorazione pre-finitura
Il pezzo viene fresato e forato con 0,1-0,2 mm di sovrametallo sulle superfici destinate alla finitura. Questo “sovrametallo di lavorazione” tiene conto del materiale rimosso che la lucidatura o la sabbiatura consumeranno. Senza di esso, caratteristiche critiche come i fori per perni possono risultare fuori misura. Le officine esperte in finitura regolano i percorsi utensile per evitare bave taglienti che intrappolano poi i mezzi abrasivi.
Fase 2: Pulizia e sgrassaggio
La pulizia a ultrasuoni o lo sgrassaggio a vapore rimuovono tutto l'olio da taglio, altrimenti gli elettroliti di anodizzazione non bagnerebbero uniformemente. Un foglio di processo jucheng che abbiamo esaminato include immersione a ultrasuoni in due fasi con risciacquo in acqua RO e asciugatura forzata ad aria calda—un dettaglio che ha prevenuto le macchie d'olio di cui un utente di Reddit si lamentava su un lotto appena anodizzato.
Fase 3: Preparazione della superficie (meccanica o chimica)
A seconda della finitura desiderata, il pezzo può essere sabbiati con microsfere di vetro da 100 grit a 60 psi, o decapato chimicamente in idrossido di sodio per rimuovere la pelle di lavorazione. I parametri di sabbiatura—pressione, distanza, angolo dell'ugello—sono strettamente controllati. Una pressione incoerente produce finiture irregolari, una lamentela comune nelle recensioni Facebook di officine di finitura a basso costo. Per la passivazione dell'acciaio inossidabile 304, un bagno di acido citrico o nitrico dissolve il ferro libero dalla superficie, favorendo la formazione di ossido di cromo e la resistenza alla corrosione per vaiolatura.
Fase 4: L'operazione di finitura principale
Per l'anodizzazione di Tipo II, il pezzo diventa l'anodo in un elettrolita di acido solforico a 18-22°C. La densità di corrente (tipicamente 1,5 A/dm²) e il tempo di permanenza determinano la struttura dei pori e lo spessore dello strato. Un'officina basata sui dati utilizza raddrizzatori computerizzati che registrano le curve di tensione; le deviazioni dalla curva attesa segnalano problemi come scarso contatto elettrico o bagni contaminati. Allo stesso modo, l'elettrolucidatura rimuove uno spessore controllato di 0,02-0,05 mm per livellare i micro-picchi, creando una finitura Ra 0,1 µm sull'acciaio inossidabile che resiste all'adesione batterica—un requisito chiave per le apparecchiature alimentari e farmaceutiche.
Fase 5: Post-trattamento e sigillatura
I pori anodizzati devono essere sigillati, solitamente in acqua deionizzata bollente o in una soluzione di acetato di nichel, per fissare il colorante e la resistenza alla corrosione. Saltare questa fase—o utilizzare acqua impura—provoca il sanguinamento del colorante e fallimenti alla nebbia salina. Un china cnc finishing services co. ltd partner che valorizza le prestazioni a lungo termine eseguirà test di nebbia salina secondo ASTM B117 su provini campione, condividendo spesso i risultati a 336 ore o 720 ore su richiesta.
Fase 6: Ispezione e imballaggio
I tester di rugosità superficiale, i glossimetri e gli spettrofotometri di colore verificano rispetto agli standard. I pezzi vengono poi imballati in carta VCI (volatile corrosion inhibitor), inserti in schiuma personalizzati e sigillati in sacchetti barriera contro l'umidità. Una discussione su LinkedIn ha rilevato che un ordine da $20.000 di alloggiamenti per dispositivi medici è stato rifiutato semplicemente perché l'umidità ha compromesso il sacchetto di polietilene durante il trasporto aereo; il fornitore non aveva aggiunto bustine essiccanti. I migliori fornitori di finitura trattano l'imballaggio come parte del processo di produzione.
Dove la finitura di precisione conta di più: approfondimenti applicativi
La finitura superficiale non è universale. I requisiti di un corpo valvola idraulico sono completamente diversi da quelli di un supporto motore per droni. Basandoci su conversazioni in forum di ingegneria e note di casi di servizi di finitura CNC in Cina fornitori, analizziamo tre scenari ad alto rischio in cui ottenere la finitura corretta è non negoziabile.
Strumenti medici e chirurgici
Un manico di bisturi o una guida per trapano osseo richiede più di una superficie lucida. L'elettrolucidatura dell'acciaio inossidabile 316L rimuove le microsbavature che potrebbero ospitare batteri, mentre la passivazione ripristina lo strato passivo di ossido di cromo danneggiato durante la lavorazione. Valori Ra inferiori a 0,2 µm sono tipici, verificati con un profilometro. In uno scambio in un gruppo Facebook, un ingegnere progettista ha raccontato come il passaggio dalla lucidatura manuale all'elettrolucidatura automatizzata abbia ridotto la generazione di particelle del 70% in una sperimentazione ortopedica. Quando si valuta un china cnc finishing services ltd per lavori medici, richiedere la certificazione ISO 13485 e la piena tracciabilità dei lotti. La linea medica di Jucheng, come descritto sul loro sito, mantiene celle di finitura pulite dedicate con pacchetti documentati di validazione del processo (IQ/OQ/PQ)—qualcosa che risponde direttamente alle esigenze di audit FDA e EU MDR.
Componenti aerospaziali e UAV
Le staffe aeronautiche e i mozzi delle eliche UAV sono spesso lavorati da alluminio 7075 o titanio. Qui, le scelte di finitura influenzano direttamente la vita a fatica. La pallinatura con palline di acciaio fuso introduce sollecitazioni compressive che inibiscono l'innesco delle cricche. L'anodizzazione dura aggiunge resistenza all'usura alle superfici scorrevoli ma deve essere mascherata dalle filettature per prevenire l'infragilimento. Un utente Reddit su r/AerospaceEngineering ha dettagliato un progetto in cui la variazione di spessore dell'anodizzazione di Tipo III ha trasformato un accoppiamento con interferenza di 0,02 mm in un accoppiamento scorrevole lento—sottolineando la necessità di un'officina che compensi la crescita del rivestimento. L'ispezione CMM interna di Jucheng dopo la finitura garantisce che l'accumulo del rivestimento non porti le caratteristiche fuori tolleranza, un'abilità critica quando ci si aspetta una qualità di livello NADCAP senza i costi associati.
Alloggiamenti per batterie automobilistiche ed EV
Gli involucri delle batterie dei veicoli elettrici realizzati con estrusi di alluminio e piastre lavorate a CNC devono resistere al sale stradale, alle vibrazioni e ai cicli termici. Il rivestimento di conversione cromata (Alodine) fornisce una superficie elettricamente conduttiva e resistente alla corrosione che si lega bene con adesivi e sigillanti. La finitura deve coprire ogni angolo interno per prevenire la corrosione galvanica con i fissaggi in acciaio. Su un forum di ingegneria automobilistica, un membro ha notato che un china cnc finishing services inc lo stabilimento ha migliorato la resa delle vaschette per batterie da 85% a 99% introducendo linee automatizzate di spruzzatura Alodine con monitoraggio del pH, eliminando le incoerenze della pulizia manuale che causavano guasti sul campo.
Fattori chiave nella scelta di un partner per la finitura CNC: una lente di confronto
I team di approvvigionamento spesso optano per il prezzo unitario, ma la qualità della finitura ha implicazioni di costo a lungo termine che un foglio di calcolo non cattura. Mappiamo le variabili di selezione, strutturate per aiutarvi a confrontare una tipica officina conto terzi con un fornitore dedicato alla finitura come jucheng. La tabella seguente sintetizza il feedback di gruppi di settore e audit sul campo.
| Fattore | Officina CNC generica | Modello di finitura integrata Jucheng |
|---|---|---|
| Attrezzature per la finitura | Subappaltate o limitate alla lucidatura manuale; poche linee chimiche interne | Linee proprie di anodizzazione, passivazione, elettrolucidatura, sabbiatura a perline e verniciatura a polvere; controllo automatizzato dei parametri critici |
| Certificazioni | Spesso solo ISO 9001; può mancare di certificazioni specifiche di processo | ISO 9001:2015, ISO 13485 per il medicale, certificazioni dei materiali secondo ASTM/AMS; documentazione di validazione dei processi disponibile |
| Garanzia di qualità | Ispezione visiva comune; metrologia superficiale limitata | Profilometria, camere di nebbia salina, misurazione della lucentezza, spettrofotometri colore; ispezione CMM dopo la finitura |
| Competenza sui materiali | Principalmente alluminio e acciaio dolce; può avere difficoltà con leghe esotiche | Comprovato con alluminio (6061, 7075, 5083), acciaio inossidabile (304, 316L, 17-4 PH), titanio, ottone e plastiche ingegnerizzate; protocolli di pre-trattamento specifici per ciascuno |
| Catena di fornitura | Passaggi multipli; tempi di consegna lunghi a causa di officine di placcatura esterne | Responsabilità unica; tempi di finitura tipici di 3-7 giorni lavorativi all'interno della tempistica complessiva del progetto |
| Dalla prototipazione alla produzione | Le quantità minime d'ordine possono essere elevate per i finitori esterni | Flessibilità da 1 a 10.000+ pezzi; il processo sviluppato sui prototipi si trasferisce direttamente alla produzione |
| Comunicazione | La barriera linguistica è spesso amplificata dagli intermediari | Supporto tecnico in lingua inglese; revisione dettagliata del processo prima del primo articolo; aggiornamenti in tempo reale |
Oltre alla tabella, approfondisci il tasso di scarto di un fornitore e il processo di azione correttiva. In un sondaggio su LinkedIn, i responsabili degli acquisti hanno classificato il “CAPA documentato (Azione Correttiva e Preventiva)” come più predittivo della qualità rispetto al prezzo. Un china cnc finishing services llc che apre il proprio manuale della qualità nei tuoi confronti dimostra fiducia: un segnale che vale la pena valutare attentamente.
Precisione: i numeri che contano
La rugosità superficiale è il KPI universale della finitura. Per contestualizzare, ecco cosa significano i diversi valori di Ra in termini pratici, sulla base di dati tratti da manuali di lavorazione e benchmark dei fornitori:
- Ra 3,2 µm: Finitura tipica da lavorazione; segni di utensile visibili; accettabile per parti strutturali generiche.
- Ra 1,6 µm: Lavorazione fine o leggera sabbiatura a perline; adatta per superfici di tenuta con guarnizioni.
- Ra 0,8 µm: Finitura liscia adatta alla maggior parte dei prodotti di consumo e ai componenti aerospaziali non critici.
- Ra 0,4 µm e inferiore: Richiede lucidatura o elettrolucidatura; utilizzata nel settore medicale, ottico e nella movimentazione di fluidi ad alta purezza. La capacità documentata di Jucheng per l'elettrolucidatura dell'acciaio inossidabile raggiunge Ra 0,1 µm, in linea con i requisiti per le finiture superficiali ASME BPE.
Tempi di consegna e stabilità delle forniture
Le catene di approvvigionamento globali restano volatili. Una frustrazione comune espressa su r/supplychain di Reddit riguarda le strutture di finitura che promettono una consegna in due settimane che poi si protrae fino a sei settimane perché accorpano i colori dell'anodizzazione. La soluzione: scegliere un partner con capacità interna sufficiente per lavorare i vostri pezzi senza attendere il riempimento completo di una vasca. Le molteplici linee di anodizzazione di Jucheng consentono carichi parziali, mantenendo i tempi di consegna prevedibili. Offrono inoltre opzioni accelerate per la realizzazione di prototipi—un caso spesso condiviso come case study sul loro sito web, in cui una startup di robotica ha ottenuto 50 unità di alloggiamenti completamente anodizzati e serigrafati entro 8 giorni di calendario.
Approfondimenti su installazione e manutenzione per componenti CNC finiti
Dal momento in cui ricevete i vostri pezzi finiti, le loro prestazioni a lungo termine dipendono da come li manipolate, installate e mantenete. Molti cedimenti superficiali emergono dopo la consegna a causa di semplici sviste. Ecco raccomandazioni collaudate sul campo, raccolte da ingegneri industriali e tecnici esperti.
Ispezione all'arrivo: i primi 10 minuti
Prima di firmare la ricevuta di consegna, aprite una scatola per lotto e verificate la presenza di condensa all'interno dei sacchetti barriera. Utilizzate una lampada a luce bianca calibrata per ispezionare eventuali graffi da manipolazione, soprattutto sulle superfici lucidate. Passate un polpastrello guantato di cotone sulle superfici di tenuta critiche—qualsiasi impuntamento indica una bava o un'ammaccatura. Se avete ordinato pezzi anodizzati, confrontate un campione con il campione di colore master approvato nelle stesse condizioni di illuminazione che utilizzerà il vostro cliente finale. Un gruppo Facebook per responsabili qualità suggerisce di fotografare i pezzi al ricevimento e registrare le immagini, creando una base di riferimento tracciabile prima che i pezzi entrino nel vostro magazzino.
Condizioni di stoccaggio
L'alluminio anodizzato non necessita di olio, ma richiede uno stoccaggio asciutto e a temperatura stabile. L'umidità fluttuante può causare il sealing bloom (un residuo bianco polveroso) se la fase di sigillatura è stata marginale. L'acciaio inossidabile passivato va tenuto lontano dai cloruri—non conservatelo vicino a candeggina o prodotti chimici per piscine. Per i pezzi con rivestimento PVD, impilateli con schiuma intercalata per evitare il contatto rivestimento-su-rivestimento che potrebbe causare microfratture. Un servizi di finitura CNC in Cina fornitore come Jucheng spedisce con istruzioni dettagliate per la cura; ignorarle annulla qualsiasi richiesta di garanzia latente.
Precauzioni per il montaggio
Quando si inseriscono a pressione i cuscinetti in un foro anodizzato, lo spessore del rivestimento (spesso 10-50 µm) riduce il diametro nominale. Se il foro non è stato lavorato tenendo conto dell'accumulo del rivestimento, si incrinerà lo strato anodico o si dovrà tollerare un accoppiamento lasco. Lubrificare il montaggio con un grasso compatibile, non con una pressatura a secco. Le parti in acciaio inossidabile passivate non devono essere spazzolate con setole in acciaio al carbonio, che incorporano ferro libero e riavviano la corrosione proprio dove si cercava di prevenirla.
Pulizia durante l'esercizio
Per gli strumenti medicali, i detergenti enzimatici seguiti da un risciacquo con acqua RO preservano lo strato passivo. Evitare candeggina o disinfettanti a base di iodio sull'alluminio anodizzato: attaccano il colorante e la sigillatura. Per le parti industriali è sufficiente una pulizia periodica con alcol isopropilico, ma verificare la compatibilità chimica con il rivestimento. Se si notano punti di usura sulle parti anodizzate dure, indagare l'allineamento anziché incolpare la finitura; i bordi sottoposti a carichi elevati finiranno per abrasare qualsiasi rivestimento.
Perché Jucheng è una scelta considerata nel panorama delle finiture CNC
Visitando qualsiasi fiera del settore delle lavorazioni meccaniche troverete abbondanza di aziende che offrono finiture. Ciò che distingue jucheng è una combinazione di profondità e trasparenza che affronta i problemi principali che abbiamo descritto. La loro attività, accessibile su jccncmachining.com, è stata plasmata da anni di progetti trasversali tra settori. Ecco cosa emerge dai casi di studio disponibili pubblicamente, dalle certificazioni e dal feedback diretto dei clienti condiviso sulle reti professionali.
Integrazione interna come moltiplicatore: Co-localizzando fresatura CNC, tornitura, elettroerosione a filo e linee di finitura—tra cui anodizzazione, passivazione, verniciatura a polvere e marcatura laser—jucheng elimina il rimpallo di responsabilità che si verifica quando un'officina meccanica invia le parti a un terzista per il trattamento superficiale. Una testimonianza di un'azienda tedesca di robotica ha evidenziato come questa integrazione abbia ridotto le ore-uomo di ispezione qualità del 401TP3%, perché il Certificato di Conformità copre l'intera parte, non solo la dimensione di lavorazione.
Ancoraggio dei processi agli standard: I processi di finitura di Jucheng sono parametrati secondo AMS 2488 per l'anodizzazione, ASTM A967 per la passivazione e ISO 13485 per i componenti di dispositivi medicali. Mantengono una libreria di registrazioni di validazione dei processi, che per una startup medicale ha significato la differenza tra una revisione FDA di sei mesi e una presentazione 510(k) snellita. Non sono semplici decorazioni da parete: sono documenti vivi che vengono aggiornati a ogni modifica significativa del processo.
Padronanza dei materiali: L'azienda rifinisce abitualmente leghe di alluminio dalle serie 1000 alla 7000, acciaio inossidabile 304/316L/17-4 PH, titanio gradi 2 e 5, ottone, rame e persino polimeri ingegnerizzati come il PEEK. Questo conta quando si passa da un prototipo in 6061 a una produzione in 7075 e occorre ricalibrare i parametri di anodizzazione. I loro ingegneri possono consigliare il pretrattamento esatto, ad esempio l'uso di una fase di de-smut dopo la lavorazione del 6061 per prevenire striature nere.
Scalabilità senza sorprese: Che servano 5 prototipi o 50.000 unità all'anno, si applicano gli stessi controlli di processo. Mantengono linee separate per finiture speciali in piccoli lotti (come l'anodizzazione dorata per l'elettronica) e per la produzione ad alto volume, eliminando il paradosso per cui una finitura prototipale non può essere replicata su scala. Questo è un punto di elogio frequente nelle raccomandazioni su LinkedIn da parte di startup che in seguito sono cresciute.
Una comunicazione che colma le lacune: Ingegneri di progetto di lingua inglese forniscono feedback di design-for-finishing—segnalando problemi come fori ciechi che trattengono l'acido o spigoli interni vivi che non si rivestono in modo uniforme. Questa revisione preventiva intercetta problemi che un semplice preventivo PDF non può rilevare.
Domande frequenti sui servizi di finitura CNC
Quali finiture superficiali può offrire un tipico laboratorio CNC cinese?
Un laboratorio ben attrezzato china cnc finishing services co. ltd può fornire anodizzazione (trasparente, colorata, hardcoat), elettrolucidatura, passivazione, sabbiatura a sfere, spazzolatura, lucidatura, verniciatura a polvere, PVD, rivestimento in Teflon e serigrafia. La questione chiave è se queste vengono eseguite internamente o esternalizzate. Il controllo interno garantisce una migliore coerenza e una risoluzione dei problemi più rapida. Chiedete foto delle loro linee di finitura reali, non immagini di repertorio.
Come specifico chiaramente i requisiti di finitura superficiale?
Utilizzate standard riconosciuti a livello internazionale: indicate la Ra in micrometri o micro-pollici, specificate lo standard (ISO 1302 o ASME B46.1) e fornite un campione fisico se possibile. Per l'anodizzazione, indicate il tipo (II o III), lo spessore, il codice colore (Pantone o RAL) e il metodo di sigillatura. Includete i requisiti di mascheratura su un disegno tecnico per fori filettati o superfici a innesto forzato. Termini vaghi come “finitura estetica” portano a contestazioni.
Posso ottenere una finitura anodizzata liscia su parti metalliche stampate in 3D?
Dipende dalla tecnologia di stampa e dalla post-lavorazione. Le parti DMLS (sinterizzazione laser diretta dei metalli) hanno una superficie grezza allo stato grezzo (Ra 10-30 µm) che richiede un'ampia lucidatura manuale o lavorazione CNC prima che l'anodizzazione appaia uniforme. L'alluminio binder jet, una volta sinterizzato, è quasi indistinguibile dal materiale fuso e può ricevere una buona finitura anodizzata dopo una sabbiatura moderata. Un laboratorio china cnc finishing services ltd con esperienza nella finitura di parti additive può guidarvi su risultati realistici.
In che modo l'anodizzazione dura differisce dall'anodizzazione normale in termini di prestazioni?
L'anodizzazione dura (Tipo III) produce uno strato di ossido più spesso e denso (25-75 µm rispetto a 5-25 µm per il Tipo II). Raggiunge una durezza superficiale di 60-70 HRC, avvicinandosi a quella dell'acciaio cementato. Ciò la rende adatta all'usura per scorrimento, ma il rivestimento è meno capace di assorbire il colorante—i colori spesso risultano grigio scuro o bronzo anziché blu brillante o rosso. Riduce inoltre leggermente la vita a fatica sotto carico ciclico, quindi dovrebbe essere specificata con cautela per parti strutturali aerospaziali.
Quali certificazioni dimostrano che un fornitore di finiture è affidabile?
Oltre all'ISO 9001 di base, cercate l'ISO 13485 per il medicale, l'AS9100 per l'aerospaziale o l'IATF 16949 per l'automotive. Per i processi, chiedete se possiedono l'accreditamento Nadcap per la lavorazione chimica (sebbene sia raro e costoso). Come minimo, dovrebbero essere in grado di fornire certificati di materiale e placcatura secondo EN 10204 tipo 3.1 e dimostrare un sistema qualità documentato con registri di audit interni.
Come posso verificare la resistenza alla corrosione di una finitura prima della produzione completa?
Richiedi provini per prova in nebbia salina secondo ASTM B117. Per l'alluminio anodizzato, un test di 336 ore senza vaiolature è un risultato solido. Per l'acciaio inossidabile elettrolucidato e passivato, 120 ore in nebbia salina al 5% sono tipiche. Chiedi al fornitore di includere la tua lega specifica e la condizione di trattamento termico nel test, non solo un provino generico. Jucheng fornisce abitualmente tali rapporti di laboratorio di terze parti per nuovi progetti, offrendo agli acquirenti una fiducia basata sui dati.
Qual è il sovrapprezzo tipico per una finitura di fascia alta?
La finitura può aggiungere dal 10% al 50% al costo di lavorazione di base, a seconda della complessità. La sabbiatura a sfere è relativamente economica ($2-5 per pezzo per piccole quantità), mentre l'anodizzazione di Tipo III con mascheratura stretta può raddoppiare il costo della finitura. L'elettrolucidatura e la PVD si collocano nella fascia più alta. Tuttavia, il costo di un fallimento della finitura—pezzi scartati, ricavi ritardati, rilievi degli audit dei clienti—supera di gran lunga il sovrapprezzo per la qualità. Diverse discussioni sugli acquisti su Facebook hanno citato un rapporto di perdita di 5:1 confrontando i costi di richiamo con l'investimento nella finitura.
Devo sempre lavorare meccanicamente le caratteristiche critiche dopo la finitura?
No, se l'officina compensa correttamente. Per l'anodizzazione, il rivestimento cresce all'incirca per il 50% verso l'interno e per il 50% verso l'esterno. Un rivestimento di 25 µm aumenta quindi il diametro di un albero di circa 25 µm. Per i fori, l'asportazione di materiale è verso l'interno, quindi il foro diventa più piccolo. Un partner esperto china cnc finishing services inc regolerà le dimensioni di lavorazione per mantenere le caratteristiche entro tolleranza dopo la finitura. In caso di dubbio, richiedi un rapporto di primo articolo con misurazioni post-finitura.
Mettere tutto insieme: il tuo prossimo passo
La finitura è l'ultima impressione che il tuo pezzo lascia, ma è la prima cosa che il tuo cliente vede. In tutta questa guida, abbiamo tracciato le cause profonde dei fallimenti della finitura, decodificato le tecnologie e delineato un quadro di selezione che va oltre le decisioni basate sul prezzo. Il filo conduttore è che i fornitori verticalmente integrati e guidati dai dati riducono il rischio del tuo progetto in modi che le filiere frammentate non possono fare. Se attualmente hai difficoltà con superfici incoerenti, spedizioni ritardate o mancanza di trasparenza nei processi, valuta di coinvolgere un partner che tratti la finitura come una scienza, non come un passaggio cosmetico.
Per una valutazione del tuo progetto specifico, incluse raccomandazioni sul tipo di finitura, sulla progettazione della mascheratura e sugli obiettivi di costo, contatta il team di jccncmachining.com. I loro ingegneri applicativi esamineranno il tuo CAD e forniranno una proposta di processo dettagliata, spesso entro 24 ore. L'obiettivo non è solo un preventivo—è un piano che garantisce che i tuoi pezzi arrivino pronti a funzionare, senza necessità di rilavorazione.