
Lorsque votre projet exige la conductivité électrique et les performances thermiques les plus élevées possibles, l'usinage du cuivre C10100 devient à la fois une opportunité et un défi. Cette nuance de cuivre sans oxygène électronique (OFE) offre une conductivité de 101% IACS et une pureté de 99,99%, mais sa nature tendre et collante en fait l'un des matériaux les plus difficiles à usiner efficacement. Les ingénieurs et les professionnels des achats demandent fréquemment : le cuivre est-il difficile à usiner? La réponse courte est oui, mais le bon partenaire de fabrication transforme cette difficulté en une réussite d'ingénierie de précision.
Ce guide explore tout ce que vous devez savoir sur l'usinabilité du cuivre C10100, des propriétés du matériau et des défis de traitement aux critères de sélection et aux raisons pour lesquelles des fabricants expérimentés comme Jucheng Precision livrent des résultats constants et de haute qualité. Que vous recherchiez usinage du cuivre près de chez moi ou que vous évaluiez conseils pour l'usinage du cuivre, cette ressource complète répond aux questions les plus importantes.
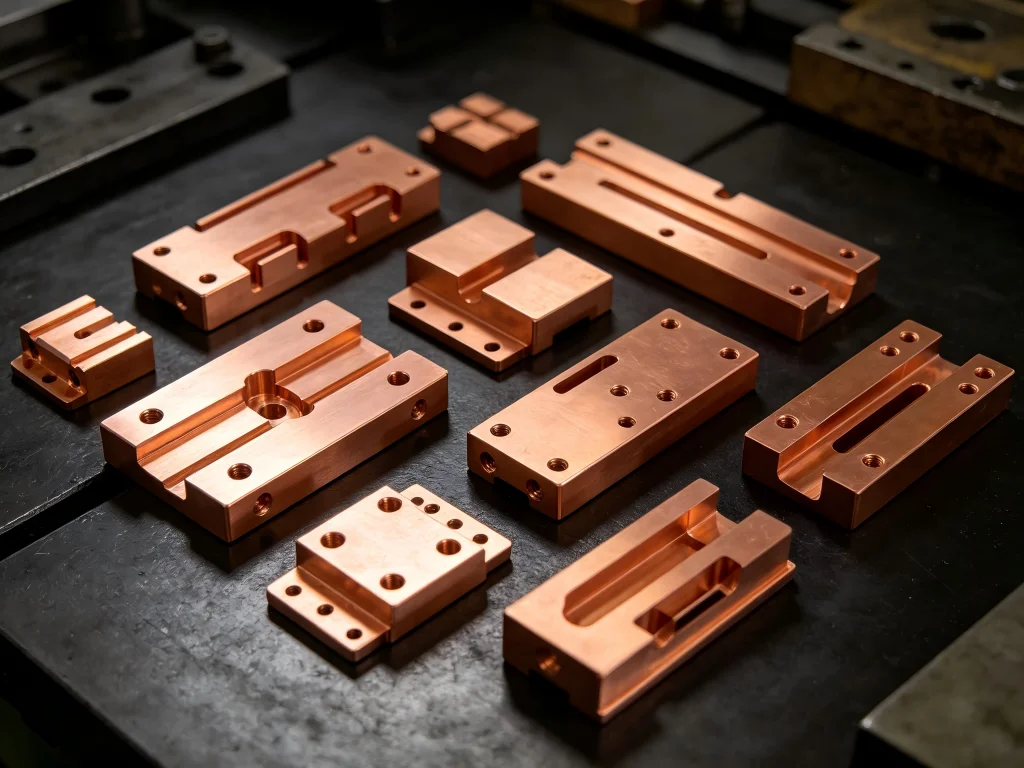
Le problème : pourquoi le cuivre C10100 met au défi même les ateliers d'usinage expérimentés
Le cuivre pur présente un paradoxe. Sa ductilité exceptionnelle—la propriété même qui le rend inestimable pour les applications électriques et thermiques—crée d'importantes difficultés d'usinage. Le cuivre C10100, avec sa teneur en cuivre de 99,99% et sa composition sans oxygène, présente ce que les machinistes décrivent comme un caractère “ extra mou ”. Le matériau a tendance à s'étaler plutôt qu'à se cisailler proprement lors de la coupe, générant de longs copeaux filandreux qui s'enroulent autour des outils de coupe et créent une arête rapportée (BUE).
Sur les forums d'usinage comme Practical Machinist, des opérateurs expérimentés partagent leurs frustrations : “ J'ai un peu de mal à faire casser les copeaux en tournant du C10100 ”. Un autre note que, bien qu'ils l'abordent de manière similaire à l'aluminium pour les conditions de coupe, le comportement du matériau pendant l'usinage nécessite des ajustements constants. Ces témoignages du terrain reflètent ce que confirment les données techniques—le C10100 a un indice d'usinabilité de seulement 20% comparé au laiton de décolletage (C36000 à 100%).
Les défis principaux incluent :
- Adhérence du matériau : La ductilité du cuivre le fait adhérer aux outils de coupe, entraînant une arête rapportée qui dégrade l'état de surface et la précision dimensionnelle
- Dilatation thermique : Une conductivité thermique élevée (391 W/m·K) signifie que la chaleur se dissipe rapidement, mais le matériau se dilate également pendant la coupe et se contracte au refroidissement—ce qui aboutit souvent à des pièces sous-dimensionnées
- Déformation au maintien en position : Le cuivre mou se déforme sous les forces de serrage standard, rendant difficile le maintien de tolérances serrées sans montage spécialisé
- Formation de bavures : La nature collante du matériau crée des bavures tenaces difficiles à éliminer sans opérations secondaires
Ces défis expliquent pourquoi de nombreux ateliers évitent l'usinage du cuivre C10100 tout à fait, préférant des alliages plus faciles à usiner comme le laiton ou le cuivre au tellure. Pourtant, pour les applications exigeant une conductivité et une pureté maximales, il n'existe aucun substitut.
La solution : le cuivre C10100—Définition du matériau et de sa valeur
Cuivre C10100, également connu sous le nom de cuivre Oxygen-Free Electronic (OFE), représente la nuance de cuivre la plus pure disponible dans le commerce. Sa composition — 99,991 % minimum de cuivre avec une teneur en oxygène inférieure à 5 parties par million — offre des propriétés qui le rendent indispensable pour les applications critiques.
Propriétés clés du matériau
| Propriété | Spécification C10100 | Importance pour les applications |
|---|---|---|
| Pureté | 99,991 % minimum | Conductivité maximale, impuretés minimales |
| Conductivité électrique | 101% IACS | Supérieur aux nuances de cuivre standard |
| Conductivité thermique | 391-397 W/(m·K) | Dissipation thermique efficace |
| Teneur en oxygène | <5 ppm | Résistant à la fragilisation par l'hydrogène |
| Indice d'usinabilité | 20% | Nécessite des techniques spécialisées |
| Densité | 8,9 g/cm³ | Densité standard du cuivre |
Le procédé de fabrication sans oxygène distingue le C10100 des nuances plus courantes comme le C11000 (cuivre électrolytique tough pitch). En éliminant l'oxygène de l'environnement de raffinage, le C10100 évite la fragilisation par l'hydrogène qui peut survenir lorsque le cuivre ETP est exposé à des atmosphères réductrices à des températures élevées. Cela fait du C10100 le choix privilégié pour :
- Électronique à haut vide où le dégazage ne peut être toléré
- Composants cryogéniques nécessitant des propriétés stables à des températures extrêmes
- Tubes et guides d'ondes hyperfréquences exigeant une conductivité constante
- Applications supraconductrices où la pureté influe directement sur les performances
Selon une discussion Reddit sur l'usinage du cuivre, “ le C10100 est l'une des nuances de cuivre les plus pures. Les pièces que j'ai fabriquées en C10100 étaient utilisées dans la fabrication de semi-conducteurs ”. Ce point de vue concret souligne le rôle du matériau dans les secteurs technologiques de pointe.
Comprendre l'usinabilité du cuivre C10100 : pourquoi une expertise spécialisée est essentielle
La question le cuivre est-il difficile à usiner revient fréquemment dans les forums d'ingénierie et les discussions d'approvisionnement. La réponse dépend entièrement du contexte. Les alliages de cuivre comme le C14500 (cuivre au tellure) s'usinent facilement avec un indice d'usinabilité de 85%. Mais l'usinabilité du cuivre C10100 n'est qu'à 20%—comparable à certains aciers inoxydables—ce qui le rend nettement plus difficile.
Qu'est-ce qui rend le C10100 particulièrement difficile ? Plusieurs facteurs interdépendants :
La dynamique de coupe “ collante ”
La ductilité élevée du cuivre pur fait qu'il se comporte davantage comme un chewing-gum que comme un métal sous l'outil de coupe. Au lieu de se cisailler proprement, le matériau tend à fluer et à s'étaler, créant une arête rapportée sur l'outil de coupe. Cette arête rapportée modifie la géométrie de coupe effective, entraînant un mauvais état de surface, une imprécision dimensionnelle et une usure accélérée de l'outil. Un guide d'usinage note que “ pour les nuances tendres comme le C10100 OFHC, 150–300 m/min est typique avec des outils en carbure ” — mais même avec des paramètres optimisés, le contrôle des copeaux reste difficile.
Risques liés au maintien en position et à la déformation
La tendreté du C10100 crée ce que les usineurs appellent un problème de “ déformation au serrage ”. Des mandrins standard à 3 mors appliqués avec des forces adaptées à l'aluminium déformeront les composants en cuivre à parois minces. Cela nécessite des techniques spécialisées de maintien en position à faible contrainte, notamment des mors doux usinés sur mesure qui enveloppent la pièce sur 360 degrés pour répartir uniformément les forces de serrage.
Gestion thermique pendant la coupe
L'exceptionnelle conductivité thermique du cuivre joue contre le processus d'usinage. La chaleur générée à l'interface de coupe se dissipe rapidement dans la pièce plutôt que d'être évacuée avec le copeau. Cela peut entraîner un écrouissage de la couche superficielle, rendant les passes suivantes encore plus difficiles. Le matériau se dilate également de manière significative pendant la coupe et se contracte au refroidissement — un phénomène qui peut faire sortir de tolérance les pièces usinées de précision s'il n'est pas géré avec soin.
Évacuation des copeaux et état de surface
Les copeaux longs et filandreux sont caractéristiques de l'usinage du cuivre C10100. Ces copeaux peuvent s'enrouler autour de l'outil de coupe, interférer avec le processus de coupe et détériorer la surface finie. Un fractionnement efficace des copeaux nécessite des géométries d'outils et des paramètres de coupe spécifiques que de nombreux ateliers d'usinage polyvalents ne possèdent pas.
Ces défis expliquent pourquoi l'approvisionnement auprès de usinage du cuivre près de chez moi donne souvent des résultats décevants. Les ateliers d'usinage locaux peuvent disposer de l'équipement mais manquer des connaissances spécialisées requises pour un usinage cohérent du cuivre C10100. Le matériau exige plus que des capacités CNC standard — il nécessite un partenaire de fabrication qui comprend les nuances du traitement des métaux tendres.
Analyse approfondie des applications : où l'usinage du cuivre C10100 apporte une valeur exceptionnelle
Les propriétés supérieures du cuivre C10100 en font le matériau de choix pour les applications exigeantes où la performance ne peut être compromise. La compréhension de ces applications aide les ingénieurs et les professionnels des achats à prendre des décisions éclairées sur le moment de spécifier cette nuance premium.
Distribution d'énergie électrique et barres omnibus
Les barres omnibus électriques représentent l'une des applications les plus courantes du l'usinage du cuivre C10100. La conductivité de 101% IACS du matériau garantit une perte d'énergie minimale dans les applications à fort courant, de la distribution d'énergie industrielle aux connexions de batteries de véhicules électriques. Les barres omnibus usinées nécessitent des tolérances précises pour des connexions fiables, des bords nets pour éviter les arcs électriques et un état de surface constant pour une résistance de contact optimale.
Jucheng Precision transforme des barres et plaques de cuivre brutes en barres omnibus de précision à l'aide de centres d'usinage CNC 5 axes capables de produire des géométries complexes avec des tolérances serrées. L'expertise de l'entreprise dans l'usinage des métaux tendres garantit des bords sans bavure et un excellent état de surface — des facteurs critiques pour la performance électrique.
Dissipateurs thermiques et systèmes de gestion thermique
La conductivité thermique du cuivre (environ le double de celle de l'aluminium) en fait la référence absolue pour les dissipateurs thermiques et les composants de gestion thermique. La pureté exceptionnelle du C10100 garantit des performances thermiques constantes sur l'ensemble du composant, tandis que sa ductilité permet des géométries d'ailettes complexes qui maximisent la surface de dissipation thermique.
L'usinage des dissipateurs thermiques en cuivre présente des défis particuliers. Les ailettes minces sont sujettes à la déformation pendant la coupe, et la mollesse du matériau rend difficile le maintien d'arêtes vives sans opérations secondaires. Des fabricants avancés comme Jucheng utilisent des trajectoires d'outils et des stratégies de coupe spécialisées pour produire des ailettes propres et sans distorsion.
Composants pour ultra-vide et cryogénie
La composition sans oxygène du C10100 en fait le seul choix pour les applications sous ultra-vide où le dégazage compromettrait les performances. Dans les systèmes cryogéniques, le matériau conserve sa conductivité et sa ductilité à des températures extrêmement basses, ce qui le rend indispensable pour les systèmes d'aimants supraconducteurs et les accélérateurs de particules.
Équipements de fabrication de semi-conducteurs
Comme indiqué sur les forums d'usinage, les composants en C10100 trouvent leur place dans les équipements de fabrication de semi-conducteurs. La pureté du matériau garantit qu'aucun contaminant n'est introduit dans les procédés sensibles de semi-conducteurs, tandis que sa conductivité répond aux exigences de haute puissance de la fabrication moderne de puces.
Applications médicales et antimicrobiennes
Les propriétés antimicrobiennes naturelles du cuivre—il tue les bactéries et les virus par contact—le rendent de plus en plus précieux pour les équipements médicaux et les surfaces à contact fréquent. La pureté du C10100 garantit que ces propriétés sont pleinement exploitées sans compromettre la biocompatibilité.
Facteurs clés de sélection : choisir le bon partenaire pour l'usinage du cuivre C10100
Lors de l'évaluation de fournisseurs potentiels pour l'usinage du cuivre C10100, plusieurs facteurs critiques déterminent le succès. Les considérations suivantes aident les professionnels des achats et les ingénieurs à prendre des décisions éclairées.
Expertise et expérience techniques
Tous les ateliers d'usinage CNC ne possèdent pas les connaissances spécialisées requises pour un usinage efficace du cuivre C10100. Recherchez des fabricants qui démontrent une compréhension de :
- Sélection des outils : Outils en carbure affûtés avec goujures polies et géométries appropriées pour les métaux tendres
- Paramètres de coupe : Vitesses et avances optimisées qui équilibrent la productivité et la qualité de surface
- Contrôle des copeaux : Stratégies pour briser et évacuer les copeaux de cuivre filandreux
- Maintien de la pièce : Techniques de bridage à faible contrainte qui préviennent la déformation
- Gestion thermique : Approches pour contrôler la génération de chaleur et gérer la dilatation thermique
Jucheng Precision apporte plus d'une décennie d'expérience spécialisée dans l'usinage du cuivre C10100. L'équipe de l'entreprise, composée de plus de 190 professionnels, comprend plus de 30 ingénieurs seniors ayant chacun plus de 13 ans d'expérience. Cette profondeur d'expertise se traduit directement par une qualité constante pour les matériaux difficiles.
Capacités des équipements
Le bon équipement fait la différence entre des résultats acceptables et exceptionnels. Évaluez les fournisseurs potentiels sur :
- Types de machines : Les centres d'usinage CNC à 3, 4 et 5 axes offrent la flexibilité nécessaire pour les géométries complexes
- Capacités de précision : Recherchez des capacités de tolérance documentées—Jucheng atteint une précision d'usinage allant jusqu'à 0,002 mm
- Capacité de production : La capacité de passer des prototypes aux volumes de production
- Contrôle qualité : Systèmes d'inspection en cours de processus et de vérification finale
Jucheng exploite une installation ultramoderne de 8 000 mètres carrés abritant plus de 150 centres d'usinage CNC, dont plus de 25 postes de travail haute précision 5 axes Haas et Mazak. Cette envergure garantit à la fois la capacité technique et le volume de production pour des projets de toute taille.
Certifications et normes de qualité
Les certifications sectorielles fournissent une preuve objective de l'engagement d'un fabricant envers la qualité. Jucheng détient les certifications IATF 16949 (automobile) et ISO 13485 (dispositifs médicaux), démontrant sa conformité aux normes de gestion de la qualité les plus strictes. Pour les composants en cuivre C10100 utilisés dans des applications critiques, ces certifications offrent une assurance essentielle.
Approvisionnement en matériaux et traçabilité
Pour l'usinage du cuivre C10100, la provenance du matériau est importante. Jucheng stocke des nuances de cuivre électrolytique à teneur en oxygène contrôlée (ETP) et sans oxygène (OFE) afin de répondre aux différentes exigences de conductivité. La traçabilité complète des matériaux garantit que chaque composant est conforme aux spécifications.
Options de post-traitement et de finition de surface
De nombreux composants en cuivre C10100 nécessitent un post-traitement pour atteindre leur forme et leur fonction finales. Privilégiez les fournisseurs qui proposent :
- Polissage pour une finition de surface et une conductivité améliorées
- Passivation (anti-ternissement) pour prévenir l'oxydation pendant le stockage et l'utilisation
- Nickelage ou étamage pour la résistance à la corrosion et l'aptitude au brasage
Jucheng fournit des services de post-traitement complets, garantissant que les composants arrivent prêts à être installés.
Délais de livraison et gestion de projet
Pour de nombreux projets, la rapidité de mise sur le marché est aussi importante que la qualité. Évaluez les fournisseurs sur leur capacité à livrer dans les délais. Le vaste parc d'équipements et l'équipe expérimentée de Jucheng permettent des délais d'exécution rapides, du prototypage à la production.
Pourquoi Jucheng Precision excelle dans l'usinage du cuivre C10100
Jucheng Precision s'est imposée comme un leader dans l'usinage du cuivre C10100 grâce à une combinaison d'expertise technique, d'équipements de pointe et d'un engagement indéfectible envers la qualité. Plusieurs facteurs distinguent l'entreprise dans ce domaine exigeant.
Protocoles spécialisés d'usinage des métaux tendres
Comprenant que “ l'usinage du cuivre tendre exige une expertise spécifique pour prévenir la déformation et garantir la qualité de surface ”, Jucheng a développé des protocoles propriétaires pour l'usinage du cuivre C10100. Ceux-ci incluent :
- Maîtrise de la déformation : Techniques de bridage spécialisées et d'usinage à faible contrainte qui maintiennent des tolérances serrées sans déformer la pièce
- Trajectoires d'outils optimisées : Stratégies de coupe conçues spécifiquement pour le comportement collant du cuivre, garantissant des pièces sans bavures avec d'excellents états de surface
- Sélection des outils : Outils en carbure tranchants et de haute qualité adaptés à la coupe des métaux tendres
Parc d'équipements de pointe
Les plus de 150 machines CNC de Jucheng comprennent plus de 25 centres 5 axes capables d'usiner des ailettes de refroidissement complexes et des géométries complexes présentes dans les dispositifs avancés de gestion thermique. Cette diversité d'équipements permet à l'entreprise de traiter tout, des simples pièces tournées aux composants fraisés complexes nécessitant plusieurs montages.
Des systèmes qualité complets
Les certifications IATF 16949 et ISO 13485 témoignent de l'engagement de Jucheng envers la gestion de la qualité. Ces systèmes garantissent des résultats constants à chaque cycle de production, avec des processus documentés et une traçabilité de la matière première au composant fini.
Expertise des matériaux sur l'ensemble des nuances de cuivre
Au-delà du C10100, Jucheng usine toute la gamme des nuances de cuivre, notamment le C11000 (ETP), le C10200 (OF), le C17200 (cuivre au béryllium), le C12200 (DHP) et le C14500 (cuivre au tellure). Cette étendue d'expérience éclaire l'approche de l'entreprise pour chaque matériau, garantissant des paramètres optimaux pour chaque projet.
Bilan éprouvé
Jucheng a livré avec succès des composants en cuivre C10100 pour des applications allant de la fabrication de semi-conducteurs à la distribution électrique haute puissance. Cette expérience concrète se traduit par des résultats prévisibles et fiables pour les nouveaux projets.
Service client réactif
Les projets d'ingénierie nécessitent souvent des itérations et des ajustements. L'équipe de Jucheng travaille en étroite collaboration avec les clients tout au long du processus de développement, en fournissant des conseils techniques et des ajustements rapides selon les besoins. Cette approche collaborative garantit que les composants finaux répondent ou dépassent les attentes.
Conseils pour l'usinage du cuivre : ce que recommandent les experts
Pour les ingénieurs et les machinistes à la recherche de conseils pratiques conseils pour l'usinage du cuivre, les directives suivantes représentent les meilleures pratiques de l'industrie pour le C10100 et les nuances similaires.
Sélection et maintenance des outils
- Utilisez des outils en carbure affûtés avec des goujures polies pour minimiser le frottement et éviter l'arête rapportée
- Envisagez des outils à revêtement diamant pour prolonger la durée de vie des outils lors des séries de production
- Maintenez des arêtes de coupe affûtées—des outils émoussés repoussent plutôt que cisaillent la matière, générant une chaleur excessive
- Sélectionnez des outils avec une géométrie adaptée au comportement ductile du cuivre
Paramètres de coupe
- Pour le tournage du C10100, maintenez des vitesses de coupe élevées avec une avance continue pour éviter l'écrouissage
- Pour le fraisage, utilisez des outils en carbure avec des angles d'hélice élevés pour minimiser l'usure des outils et améliorer l'évacuation des copeaux
- Appliquez des vitesses d'avance plus lentes pour éviter l'écrouissage et garantir un état de surface lisse
- Envisagez les plages de vitesse recommandées : 150–300 m/min avec des outils en carbure pour les nuances tendres
Stratégies de maintien de la pièce
- Utilisez un serrage à faible contrainte pour éviter la déformation des composants en cuivre tendre
- Usinez des mors doux sur mesure qui enveloppent la pièce pour une répartition uniforme de la force
- Évitez de serrer excessivement les dispositifs de maintien de la pièce
- Envisagez un maintien par le vide pour les pièces minces ou délicates
Contrôle des copeaux
- Appliquez des stratégies efficaces de fragmentation des copeaux pour empêcher les copeaux longs et filandreux de s'enrouler autour des outils
- Utilisez un débit de liquide de refroidissement approprié pour évacuer les copeaux de la zone de coupe
- Envisagez un liquide de refroidissement à haute pression pour améliorer l'évacuation des copeaux
Optimisation de l'état de surface
- Minimisez les vibrations grâce à des montages rigides et aux prolongements d'outils les plus courts possibles
- Évitez les rainures profondes et étroites où les copeaux sont difficiles à évacuer
- Envisagez des passes de finition avec de légères passes pour une qualité de surface optimale
Questions fréquentes sur l'usinage du cuivre C10100
Le cuivre est-il difficile à usiner ?
Le cuivre pur comme le C10100 est difficile à usiner en raison de sa ductilité et de sa plasticité élevées. Le matériau a tendance à s'étaler plutôt qu'à se cisailler proprement, créant une arête rapportée sur les outils de coupe et générant des copeaux longs et filandreux. Cependant, avec des techniques appropriées et des opérateurs expérimentés, le cuivre peut être usiné à des tolérances serrées avec un excellent état de surface. La question le cuivre est-il difficile à usiner dépend de la nuance — les cuivres alliés comme le C14500 s'usinent beaucoup plus facilement que les nuances pures.
Quel est l'indice d'usinabilité du cuivre C10100 ?
l'usinabilité du cuivre C10100 est évalué à 20% par rapport au laiton de décolletage (C36000 à 100%). Ce faible indice reflète la tendance du matériau à s'étaler, à générer un arête rapportée et à produire des copeaux difficiles à contrôler. Malgré ce faible indice, des fabricants expérimentés obtiennent d'excellents résultats grâce à un outillage et des paramètres de coupe optimisés.
Quelles sont les principales applications des composants en cuivre C10100 ?
Les composants en cuivre C10100 sont utilisés dans l'électronique à ultra-vide, les systèmes cryogéniques, les tubes hyperfréquences, les applications supraconductrices, les barres omnibus électriques, les dissipateurs thermiques et les équipements de fabrication de semi-conducteurs. La pureté et la conductivité exceptionnelles du matériau le rendent indispensable là où les performances ne peuvent être compromises.
Comment le C10100 se compare-t-il au cuivre C11000 ?
Le C10100 (cuivre sans oxygène de qualité électronique) offre une pureté supérieure (99,99% contre 99,9%) et une conductivité supérieure (101% IACS contre environ 100% IACS) par rapport au C11000 (cuivre électrolytique tough pitch). Le C10100 résiste également à la fragilisation par l'hydrogène, ce qui le rend adapté aux applications impliquant des températures élevées en atmosphères réductrices. Cependant, le C10100 s'accompagne d'un prix premium et présente des défis d'usinage plus importants.
Que dois-je rechercher chez un partenaire d'usinage du cuivre C10100 ?
Les principaux facteurs de sélection incluent une expérience démontrée avec les métaux tendres, un équipement approprié (capacité CNC 3/4/5 axes), des certifications qualité (IATF 16949, ISO 13485), la traçabilité des matériaux, des capacités de post-traitement et des références éprouvées sur des projets similaires. La question de usinage du cuivre près de chez moi doit privilégier la compétence plutôt que la proximité — le bon partenaire peut valoir la distance d'expédition.
Le cuivre C10100 peut-il être soudé ou brasé ?
Le cuivre C10100 offre une excellente brasabilité tendre et de bonnes caractéristiques de brasage fort. Le soudage à l'arc sous gaz de protection est jugé acceptable, tandis que le soudage oxyacétylénique n'est pas recommandé. La composition sans oxygène du matériau le rend adapté au brasage en environnements d'hydrogène ou sous vide sans risque de fragilisation.
Quelles finitions de surface sont disponibles pour les composants en cuivre C10100 ?
Les finitions de surface courantes incluent le polissage (pour améliorer la conductivité et l'aspect), la passivation (traitement anti-ternissement) et le nickelage ou étamage (pour la résistance à la corrosion et la brasabilité). La finition appropriée dépend de l'environnement d'application et des exigences de performance.
Quel est le délai de livraison typique pour les projets d'usinage du cuivre C10100 ?
Les délais de livraison varient en fonction de la complexité, de la quantité et des calendriers de production en cours. Des fabricants expérimentés comme Jucheng proposent des services de prototypage rapide et des capacités de production évolutives pour respecter les échéances des projets. Discutez des exigences spécifiques avec les fournisseurs potentiels afin de comprendre les attentes réalistes en matière de livraison.
Prendre la bonne décision pour votre projet en cuivre C10100
l'usinage du cuivre C10100 exige une expertise qui dépasse les capacités CNC standard. Les propriétés exceptionnelles du matériau — une conductivité de 101% IACS, une pureté de 99,99% et une résistance à la fragilisation par l'hydrogène — le rendent indispensable pour les applications critiques. Pourtant, sa nature tendre et collante nécessite des techniques spécialisées que de nombreux ateliers d'usinage ne peuvent pas fournir.
Lors de l'évaluation de partenaires de fabrication potentiels, privilégiez une expérience démontrée avec le C10100 et des nuances de cuivre similaires. Recherchez des installations équipées de centres d'usinage 5 axes avancés, de certifications qualité telles que IATF 16949 et ISO 13485, ainsi qu'un historique de projets réussis dans votre secteur.
Jucheng Precision apporte plus d'une décennie d'expérience spécialisée à chaque projet d'usinage du cuivre C10100. Les plus de 150 machines CNC, les plus de 190 professionnels qualifiés et les systèmes qualité complets de l'entreprise garantissent des résultats constants et de haute qualité. Du prototypage à la production, Jucheng fournit l'expertise technique et la capacité de fabrication qu'exige le cuivre C10100.
Que vous développiez des dissipateurs thermiques pour l'électronique avancée, des barres omnibus pour les véhicules électriques ou des composants pour les équipements de fabrication de semi-conducteurs, le choix du bon partenaire d'usinage détermine la réussite du projet. Forte de ses capacités éprouvées et de son engagement envers la qualité, Jucheng Precision est prête à transformer vos exigences en cuivre C10100 en une réalité d'ingénierie de précision.
Contactez Jucheng Precision dès aujourd'hui pour discuter de votre projet d'usinage du cuivre C10100. Notre équipe d'ingénieurs vous fournira des conseils techniques, des retours sur la conception pour la fabricabilité et un devis compétitif adapté à vos spécifications.