
Pour une demande de prix internationale, la réponse pratique n'est pas de demander quel système est universellement “ meilleur ”. Indiquez quel système et quelle édition font autorité, éliminez les hypothèses mixtes et rendez l'exigence fonctionnelle mesurable. Cela évite qu'un devis, une trajectoire d'outil et un rapport d'inspection soient construits autour de significations différentes.
L'erreur coûteuse se produit avant le premier copeau
 Imaginez un boîtier de précision conçu aux États-Unis, usiné en Asie et assemblé en Europe. Le cartouche fait référence à l'ASME Y14.5, mais une note d'entreprise copiée utilise la terminologie ISO. Le concepteur s'attend à ce qu'une limite d'élément de taille contrôle la forme ; le fournisseur applique le principe d'indépendance ISO. Les deux parties mesurent le même alésage et obtiennent des résultats défendables selon les règles qu'elles ont choisies — pourtant elles ne sont pas d'accord sur l'acceptation.
Il ne s'agit pas d'une défaillance de capabilité machine. C'est une défaillance de définition de produit. Le coût apparaît plus tard sous forme de boucles de clarification, de réinspections, de modifications de montage, de pièces rejetées ou de demandes de dérogation d'urgence. Le premier contrôle est donc documentaire : identifier le système applicable avant de chiffrer. Le normes d'usinage CNC guide plus large explique comment cette référence s'articule avec les exigences de matière, de finition, de filetage et d'inspection.
L'ASME Y14.5 et l'ISO GPS sont des systèmes, pas des dictionnaires de symboles
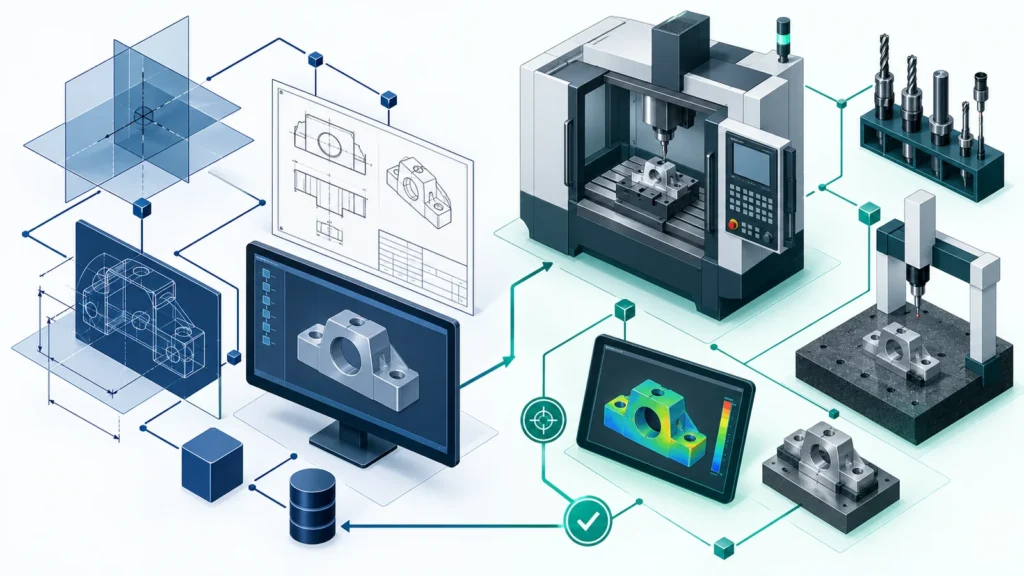 L'ASME décrit la Y14.5 comme la directive faisant autorité pour le langage du GD&T, établissant les symboles, les règles, les définitions, les valeurs par défaut et les pratiques recommandées pour les dessins et les définitions numériques de produits. L'ISO GPS répartit les règles associées sur une chaîne de normes, incluant les principes fondamentaux, le tolérancement géométrique, la taille, les spécifications générales, l'état de surface et la vérification.
Cette différence structurelle est importante. Un lecteur ne peut pas convertir sans risque un dessin ASME en ISO en remplaçant une seule note du cartouche. La traduction doit tenir compte des exigences par défaut qui étaient implicites, de la façon dont les éléments de taille sont traités, des modificateurs omis et de la manière dont l'exigence résultante sera vérifiée.
La page officielle actuelle de l'ASME identifie Y14.5-2018 (R2024) comme édition en vigueur. Un contrat peut encore mentionner une édition antérieure, donc le dessin publié—et non l'habitude—régit le travail.
Cinq valeurs par défaut qui méritent un point de contrôle dans la RFQ
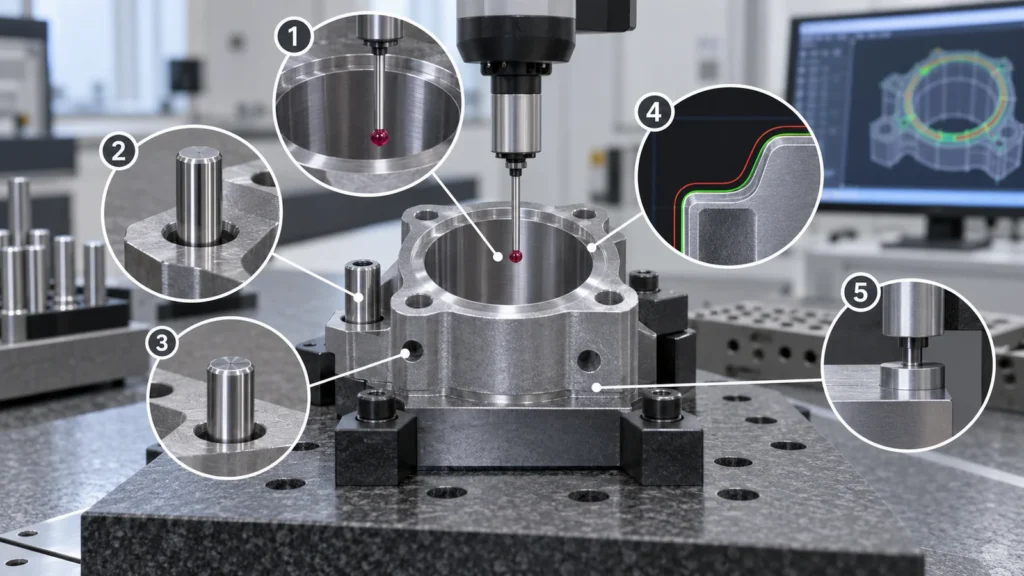 Une comparaison complète des normes est bien plus vaste qu'un seul article. Pour l'approvisionnement CNC, cinq points de contrôle permettent de détecter de nombreux malentendus à conséquences graves :
Ces questions complètent le guide du site sur les exigences de dessin GD&T, qui se concentre sur la construction d'un schéma de références usinable plutôt que sur la comparaison des deux systèmes de normes.
Ne traduisez pas un dessin symbole par symbole
 Une conversion symbole par symbole est risquée car des annotations d'apparence inchangée peuvent se situer dans des cadres par défaut différents. Commencez par la fonction. Demandez quelle condition d'assemblage, d'étanchéité, de mouvement, d'alignement ou d'interchangeabilité le concepteur doit protéger. Reconstruisez ensuite la spécification de manière cohérente dans le système cible.
Une conversion maîtrisée doit consigner la norme et l'édition source, la norme et l'édition cible, les caractéristiques concernées, les hypothèses supprimées, les nouveaux modificateurs ajoutés et la méthode de vérification approuvée. Si une modification altère la zone de tolérance ou la limite d'acceptation, il s'agit d'un changement d'ingénierie, et non d'un simple nettoyage administratif.
Les tolérances générales exigent le même soin. Un cartouche peut référencer l'ISO 2768, une valeur par défaut client ou un tableau de décimales, tandis que les caractéristiques critiques portent des contrôles GD&T individuels. L'article sur ISO 2768 sur les dessins CNC explique où une note générale doit s'arrêter et où une annotation fonctionnelle doit commencer.
Ce qu'un fournisseur CNC doit clarifier avant de chiffrer
 Le fournisseur n'a pas besoin de reconcevoir le produit, mais il doit exposer toute ambiguïté qui modifie le processus ou le contrôle. Une revue concise des normes peut être jointe au devis :
Pour les relations complexes, l'acheteur et le fournisseur doivent convenir de l'alignement et du format des résultats avant la production. Le site qualité fournit un contexte général de contrôle, tandis que le plan et le bon de commande doivent définir l'acceptation propre à la commande.
Une note dans le cartouche est nécessaire, mais pas suffisante
 Un cartouche utile indique la norme et l'édition applicables, les unités du plan, les tolérances par défaut, la méthode de projection, la convention d'état de surface et le fichier qui fait foi en cas de divergence entre le modèle et le plan. Pourtant, aucun cartouche ne peut corriger des annotations de caractéristiques contradictoires. La revue de conception doit encore vérifier si chaque contrôle protège la fonction, peut être fabriqué et peut être mesuré.
Pour les programmes mondiaux, créez une courte fiche d'interprétation fournisseur pour les conventions inhabituelles. Elle peut montrer un exemple approuvé de mise en place de références, d'évaluation de profil critique ou de traitement de motifs de caractéristiques sans reproduire une norme protégée par le droit d'auteur. Maintenez cette fiche sous contrôle de révision avec la définition du produit.
Oui, si le fournisseur peut interpréter l'édition ASME spécifiée et aligner son processus et son plan de contrôle sur celle-ci. La géographie ne détermine pas la compétence ; l'interprétation documentée, oui.
Les symboles GD&T sont-ils identiques dans les deux systèmes ?
De nombreux symboles se ressemblent, mais leurs valeurs par défaut, modificateurs, terminologies ou règles d'application peuvent différer. Une similitude visuelle ne prouve pas une équivalence de sens.
Un dessin doit-il référencer les deux systèmes ?
En général, un seul système directeur cohérent est plus sûr. Si les exigences contractuelles imposent un pont, définissez exactement quel document régit chaque exigence et obtenez l'approbation de l'autorité de conception.
Le changement d'édition de la norme affecte-t-il les pièces existantes ?
Cela peut arriver. Examinez les définitions et valeurs par défaut modifiées avant de réviser le cartouche. Une mise à jour d'édition doit passer par le contrôle des modifications d'ingénierie plutôt que d'être traitée comme du formatage.
En résumé : la meilleure défense contre les litiges de dessins transfrontaliers n'est pas plus d'inspection après usinage. C'est une définition de produit publiée dans laquelle le système directeur, l'intention fonctionnelle et la méthode de vérification convergent tous vers la même décision d'acceptation.