
Esta guía organiza el trabajo de bajo volumen en torno a la cadencia de liberación en lugar de un rango de cantidad universal. Muestra cómo elegir utillajes, inspección, inventario y controles de proveedores para construcciones piloto, lotes pequeños recurrentes, piezas de servicio y programas de alta mezcla.
Defina el bajo volumen según el patrón operativo
Diez carcasas complejas liberadas cada mes pueden requerir más disciplina de producción que un pedido único de varios cientos de separadores simples. Defina la demanda anual, la cantidad de pedido, la frecuencia de liberación, la vida del producto, la probabilidad de revisión, la mezcla de números de pieza y el tiempo de respuesta requerido. Estos factores determinan cuánto conocimiento de configuración debe conservarse.
Clasifique el pedido como piloto, puente, producción recurrente, suministro de reemplazo o soporte de alta mezcla. Cada uno tiene una razón diferente para permanecer pequeño. Esa razón debe influir en el inventario, la propiedad de los utillajes, la inspección y la rapidez con la que deben absorberse los cambios de ingeniería.
La cadencia de entregas determina el proceso más que el volumen anual
Las entregas pequeñas y frecuentes repiten la preparación, la aprobación de la primera pieza, la manipulación de materiales, el agrupamiento por acabado y el trabajo administrativo. Una entrega más grande distribuye esos costos, pero aumenta el inventario y la exposición a revisiones. Los compradores deben indicar las entregas previstas durante la cotización para que los proveedores puedan cotizar el patrón operativo real.
| Patrón de entregas | Riesgo principal | Respuesta de planificación |
|---|---|---|
| Un lote piloto | Aprendizaje no resuelto sobre diseño y proceso | Registrar desviaciones y acciones de preparación |
| Lote repetido mensual | Preparación repetida y deriva entre lotes | Utillajes almacenados, registros de preparación, reglas de primera pieza |
| Familia de alta variedad | Revisión incorrecta o componentes mezclados | Estrategia de datum común e identificación robusta |
| Demanda de servicio | Intervalos largos e insumos obsoletos | Archivar programas, calibres, material y aprobaciones |
Inversión en utillaje del tamaño adecuado
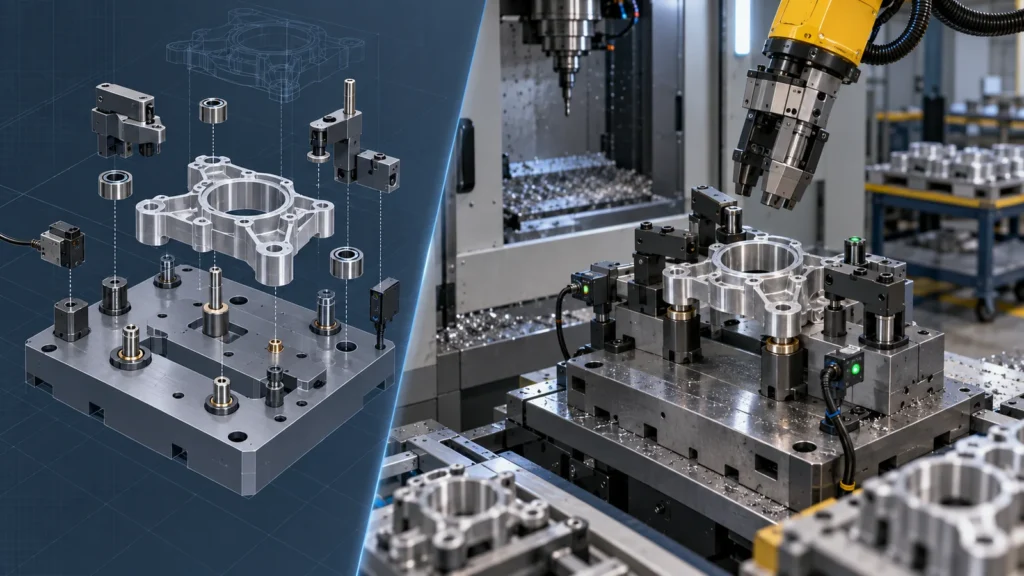
Utilice tornillos de banco flexibles y sistemas de sujeción modulares mientras las revisiones estén activas. Añada mordazas blandas dedicadas, alojamientos de posicionamiento, palés o calibres cuando el tiempo de preparación repetido y la variación lo justifiquen. El utillaje no necesita ser elaborado; necesita posicionar de forma consistente, soportar las fuerzas de corte, evitar la carga incorrecta y sobrevivir a la vida útil prevista del pedido.
Documente la propiedad, el almacenamiento, el mantenimiento, la revisión y el reemplazo. Un utillaje pagado en el primer pedido no tiene valor si no se puede encontrar o ya no coincide con el plano más reciente en la siguiente versión.
Para familias de piezas, una base común con localizadores intercambiables puede distribuir la inversión preservando la flexibilidad. Revise la lógica de datums en toda la familia antes de estandarizar; un utillaje común conveniente no debe forzar un acceso deficiente al mecanizado.
Un plan de calidad que se reduce de forma inteligente

Una cantidad baja no elimina el riesgo, pero cambia cómo se aplican los controles. Identifique las características críticas, las verificaciones de primera pieza, el monitoreo en proceso, la inspección final y los registros. Un informe completo de cada dimensión para cada versión puede ser derrochador; ninguna verificación documentada puede ser inaceptable.
Utilice el riesgo, la estabilidad del proceso y los requisitos del cliente para seleccionar la inspección. Defina cómo se identifican, segregan y disponen las piezas no conformes. Si un lote es lo suficientemente pequeño como para que un fallo afecte al calendario de ensamblaje, la comunicación rápida puede importar más que un plan estadístico complejo.
El Control de calidad CNC la estructura debe permanecer consistente incluso cuando el muestreo y la documentación se dimensionan adecuadamente.
Los materiales y los procesos externos pueden establecer el lote mínimo
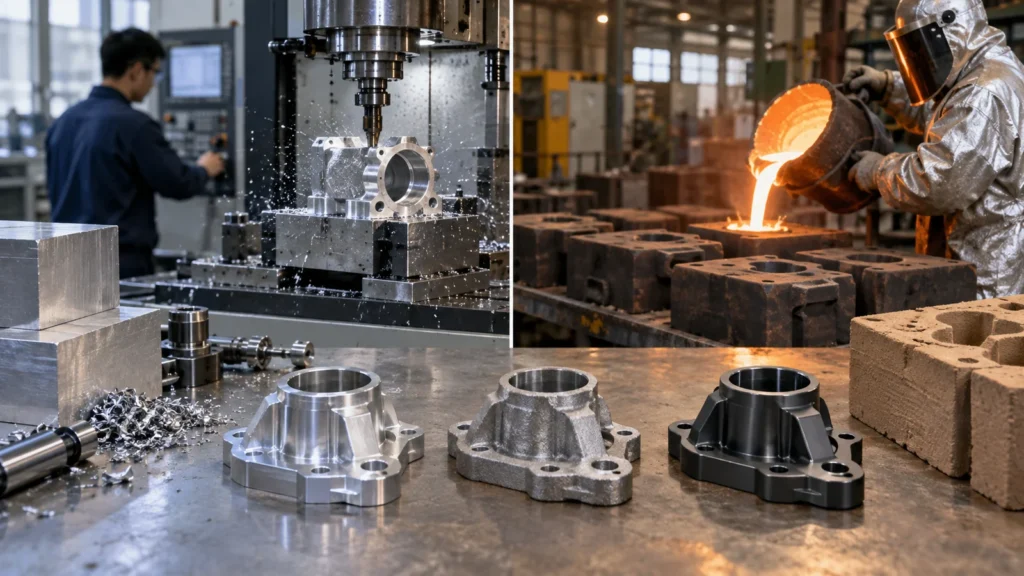
Los proveedores de material, los tratadores térmicos, los anodizadores, los galvanizadores y otros procesadores pueden tener cargos mínimos o calendarios de lotes que dominen un pedido pequeño. Comprar el material exacto para cada versión puede aumentar el costo y el plazo de entrega; mantener existencias puede generar exposición de efectivo y de revisión.
Acuerde si el material puede reservarse entre pedidos, cómo se mantiene la trazabilidad y quién es propietario del stock no utilizado. Para los acabados, defina el enmascaramiento, las expectativas de color, las marcas de bastidor, las características sensibles al espesor y la consistencia del lote. Mezclar versiones en lotes de acabado más grandes puede ahorrar costos, pero requiere identificación y disciplina de calendario.
Cree memoria de pedidos repetidos
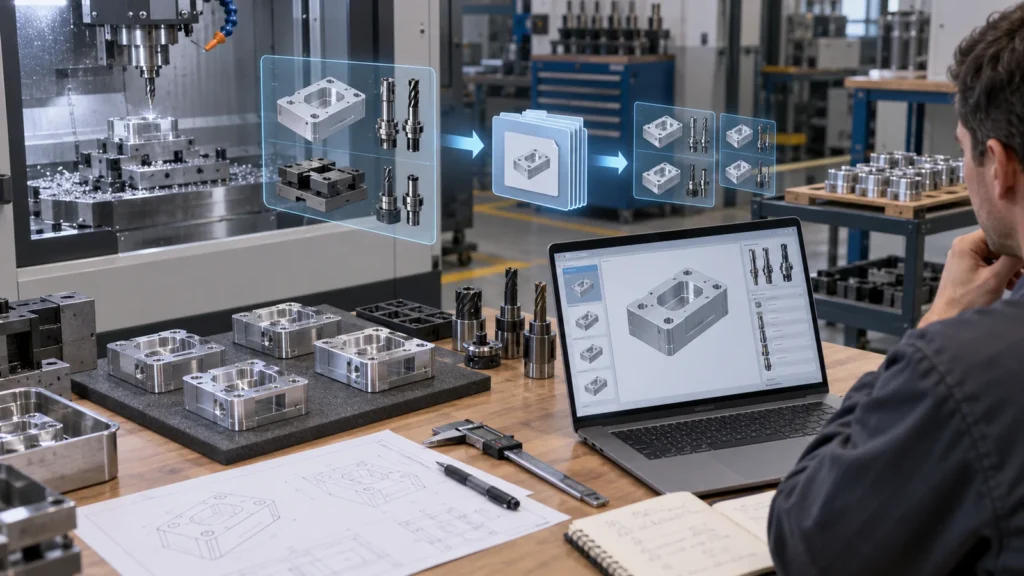
Un pedido repetido debe comenzar con los últimos hechos aprobados: revisión, fuente de material, programa, herramientas, utillaje, fotos de preparación, rutina de sonda, resultados de primera pieza, muestra de acabado, embalaje, desviaciones y lecciones aprendidas. Almacene esto como un registro de trabajo controlado en lugar de depender de la memoria individual.
Antes del lanzamiento, compare la nueva orden de compra con la ruta archivada. Confirme la revisión del plano, la cantidad, la cadencia de entrega, los estándares, el acabado, la inspección y cualquier material o calibración caducados. Los cambios pequeños pueden invalidar utillajes o calibres antiguos incluso cuando el número de pieza permanece sin cambios.
Registre el ciclo real, el desperdicio, la vida útil de la herramienta, el esfuerzo de inspección y los problemas de entrega después de cada lote. Esto convierte la repetición de bajo volumen en mejora continua en lugar de prototipado repetido.
Palancas de costo que no debilitan la función
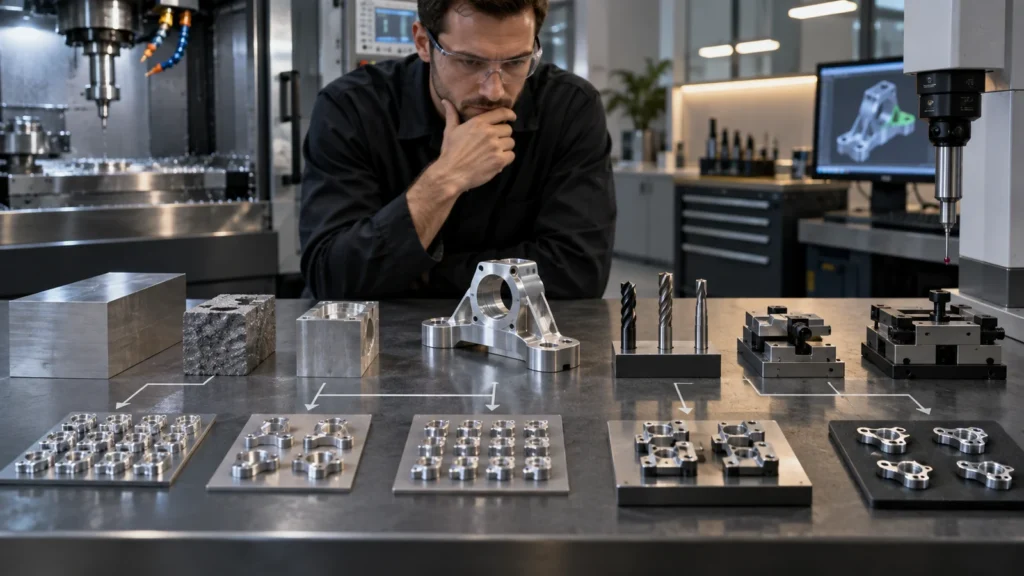
- Alinee las liberaciones de pedidos para reducir la preparación repetida y los mínimos de procesos externos.
- Utilice familias comunes de material en stock y de herramientas cuando el material y la función lo permitan.
- Relaje las tolerancias no funcionales y defina claramente las zonas cosméticas.
- Mejore el acceso de la herramienta, los radios de esquina, los estándares de agujeros y la consistencia de los datums.
- Utilice dispositivos modulares reutilizables antes de comprometerse con una automatización inflexible.
- Separe la inspección crítica de las dimensiones que no aportan valor de aceptación.
- Estandarice el embalaje y la identificación en todas las liberaciones repetidas.
Cada palanca debe evaluarse mediante el costo del mecanizado CNC modelo para que los ahorros no se compren a costa de riesgos ocultos de ensamblaje o calidad.
Tablero de planificación de bajo volumen
Realice un seguimiento del horizonte de demanda, la próxima liberación, la revisión congelada, el estado del stock, el estado de los dispositivos, los procesos externos, la inspección crítica, las desviaciones aprobadas, el embalaje y las acciones correctivas abiertas. Asigne un responsable y una fecha de vencimiento a cada incertidumbre. El tablero puede ser simple, pero debe hacer visibles los riesgos de reinicio antes de que llegue la orden de compra.
Revise el tablero cuando cambien los pronósticos. Un pedido que crece puede justificar dispositivos dedicados o un proceso diferente; una demanda de servicio que se reduce puede justificar almacenar materia prima en lugar de piezas terminadas. El bajo volumen es una condición operativa cambiante, no una etiqueta permanente.
Esta planificación respalda al padre Prototipado y producción CNC estrategia preservando la flexibilidad sin sacrificar la repetibilidad.
Preguntas frecuentes sobre lotes pequeños
¿El CNC de bajo volumen siempre es más caro por pieza?
A menudo conlleva un mayor costo de preparación por unidad, pero la economía total depende de la geometría, el patrón de liberación, la reutilización de utillajes, el material, el acabado, la inspección y el ahorro en utillaje o inventario de otro proceso.
¿Debe recibir cada lote repetido una verificación de primera pieza?
Es prudente realizar alguna forma de verificación de primera pieza tras la preparación. El informe y el nivel de aprobación requeridos dependen del riesgo, los requisitos del cliente, los cambios y el historial del proceso.
¿Quién debe ser propietario de los utillajes dedicados?
La propiedad debe ser explícita. También deben definirse el almacenamiento, el mantenimiento, el acceso, los derechos de transferencia, el control de revisiones y la disposición al final del programa.
¿Puede la producción de bajo volumen utilizar programas de prototipo?
Sí, tras su revisión. Valide la revisión, la preparación, las trayectorias de herramienta, la compensación, la inspección y la repetibilidad en lugar de suponer que un programa que fabricó una pieza buena está listo para producción.