
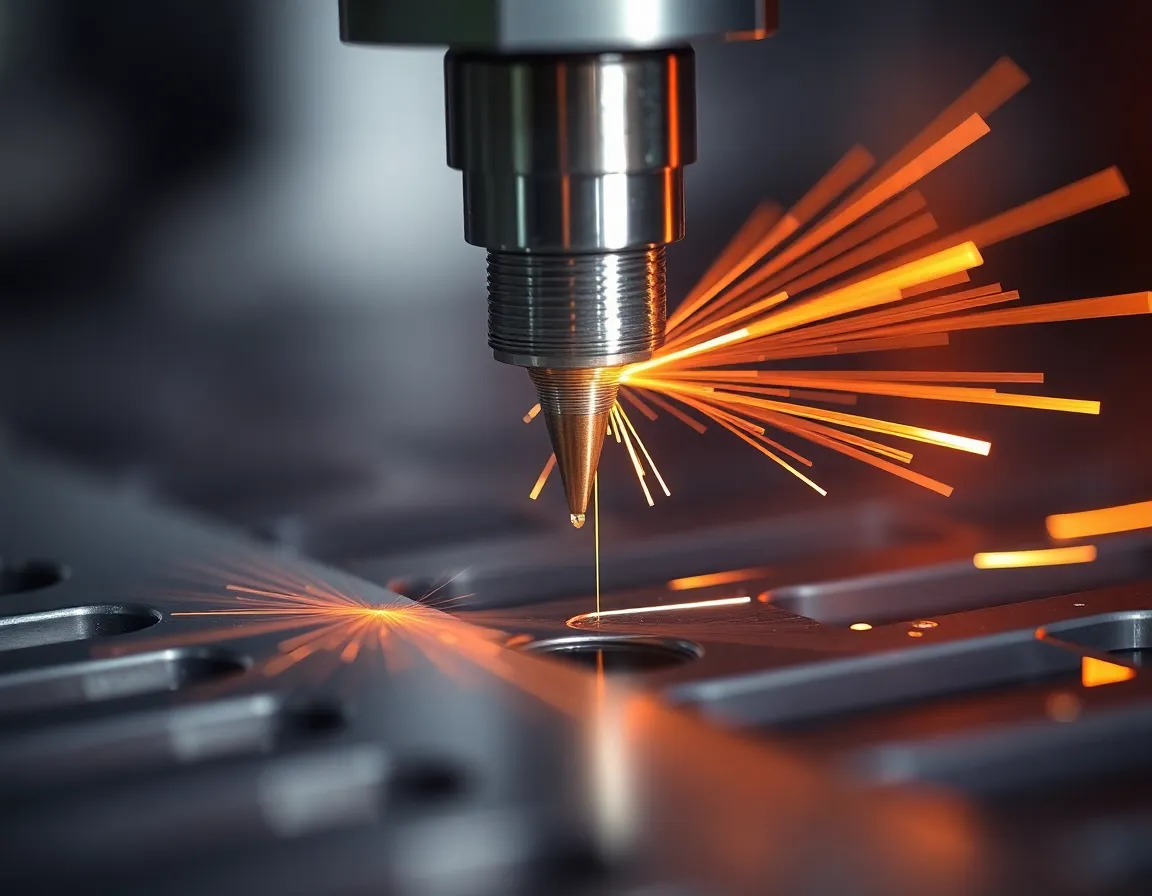
Что такое электроэрозионная обработка проволокой?
В сфере передового производства, где сложность сочетается с точностью, электроэрозионная обработка проволокой (Wire EDM) является краеугольной технологией. Также известная как проволочно-вырезная электроэрозионная обработка или электроискровая эрозия, это нетрадиционный термоэлектрический процесс, в котором тонкая непрерывно движущаяся нить из латуни или проволоки с покрытием используется для вырезания сложных профилей и форм в электропроводящих материалах с исключительной точностью. В отличие от обычной обработки, основанной на физической силе и режущих инструментах, Wire EDM удаляет материал посредством серии контролируемых электрических разрядов, что позволяет обрабатывать чрезвычайно твердые металлы и создавать сложные геометрии, которые были бы невозможны, непрактичны или непомерно дороги при использовании других методов. Это предпочтительное решение для производства точных деталей в таких отраслях, как аэрокосмическая и медицинская, автомобильная, а также производство инструментов и штампов.
Как работает Wire EDM: наука электроискровой эрозии
Основной принцип Wire EDM обманчиво прост: использовать электрическую энергию для эрозии материала. Однако реализация этого принципа involves сложную симфонию электрических, механических и программных средств управления.
Основные компоненты
Станок Wire EDM состоит из нескольких ключевых компонентов: источник питания, генерирующий электрические импульсы, система подачи проволоки, направляющая проволоку с катушки, верхние и нижние алмазные направляющие, позиционирующие проволоку с микронной точностью, диэлектрическая система (обычно деионизированная вода) и система ЧПУ, управляющая перемещением осей станка (обычно X, Y, U и V для конусных резов).
Пошаговый процесс
Процесс начинается с погружения заготовки и проволочного электрода в резервуар с диэлектрической жидкостью. Проволока, диаметр которой обычно составляет от 0,004" до 0,013" (от 0,10 мм до 0,33 мм), непрерывно подается с катушки, проходя через заготовку. Между проволокой (отрицательный электрод) и заготовкой (положительный электрод) прикладывается разность потенциалов.
Когда проволока приближается к заготовке (с сохранением искрового зазора около 0,0001"–0,001"), интенсивное электрическое поле ионизирует диэлектрическую жидкость, создавая проводящий канал. Это позволяет контролируемой искре перескакивать через зазор. Каждая искра генерирует интенсивное локализованное тепло — свыше 10 000 °C — которое мгновенно расплавляет и испаряет микроскопическую частицу материала заготовки. Затем диэлектрическая жидкость смывает эти мельчайшие частицы отходов и охлаждает зону, предотвращая перегрев заготовки. Этот цикл генерации искры, удаления материала и промывки повторяется сотни тысяч раз в секунду, позволяя проволоке медленно и точно "резать" металл, подобно микроскопической ленточной пиле, следуя по траектории, заданной программой ЧПУ.
Роль диэлектрической жидкости
Деионизированная вода выполняет три критически важные функции:
- Изолятор и проводник: Она действует как изолятор, пока напряжение не достигнет порогового значения, после чего становится проводящим каналом для искры.
- СОЖ: Она быстро охлаждает испаренный материал и заготовку.
- Промывочный агент: Она уносит эродированные частицы (шлам) из искрового зазора, обеспечивая чистый рез и предотвращая короткие замыкания.
Многогранные преимущества электроэрозионной проволочной обработки
Уникальный принцип работы электроэрозионной проволочной обработки обеспечивает мощный набор преимуществ, которые решают множество производственных задач.
Непревзойдённая точность и прецизионность
Электроэрозионная проволочная обработка славится способностью выдерживать чрезвычайно жесткие допуски, часто в пределах ±0,0001" (±0,0025 мм). Процесс является бесконтактным, то есть на заготовку не оказывается механическое усилие, которое могло бы вызвать прогиб, вибрацию или износ инструмента — распространенные источники погрешностей при традиционной обработке.
Способность обрабатывать экзотические и закаленные материалы
Поскольку удаление материала зависит от электропроводности, а не от твердости, электроэрозионная проволочная обработка без труда прорезает закаленную инструментальную сталь, титан, Inconel, твердый сплав и поликристаллический алмаз (PCD) так же легко, как мягкий алюминий. Это позволяет выполнять обработку после термообработки, исключая деформации, которые могут возникнуть, если обработка выполняется до закалки.
Сложная геометрия и мелкие детали
Тонкая, непрерывно движущаяся проволока позволяет создавать замысловатые формы, острые внутренние углы и деликатные элементы. Она способна изготавливать микрокомпоненты, сложные пресс-формы и прототипы со сложными профилями, которые потребовали бы нескольких установок или были бы невозможны при фрезеровании или токарной обработке.
Отличное качество поверхности и минимальный слой переплава
Современные электроэрозионные вырезные станки могут достигать шероховатости поверхности вплоть до 2-3 Ra микрона (0,05-0,08 мкм) за счёт многократных финишных проходов. Контролируемый характер разряда также приводит к образованию очень тонкого и однородного слоя переплава (заново затвердевшего материала на поверхности реза), который при необходимости обычно легко удаляется.
Производство без заусенцев
Процесс эрозии оставляет чистую кромку без заусенцев, что в большинстве случаев исключает необходимость вторичных операций по удалению заусенцев. Это существенная экономия времени и средств, особенно для небольших деликатных деталей.
Ключевые применения в различных отраслях
Преимущества электроэрозионной вырезной обработки делают её незаменимой в нескольких высокотехнологичных и прецизионных отраслях.
- Изготовление инструмента и штампов: Это классическое применение. Электроэрозионная вырезная обработка используется для создания штампов, экструзионных матриц, последовательных штампов и сложных вставок пресс-форм для литья пластмасс под давлением и литья под давлением с исключительной точностью и долговечностью.
- Аэрокосмическая отрасль и оборона: Для изготовления лопаток турбин, компонентов двигателей, конструкционных деталей из жаропрочных сплавов и облегчённых компонентов со сложными внутренними структурами.
- Производство медицинских изделий: Производство хирургических инструментов, имплантатов (таких как костные винты и пластины) и компонентов диагностического оборудования требует биосовместимости, точности и кромок без заусенцев, которые обеспечивает электроэрозионная вырезная обработка.
- Автомобилестроение: Используется для прототипирования, компонентов топливных форсунок, деталей трансмиссии и специализированных зубчатых передач, особенно в высокопроизводительных и электрических транспортных средствах.
- Электроника и микромеханообработка: Создание микрокомпонентов для разъёмов, датчиков и полупроводниковых выводных рамок. Возможности тонкой проволоки позволяют обрабатывать невероятно малые детали.
Лучшие практики для оптимальных результатов электроэрозионной вырезной обработки
Чтобы в полной мере использовать возможности электроэрозионной вырезной обработки, крайне важно соблюдать установленные лучшие практики.
анализ технологичности конструкции (DFM)
Учитывайте диаметр проволоки и искровой зазор при проектировании деталей. Радиусы внутренних углов будут ограничены радиусом проволоки плюс пережог (искровой зазор). Избегайте конструкций с чрезвычайно узкими, неподкреплёнными рёбрами или высокими тонкими элементами, которые могут оказаться хрупкими после резки.
Стратегическое размещение стартового отверстия
Поскольку проволока должна пройти через материал, для внутренних резов требуется стартовое отверстие (часто просверленное или предварительно обработанное). Планирование расположения и размера этого отверстия, чтобы минимизировать прохождение проволоки через отходы материала, может повысить эффективность и точность.
Надлежащая подготовка и установка заготовки
Убедитесь, что заготовка чистая, не имеет окалины и правильно заземлена. Надёжное, жёсткое крепление обязательно для предотвращения любого смещения в процессе обработки, которая для сложных деталей может длиться часами.
Оптимизированные параметры резки и выбор проволоки
Современные станки оснащены сложными генераторами, но выбор правильного типа проволоки (стандартная латунная, диффузионная, с покрытием), диаметра и набора параметров (время импульса вкл./выкл., напряжение, давление промывки) для конкретного материала и желаемой отделки имеет ключевое значение. Использование проволоки с покрытием (например, оцинкованной) может значительно увеличить скорость резки.
Тщательное обслуживание диэлектрика
Поддержание удельного сопротивления и чистоты деионизированной воды не подлежит обсуждению. Плохое качество диэлектрика приводит к нестабильным разрядам, плохому качеству поверхности, обрывам проволоки и снижению точности. Регулярный мониторинг и обслуживание системы фильтрации обязательны.
В заключение, точная электроэрозионная проволочная обработка — это гораздо больше, чем просто режущий инструмент; это обеспечивающая технология, которая расширяет границы проектирования и производства. Используя силу контролируемых электрических разрядов, она решает самые сложные задачи, связанные с твёрдостью материалов, геометрической сложностью и точностью на уровне микрона. По мере совершенствования материалов и усложнения деталей роль электроэрозионной проволочной обработки как критической опоры передового производства будет только расти, превращая инновационные проекты в осязаемую, высокоэффективную реальность.


