
Непреодолимый вызов: обработка закалённой стали
В мире прецизионного производства закалённая сталь является материалом огромной ценности и столь же огромной сложности. Известная своей исключительной прочностью, износостойкостью и долговечностью, закалённая сталь (обычно с твёрдостью по Роквеллу C 45 и выше) является предпочтительным выбором для критически важных компонентов, таких как литьевые формы, пресс-формы для литья под давлением, зуборезный инструмент и аэрокосмические детали. Однако именно её достоинства делают её печально известной сложной для обработки традиционными методами. Традиционные фрезы и резцы быстро изнашиваются, испытывают трудности с точностью и могут вызывать термические напряжения, которые подрывают целостность детали. Именно здесь электроэрозионная обработка (ЭЭО) выступает не просто как альтернатива, а как ключ к раскрытию потенциала закалённой стали.
ЭЭО, в частности прошивная (или копировально-прошивная) и проволочная разновидности, преодолевает ограничения силового резания. Это термоэлектрический процесс, который разрушает материал посредством серии контролируемых электрических разрядов, делая твёрдость материала практически несущественной. Поэтому освоение ЭЭО для деталей из закалённой стали является критически важной дисциплиной, сочетающей искусство и науку для достижения непревзойдённой точности в самых требовательных материалах.
Наука искрообразования в стали: как ЭЭО работает с закалённым материалом
В своей основе ЭЭО — это бесконтактный процесс обработки. Он использует эрозионный эффект быстрых повторяющихся электрических разрядов между двумя электродами — инструментом (латунь или медь для прошивной ЭЭО, движущаяся проволока для проволочной ЭЭО) и заготовкой (закалённой сталью). Эти разряды происходят в диэлектрической жидкости, обычно деионизированной воде для проволочной ЭЭО и углеводородном масле для прошивной ЭЭО.
Цикл ЭЭО на закалённой стали
Процесс обработки закалённой стали следует этому точному циклу:
- Ионизация: Высокое напряжение подаётся на небольшой зазор между инструментом и стальной заготовкой, ионизируя диэлектрическую жидкость и создавая проводящий канал.
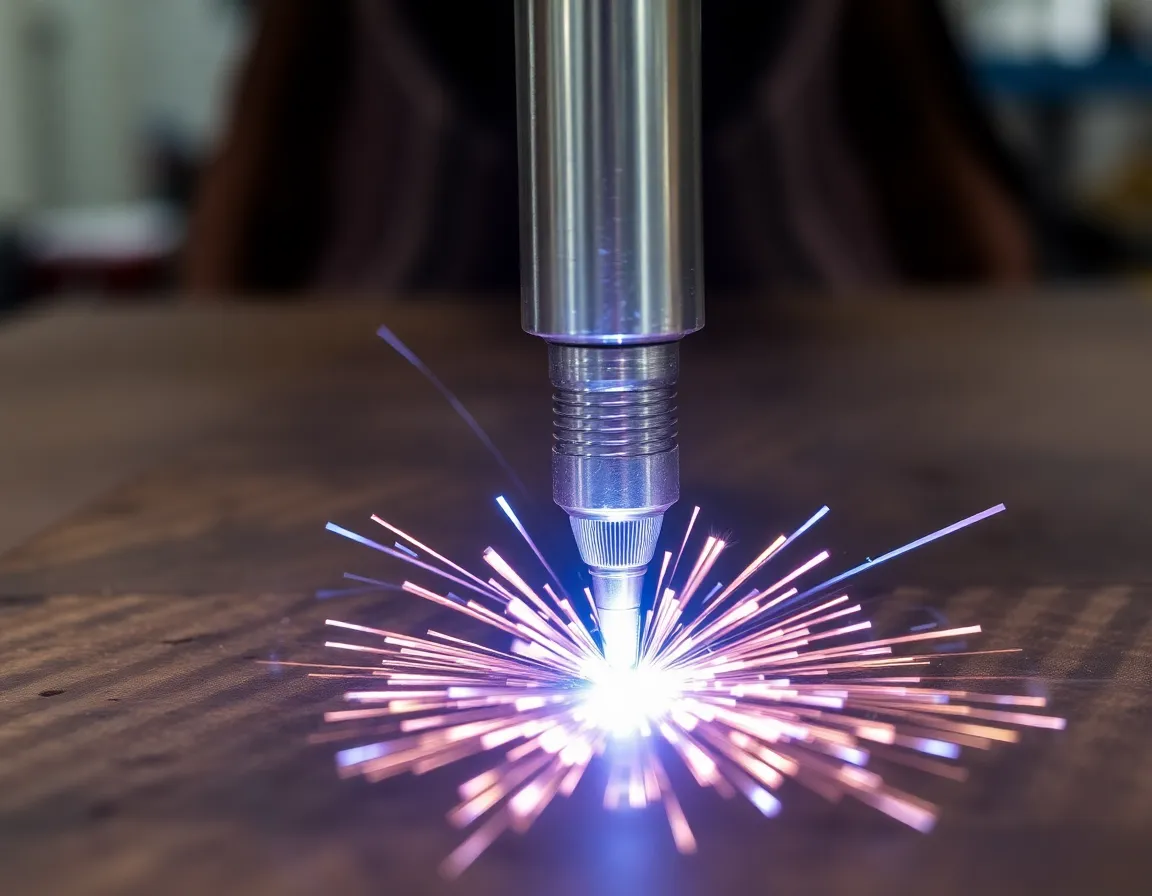
- Искровой разряд: Мощная контролируемая искра (длящаяся микросекунды) проскакивает через этот канал. Интенсивное локальное тепло, достигающее 8 000–12 000 °C, мгновенно плавит и испаряет микроскопический кратер на поверхности закалённой стали.
- Схлопывание и промывка: Ток отключается, что вызывает схлопывание плазменного канала. Диэлектрическая жидкость устремляется внутрь, вымывая расплавленные и затвердевшие частицы (часто называемые "стружкой") из зазора.
- Восстановление: Диэлектрическая жидкость деионизируется, и цикл повторяется сотни тысяч раз в секунду, постепенно разрушая сталь до нужной формы.
Ключевое преимущество здесь в том, что определяющим фактором является электропроводность стали, а не её твёрдость. Независимо от того, имеет ли сталь твёрдость 30 HRC или 65 HRC, искры будут эффективно её разрушать, что позволяет обрабатывать сложные геометрии, острые внутренние углы и глубокие рёбра, невозможные при использовании режущих инструментов.
Почему EDM — чемпион для закалённой стали: ключевые преимущества и применения
Синергия EDM и закалённой стали открывает целый набор преимуществ, определяющих современную прецизионную инженерию.
Непревзойдённые преимущества
- Твёрдость не имеет значения: Самое значительное преимущество. Предварительно закалённые стальные блоки можно обрабатывать напрямую, устраняя риски деформации, связанные с термообработкой предварительно обработанной детали.
- Исключительная точность и сложность: Электроэрозионная обработка (ЭЭО) позволяет достигать допусков в пределах микрон и без труда создавать сложные детали, тонкие текстуры и внутренние углы с нулевым радиусом.
- Отсутствие механических напряжений: Поскольку физический контакт между инструментом и заготовкой отсутствует, исключается возможность возникновения механических напряжений, вибраций или отклонения из-за давления инструмента, что сохраняет металлургическую структуру закалённой стали.
- Превосходное качество поверхности: Благодаря финишным проходам ЭЭО обеспечивает очень высокое качество поверхности. Образующийся переплавленный слой, или "белый слой", хотя и часто присутствует, можно контролировать и минимизировать при правильных настройках.
- Обработка хрупких элементов: Тонкие стенки и хрупкие элементы в закалённой стали безопасно обрабатываются методом ЭЭО, поскольку силы резания отсутствуют.
Критически важные промышленные применения
Эти преимущества делают ЭЭО закалённой стали незаменимой в различных отраслях:
- Изготовление инструмента и штампов: Классическое применение. Создание полостей литьевых форм, штампов для холодной штамповки и штампов для горячей штамповки из закалённых инструментальных сталей (таких как H13, D2, P20) со сложными стержнями, отверстиями под выталкивающие штифты и логотипами.
- Аэрокосмическая отрасль и оборона: Изготовление компонентов топливных систем, закалённых шестерён, деталей турбин и бронебойных прототипов из сталей сверхвысокой прочности.
- Производство медицинских изделий: Производство точных, беззаусенцевых режущих инструментов, компонентов хирургических инструментов и инструментов для изготовления имплантатов из нержавеющих сталей, закалённых для повышения долговечности.
- Автомобилестроение: Создание закалённых шестерён, компонентов трансмиссии и деталей с высокой износостойкостью для обеспечения производительности и долговечности.
- Точная вырубка и прецизионные пуансоны: Электроэрозионная проволочная резка является стандартом для изготовления сверхточных пуансонов и матриц для операций чистовой вырубки из самых твердых сталей.
Освоение мастерства: лучшие практики электроэрозионной обработки закаленной стали
Чтобы стабильно достигать оптимальных результатов, при электроэрозионной обработке закаленной стали необходимо применять специфические стратегии.
1. Знание материала и подготовка
Понимайте конкретную марку закаленной стали. Легирующие элементы, такие как хром, ванадий и вольфрам, влияют на электропроводность и скорость эрозии. Убедитесь, что заготовка правильно заземлена на столе станка для поддержания стабильного искрообразования. Для электроэрозионной проволочной резки важны правильные стартовые отверстия (часто просверливаемые до закалки или выполняемые методом электроэрозионного сверления малых отверстий).
2. Стратегические параметры обработки
Выбор параметров — это сердце мастерства электроэрозионной обработки. Современные станки с адаптивными системами управления имеют жизненно важное значение.
- Черновая обработка: Используйте более высокую силу тока и длительность импульса для эффективного съема материала, но балансируйте это с достаточной паузой между импульсами и промывкой для предотвращения дугообразования.
- Чистовая обработка: Применяйте серию последовательных зачистных проходов с уменьшающейся мощностью. Это постепенно улучшает качество поверхности и точность, одновременно удаляя поврежденный слой от предыдущего прохода. Многократные зачистные проходы — секрет превосходной поверхности без напряжений.
- Промывка имеет первостепенное значение: Эффективная промывка диэлектриком еще более критична при обработке закаленной стали для удаления продуктов эрозии из зоны резания и предотвращения вторичного искрообразования (которое вызывает точечную эрозию) и обрыва проволоки при электроэрозионной проволочной резке. Используйте оптимизированное позиционирование сопел, повышенное давление, а иногда и орбитальное или возвратно-поступательное движение при прошивной электроэрозионной обработке.
3. Управление переплавленным (белым) слоем
Быстрый нагрев и закалка в процессе электроэрозионной обработки создают на поверхности стали тонкий, твердый и часто хрупкий переплавленный слой. Для многих применений этот слой необходимо минимизировать или удалить.
- Минимизируйте его во время электроэрозионной обработки, используя финишные проходы с меньшей мощностью и отличную промывку.
- Удалите его на этапе постобработки с помощью ручной полировки, абразивной струйной обработки или легкого шлифования, особенно на усталостно-критичных поверхностях или поверхностях подшипников.
4. Особенности электроэрозионной обработки проволокой
При использовании электроэрозионной обработки проволокой на толстых блоках из закаленной стали:
- Выбирайте подходящий тип проволоки (диффузионно-отожженную или проволоку с покрытием, например, латунную с цинковым покрытием) для повышения скорости и качества поверхности.
- Тщательно контролируйте натяжение проволоки и скорость подачи, чтобы предотвратить обрыв.
- Используйте технологию адаптивного управления, которая автоматически корректирует параметры в реальном времени в зависимости от состояния искрового зазора.
5. Особенности постобработки после ЭЭО
Всегда проверяйте наличие микротрещин, особенно в высоконагруженных инструментах. Для критических применений может быть рекомендован отпуск для снятия напряжений после ЭЭО. Наконец, перед любым последующим нанесением покрытия или сборкой необходима тщательная очистка для удаления всех остатков диэлектрической жидкости.
Заключение: незаменимый союз
Освоение ЭЭО для деталей из закаленной стали — это не просто работа на станке; это понимание фундаментального производственного симбиоза. ЭЭО предоставляет единственный практичный метод формообразования, детализации и финишной обработки сталей, укрепленных для экстремальных условий эксплуатации. Уважая свойства материала, используя современные технологии ЭЭО и соблюдая дисциплинированные передовые практики — от стратегической настройки параметров до тщательной промывки и постобработки — производители могут стабильно превращать блоки неподатливой закаленной стали в компоненты исключительной точности, сложности и долговечности. В неустанной погоне за производительностью и инновациями союз закаленной стали и электроэрозионной обработки остается не просто актуальным, а абсолютно незаменимым.


