
В сфере современного производства требования к предельной точности и твердости материалов часто доводят традиционные методы механической обработки до их абсолютных пределов. При работе с такими материалами, как вольфрамовый карбид, который обладает невероятной твердостью и износостойкостью, обычные режущие инструменты часто выходят из строя или преждевременно изнашиваются. Именно здесь электроэрозионная резка твердосплавной проволокой выступает как преобразующая технология. Используя электрические разряды вместо механической силы, электроэрозионная обработка проволокой карбида позволяет инженерам справляться со сложностями формообразования самых твердых промышленных материалов с субмикронной точностью. В Jucheng мы понимаем, что освоение этого процесса — это не просто наличие оборудования; это понимание тонкого баланса между электрическими параметрами и металлургической целостностью.
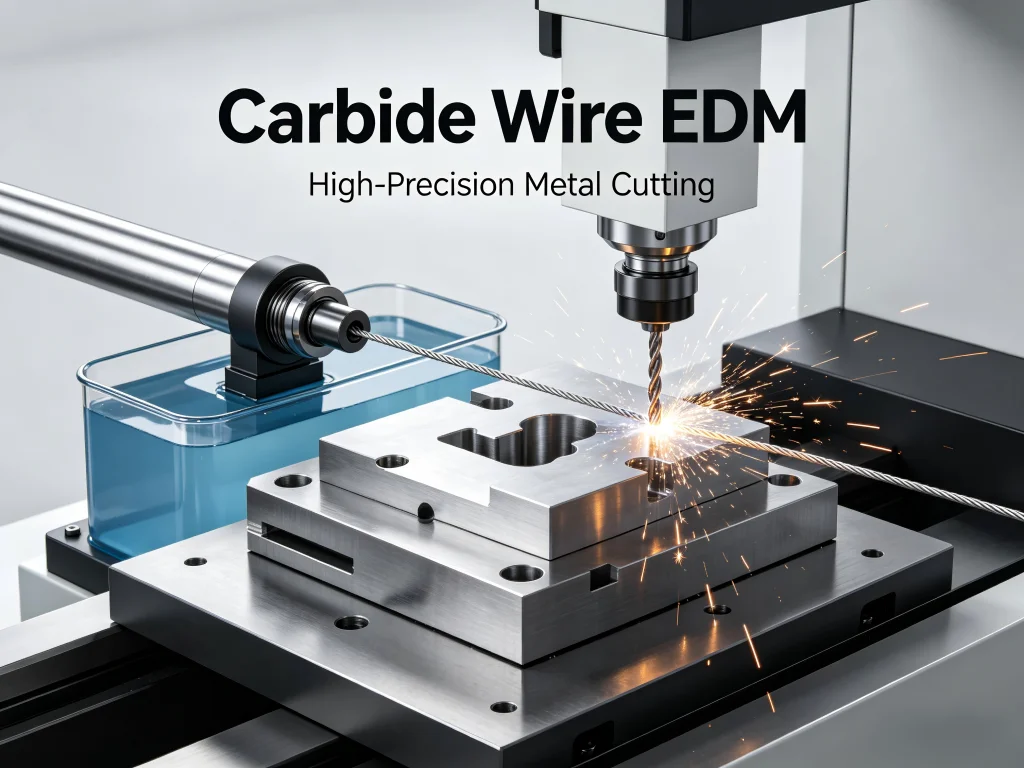
Модуль 1: Понимание принципов электроэрозионной обработки твердого сплава проволокой
Чтобы по-настоящему оценить ценность этой технологии, сначала нужно задать вопрос: можно ли эффективно обрабатывать твердый сплав методом электроэрозии? Ответ кроется в физике электроэрозионной обработки (EDM). В отличие от фрезерного или токарного станка, станок CNC EDM wirecut использует тонкую движущуюся проволоку, обычно из латуни или меди с покрытием, которая действует как электрод. Эта проволока фактически никогда не касается заготовки. Вместо этого высокочастотный электрический ток создает серию искр между проволокой и материалом, погруженными в диэлектрическую жидкость — обычно деионизированную воду.
При выполнении резки твердого сплава проволокой искра разрушает материал, расплавляя и испаряя мелкие частицы. Для вольфрамового карбида этот процесс особенно тонок. Вольфрамовый карбид — это композитный материал, состоящий из твердых карбидных частиц, скрепленных металлическим связующим, обычно кобальтом. Распространенной проблемой в отрасли является выщелачивание кобальта. Если электрические параметры не настроены идеально, диэлектрическая жидкость может химически реагировать со связующим, ослабляя структурную целостность готовой детали. Профессиональные установки, подобные тем, что используются в Jucheng, применяют источники питания переменного тока (AC) или схемы “антиэлектролиза”, чтобы предотвратить эту деградацию, гарантируя, что электроэрозионная обработка вольфрамового карбида проволокой дает поверхность, которая одновременно гладкая и структурно прочная.
Сама проволока для резки EDM является критически важным компонентом. Она должна обладать высокой прочностью на разрыв, чтобы сохранять стабильность под натяжением, и высокой проводимостью, чтобы передавать необходимую энергию. По мере движения проволоки через систему направляющих она постоянно обеспечивает свежую режущую поверхность, поэтому проволочная EDM твердого сплава может достигать таких жестких допусков — часто в пределах 0,002 мм. Такой уровень повторяемости практически невозможно достичь с помощью ручного шлифования или традиционного фрезерования с ЧПУ на таких твердых подложках.
Модуль 2: Основные сценарии применения в различных отраслях
Универсальность электроэрозионной обработки твердого сплава проволокой делает ее незаменимой в секторах, где отказ недопустим. Поскольку она может прорезать сложные геометрии через толстые сечения закаленного материала, ее применения обширны и разнообразны. Многие профессионалы на таких платформах, как Reddit, и специализированных форумах по обработке часто обсуждают переход от традиционных инструментальных сталей к компонентам из твердого сплава для крупносерийного производства, отмечая, что первоначальные затраты компенсируются долговечностью деталей.
- Изготовление прогрессивных штампов и пресс-форм: В индустрии скобяных изделий и штамповки штампы должны выдерживать миллионы циклов. Компоненты EDM из твердого сплава используются для создания пробивных и формообразующих элементов этих штампов. Способность создавать острые внутренние углы и сложные профили позволяет производить сложные электронные разъемы и автомобильные клипсы.
- Аэрокосмическая отрасль и оборона: Компоненты, работающие в условиях высоких температур или высоких нагрузок, часто используют вольфрамовый карбид. Технология CNC EDM wirecut применяется для изготовления форсунок впрыска топлива и компонентов турбинных лопаток, где точность измеряется в микронах.
- Производство медицинских изделий: Хирургические инструменты и имплантаты требуют биосовместимых материалов, которые часто невероятно тверды. Бесконтактный характер электроэрозионной обработки твердого сплава проволокой гарантирует, что в эти деликатные детали не вносится механическое напряжение в процессе формообразования.
- Прецизионный инструмент: Специальные концевые фрезы, пластины и изнашиваемые детали часто формуются методами резки твердого сплава проволокой. Это гарантирует, что режущая кромка идеально сформирована перед финальной полировкой.
Можно также задаться вопросом: можно ли обрабатывать графит на проволочно-электроэрозионном станке для аналогичных применений? Хотя графит часто используется в качестве материала электрода при прошивной электроэрозионной обработке, в контексте проволочно-электроэрозионной обработки он менее распространён для конструкционных деталей. Однако возможность резки токопроводящих материалов независимо от их твёрдости остаётся главным преимуществом процесса проволочно-электроэрозионной обработки твёрдого сплава. Предприятие Jucheng выполняет эти разнообразные задачи, подбирая конкретную марку твёрдого сплава к наиболее эффективной стратегии обработки, обеспечивая оптимальную производительность для каждого клиента.
Модуль 3: Критические факторы выбора для закупок и проектирования
Выбор партнёра для проволочно-электроэрозионной обработки твёрдого сплава или выбор подходящего оборудования involves больше, чем просто взгляд на ценник. Несколько технических и логистических факторов определяют успех проекта. При оценке поставщика услуг или станка учитывайте следующие параметры в этой подробной сравнительной таблице:
| Элемент | Стандартный проволочно-вырезной электроэрозионный станок | Высокоточная проволочно-электроэрозионная обработка твёрдого сплава | Влияние на качество |
|---|---|---|---|
| Источник питания | DC (постоянный ток) | AC / Антиэлектролиз | Предотвращает вымывание кобальта и микрорастрескивание поверхности. |
| Шероховатость поверхности (Ra) | 0,8 – 1,2 мкм | 0,1 – 0,2 мкм | Снижает потребность во вторичной полировке и повышает износостойкость. |
| Точность позиционирования | +/- 0,005 мм | +/- 0,002 мм | Обеспечивает идеальную посадку в многокомпонентных сборках. |
| Тип проволоки | Стандартная латунь | Оцинкованная / высокопрочная | Более высокая скорость резки и лучшая геометрия углов. |
Помимо аппаратного обеспечения, необходимо задаться вопросом: как быстро режет проволочно-вырезной электроэрозионный станок? Это жизненно важный фактор в сроках выполнения заказов. Как правило, проволочная электроэрозионная обработка — более медленный процесс, чем фрезерование, со скоростями от 100 мм² до 300 мм² в минуту в зависимости от толщины материала и желаемой чистоты обработки. Однако, если учесть, что проволочная электроэрозионная обработка твердого сплава исключает необходимость последующей термообработки (поскольку материал обрабатывается в закаленном состоянии), общий производственный цикл может оказаться фактически короче. В компании Jucheng, мы оптимизируем эти скорости, используя стратегии многопроходной резки — черновой проход с последующими несколькими чистовыми проходами для достижения предельной целостности поверхности.
Надежность и сертификация также имеют первостепенное значение. Поставщик в идеале должен иметь сертификаты ISO 9001 и располагать надежным отделом контроля качества, оснащенным КИМ (координатно-измерительными машинами) и оптическими компараторами. Это гарантирует, что поставленные детали из карбида, изготовленные методом электроэрозионной обработки, точно соответствуют цифровым файлам CAD. Приверженность Jucheng качеству включает строгий контроль на каждом этапе — от закупки материалов до финальной упаковки.
Модуль 4: Краткое руководство по установке, настройке и техническому обслуживанию
Для тех, кто внедряет возможности ЧПУ-электроэрозионной проволочной резки на своих предприятиях, техническое обслуживание является краеугольным камнем стабильности. В отличие от фрезерного станка, требующего замены масла и заточки инструмента, состояние электроэрозионного станка определяется его жидкостными и электрическими компонентами. Диэлектрическая система — это “кровь” станка. Ее необходимо поддерживать при постоянной температуре; даже колебание в один градус может вызвать тепловое расширение заготовки, испортив высокоточную работу по проволочной электроэрозионной обработке карбида.
- Управление фильтрами: Эродированные частицы карбида микроскопичны. Если фильтры насыщены, эти частицы могут вызвать “дуговой разряд”, который повреждает как проволоку, так и заготовку. Регулярная замена фильтров обязательна.
- Деионизация смолой: Вода должна быть непроводящей, чтобы действовать как изолятор до момента возникновения искры. Контроль уровней проводимости и замена деионизирующей смолы критически важны для точности проволочной электроэрозионной обработки карбида.
- Контакты подачи питания: Эти компоненты передают электричество на движущуюся проволоку. Со временем проволока вырабатывает канавку в контакте. Вращение или замена этих контактов обеспечивает стабильный электрический разряд.
- Выравнивание проволоки: Вертикальность проволоки необходимо калибровать с помощью угольника или автоматизированного инструмента выравнивания. В электроэрозионной обработке проволокой из вольфрамового карбида даже небольшой наклон может привести к деталям, которые не подходят к своим предназначенным корпусам.
Надлежащее техническое обслуживание гарантирует, что когда вы спрашиваете, как быстро режет проволочный EDM, станок работает на своей пиковой номинальной скорости без обрывов проволоки. Jucheng поддерживает строгий график профилактического обслуживания всего нашего оборудования, гарантируя, что проекты наших клиентов никогда не задерживаются из-за предотвратимых механических отказов.
Модуль 5: FAQ – Решение общих проблем в обработке карбида
1. Можно ли обрабатывать карбид электроэрозионным способом без его растрескивания?
Да, при условии, что вы используете станок с антиэлектролизной схемой. Традиционная электроэрозионная обработка может вызвать “зоны термического влияния” (ЗТВ) и микротрещины из-за теплового удара. Современные настройки электроэрозионной обработки проволокой из карбида используют чрезвычайно короткие длительности импульсов, чтобы минимизировать ЗТВ, сохраняя вязкость материала.
2. Является ли электроэрозионная обработка проволокой из вольфрамового карбида более дорогой, чем обработка инструментальной стали?
В целом, да. Карбид дороже как сырьё, и скорость резки часто ниже, чем для стали. Однако результирующий срок службы инструмента значительно больше, что делает его более экономически эффективным для крупносерийного производства или применений с высоким износом.
3. Как толщина проволоки влияет на процесс?
Более тонкие проволоки (до 0,05 мм) позволяют получить меньшие внутренние радиусы, но более склонны к обрыву и режут медленнее. Большинство операций ЧПУ электроэрозионной резки проволокой используют проволоку 0,20 мм или 0,25 мм для оптимального баланса скорости и точности.
4. Можно ли обрабатывать графитовые электроды проволочным EDM?
Хотя «можно ли обрабатывать графит проволочным EDM» — распространённый вопрос, ответ — да. Графит электропроводен и режется очень легко. Однако это грязно и требует специализированной фильтрации, чтобы предотвратить загрязнение диэлектрической системы станка мелкой углеродной пылью.
5. Какой вид чистота поверхности я могу ожидать?
С помощью нескольких проходов чистовой обработки детали, вырезанные проволокой из карбида, могут достичь зеркальной поверхности с Ra 0,1 мкм. Это часто достаточно гладко, чтобы исключить необходимость ручной притирки.
6. Влияет ли процесс на магнитные свойства твердого сплава?
Стандартная электроэрозионная обработка проволокой незначительно изменяет магнитные свойства, но наличие кобальта в связующем означает, что некоторые марки могут быть слегка магнитными в любом случае. Сам электрический процесс не “намагничивает” деталь постоянно.
7. Какой толщины может быть заготовка из твердого сплава для электроэрозионной обработки проволокой?
Современные станки могут разрезать материал толщиной в несколько сотен миллиметров. Однако поддержание вертикальной точности становится сложнее с увеличением толщины из-за “прогиба” проволоки.”
8. Почему используется деионизированная вода вместо масла?
Хотя некоторые копировально-прошивочные электроэрозионные станки используют масло, большинство станков для электроэрозионной обработки твердого сплава проволокой используют деионизированную воду, потому что она более эффективно охлаждает проволоку и позволяет быстрее вымывать отходы из узкого пропила.
Модуль 6: Почему Jucheng — ваш премьер-партнер по электроэрозионной обработке твердого сплава проволокой
При поиске производственного партнера экспертиза в труднообрабатываемых материалах является главным отличием. Jucheng потратила годы на совершенствование процесса электроэрозионной обработки твердого сплава проволокой, выйдя за рамки простой резки и став настоящим лидером в исследованиях и применении. Наше предприятие оснащено современной технологией ЧПУ электроэрозионной проволочной резки, специально откалиброванной для уникальных задач, связанных с вольфрамовым карбидом.
Jucheng отличает целостный подход. Мы не просто берем чертеж и запускаем станок; мы анализируем применение. Наши инженеры могут предложить конкретную марку твердого сплава для электроэрозионной обработки, которая лучше соответствует вашим требованиям по износостойкости, или рекомендовать изменение конструкции, которое сделает процесс электроэрозионной обработки твердого сплава проволокой более эффективным и экономичным. Мы понимаем нюансы выщелачивания кобальта и внедрили строгий контроль химического состава воды, чтобы гарантировать, что каждая деталь, покидающая наш цех, сохраняет свою металлургическую целостность.
Наша приверженность “стандарту Jucheng” означает прозрачность сроков выполнения, бескомпромиссный контроль качества и клиентоориентированный стиль общения. Имеете ли вы дело со сложным аэрокосмическим компонентом или простой, но высокоточной изнашиваемой деталью, наша команда относится к каждому микрону с заслуженным уважением. Выбирая Jucheng, вы получаете не просто деталь; вы получаете точно спроектированное решение, подкрепленное десятилетием опыта в технологии проволочной резки твердого сплава.
Ландшафт производства постоянно меняется, но потребность в твердости и точности остается неизменной. Электроэрозионная обработка твердого сплава проволокой находится на пересечении этих потребностей. Используя новейшие достижения электроэрозионной технологии, Jucheng продолжает расширять границы возможного, превращая “необрабатываемое” в реальность. Если ваш следующий проект требует экстремальной долговечности вольфрамового карбида и абсолютной точности электроэрозионной обработки проволокой, обращайтесь к экспертам, которые понимают науку, стоящую за искрой.
Готовы поднять свою точную обработку на новый уровень?
Свяжитесь с Jucheng сегодня для подробной консультации по вашему следующему проекту электроэрозионной обработки твердого сплава проволокой. Наши технические эксперты готовы обеспечить точность и надежность, которых требует ваша отрасль.
Эл. почта: info@jccncmachining.com
Посетите нас: www.jccncmachining.com