
В развивающемся ландшафте прецизионного производства спрос на более жесткие допуски и все более сложные геометрии довел традиционную механическую обработку до ее пределов. Именно здесь тонная проволочная электроэрозионная обработка выходит на первый план как критически важная технология. Часто называемый вершиной бесконтактной обработки, этот процесс позволяет инженерам разрезать закаленные материалы с уровнем тонкости и точности, который когда-то считался невозможным. Разрабатываете ли вы микромедицинские компоненты или сложные аэрокосмические детали, понимание нюансов тонкой проволочной электроэрозионной обработки необходимо для сохранения конкурентоспособности в современной высокотехнологичной промышленной среде.
В Jucheng мы наблюдали значительный сдвиг в том, как глобальные производители подходят к микрообработке. На таких платформах, как Reddit и различных форумах по механической обработке, профессионалы часто обсуждают компромиссы между скоростью и качеством поверхности. Мнение экспертов однозначно: когда допустимая погрешность измеряется в микронах, тонная проволочная электроэрозионная обработка это единственный жизнеспособный путь вперед. Это руководство исследует механику, применение и стратегические преимущества использования этой передовой технологии ЧПУ.
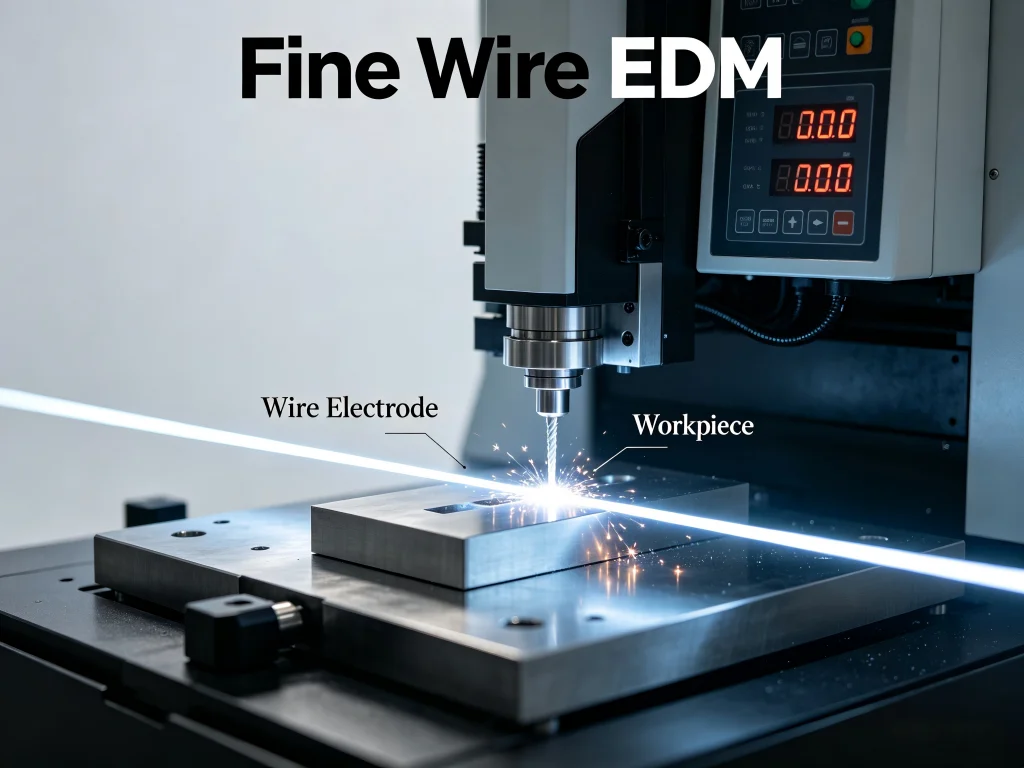
Техническая основа: Что такое проволочная электроэрозионная обработка?
Чтобы оценить возможности этой технологии, необходимо сначала понять полную расшифровку проволочной электроэрозионной обработки: Electrical Discharge Machining (электроэрозионная обработка). В отличие от фрезерного инструмента, который физически удаляет стружку с заготовки, тонная проволочная электроэрозионная обработка использует непрерывную тонкую нить проволоки, обычно из латуни или специальных покрытых сплавов, для создания электрических искр между проволокой и заготовкой. Эти искры генерируют интенсивное локальное тепло, эродируя материал контролируемым образом.
Весь процесс происходит в ванне с диэлектрической жидкостью, которая служит двум основным целям. Во-первых, она действует как изолятор до достижения определенного напряжения, позволяя искре проскочить. Во-вторых, промывка проволочно-вырезного электроэрозионного станка используется для смывания микроскопических частиц, или “шлама”, из зоны резания. Без эффективной промывки накопившиеся частицы могут вызвать вторичные разряды, что может нарушить точность и целостность поверхности детали. Такая бесконтактная природа гарантирует отсутствие механического воздействия на заготовку, что делает процесс идеальным для хрупких или особо твёрдых материалов.
Механика Конструкция проволочно-вырезного электроэрозионного станка
Современные конструкции станка для электроэрозионной обработки проволокой уделяет большое внимание стабильности и термокомпенсации. Поскольку проволока, используемая в тонкой проволочной электроэрозионной обработки может иметь диаметр от 0,02 мм до 0,1 мм, даже малейшая вибрация или колебание температуры могут привести к обрыву проволоки. Ведущие производители, такие как Jucheng, интегрируют передовые системы управления движением, которые отслеживают искровой промежуток в реальном времени. Если система обнаруживает потенциальное короткое замыкание или изменение плотности материала, она автоматически корректирует скорость подачи и настройки мощности для поддержания стабильного реза.
Кроме того, система натяжения в этих станках — настоящее чудо инженерии. Поддержание проволоки тоньше человеческого волоса при постоянном натяжении во время её движения на высоких скоростях требует сложных датчиков и цепей обратной связи. Именно такой акцент на конструкции обеспечивает исключительную вертикальность и прямолинейность, наблюдаемые в тонная проволочная электроэрозионная обработка деталях, даже при значительной толщине заготовки.
Оценка производительности: Насколько точен проволочно-вырезной электроэрозионный станок?
Один из самых частых вопросов, задаваемых менеджерами по закупкам в проволочную электроэрозионную обработку Малайзия хабах и североамериканских механических цехах: насколько точен проволочно-вырезной электроэрозионный станок на самом деле? В производственных условиях, тонная проволочная электроэрозионная обработка может уверенно достигать допусков +/- 0,002 мм. В специализированных лабораторных условиях или на ультрасовременных предприятиях возможно достижение ещё более жёстких спецификаций. На точность влияет несколько переменных, включая диаметр проволоки, разрезаемый материал и количество “зачистных проходов”.
Чистовой проход — это вторичный или третичный проход, при котором станок использует пониженные настройки мощности для снятия мельчайших количеств материала. Этот процесс улучшает качество поверхности и устраняет незначительные отклонения, возникшие после первоначального “чернового” прохода. Для отраслей, где “почти идеальное” качество является базовым стандартом, таких как полупроводниковая промышленность или производство хирургических инструментов, возможность управлять искровым зазором с такой точностью — это то, что делает тонкой проволочной электроэрозионной обработки предпочтительным выбором по сравнению с микрофрезерованием или лазерной резкой.
Сравнение типов проволоки для электроэрозионной обработки и их влияние
Выбор правильной типов проволоки для электроэрозионной обработки — это критически важное решение, влияющее как на стоимость, так и на качество. Не вся проволока одинакова, и выбор часто зависит от конкретных требований проекта. Ниже приведено сравнение распространённых материалов, используемых в отрасли:
| Тип проволоки | Состав материала | Основное преимущество | Типичное применение |
|---|---|---|---|
| Стандартная латунная проволока | Медь и цинк | Экономически эффективная и универсальная | Инструменты и штампы общего назначения |
| Проволока с цинковым покрытием | Латунная сердцевина с цинковым покрытием | Более высокие скорости резки | Крупносерийное производство |
| Высокопрочный вольфрам | Чистый вольфрам | Экстремальная прочность на растяжение | Тонкая проволочная электроэрозионная обработка (менее 0,05 мм) |
| Молибденовая проволока | Чистый молибден | Высокая температура плавления | Многоразовые системы проволоки |
При работе с проволоки для проволочной электроэрозионной резки, прочность сердцевины имеет решающее значение. Если проволока не обладает достаточной прочностью на растяжение, она может растянуться или порваться под натяжением, необходимым для обеспечения прямолинейности реза. Это особенно важно в тонная проволочная электроэрозионная обработка, где проволока настолько тонкая, что любая неоднородность материала может привести к браку детали.
Основные сценарии применения для Прецизионная электроэрозионная обработка тонкой проволокой
Универсальность тонная проволочная электроэрозионная обработка позволяет ей преодолевать границы множества отраслей. Хотя её часто связывают с инструментальной и штамповой промышленностью, её охват значительно расширился благодаря миниатюризации технологий.
- Производство медицинских изделий: Создание хирургических инструментов, имплантатов и роботизированных компонентов, где биосовместимость и точность не подлежат обсуждению. Возможность резки нитинола и других специализированных сплавов без образования зон термического влияния является большим преимуществом.
- Аэрокосмическая отрасль и оборона: Обработка сложных лопаток турбин, топливных форсунок и спутниковых компонентов. Эти детали часто требуют сложных внутренних геометрий, до которых невозможно добраться традиционными инструментами.
- Электроника и полупроводники: Производство выводных рамок, разъёмов и микропресс-форм для пластиковых корпусов. тонкой проволочной электроэрозионной обработки Процесс обеспечивает чёткие острые углы и микропаз�� без заусенцев.
- Автомобилестроение: Высокоточные шестерни, шлицы и компоненты топливных форсунок выигрывают от превосходной чистоты поверхности и размерной стабильности, обеспечиваемых электроэрозионной проволочной резкой.
В Jucheng мы часто помогаем клиентам ориентироваться в этих применениях, предлагая индивидуальные решения, которые балансируют время цикла со строгими требованиями к качеству в этих отраслях. Независимо от того, находитесь ли вы в производственном центре или в специализированной исследовательской лаборатории, принципы тонная проволочная электроэрозионная обработка остаются неизменными: управляй искрой — управляй качеством.
Почему партнёрство с Jucheng имеет значение
На рынке, перенасыщенном вариантами, Jucheng выделяется приверженностью техническому совершенству и инновациям, ориентированным на клиента. Выбор поставщика услуг тонная проволочная электроэрозионная обработка предполагает не просто оценку цены за час; он требует оценки оборудования, экспертизы и систем контроля качества поставщика.
Jucheng использует новейшие конструкции станка для электроэрозионной обработки проволокой чтобы гарантировать, что каждый проект, независимо от сложности, соответствует самым высоким стандартам. Наше предприятие оснащено высокоскоростными высокоточными станками, способными выполнять тонкой проволочной электроэрозионной обработки задачи, от которых другие цеха могут отказаться. Наша техническая команда понимает тонкости промывка проволочно-вырезного электроэрозионного станка и оптимизации параметров, обеспечивая достижение наилучшей возможной чистоты поверхности при минимальном обрыве проволоки.
Кроме того, наша глобальная логистическая сеть, включая специализированную поддержку для таких регионов, как проволочную электроэрозионную обработку Малайзия, гарантирует, что ваши детали будут доставлены вовремя, каждый раз. Мы не просто предоставляем услугу; мы предоставляем партнерство. От первоначальной консультации по проектированию для технологичности (DFM) до финального контроля качества — Jucheng посвящает себя успеху вашего проекта.
Советы по установке и техническому обслуживанию для Прецизионная электроэрозионная обработка тонкой проволокой
Для цехов, желающих внедрить тонная проволочная электроэрозионная обработка возможности у себя, правильная установка и строгое техническое обслуживание являются залогом долговечности и производительности. Эти станки являются чувствительными инструментами, и обращаться с ними следует соответствующим образом.
1. Контроль окружающей среды: Станок следует размещать в помещении с контролируемой температурой. Тепловое расширение литой станины станка или заготовки может привести к ошибкам, превышающим пределы допуска тонкой проволочной электроэрозионной обработки. Даже изменение на 2 градуса Цельсия может стать разницей между годной деталью и браком.
2. Управление качеством воды: Поскольку диэлектрическая жидкость обычно представляет собой деионизированную воду, необходимо тщательно контролировать систему смолы. Проводимость воды напрямую влияет на стабильность разряда. Регулярная замена фильтров и смолы гарантирует, что промывка проволочно-вырезного электроэрозионного станка остается эффективной и чистой.
3. Обслуживание контактов подачи питания: Точки, в которых электричество передается на проволоку (контакты подачи питания), со временем изнашиваются. Если их не поворачивать или не заменять регулярно, искра станет нестабильной, что приведет к плохому качеству поверхности и возможным обрывам проволоки.
4. Выравнивание направляющих: Алмазные направляющие, которые позиционируют проволоку, — это “глаза” станка. Любое накопление загрязнений или износ в этих направляющих немедленно скажутся на точности. Для высокоточных работ может потребоваться регулярная очистка в ультразвуковых ваннах. тонная проволочная электроэрозионная обработка работы.
Часто задаваемые вопросы (FAQ)
1. В чем разница между стандартной и тонная проволочная электроэрозионная обработка?
Основное различие заключается в диаметре проволоки. Стандартная электроэрозионная обработка обычно использует проволоку от 0,2 мм до 0,3 мм. Электроэрозионная обработка тонкой проволокой использует проволоку диаметром от 0,02 мм до 0,1 мм, что позволяет получать гораздо более плотные внутренние радиусы и более мелкие детали в микрокомпонентах.
2. Может ли тонная проволочная электроэрозионная обработка резать непроводящие материалы?
Как правило, нет. Поскольку процесс основан на электрических искрах, заготовка должна быть электропроводной. Однако некоторые современные керамические материалы можно обрабатывать, если они содержат проводящую легирующую добавку, но стандартные пластмассы или стекло нельзя обрабатывать с помощью электроэрозионной проволочной резкой.
3. Как промывка проволочно-вырезного электроэрозионного станка влияет на конечную деталь?
Эффективная промывка имеет решающее значение для удаления эродированных частиц из зазора. При плохой промывке эти частицы могут вызывать “дуговой разряд”, который повреждает качество поверхности и может привести к обрыву проволоки. Правильная промывка проволочно-вырезного электроэрозионного станка обеспечивает стабильный и предсказуемый процесс резки.
4. Почему проволока не используется повторно в большинстве конструкции станка для электроэрозионной обработки проволокой?
В большинстве высокоточных систем проволока используется только один раз, поскольку процесс электроэрозионной обработки повреждает поверхность проволоки и уменьшает её диаметр. Повторное использование проволоки снизило бы точность и стабильность реза. Однако в некоторых станках на отдельных рынках применяется молибденовая проволока, которую можно использовать многократно.
5. Является ли тонкой проволочной электроэрозионной обработки медленнее, чем стандартная электроэрозионная обработка?
Да, как правило, является. Поскольку проволока тоньше, она не может пропускать такой же ток, как более толстая проволока, не обрываясь. Поэтому скорость съёма материала ниже. Однако взамен обеспечивается возможность достижения гораздо более высокой точности и меньших элементов.
6. Какие наиболее распространённые типов проволоки для электроэрозионной обработки используются в промышленности?
Латунная проволока наиболее распространена благодаря балансу электропроводности и прочности. Для тонная проволочная электроэрозионная обработка, инженеры могут выбрать латунь с цинковым покрытием или вольфрамовую проволоку высокой прочности на разрыв, чтобы предотвратить обрыв при очень малых диаметрах.
7. Предоставляет ли электроэрозионной проволочной резкой образует зону термического влияния (ЗТВ)?
Поскольку это термический процесс, образуется очень тонкий слой переплава и микроскопическая зона термического влияния. Однако по сравнению с лазерной или плазменной резкой ЗТВ при тонная проволочная электроэрозионная обработка значительно меньше и часто может быть удалена в процессе чистовой резки.
Если вы ищете надёжного партнёра для выполнения ваших самых сложных проектов микромеханической обработки, Jucheng готов помочь. Наш опыт в области тонная проволочная электроэрозионная обработка и приверженность качеству гарантируют, что ваши проекты будут воплощены в жизнь с непревзойдённой точностью. Свяжитесь с нами сегодня, чтобы обсудить ваши конкретные требования и узнать, как наши передовые решения CNC могут улучшить ваш производственный процесс.
Для получения дополнительной информации о наших возможностях и примеров наших работ посетите наш сайт по адресу Jucheng CNC Machining.