
No cenário em evolução da manufatura de precisão, a demanda por tolerâncias mais apertadas e geometrias cada vez mais complexas levou a usinagem tradicional aos seus limites. É aqui que eletroerosão a fio fino surge como uma tecnologia crítica. Frequentemente referido como o ápice da usinagem sem contato, este processo permite aos engenheiros cortar materiais endurecidos com um nível de delicadeza e precisão que antes se considerava impossível. Seja desenvolvendo microcomponentes médicos ou peças aeroespaciais intrincadas, compreender as nuances do EDM a fio fino é essencial para se manter competitivo no ambiente industrial de alta tecnologia atual.
Na Jucheng, observamos uma mudança significativa na forma como os fabricantes globais abordam a microusinagem. Em plataformas como o Reddit e diversos fóruns de usinagem, os profissionais frequentemente debatem os trade-offs entre velocidade e acabamento superficial. O consenso entre os especialistas é claro: quando a margem de erro é medida em mícrons, eletroerosão a fio fino é o único caminho viável a seguir. Este guia explorará a mecânica, as aplicações e as vantagens estratégicas da utilização desta avançada tecnologia CNC.
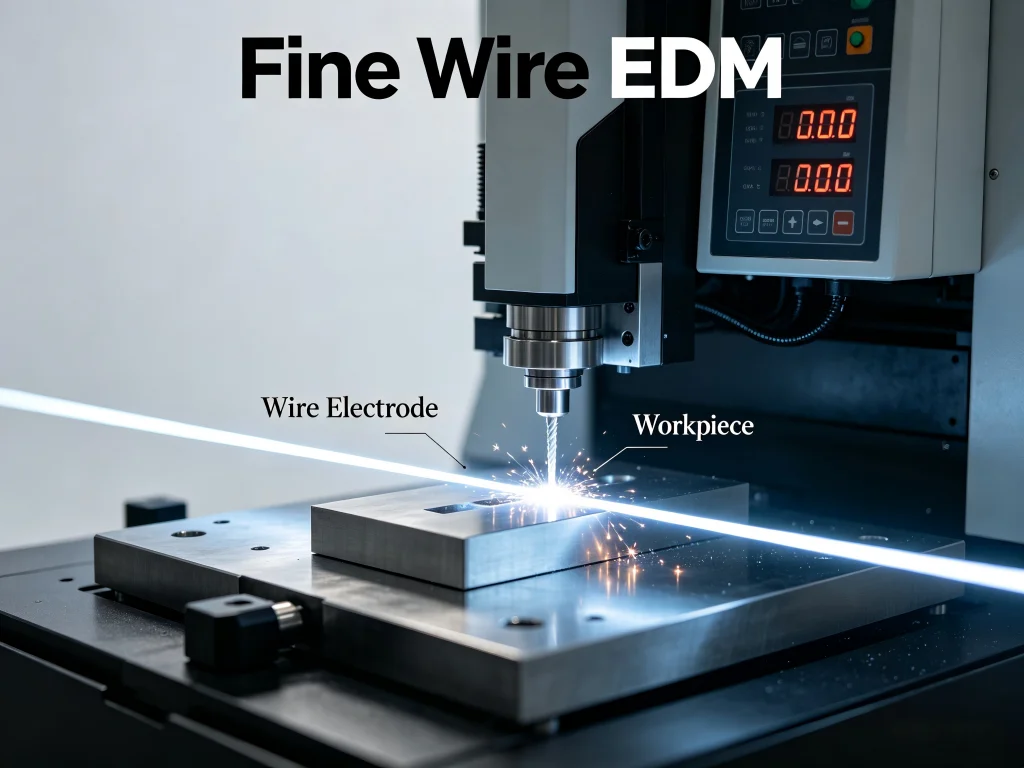
A Base Técnica: O que é EDM por Corte a Fio?
Para apreciar as capacidades desta tecnologia, é preciso primeiro entender o significado completo de EDM a fio: Electrical Discharge Machining (Usinagem por Descarga Elétrica). Diferentemente de uma fresa que remove fisicamente cavacos da peça de trabalho, eletroerosão a fio fino utiliza um fio fino contínuo, tipicamente feito de latão ou ligas especiais revestidas, para criar faíscas elétricas entre o fio e a peça de trabalho. Essas faíscas geram calor localizado intenso, erodindo o material de forma controlada.
Todo o processo ocorre em um banho de fluido dielétrico, que serve a dois propósitos principais. Primeiro, atua como isolante até que uma voltagem específica seja atingida, permitindo que a faísca salte. Segundo, a lavagem do EDM a fio é usada para lavar os detritos microscópicos, ou “swarf”, da zona de corte. Sem uma lavagem eficiente, as partículas acumuladas poderiam causar descargas secundárias, que poderiam comprometer a precisão e a integridade superficial da peça. Esta natureza sem contacto garante que não é exercida qualquer força mecânica sobre a peça de trabalho, tornando-a ideal para materiais frágeis ou extremamente duros.
A Mecânica do Design da Máquina de EDM a Fio
Os modernos design da máquina de EDM a fio concentra-se fortemente na estabilidade e na compensação térmica. Como os fios utilizados em EDM a fio fino podem ter apenas 0,02mm a 0,1mm de diâmetro, até a mais ligeira vibração ou flutuação de temperatura pode levar à quebra do fio. Fabricantes líderes como a Jucheng integram sistemas avançados de controlo de movimento que monitorizam o intervalo de faísca em tempo real. Se o sistema detetar um potencial curto-circuito ou uma alteração na densidade do material, ajusta automaticamente a taxa de avanço e as configurações de potência para manter um corte estável.
Além disso, o sistema de tensionamento nestas máquinas é uma maravilha da engenharia. Manter um fio mais fino do que um cabelo humano a uma tensão constante enquanto se desloca a altas velocidades requer sensores e ciclos de realimentação sofisticados. Este foco no design é o que permite a verticalidade e retidão extremas encontradas em eletroerosão a fio fino peças, mesmo quando se lida com espessuras significativas de peça de trabalho.
Avaliar o Desempenho: Quão Precisa é a EDM a Fio?
Uma das perguntas mais frequentes feitas pelos gestores de compras em wire edm malásia hubs e oficinas mecânicas norte-americanas é: quão precisa é a EDM a fio realmente? Num ambiente de produção, eletroerosão a fio fino pode confortavelmente alcançar tolerâncias de +/- 0,002mm. Em condições laboratoriais especializadas ou instalações de altíssimo nível, é possível atingir especificações ainda mais apertadas. A precisão é influenciada por várias variáveis, incluindo o diâmetro do fio, o material a ser cortado e o número de “cortes de acabamento” realizados.
Um corte de acabamento é uma passagem secundária ou terciária em que a máquina utiliza configurações de potência mais baixas para remover quantidades minúsculas de material. Este processo refina o acabamento superficial e corrige quaisquer ligeiros desvios da passagem inicial de “desbaste”. Para indústrias onde “quase perfeito” é a base, como os setores de semicondutores ou instrumentos cirúrgicos, a capacidade de controlar o intervalo de faísca com tal granularidade é o que torna EDM a fio fino a escolha preferida em relação à micro-fresagem ou ao corte a laser.
Comparando Tipos de Fio de EDM e Seu Impacto
Selecionar o tipos de fio de EDM é uma decisão crítica que afeta tanto o custo quanto a qualidade. Nem todos os fios são iguais, e a escolha frequentemente depende dos requisitos específicos do projeto. Abaixo está uma comparação dos materiais comuns usados na indústria:
| Tipo de arame | Composição do Material | Vantagem Principal | Aplicação Típica |
|---|---|---|---|
| Fio de Latão Padrão | Cobre e Zinco | Econômico e versátil | Ferramental e matrizes de uso geral |
| Fio com Revestimento de Zinco | Núcleo de latão com revestimento de zinco | Velocidades de corte mais rápidas | Produções de alto volume |
| Tungsténio de alta resistência | Tungsténio puro | Resistência à tração extrema | EDM a fio fino (inferior a 0,05 mm) |
| Fio de molibdénio | Molibdénio puro | Ponto de fusão elevado | Sistemas de fio reutilizáveis |
Ao trabalhar com fio de corte por fio de EDM, a resistência do núcleo é vital. Se o fio não tiver resistência à tração suficiente, pode esticar ou quebrar sob a tensão necessária para manter o corte reto. Isto é particularmente importante em eletroerosão a fio fino, onde o fio é tão delicado que qualquer inconsistência no material pode resultar numa peça defeituosa.
Cenários de aplicação principais para EDM a fio fino
A versatilidade da eletroerosão a fio fino permite que ela atravesse múltiplas fronteiras industriais. Embora seja frequentemente associada à indústria de ferramentas e matrizes, seu alcance se expandiu significativamente devido à miniaturização da tecnologia.
- Fabricação de Dispositivos Médicos: Criação de instrumentos cirúrgicos, implantes e componentes robóticos, onde a biocompatibilidade e a precisão são inegociáveis. A capacidade de cortar Nitinol e outras ligas especializadas sem introduzir zonas afetadas pelo calor é uma grande vantagem.
- Aeroespacial e Defesa: Usinagem de pás de turbina complexas, bicos de combustível e componentes de satélites. Essas peças frequentemente exigem geometrias internas intrincadas que são impossíveis de alcançar com ferramentas tradicionais.
- Eletrônica e Semicondutores: Produção de lead frames, conectores e micromoldes para carcaças plásticas. O EDM a fio fino processo garante que os cantos vivos e micro-ranhuras sejam nítidos e sem rebarbas.
- Engenharia Automotiva: Engrenagens de alta precisão, estrias e componentes de injeção de combustível se beneficiam do acabamento superficial superior e da estabilidade dimensional proporcionados pela eletroerosão a fio.
Na Jucheng, frequentemente ajudamos clientes a navegar por essas aplicações, fornecendo soluções personalizadas que equilibram o tempo de ciclo com os rigorosos requisitos de qualidade desses setores. Esteja você localizado em um polo industrial ou em um laboratório de pesquisa especializado, os princípios da eletroerosão a fio fino permanecem os mesmos: controle a faísca, controle a qualidade.
Por que fazer parceria com a Jucheng faz a diferença
Em um mercado saturado de opções, a Jucheng se destaca pelo compromisso com a excelência técnica e a inovação centrada no cliente. Escolher um fornecedor para eletroerosão a fio fino serviços envolve mais do que apenas olhar o preço por hora; requer uma avaliação dos equipamentos, da expertise e dos sistemas de controle de qualidade do fornecedor.
A Jucheng utiliza as mais recentes design da máquina de EDM a fio para garantir que cada projeto, independentemente da complexidade, atenda aos mais altos padrões. Nossa instalação está equipada com máquinas de alta velocidade e alta precisão capazes de lidar com EDM a fio fino tarefas que outras oficinas podem recusar. Nossa equipe técnica entende as nuances de a lavagem do EDM a fio e otimização de parâmetros, garantindo que alcancemos o melhor acabamento superficial possível com o mínimo de rompimento do fio.
Além disso, nossa rede logística global, incluindo suporte especializado para regiões como wire edm malásia, garante que suas peças sejam entregues no prazo, sempre. Não apenas fornecemos um serviço; fornecemos uma parceria. Desde a consultoria inicial de design para manufaturabilidade (DFM) até a inspeção final de qualidade, a Jucheng se dedica ao sucesso do seu projeto.
Dicas de Instalação e Manutenção para EDM a fio fino
Para oficinas que desejam trazer eletroerosão a fio fino capacidades internamente, a instalação adequada e a manutenção rigorosa são as chaves para a longevidade e o desempenho. Essas máquinas são instrumentos sensíveis e devem ser tratadas como tal.
1. Controle Ambiental: A máquina deve ser colocada em uma sala com temperatura controlada. A expansão térmica da fundição da máquina ou da peça de trabalho pode levar a erros que excedem os limites de tolerância de EDM a fio fino. Uma variação de apenas 2 graus Celsius pode ser a diferença entre uma peça aprovada e uma peça refugada.
2. Gestão da Qualidade da Água: Como o fluido dielétrico geralmente é água deionizada, o sistema de resina deve ser monitorado de perto. A condutividade da água afeta diretamente a estabilidade da faísca. A substituição regular de filtros e resina garante que a lavagem do EDM a fio permaneça eficaz e limpo.
3. Manutenção dos Contatos de Alimentação de Energia: Os pontos onde a eletricidade é transferida para o fio (contatos de alimentação de energia) se desgastam com o tempo. Se estes não forem rotacionados ou substituídos regularmente, a faísca se tornará instável, levando a acabamentos superficiais ruins e possíveis rompimentos do fio.
4. Alinhamento das guias: As guias de diamante que posicionam o fio são os “olhos” da máquina. Qualquer acúmulo de detritos ou desgaste nessas guias impactará imediatamente a precisão. A limpeza de rotina com banhos ultrassônicos pode ser necessária para alta precisão eletroerosão a fio fino trabalho.
Perguntas Frequentes (FAQ)
1. Qual é a diferença entre o padrão e eletroerosão a fio fino?
A principal diferença está no diâmetro do fio. A EDM padrão normalmente usa fio de 0,2 mm a 0,3 mm. EDM de fio fino usa fios que variam de 0,02 mm a 0,1 mm, permitindo raios internos muito mais apertados e detalhes mais finos em microcomponentes.
2. Pode eletroerosão a fio fino cortar materiais não condutores?
Geralmente, não. Como o processo depende de faíscas elétricas, a peça de trabalho deve ser eletricamente condutora. No entanto, algumas cerâmicas avançadas podem ser usinadas se tiverem um dopante condutor, mas plásticos ou vidros padrão não podem ser processados usando eletroerosão a fio.
3. Como o a lavagem do EDM a fio afeta a peça final?
A lavagem eficaz é crucial para remover as partículas erodidas da folga. Se a lavagem for deficiente, essas partículas podem causar “arco elétrico”, que danifica o acabamento superficial e pode levar ao rompimento do fio. Uma a lavagem do EDM a fio adequada garante um processo de corte estável e previsível.
4. Por que o fio não é reutilizado na maioria dos design da máquina de EDM a fio?
Na maioria dos sistemas de alta precisão, o fio é usado apenas uma vez, pois o processo de erosão por faísca danifica a superfície do fio e reduz seu diâmetro. Reutilizar o fio comprometeria a precisão e a consistência do corte. No entanto, algumas máquinas em mercados específicos usam fio de molibdênio, que pode ser reutilizado várias vezes.
5. É EDM a fio fino mais lento que o EDM padrão?
Sim, normalmente é. Como o fio é mais fino, ele não pode conduzir a mesma quantidade de corrente que um fio mais grosso sem se romper. Portanto, a taxa de remoção de material é menor. No entanto, a contrapartida é a capacidade de alcançar precisão muito maior e recursos menores.
6. Quais são os mais comuns tipos de fio de EDM usados na indústria?
O fio de latão é o mais comum devido ao seu equilíbrio entre condutividade e resistência. Para eletroerosão a fio fino, os engenheiros podem optar por latão revestido de zinco ou fio de tungstênio de alta resistência à tração para evitar rupturas em diâmetros muito pequenos.
7. A eletroerosão a fio produzir uma zona afetada pelo calor (ZAC)?
Como é um processo térmico, há uma camada de refusão muito fina e uma zona afetada pelo calor microscópica. No entanto, em comparação com o corte a laser ou o corte a plasma, a ZAC em eletroerosão a fio fino é significativamente menor e muitas vezes pode ser removida durante o processo de corte de acabamento.
Se você procura um parceiro confiável para lidar com seus projetos de micromaquinagem mais desafiadores, a Jucheng está aqui para ajudar. Nossa experiência em eletroerosão a fio fino e compromisso com a qualidade garantem que seus projetos ganhem vida com precisão incomparável. Entre em contato conosco hoje para discutir seus requisitos específicos e descobrir como nossas soluções avançadas de CNC podem elevar seu processo de fabricação.
Para mais informações sobre nossas capacidades e para ver exemplos do nosso trabalho, visite nosso site em Usinagem CNC Jucheng.