
En el panorama en evolución de la fabricación de precisión, la demanda de tolerancias más ajustadas y geometrías cada vez más complejas ha llevado el mecanizado tradicional hasta sus límites. Aquí es donde electroerosión por hilo fino surge como una tecnología crítica. A menudo considerada la cúspide del mecanizado sin contacto, este proceso permite a los ingenieros cortar materiales endurecidos con un nivel de delicadeza y precisión que alguna vez se consideró imposible. Ya sea que esté desarrollando componentes micro-médicos o piezas aeroespaciales intrincadas, comprender los matices del EDM de hilo fino es esencial para mantenerse competitivo en el entorno industrial de alta tecnología actual.
En Jucheng, hemos observado un cambio significativo en cómo los fabricantes globales abordan el micro-mecanizado. En plataformas como Reddit y diversos foros de mecanizado, los profesionales a menudo debaten las ventajas y desventajas entre la velocidad y el acabado superficial. El consenso entre los expertos es claro: cuando el margen de error se mide en micras, electroerosión por hilo fino es el único camino viable a seguir. Esta guía explorará la mecánica, las aplicaciones y las ventajas estratégicas de utilizar esta tecnología CNC avanzada.
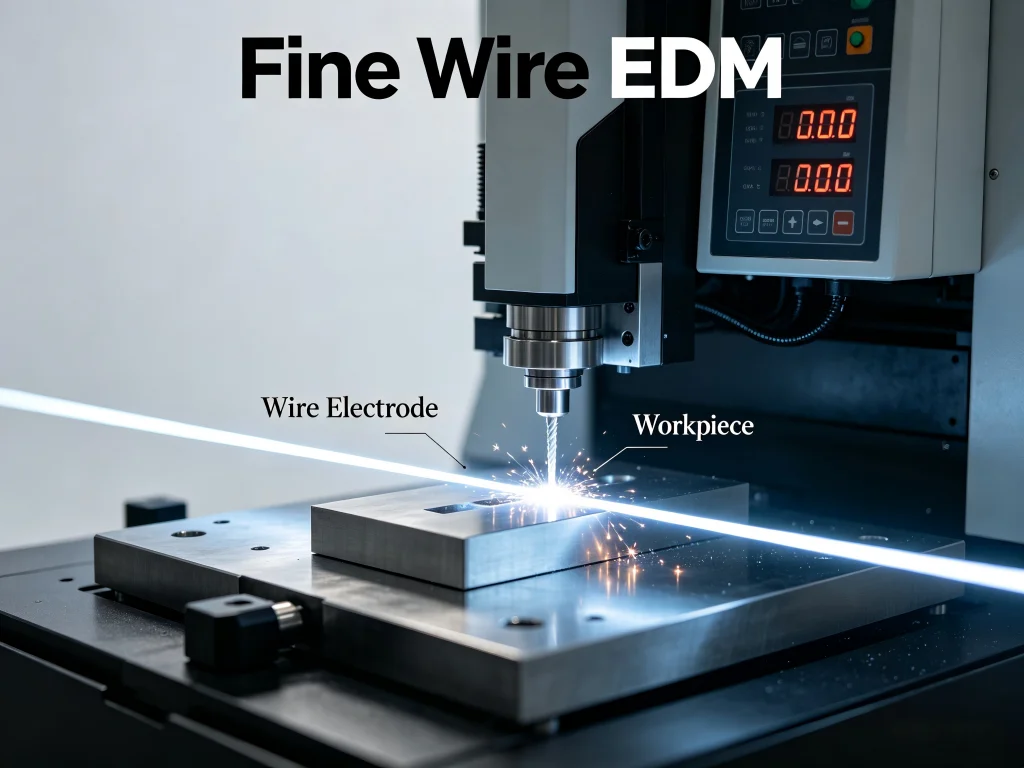
La base técnica: Qué es el EDM por hilo?
Para apreciar las capacidades de esta tecnología, primero se debe entender el significado completo de EDM de hilo: Mecanizado por Descarga Eléctrica. A diferencia de una fresa que elimina físicamente virutas de una pieza de trabajo, electroerosión por hilo fino utiliza un hilo delgado continuo, típicamente hecho de latón o aleaciones recubiertas especializadas, para crear chispas eléctricas entre el hilo y la pieza de trabajo. Estas chispas generan un calor localizado intenso, erosionando el material de manera controlada.
Todo el proceso se lleva a cabo en un baño de fluido dieléctrico, que cumple dos propósitos principales. Primero, actúa como aislante hasta que se alcanza un voltaje específico, permitiendo que la chispa salte. Segundo, el lavado del EDM de hilo se utiliza para eliminar los residuos microscópicos, o “swarf”, de la zona de corte. Sin un enjuague eficiente, las partículas acumuladas podrían causar descargas secundarias, lo que podría comprometer la precisión y la integridad superficial de la pieza. Esta naturaleza sin contacto garantiza que no se ejerza ninguna fuerza mecánica sobre la pieza de trabajo, lo que la hace ideal para materiales frágiles o extremadamente duros.
La mecánica de El diseño de la máquina de electroerosión por hilo
Los modernos máquina de electroerosión de hilo se centra en gran medida en la estabilidad y la compensación térmica. Dado que los hilos utilizados en EDM de hilo fino pueden tener tan solo de 0,02 mm a 0,1 mm de diámetro, incluso la más mínima vibración o fluctuación de temperatura podría provocar la rotura del hilo. Fabricantes líderes como Jucheng integran sistemas avanzados de control de movimiento que monitorean la separación de chispa en tiempo real. Si el sistema detecta un posible cortocircuito o un cambio en la densidad del material, ajusta automáticamente la velocidad de avance y los ajustes de potencia para mantener un corte estable.
Además, el sistema de tensado de estas máquinas es una maravilla de la ingeniería. Mantener un hilo más fino que un cabello humano a una tensión constante mientras viaja a altas velocidades requiere sensores y bucles de retroalimentación sofisticados. Este enfoque de diseño es lo que permite la extrema verticalidad y rectitud que se encuentran en electroerosión por hilo fino piezas, incluso cuando se trata de espesores de pieza de trabajo significativos.
Evaluación del rendimiento: Qué tan precisa es la electroerosión por hilo?
Una de las preguntas más frecuentes que hacen los gerentes de compras en servicios de electroerosión por hilo en Malasia centros industriales y talleres de mecanizado de América del Norte es: qué tan precisa es la electroerosión por hilo ¿realmente? En un entorno de producción, electroerosión por hilo fino puede alcanzar cómodamente tolerancias de +/- 0,002 mm. En condiciones de laboratorio especializadas o instalaciones de gama ultraalta, es posible alcanzar especificaciones aún más estrictas. La precisión se ve influenciada por varias variables, incluido el diámetro del hilo, el material que se corta y el número de “pasadas de acabado” realizadas.
Una pasada de acabado es una pasada secundaria o terciaria en la que la máquina utiliza ajustes de potencia más bajos para eliminar cantidades minúsculas de material. Este proceso refina el acabado superficial y corrige cualquier ligera desviación de la pasada inicial de “desbaste”. Para industrias en las que “casi perfecto” es la base, como los sectores de semiconductores o instrumentos quirúrgicos, la capacidad de controlar la separación de chispa con tal granularidad es lo que hace EDM de hilo fino la opción preferida frente al microfresado o el corte por láser.
Comparación Tipos de alambre para electroerosión y su impacto
Seleccionar la tipos de hilo de electroerosión es una decisión crítica que afecta tanto el costo como la calidad. No todos los alambres son iguales, y la elección a menudo depende de los requisitos específicos del proyecto. A continuación se presenta una comparación de los materiales comunes utilizados en la industria:
| Tipo de alambre | Composición del material | Ventaja principal | Aplicación típica |
|---|---|---|---|
| Alambre de latón estándar | Cobre y zinc | Rentable y versátil | Herramental y matrices de uso general |
| Alambre recubierto de zinc | Núcleo de latón con recubrimiento de zinc | Velocidades de corte más rápidas | Producciones de gran volumen |
| Tungsteno de alta resistencia | Tungsteno puro | Resistencia a la tracción extrema | Electroerosión de alambre fino (menos de 0,05 mm) |
| Alambre de molibdeno | Molibdeno puro | Punto de fusión alto | Sistemas de alambre reutilizables |
Cuando se trabaja con hilo cortado por electroerosión, la resistencia del núcleo es vital. Si el alambre carece de suficiente resistencia a la tracción, podría estirarse o romperse bajo la tensión necesaria para mantener el corte recto. Esto es especialmente importante en electroerosión por hilo fino, donde el alambre es tan delicado que cualquier inconsistencia en el material podría resultar en una pieza defectuosa.
Escenarios de aplicación principales para Electroerosión de alambre fino
La versatilidad de electroerosión por hilo fino le permite cruzar múltiples fronteras industriales. Aunque a menudo se asocia con la industria de matrices y troqueles, su alcance se ha ampliado significativamente debido a la miniaturización de la tecnología.
- Fabricación de dispositivos médicos: Creación de herramientas quirúrgicas, implantes y componentes robóticos donde la biocompatibilidad y la precisión no son negociables. La capacidad de cortar Nitinol y otras aleaciones especializadas sin introducir zonas afectadas por el calor es una gran ventaja.
- Aeroespacial y defensa: Machining complex turbine blades, fuel nozzles, and satellite components. These parts often require intricate internal geometries that are impossible to reach with traditional tools.
- Electronics and Semiconductors: Producing lead frames, connectors, and micro-molds for plastic housings. The EDM de hilo fino process ensures that the sharp corners and micro-slots are crisp and burr-free.
- Ingeniería Automotriz: High-precision gears, splines, and fuel injection components benefit from the superior surface finish and dimensional stability provided by wire cut edm.
At Jucheng, we often help clients navigate these applications by providing tailored solutions that balance cycle time with the stringent quality requirements of these sectors. Whether you are located in a manufacturing hub or a specialized research lab, the principles of electroerosión por hilo fino remain the same: control the spark, control the quality.
Why Partnering with Jucheng Makes the Difference
In a market saturated with options, Jucheng distinguishes itself through a commitment to technical excellence and customer-centric innovation. Choosing a provider for electroerosión por hilo fino services involves more than just looking at the price per hour; it requires an evaluation of the provider’s equipment, expertise, and quality control systems.
Jucheng utilizes the latest máquina de electroerosión de hilo to ensure that every project, regardless of complexity, meets the highest standards. Our facility is equipped with high-speed, high-precision machines capable of handling EDM de hilo fino tasks that other shops might decline. Our technical team understands the nuances of el lavado del EDM de hilo and parameter optimization, ensuring that we achieve the best possible surface finish with minimal wire breakage.
Además, nuestra red logística global, que incluye soporte especializado para regiones como servicios de electroerosión por hilo en Malasia, garantiza que sus piezas se entreguen a tiempo, siempre. No solo ofrecemos un servicio; ofrecemos una asociación. Desde la consulta inicial de diseño para la fabricación (DFM) hasta la inspección final de calidad, Jucheng se dedica al éxito de su proyecto.
Consejos de instalación y mantenimiento para Electroerosión de alambre fino
Para los talleres que buscan incorporar electroerosión por hilo fino capacidades internas, la instalación adecuada y un mantenimiento riguroso son las claves para la longevidad y el rendimiento. Estas máquinas son instrumentos sensibles y deben tratarse como tales.
1. Control del entorno: La máquina debe colocarse en una sala con temperatura controlada. La expansión térmica del bastidor de la máquina o de la pieza de trabajo puede provocar errores que superen los límites de tolerancia de EDM de hilo fino. Una variación de incluso 2 grados Celsius puede ser la diferencia entre una pieza aprobada y una pieza desechada.
2. Gestión de la calidad del agua: Dado que el fluido dieléctrico suele ser agua desionizada, el sistema de resina debe monitorearse de cerca. La conductividad del agua afecta directamente la estabilidad de la chispa. El reemplazo regular de filtros y resina garantiza que el lavado del EDM de hilo permanezca eficaz y limpio.
3. Mantenimiento de los contactos de alimentación de energía: Los puntos donde la electricidad se transfiere al alambre (contactos de alimentación de energía) se desgastan con el tiempo. Si estos no se rotan o reemplazan regularmente, la chispa se volverá inestable, lo que provocará acabados superficiales deficientes y posibles roturas del alambre.
4. Alineación de las guías: Las guías de diamante que posicionan el alambre son los “ojos” de la máquina. Cualquier acumulación de residuos o desgaste en estas guías afectará inmediatamente la precisión. Puede ser necesario realizar una limpieza rutinaria con baños ultrasónicos para alta precisión electroerosión por hilo fino trabajo.
Preguntas frecuentes (FAQ)
1. ¿Cuál es la diferencia entre el estándar y electroerosión por hilo fino?
La diferencia principal radica en el diámetro del alambre. El EDM estándar normalmente utiliza alambre de 0,2 mm a 0,3 mm. EDM de alambre fino utiliza alambres que van desde 0,02 mm hasta 0,1 mm, lo que permite radios internos mucho más ajustados y detalles más finos en microcomponentes.
2. ¿Puede el electroerosión por hilo fino cortar materiales no conductores?
Generalmente, no. Debido a que el proceso se basa en chispas eléctricas, la pieza de trabajo debe ser eléctricamente conductora. Sin embargo, algunas cerámicas avanzadas pueden mecanizarse si tienen un dopante conductor, pero los plásticos o el vidrio estándar no pueden procesarse usando wire cut edm.
3. ¿En qué se diferencia el lavado del EDM de hilo ¿afecta la pieza final?
El lavado efectivo es crucial para eliminar las partículas erosionadas del espacio. Si el lavado es deficiente, estas partículas pueden causar “arqueo”, lo que daña el acabado superficial y puede provocar la rotura del alambre. Un el lavado del EDM de hilo adecuado garantiza un proceso de corte estable y predecible.
4. ¿Por qué no se reutiliza el alambre en la mayoría de máquina de electroerosión de hilo?
En la mayoría de los sistemas de alta precisión, el alambre se usa solo una vez porque el proceso de erosión por chispa daña la superficie del alambre y reduce su diámetro. Reutilizar el alambre comprometería la precisión y la consistencia del corte. Sin embargo, algunas máquinas en mercados específicos utilizan alambre de molibdeno que puede reutilizarse varias veces.
5. ¿Es EDM de hilo fino más lento que el EDM estándar?
Sí, normalmente lo es. Debido a que el alambre es más fino, no puede transportar la misma cantidad de corriente que un alambre más grueso sin romperse. Por lo tanto, la tasa de eliminación de material es menor. Sin embargo, la contrapartida es la capacidad de lograr una precisión mucho mayor y características más pequeñas.
6. ¿Cuáles son los más comunes tipos de hilo de electroerosión ¿utilizado en la industria?
El alambre de latón es el más común debido a su equilibrio entre conductividad y resistencia. Para electroerosión por hilo fino, los ingenieros pueden optar por latón recubierto de zinc o alambre de tungsteno de alta resistencia a la tracción para evitar roturas en diámetros muy pequeños.
7. ¿ wire cut edm ¿producir una zona afectada por el calor (HAZ)?
Debido a que es un proceso térmico, existe una capa de recristalización muy fina y una zona afectada por el calor microscópica. Sin embargo, en comparación con el corte por láser o el corte por plasma, la HAZ en electroerosión por hilo fino es significativamente menor y a menudo puede eliminarse durante el proceso de corte de acabado.
Si busca un socio confiable para manejar sus proyectos de micromecanizado más desafiantes, Jucheng está aquí para ayudarle. Nuestra experiencia en electroerosión por hilo fino y nuestro compromiso con la calidad garantizan que sus diseños cobren vida con una precisión inigualable. Contáctenos hoy para analizar sus requisitos específicos y descubrir cómo nuestras avanzadas soluciones CNC pueden elevar su proceso de fabricación.
Para obtener más información sobre nuestras capacidades y ver ejemplos de nuestro trabajo, visite nuestro sitio web en Mecanizado CNC Jucheng.