
Quando uma peça de aço inoxidável é difícil de tornear, o 303 pode parecer uma solução fácil. Suas características de usinagem livre podem ajudar na quebra de cavaco e no fluxo de produção, enquanto o 304 é amplamente utilizado quando a resistência à corrosão e o comportamento de conformação têm mais peso. A escolha não é um simples ranking de fácil versus difícil: depende do ambiente, das superfícies críticas da peça, das características de usinagem e se um pequeno ganho no tempo de ciclo vale a pena em troca da margem de corrosão.
Conteúdo
- Defina primeiro a exposição em serviço
- Onde o 303 pode ajudar na rota de usinagem
- O que significa a troca pela corrosão
- Teste a peça real, não um cupom genérico
- Mantenha a substituição de material controlada
- Compare o orçamento de forma justa
- Perguntas Frequentes
Defina primeiro a exposição em serviço
Comece pelo que o componente entra em contato e como ele é limpo. Um suporte interno seco, um componente de área alimentícia lavado com frequência e uma conexão exposta a cloretos ou produtos químicos de processo impõem demandas de corrosão diferentes. O aço inoxidável não significa imune a todos os ambientes, e o nome do material por si só não pode confirmar a vida útil em serviço. Registre a exposição química, a temperatura, a umidade, o agente de limpeza, as condições de fresta e o acabamento superficial que importam para o projeto.
Em seguida, identifique a função da peça. O aço inoxidável foi selecionado principalmente por aparência, resistência à corrosão, resistência mecânica ou uma norma de material aprovada pelo cliente? Quais superfícies são molhadas, ocultas em uma montagem ou expostas à limpeza? Roscas ou folgas estreitas provavelmente retêm contaminantes? Um grau que usina com eficiência, mas deixa desempenho de corrosão inadequado na interface crítica, não é uma substituição produtiva.
Quando o desenho especifica um grau específico, trate isso como um requisito controlado. A referência do site para aço inoxidável 303 quanto a 304/304L fornece contexto específico do grau, mas a adequação em serviço deve ser verificada em relação à especificação de engenharia aplicável.
Onde o 303 pode ajudar na rota de usinagem
O 303 é comumente escolhido por sua usinabilidade melhorada em relação a muitos graus de aço inoxidável austenítico de uso geral. Sua química de usinagem livre com teor de enxofre pode favorecer a quebra de cavaco e facilitar o gerenciamento de operações repetitivas de torneamento. Isso pode ser útil para eixos pequenos, conexões, fixadores e peças com ranhuras ou roscas repetidas, especialmente quando cavacos longos interferem na operação automática ou exigem intervenção frequente.
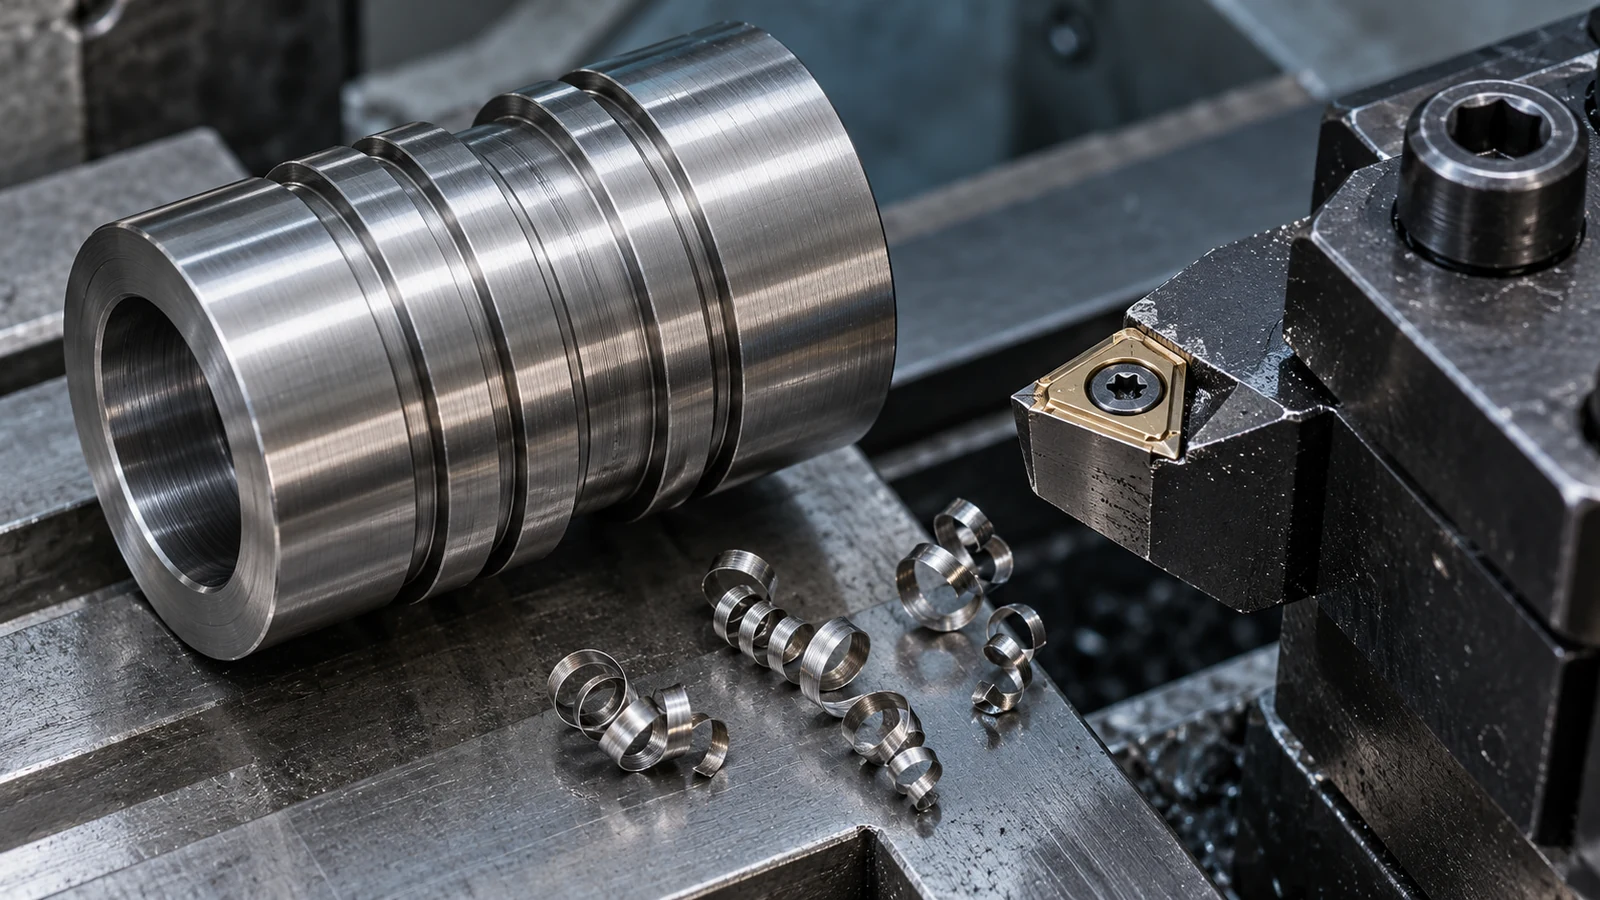
A vantagem não é automática em todos os recursos. A geometria da ferramenta, a nitidez da aresta, o avanço, o fornecimento de refrigerante, a rigidez da máquina, a condição da barra e a fixação da peça continuam importantes. Furos profundos, paredes finas, furos transversais e interseções apertadas ainda podem criar rebarbas ou dificultar a evacuação de cavacos. Uma peça simples com poucos cortes pode apresentar pouca diferença no custo total, enquanto um componente complexo alimentado por barra pode se beneficiar mais da formação controlada de cavacos.
Compare a operação inteira: estabilidade do ciclo, vida da ferramenta, condição da superfície, rebarbação secundária, esforço de inspeção e interrupções de produção. Se a única evidência for que um corte de teste pareceu mais fácil, é cedo demais para alterar uma especificação de material já liberada. Para trabalho torneado, considere como a sequência de recursos se encaixa no local processo de torneamento CNC; a rota da máquina e a geometria da peça ajudam a determinar se a usinabilidade é realmente o gargalo.
O que significa a troca pela corrosão
A adição de enxofre que sustenta o comportamento de usinagem livre do 303 pode reduzir a resistência à corrosão em comparação com o 304 em alguns ambientes. O tamanho e a significância da diferença dependem da exposição e da condição da superfície. Não transforme essa comparação geral em uma promessa sem fundamento de que o 304 sempre durará mais ou que o 303 nunca é aceitável. A pergunta correta é se o ambiente pretendido e o regime de limpeza permitem a liga e o acabamento específicos.
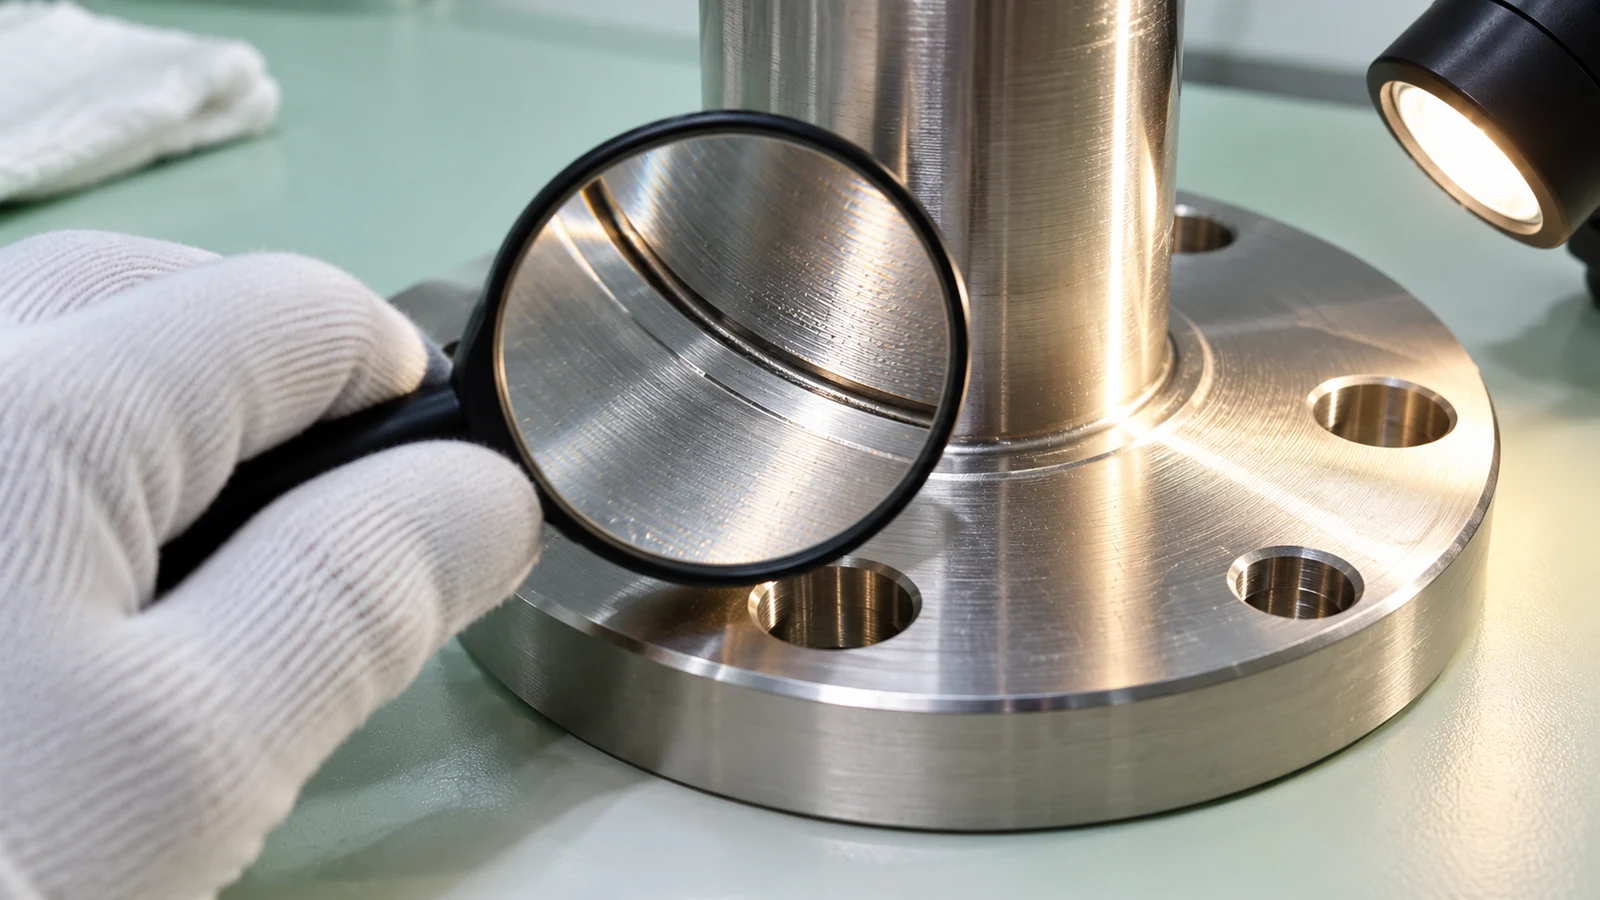
A usinagem também pode influenciar o desempenho de corrosão indiretamente. Marcas de ferramenta, contaminação incrustada, rebarbas, coloração térmica de operações posteriores e frestas podem afetar a limpeza e a exposição. Uma peça pode precisar de uma rota especificada de acabamento ou passivação, mas essas etapas devem ser definidas pelos requisitos de projeto e processo, não presumidas para compensar uma liga inadequada. Esclareça quais superfícies devem atender aos critérios de aparência, limpeza ou aceitação de corrosão.
Para conjuntos, inspecione o contato entre materiais dissimilares, fixadores, vedações e umidade retida. Uma escolha de liga feita para a peça isolada pode não levar em conta a interação galvânica ou uma fresta criada após a montagem. Essa é uma questão de revisão de projeto, não uma decisão apenas de usinagem.
Teste a peça real, não um cupom genérico
Um teste útil reproduz os recursos que determinam custo e risco. Inclua o menor furo, o corte mais profundo, a rosca ou ranhura que causa enrolamento de cavacos e qualquer superfície que será visível ou funcionalmente crítica. Registre o lote e a condição do material, ferramental, refrigerante, sequência de corte, método de rebarbação e resultados de inspeção. Compare o comportamento repetível de produção em vez de um único ciclo ideal.
| Sinal de peça ou processo | O que investigar | Por que isso importa |
|---|---|---|
| Cavacos longos ou paradas frequentes | Sequência de recursos, geometria da ferramenta, avanço, acesso do refrigerante | Pode revelar um gargalo real de usinabilidade |
| Lavagem corrosiva ou exposição química | Detalhes de exposição, frestas, acabamento, método de limpeza | Pode tornar a escolha da liga um requisito funcional |
| Superfície crítica visível ou de vedação | Limites de rebarba, marcas de ferramenta, acabamento e inspeção | Apenas a classe não define a aceitação |
| Geometria simples de baixo volume | Disponibilidade de setup e material versus impacto no ciclo | O benefício de usinagem livre pode não compensar o custo da mudança |
Se houver um protótipo disponível, verifique as dimensões acabadas e a condição das arestas juntamente com o tempo de ciclo. Um corte mais rápido que aumente a rebarbação ou crie uma superfície que o cliente rejeitará não é uma melhoria genuína. Mantenha os resultados do protótipo separados da qualificação de produção, a menos que o processo e os lotes de material sejam representativos.
Mantenha a substituição de material controlada
Antes de mudar de 304 para 303, identifique o responsável pelo projeto, o requisito do cliente e a evidência de aceitação necessária. Confirme a classe, a forma do produto, a documentação do material e qualquer tratamento pós-usinagem. Se a classe for especificada por um requisito regulatório, higiênico ou controlado pelo cliente, obtenha aprovação antes de encomendar uma alternativa. A disponibilidade de estoque ou a recomendação de usinagem de um fornecedor não autoriza uma alteração no desenho.
Para futuras compras, torne o registro da decisão explícito: o ambiente pretendido, a propriedade de desempenho preservada, o problema de fabricação a ser resolvido e o plano de validação. Se o 303 for aceito apenas para aplicações secas e não críticas, declare esse limite. Se a exposição à corrosão for incerta, resolva-a antes de mudar a classe.
Compare o orçamento de forma justa
Peça ao fornecedor de usinagem que separe o prêmio do material, o setup, o tempo de ciclo, o consumo de ferramentas, a rebarbação e a inspeção. Isso mostra se a classe proposta resolve um custo recorrente de fabricação ou apenas transfere o custo para uma etapa posterior. Inclua qualquer operação de acabamento ou limpeza necessária e confirme se ela se aplica a todas as superfícies ou a recursos selecionados.
Para produção repetitiva, compare ciclos estáveis em lotes representativos. Para um protótipo, considere o esforço de engenharia e qualificação antes de tratar uma pequena economia por peça como decisiva. Uma mudança de material pode desencadear uma nova revisão de primeira peça, verificações de certificado revisadas ou aprovação do cliente; esses são custos reais, mesmo que não apareçam no ciclo de corte.
Registre a classe aprovada, as premissas ambientais, o acabamento e o limite de substituição. Se o uso da peça mudar — por exemplo, um componente interno seco passar para um conjunto de lavagem —, reveja a decisão. Evite pagar por uma restrição de material mais rígida quando a aplicação não precisa dela, mas não remova uma restrição existente sem evidências.
Perguntas Frequentes
O 303 é mais fácil de usinar que o 304?
O 303 é comumente selecionado para melhorar a usinabilidade, especialmente onde a quebra de cavaco afeta a produção. Os resultados reais dependem da geometria, das ferramentas, do setup e dos requisitos de inspeção.
O 303 tem a mesma resistência à corrosão que o 304?
Não presuma equivalência. A química de usinagem livre pode reduzir a resistência à corrosão em alguns ambientes. Avalie a exposição real, o acabamento e a especificação do cliente.
O 303 pode substituir o 304 em qualquer peça torneada?
Não é apropriada nenhuma substituição generalizada. Confirme o requisito do material e obtenha aprovação de projeto ou do cliente quando necessário antes de alterar a classe.
Um tratamento de acabamento elimina a diferença?
Um processo de acabamento pode fazer parte de uma rota qualificada, mas não se deve presumir que torne aceitável uma classe inadequada. Defina e verifique o sistema completo de material e acabamento.