
A usinagem do Haynes 230 deve ser planejada em torno da condição do material bruto, da estabilidade de cada corte e da superfície que o componente acabado necessita. Um material selecionado para serviço em temperaturas elevadas não torna automaticamente a operação de usinagem tolerante ao calor ou ao atrito. A tarefa de engenharia é transformar o requisito de serviço em uma rota de fabricação controlada.
Separe a temperatura de serviço das condições de corte
A Haynes International identifica o 230 como uma liga de níquel-cromo-tungstênio-molibdênio com resistência a altas temperaturas e resistência ambiental. Essas propriedades explicam por que um projetista pode considerá-la para um componente de serviço a quente. Elas não definem uma velocidade de corte, vida útil da ferramenta ou condição de superfície aceitável para esse componente.
O mais amplo seleção de material para altas temperaturas deve estabelecer o ambiente operacional e a especificação exigida. A revisão da usinagem então faz um conjunto diferente de perguntas: qual forma chega, quais superfícies são críticas, quanto material deve ser removido e qual processamento segue o corte. Mantenha ambos os conjuntos de requisitos na folha de rota.
O blank de entrada altera a primeira operação
Uma barra, chapa e blank fabricado podem compartilhar uma designação de liga enquanto apresentam geometria e condições de superfície diferentes. Revise o certificado do material, as dimensões, a condição fornecida e quaisquer operações anteriores. Determine onde as primeiras superfícies de localização confiáveis serão estabelecidas e se a tolerância disponível suporta a forma final.
Não transfira uma estimativa de usinagem de um componente de barra compacta diretamente para um recurso de chapa fina. A distribuição do material removido, o suporte disponível próximo à zona de corte e a acessibilidade das superfícies de acabamento podem ser completamente diferentes. Uma cotação deve declarar a premissa do blank de forma clara o suficiente para que uma mudança possa ser reconhecida antes do início do corte.
Quando o trabalho inclui um blank previamente processado, identifique o limite da responsabilidade do fornecedor de usinagem. A inspeção da geometria de entrada pode estabelecer se o material planejado permanece disponível, mas não substitui qualquer qualificação de material ou processo exigida pela especificação do componente.
Torne o engajamento previsível antes de buscar a taxa de remoção
As orientações de usinagem para o Haynes 230 descrevem o comportamento de encruamento e a necessidade de práticas de corte adequadas. A implicação prática é revisar as condições que permitem que uma ferramenta atrite em vez de cortar efetivamente. Bordas desgastadas, alcance sem suporte, engajamento inadequado e passes repetidos sobre uma área problemática merecem investigação como uma combinação.
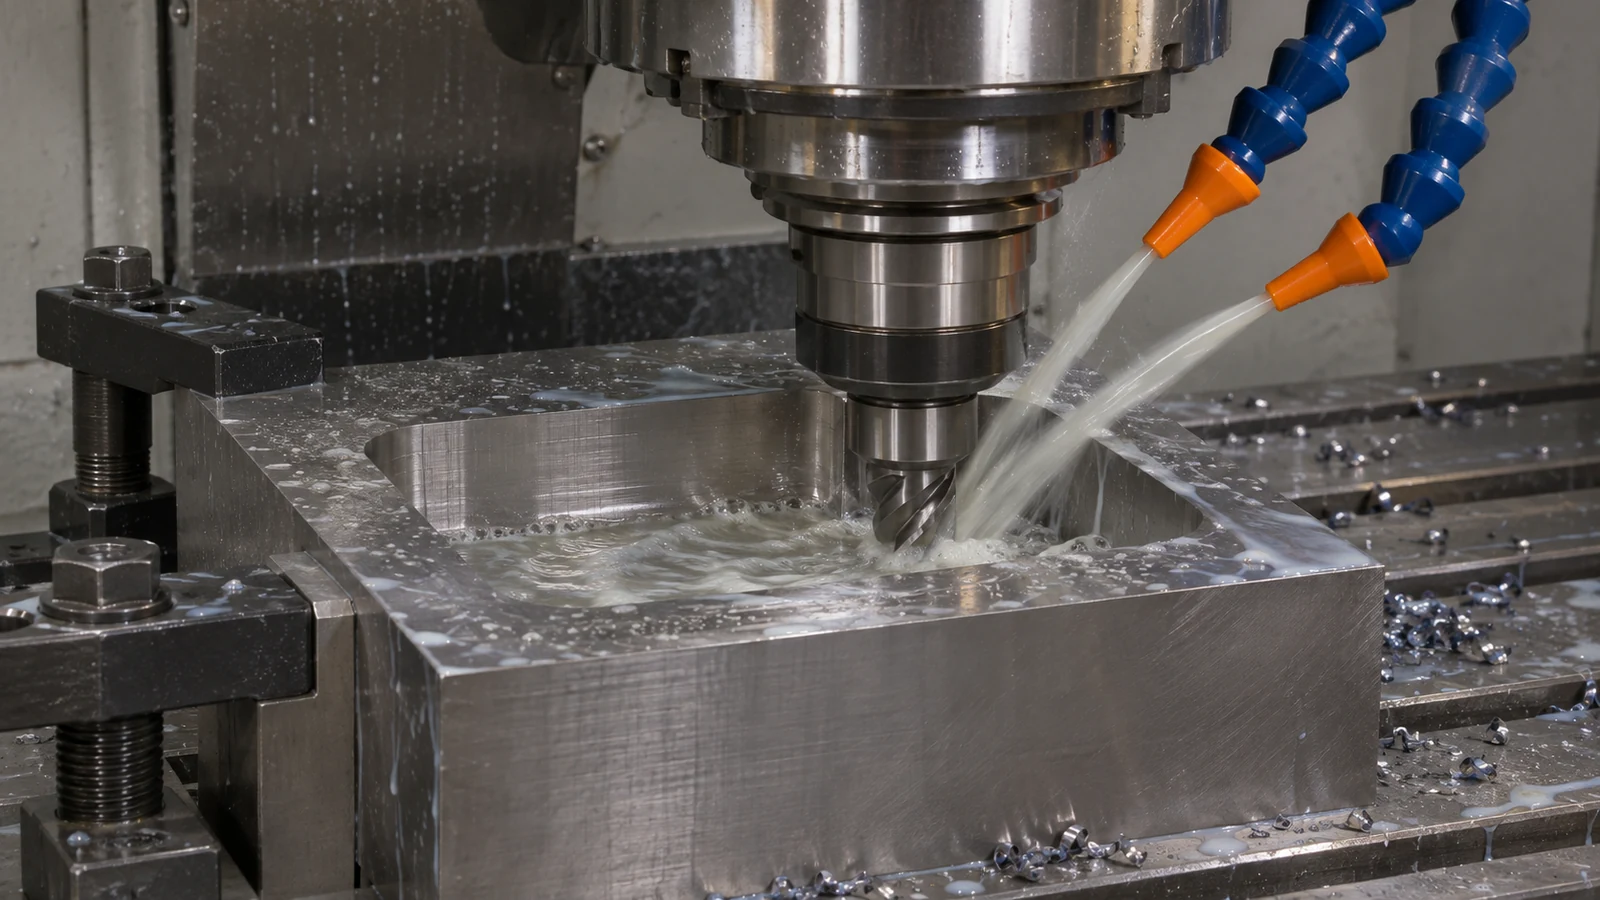
Para um bolsão, compare o diâmetro da ferramenta acessível com a profundidade do bolsão e a geometria interna. Para um ressalto em uma peça torneada, considere se a aproximação e a saída deixam a ferramenta operando contra uma seção variável. O rota de fresamento quanto a rota de torneamento deve ser selecionada para manter os recursos difíceis suportados e acessíveis.
Use recomendações do fabricante de ferramentas apropriadas à liga e condição reais como entradas de teste. Em seguida, registre os ajustes, a geometria da ferramenta, o arranjo de refrigeração e o resultado observado. Um valor inicial publicado torna-se útil quando suas premissas são visíveis; torna-se enganoso quando é tratado como uma receita de produção universal.
Planeje o acabamento enquanto a peça ainda tem suporte
O desbaste e o acabamento devem ser considerados em conjunto. Remover o material que sustenta uma parede pode alterar as condições para a próxima superfície. Se a última operação alcançar um recurso flexível com uma ferramenta longa, a rota pode criar um problema que estava ausente durante o desbaste.
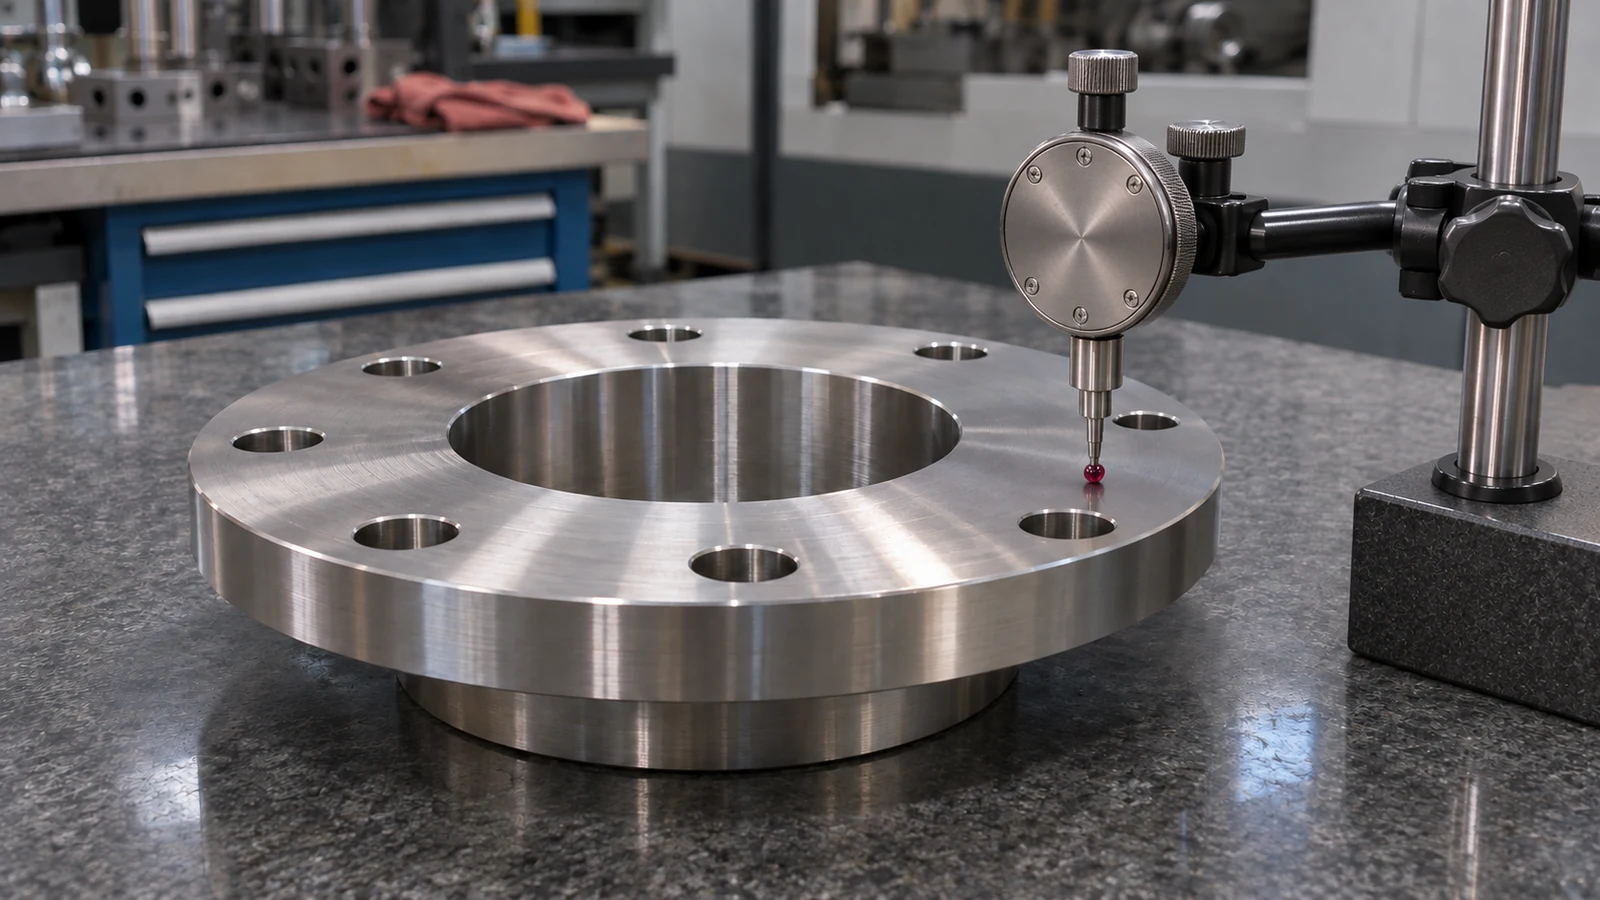
Identifique as superfícies funcionais antes de definir um requisito geral de acabamento. Uma face de montagem, um furo de ajuste preciso e uma superfície externa de folga não necessariamente precisam de critérios de aceitação idênticos. Defina a textura, a geometria e os limites de defeitos locais que importam para cada função, em vez de confiar em um único número de rugosidade para todo o componente.
Após a liberação do dispositivo de fixação, verifique se a geometria da peça ainda satisfaz o desenho. Se uma operação térmica ou de acabamento adicional se seguir, especifique o estágio de inspeção final. Isso evita que um resultado intermediário aceitável se torne a única evidência retida para o componente expedido.
Investigue a variação através do registro do processo
Se as dimensões ou a aparência da superfície começarem a se desviar, primeiro compare as peças afetadas com as entradas de produção registradas. Verifique a identidade e a condição do material, o histórico da ferramenta, as mudanças de setup e o ponto da operação em que o resultado mudou. Isso fornece um ponto de partida mais útil do que presumir que a liga é simplesmente inconsistente.
O plano de qualidade deve identificar quando as medições são feitas e o que acontece quando um resultado se aproxima do seu limite de aceitação. A aprovação da primeira peça estabelece a condição inicial; verificações em processo adequadas ajudam a revelar mudanças durante a execução.
Para um pedido repetido, preserve as evidências por trás da rota aprovada, bem como o programa. A premissa do material, as decisões críticas de setup, a sequência de inspeção e a condição de superfície aceita explicam por que o resultado anterior era aceitável. Elas também facilitam julgar se um desenho alterado precisa de um novo teste.