
Torneamento duro e retificação não são rótulos de acabamento intercambiáveis. O torneamento duro usa uma aresta de corte definida, comumente uma ferramenta de CBN ou cerâmica selecionada para o material e a condição; a retificação remove material com grãos abrasivos. Para uma peça rotacional endurecida, o torneamento duro pode ser atrativo quando a geometria é acessível a uma ferramenta de torneamento e os requisitos de tamanho, forma e superfície do desenho podem ser atendidos em uma configuração estável. A retificação continua importante quando a peça precisa de circularidade, cilindricidade, textura superficial ou controle de integridade superficial mais rigorosos do que a rota de torneamento proposta pode demonstrar.
A decisão deve começar pela característica crítica e seu método de medição. Uma superfície de aparência lisa não prova circularidade, e um diâmetro nominal não descreve toda a superfície funcional. Revise o datum da característica, a condição do material, os cortes interrompidos, a rigidez da parede, o tamanho do lote e a inspeção final antes de escolher a rota.
Os processos deixam tipos diferentes de evidências
O torneamento duro forma a superfície com uma ferramenta de ponta única. A geometria da ponta da ferramenta e o avanço deixam uma textura direcional e periódica, enquanto o desgaste da ferramenta, a força de corte, a rigidez da máquina e o apoio da peça afetam o tamanho e a forma. O processo pode combinar várias características rotacionais em uma única configuração, reduzindo o manuseio e as mudanças de datum. Seu resultado ainda precisa satisfazer a geometria e a condição superficial especificadas da peça.
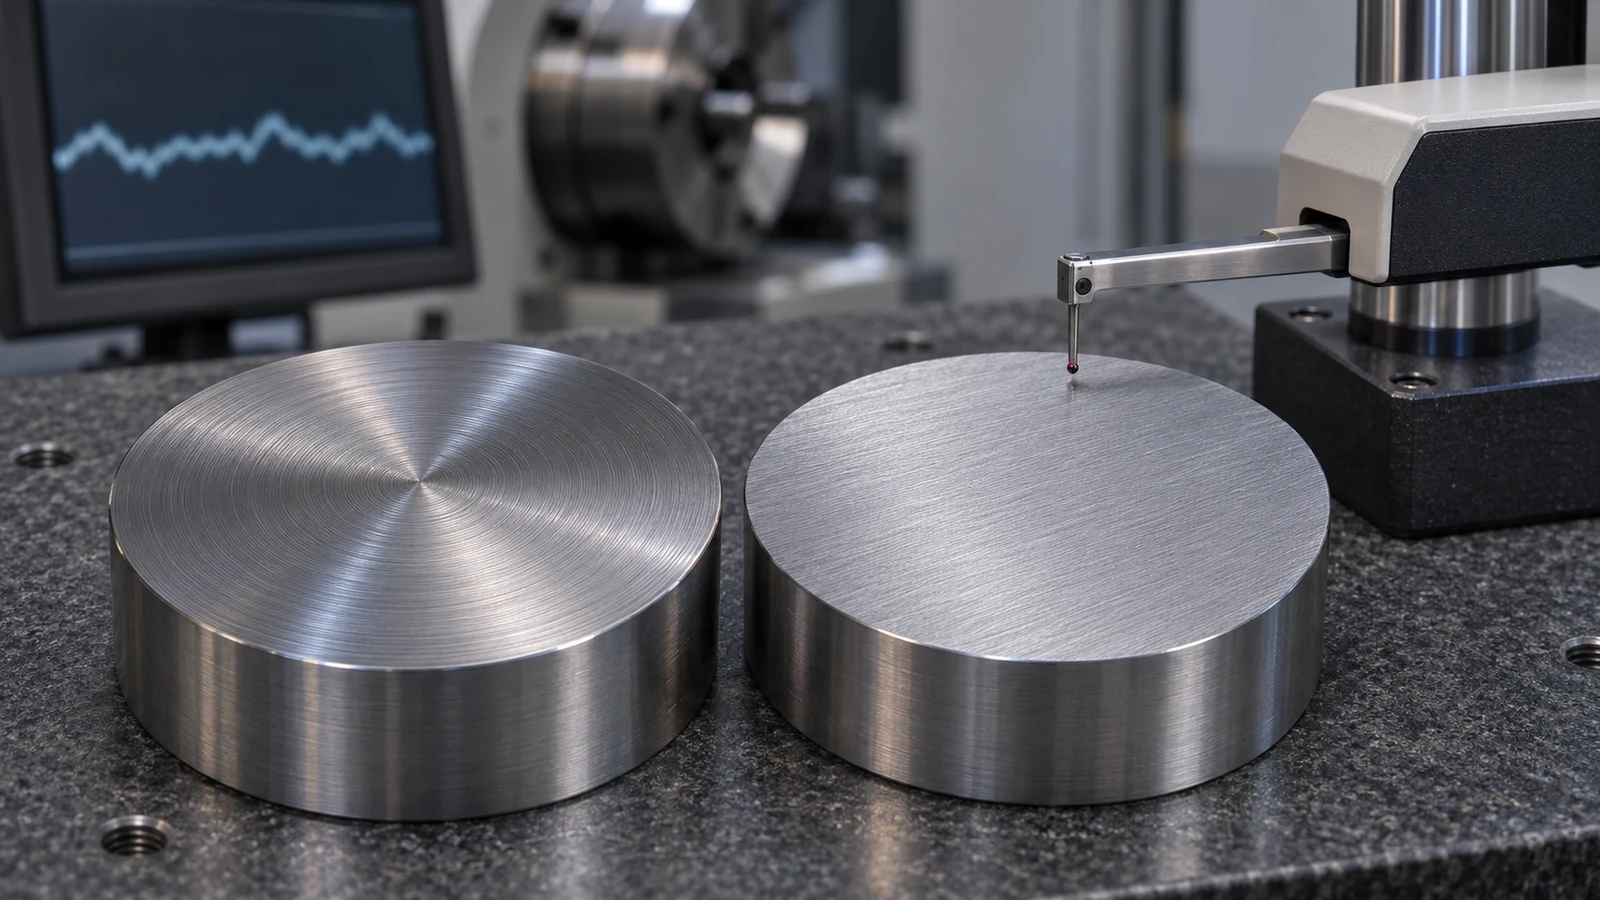
A retificação usa muitos pontos de corte abrasivos distribuídos em um rebolo. A especificação do rebolo, a dressagem, a fixação da peça, o fluido de corte, a condição da máquina e o método de retificação escolhido moldam o resultado. A retificação cilíndrica pode ser adequada para diâmetros externos de precisão; características internas ou superficiais exigem uma rota que corresponda à sua geometria. A palavra “retificado” por si só não define a circularidade, a cilindricidade ou a rugosidade exigidas.
Ambas as rotas podem alterar uma superfície por meio de calor e ação mecânica. Seus efeitos dependem do material, da dureza, da condição da ferramenta ou do rebolo, do engajamento, da estratégia de fluido de corte e dos parâmetros do processo. Se a fadiga, o desgaste, o contato ou a vedação dependem da camada superficial, acorde a inspeção e as evidências necessárias em vez de presumir que um processo é sempre mais seguro.
Combine a rota com o requisito
| Condição da peça | O torneamento duro pode se encaixar quando… | A retificação pode se encaixar quando… |
|---|---|---|
| Geometria | As superfícies críticas são rotacionais e acessíveis com uma ferramenta de torneamento | O recurso requer uma superfície ou perfil que a configuração de torneamento proposta não consegue gerar |
| Controle de forma | A forma exigida pode ser mantida e verificada em uma configuração de torneamento rígida e repetível | A circularidade, cilindricidade ou uma relação específica exige uma rota de retificação comprovada |
| Textura superficial | A textura especificada é compatível com a ferramenta de torneamento, o avanço e a resposta do material | A superfície funcional precisa de uma textura que a rota de torneamento não consegue produzir de forma confiável |
| Plano de produção | Combinar recursos em uma única configuração reduz a movimentação sem enfraquecer a aceitação | Uma operação de acabamento dedicada proporciona controle repetível para o recurso crítico |
| Risco a revisar | Desgaste da ferramenta, cortes interrompidos, deflexão e alterações na camada superficial | Condição do rebolo, queima, tensão residual, controle de forma e consistência da configuração |
Estes são pontos de decisão, não limites numéricos de processo. Um limite universal de dureza, Ra ou tolerância é enganoso sem a liga, a condição de tratamento térmico, a geometria, o equipamento e o método de medição. Peça ao fornecedor que demonstre como a rota selecionada atenderá ao desenho.
A geometria e a configuração podem decidir a questão
Um eixo com vários ombros, ranhuras e diâmetros acessíveis pode se beneficiar do torneamento duro se uma disposição de fixação estável puder estabelecer o datum controlador. Porém, uma peça longa e esbelta pode sofrer deflexão sob a força de corte, e uma superfície interrompida pode carregar o inserto de forma diferente à medida que a ferramenta entra e sai do corte. Um anel fino pode se distorcer sob qualquer um dos métodos de fixação. Em cada caso, a rota deve considerar a rigidez e a inspeção no estado livre.
A retificação tem seus próprios limites de acesso e localização. Um ombro, alívio estreito, superfície interrompida ou recurso interno pode exigir um rebolo adequado e um caminho de aproximação. Múltiplas montagens de retificação podem introduzir trabalho de manuseio e alinhamento. A escolha do processo, portanto, diz respeito a uma rota completa, e não a qual máquina é inerentemente mais precisa.
Para contexto sobre as duas operações relacionadas, consulte as páginas do site torneamento CNC quanto a retificação de precisão de [processos]. Elas descrevem categorias de processo; o desenho da peça e o plano de inspeção acordado determinam a adequação.
Inclua a integridade superficial na aceitação
A integridade superficial inclui mais do que rugosidade. Dependendo da aplicação, pode incluir microestrutura, variação de dureza, tensão residual, efeitos térmicos, rebarbas e defeitos abaixo da superfície visível. Um resultado de profilômetro aborda a textura sob um método definido; por si só, não estabelece a condição subsuperficial nem a forma.
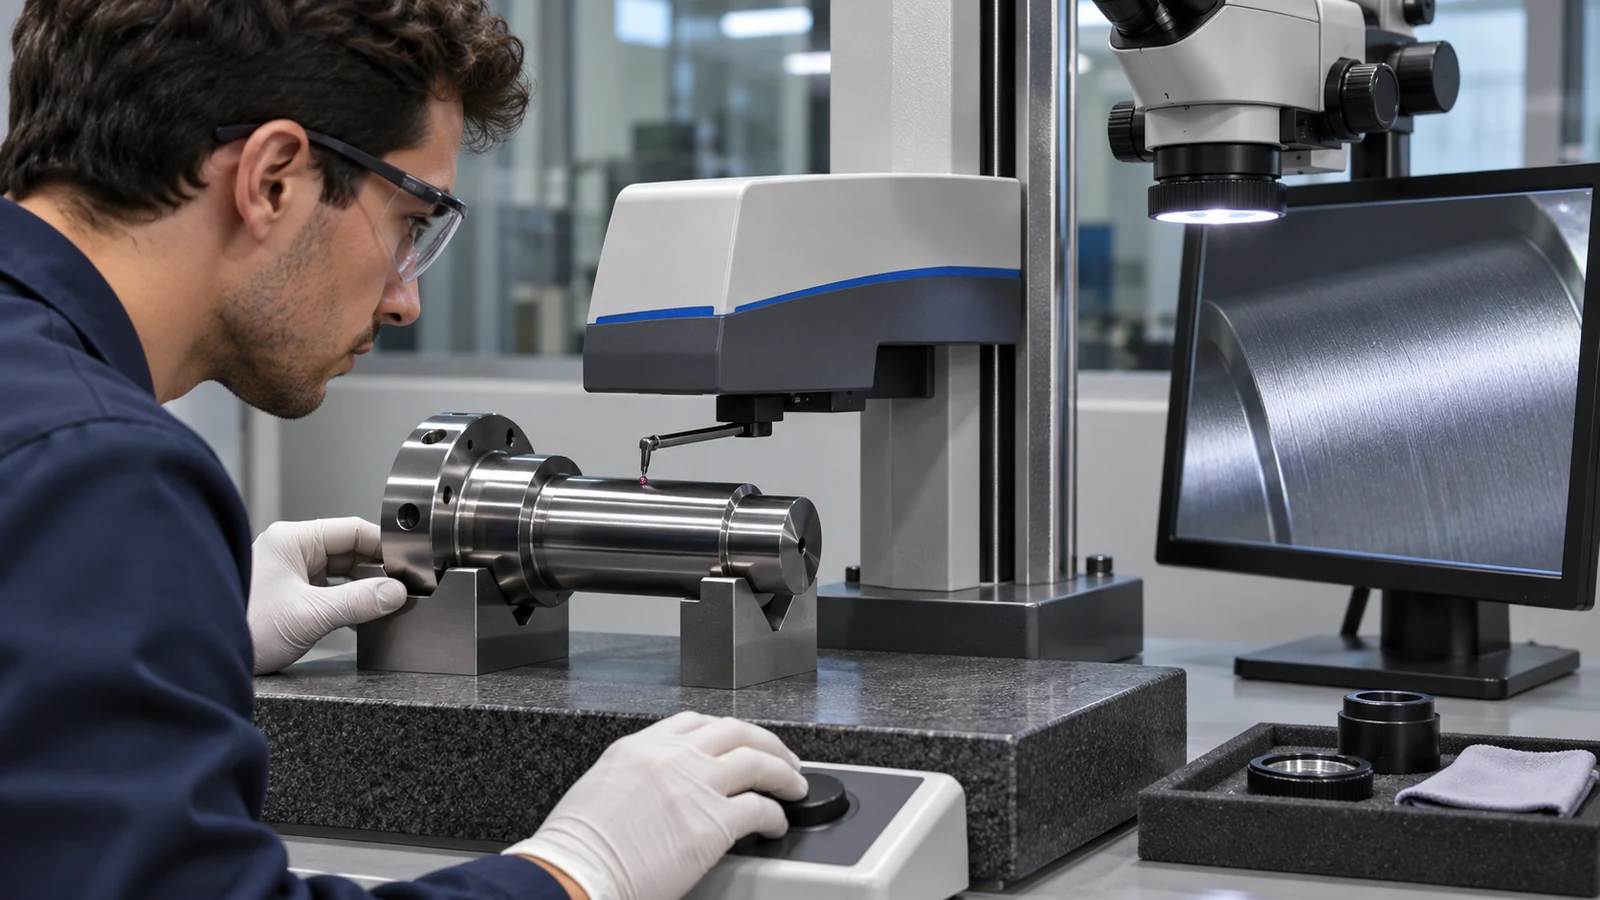
Se um componente está sujeito a fadiga, entra em contato com outra peça endurecida, veda contra uma face de acoplamento ou opera sob desgaste, a autoridade de projeto deve identificar quais características de superfície são importantes. O plano de aceitação pode então exigir um parâmetro de rugosidade e cutoff definidos, uma medição de forma, uma verificação de dureza, evidência metalográfica ou qualificação de processo. Selecione os ensaios com base na função e nas especificações aplicáveis, não porque o nome de um determinado processo sugira que eles são necessários.
Não se deve presumir que a retificação elimina todo risco térmico, nem que o torneamento duro danifica toda superfície. Monitore o processo selecionado com evidências relevantes para o material e a aplicação.
Uma retificação leve pode ser a operação final correta
Uma sequência híbrida pode usar o torneamento para remoção eficiente de material e criação de recursos, reservando então um pequeno sobremetal de retificação para a superfície ou forma que dele necessite. Isso pode preservar a continuidade dos datums, ao mesmo tempo que atribui à operação final a responsabilidade por um requisito específico. O sobremetal, a transferência de datum e a inspeção pós-retificação devem ser acordados antes de a peça entrar em produção.
Não deixe automaticamente uma quantidade fixa de sobremetal para retificação. O sobremetal necessário depende da distorção real do tratamento térmico, do material, da geometria e do processo de acabamento. Se o sobremetal for muito pequeno, a operação final pode não limpar o recurso; sobremetal excessivo pode aumentar o custo e alterar a geometria. Confirme a rota usando o desenho, a condição do material e um plano de processo qualificado.
O que declarar no desenho e na RFQ
Identifique a classe e a condição do material, o estado de tratamento térmico em cada operação, diâmetros e comprimentos críticos, esquema de datums, controles de forma, textura superficial, recursos interrompidos, quantidade e evidências de inspeção. Declare se uma característica se aplica antes ou depois de revestimento, galvanoplastia ou outra etapa de acabamento. Se o recurso final for retificado, defina o que está sendo controlado em vez de confiar no rótulo do processo.
Peça ao fornecedor que explique a sequência, o método de localização, o sobremetal, as verificações em processo e a medição final. Uma cotação justa compara peças aceitas e inclui ferramental, montagens, acabamento, inspeção e qualquer operação terceirizada. Isso torna o trade-off visível sem prometer um resultado de custo ou desempenho antes de a peça ser analisada.
Perguntas frequentes
O torneamento duro é sempre mais barato que a retificação?
Não. Pode reduzir montagens ou combinar recursos, mas o desgaste da ferramenta, o material, a geometria, o tamanho do lote, o acabamento e a inspeção podem alterar o custo total. Compare uma rota completa para os mesmos requisitos de aceitação.
A retificação sempre produz uma superfície melhor?
Não para todo material, rebolo, montagem e requisito. Especifique a textura e a forma que importam e depois verifique-as com um método acordado.
Uma peça pode usar tanto torneamento duro quanto retificação?
Sim. O torneamento pode criar a geometria principal e remover a maior parte do sobremetal, enquanto a retificação finaliza as superfícies selecionadas. A sequência e a sobremetal devem considerar o tratamento térmico, a transferência de datum e a inspeção final.