
Uma trajetória de ferramenta de cinco eixos pode alcançar uma face que uma configuração de três eixos não consegue, mas a acessibilidade por si só não torna o corte seguro. A ponta da ferramenta pode passar livremente pela peça enquanto o corpo, o suporte, o nariz do fuso ou o dispositivo de fixação se aproxima de uma parede em um ângulo inseguro. É por isso que a orientação da ferramenta deve ser revisada como um conjunto completo na configuração real — não como uma seta colorida do eixo da ferramenta isolada.
Para um programador de peças, a decisão principal é se uma orientação inclinada fixa pode realizar o trabalho ou se a ferramenta deve mudar de direção continuamente. Para um comprador ou engenheiro de projeto, a questão relacionada é se o recurso pode ser aberto, aliviado ou dimensionado de forma a reduzir o risco de colisão sem comprometer a função. Este guia mantém o foco nesse problema de folga de colisão; não é uma comparação geral de compra entre 3 eixos e 5 eixos.
Modele todo o envelope da ferramenta
Comece pela fresa, não apenas pelo ponto de corte. O modelo deve representar o diâmetro da ferramenta, o comprimento das arestas de corte, o corpo, o pescoço, o suporte e qualquer geometria relevante do fuso ou adaptador. O conjunto da ferramenta pode ser muito mais largo do que a porção cortante. Uma fresa pode passar livremente pela peça na ponta enquanto seu suporte intersecta uma parede alta vários milímetros acima do ponto de contato.
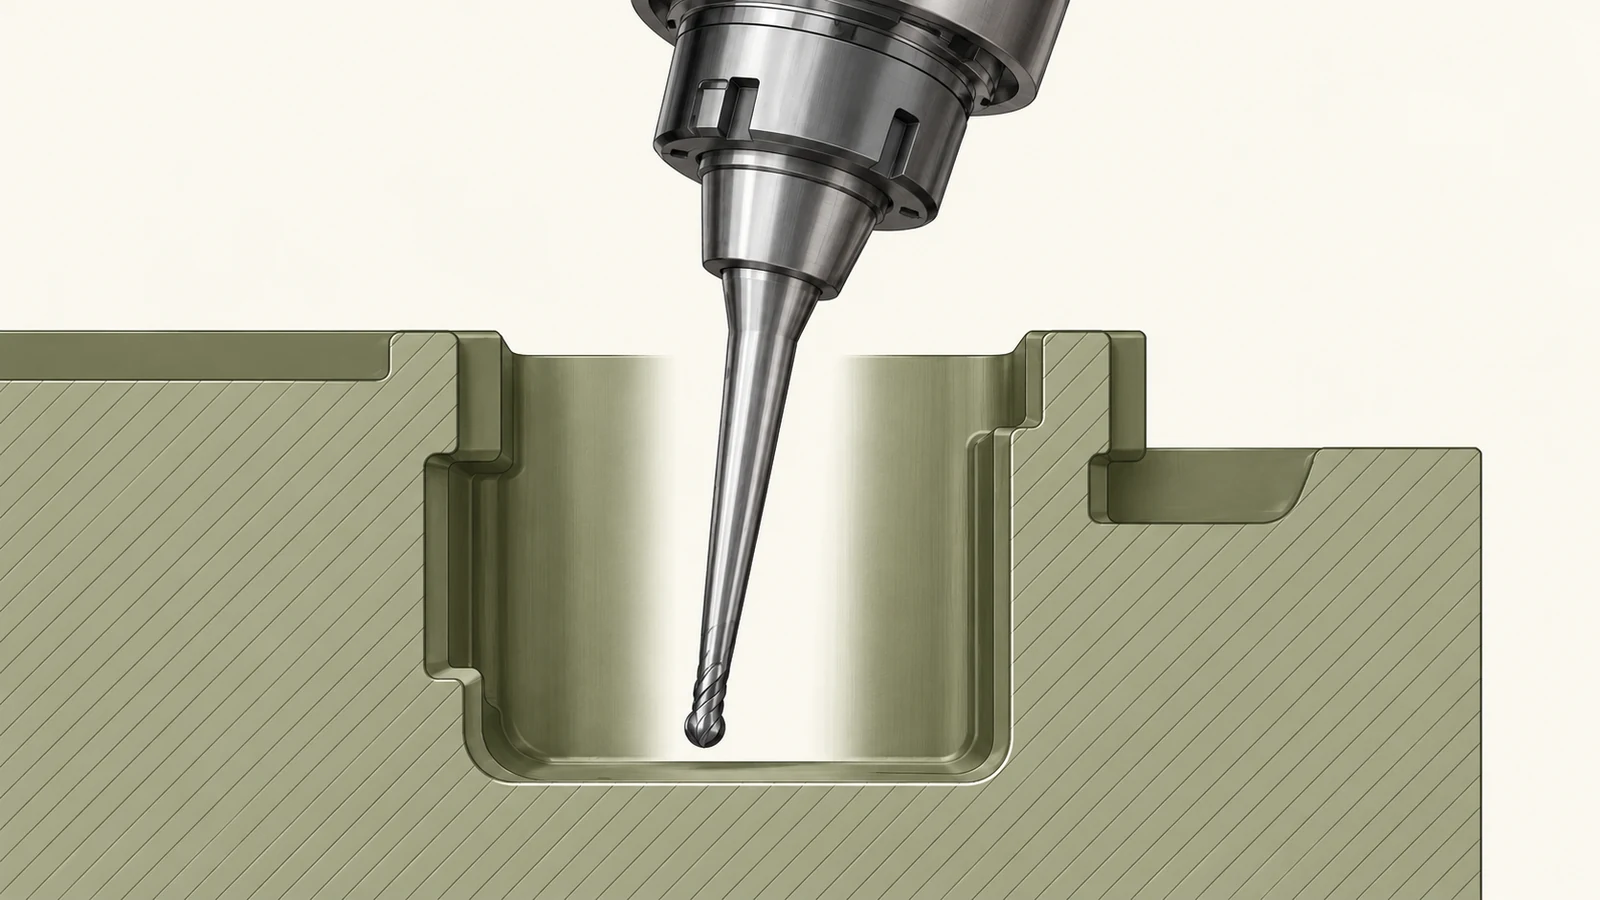
Inclua a fixação da peça e o contexto da máquina na mesma revisão. Uma mordente de torno, grampo, tombstone, apalpador ou peça adjacente pode restringir a direção de aproximação disponível. Considere também o material bruto antes do corte; uma trajetória de ferramenta que está livre após o desbaste ainda pode colidir durante uma operação anterior, quando há mais material. O sistema de coordenadas da configuração e a orientação da peça devem corresponder ao dispositivo real, ou a revisão de colisão estará trabalhando com a geometria errada.
O comprimento da ferramenta é um compromisso. Um alcance maior pode melhorar o acesso, mas aumenta a alavanca e pode tornar o corte mais sensível à deflexão ou vibração. Um conjunto mais curto pode ser mais rígido, mas bloqueado pela peça. A escolha depende do diâmetro da ferramenta, da projeção, do material, do engajamento e da condição superficial exigida. Não trate o “longo alcance” como uma solução gratuita para um recurso inacessível.
Escolha uma orientação para o recurso
Para a usinagem indexada 3+2, a peça é inclinada para uma posição fixa e a ferramenta então corta com uma orientação estável para essa operação. Isso pode simplificar o acesso a faces inclinadas e reduzir configurações repetidas quando a geometria permite. O movimento contínuo de cinco eixos muda o eixo da ferramenta durante o corte; isso pode ajudar a seguir uma superfície complexa ou evitar interferência local, mas acrescenta exigências de programação, pós-processamento e verificação.
A distinção importante é o movimento necessário, não o rótulo da máquina. Se a fresa consegue alcançar a superfície em uma inclinação fixa com folga adequada, o movimento contínuo pode não ser necessário. Se a normal da superfície muda substancialmente ou uma obstrução local bloqueia toda aproximação fixa, uma orientação variável pode ser necessária. O capacidade de fresamento de 5 eixos descreve o contexto de processo relevante; a geometria da peça e a configuração determinam a estratégia apropriada.
Avalie a orientação na parte mais estreita do percurso. Os movimentos de entrada, saída, aproximação, ligação e recuo podem ser mais propensos a colisões do que o segmento de corte contínuo. Uma orientação segura na face principal não prova que a ferramenta possa se aproximar ou sair do recurso com segurança.
Verifique os pontos de colisão em ordem
| Elemento da montagem | Risco típico | O que verificar |
|---|---|---|
| Aresta de corte | Não consegue alcançar a superfície necessária ou deixa uma região não usinada | Ponto de contato, eixo da ferramenta e ângulo local da superfície |
| Haste ou pescoço | Entra em contato com uma parede enquanto a ponta está livre | Comprimento do pescoço, diâmetro e folga ao longo de todo o percurso |
| Suporte ou adaptador | Colide com um recurso alto ou dispositivo de fixação | Envoltória do suporte na orientação mais inclinada |
| Nariz do fuso | Aproxima-se demasiadamente da peça durante uma inclinação acentuada | Geometria da cabeça e comportamento de pivô específicos da máquina |
| Dispositivo de fixação ou grampo | Bloqueia a direção de aproximação ou recuo | Layout real de fixação e movimento da ferramenta durante a ligação |
Verifique esses elementos ao longo de todo o movimento, incluindo deslocamentos rápidos e transições entre superfícies. Avalie se os eixos rotativos da máquina movem a ferramenta, a peça ou ambos; o ângulo aparente da ferramenta na tela não mostra, por si só, o volume varrido real. A cinemática da máquina e as localizações dos pivôs afetam como a folga muda à medida que os eixos giram.
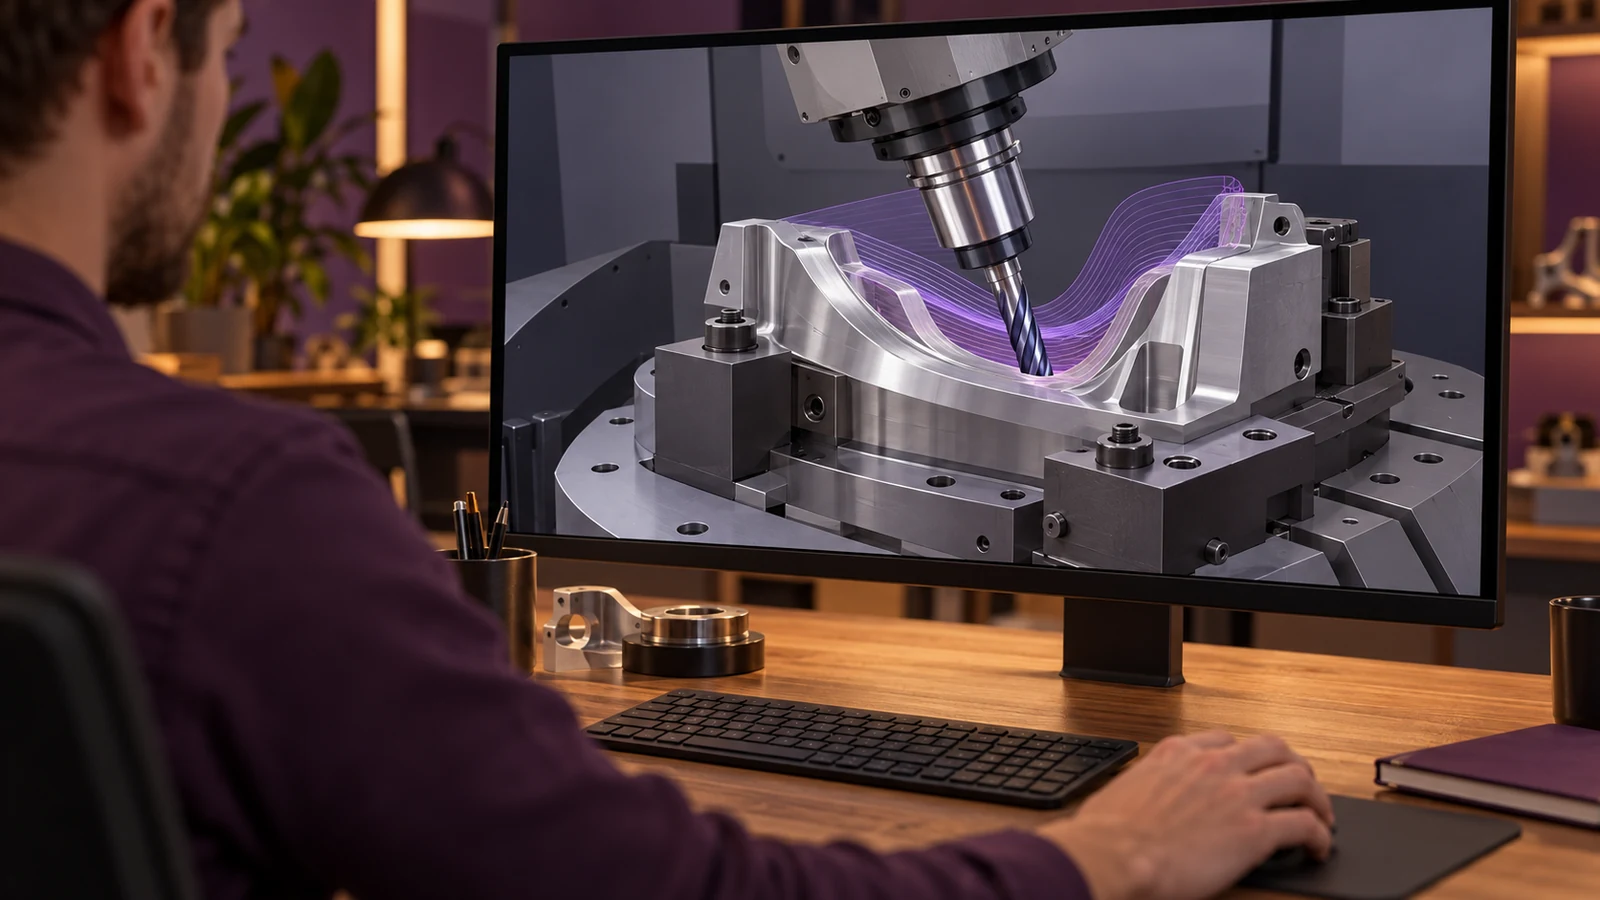
Estabeleça também uma margem de engenharia em vez de aceitar um caminho que apenas evita a interseção geométrica exata no modelo. Tolerância do modelo, excentricidade da ferramenta, variação do dispositivo de fixação, variação do material bruto e erro de setup podem reduzir a folga real. A margem deve ser determinada para a máquina e a operação; nenhuma distância de folga universal serve para todas as montagens.
Use a simulação como verificação, não como garantia
A simulação é útil quando o modelo inclui a máquina real, o dispositivo de fixação, o conjunto da ferramenta, o material bruto e os movimentos relevantes. Um modelo genérico de máquina ou um suporte simplificado pode não detectar a obstrução que importa. Confirme que a geometria da ferramenta e os dados do suporte correspondem às ferramentas previstas para o trabalho, e que a saída do pós-processador representa a mesma cinemática usada na simulação.
Separe a verificação de gouging da verificação de colisão. Uma simulação pode mostrar que o cortador não causa gouging na peça enquanto o suporte ainda se aproxima de um grampo. Também pode mostrar ausência de colisão geométrica enquanto a ferramenta é flexível demais para o corte planejado. Esses são modos de falha diferentes e exigem verificações diferentes.
Onde o risco justificar, verifique o primeiro setup por meio do procedimento controlado de prove-out da oficina e mantenha as pessoas fora da área de perigo. Uma simulação é um auxílio de planejamento, não uma permissão para contornar as proteções da máquina ou executar um caminho não verificado em condições de produção. Qualquer procedimento de prove-out deve seguir as instruções do fabricante da máquina e as regras de segurança da oficina.
Projete entradas que melhorem o acesso
Quando um recurso é difícil de alcançar, reveja o projeto antes de assumir que a ferramenta mais longa possível é a resposta. Seria possível aumentar um raio de canto sem afetar a montagem? Pode-se baixar uma parede, abrir uma cavidade por outra face ou tornar uma superfície não funcional acessível a um cortador padrão? Mesmo uma pequena mudança de geometria pode reduzir a interferência do suporte e facilitar a inspeção.
Forneça ao operador um modelo completo, os datums do desenho, as superfícies críticas e quaisquer requisitos de não contato ou acabamento. Identifique qual face deve permanecer intocada e quais áreas podem aceitar uma transição ou raio de ferramenta. Se a função da peça exigir um canal profundo e estreito ou uma superfície oculta, diga isso explicitamente para que a revisão de fabricação possa avaliar orientação e ferramental antes de congelar o projeto.
Por fim, conecte o planejamento de acesso à inspeção. Uma superfície alcançável por um cortador inclinado ainda pode ser difícil de medir. Considere o acesso da sonda, a linha de visão visual e a transferência de datum na mesma revisão. O acesso de fabricação e o acesso de verificação estão relacionados, mas não são idênticos.
Perguntas frequentes
A usinagem de cinco eixos elimina colisões do suporte?
Não. Movimentos adicionais podem criar mais opções de aproximação, mas o suporte, o fuso, a peça e o dispositivo de fixação ainda ocupam espaço físico. O conjunto completo e o caminho precisam ser verificados.
3+2 é o mesmo que corte contínuo de cinco eixos?
Não. No modo 3+2, a peça é indexada numa orientação fixa para o corte. O movimento contínuo de cinco eixos altera a orientação dos eixos durante o corte. A geometria determina qual movimento é útil.
Uma ferramenta mais longa consegue sempre alcançar uma cavidade profunda?
Pode aumentar o alcance, mas um avanço adicional da ferramenta pode aumentar a deflexão e a sensibilidade à vibração. Também devem ser considerados o diâmetro da ferramenta, o engajamento de corte, o material e os requisitos de acabamento.