
Un pezzo anodizzato può superare il collaudo di lavorazione e comunque fallire l'assemblaggio dopo la finitura. Il rischio è concentrato sugli accoppiamenti: fori, cave, facce di posizionamento, filettature e diametri di accoppiamento dove uno strato superficiale modifica il confine finito. La tolleranza corretta non è un valore aggiuntivo universale. Dipende dal processo di anodizzazione specificato, dal requisito di rivestimento, dalla geometria del pezzo, dalle aree mascherate e da quale dimensione controlla la funzione.
Perché lo strato superficiale influisce sulle dimensioni
L'anodizzazione converte la superficie dell'alluminio in uno strato di ossido; non è semplicemente una pellicola di vernice che si trova interamente sopra la superficie originale. L'effetto dimensionale pertanto non può essere dedotto da uno spessore di rivestimento nominale aggiungendo ciecamente quel valore a ogni dimensione esterna o sottraendolo da ogni foro. Le condizioni di processo, la lega, il rivestimento specificato, la geometria e il metodo di misurazione sono tutti importanti.
Separare tre termini nella conversazione sul disegno: il trattamento superficiale richiesto, il requisito di rivestimento e la dimensione funzionale finale. Una nota generica che dice “anodizzare” potrebbe non indicare al fornitore come gestire un accoppiamento critico per cuscinetto o una faccia di tenuta. Per l'ambito del processo, consultare la sezione del sito capacità di anodizzazione e la sua panoramica di finiture superficiali CNC.
Quali caratteristiche meritano una pianificazione delle tolleranze
Esaminare il pezzo per funzione anziché solo per nome della caratteristica. Un foro di posizionamento può essere sensibile a un diametro modificato; un foro filettato può necessitare di protezione o di un'operazione successiva alla finitura; una faccia di accoppiamento può richiedere mascheratura o una condizione di contatto specificata. Una superficie esterna decorativa può tollerare un esito diverso rispetto a un datum utilizzato per posizionare un altro componente.
| Caratteristica o relazione | Potenziale problema dopo la finitura | Domanda sul disegno o sul processo |
|---|---|---|
| Sede foro o albero ad accoppiamento preciso | L'accoppiamento finale cambia rispetto alla condizione lavorata | La quota è richiesta prima o dopo l'anodizzazione? |
| Foro filettato | Il rivestimento influisce sull'impegno, sull'ispezione o sul montaggio | La filettatura deve essere mascherata, protetta o finita successivamente? |
| Datum o faccia di accoppiamento | La posizione di contatto o l'impilamento delle tolleranze cambia | La superficie deve rimanere non rivestita o essere controllata nello stato finito? |
| Asola, tasca o apertura stretta | Il gioco effettivo cambia su una o più pareti | Qual è il gioco minimo funzionale dopo il trattamento? |
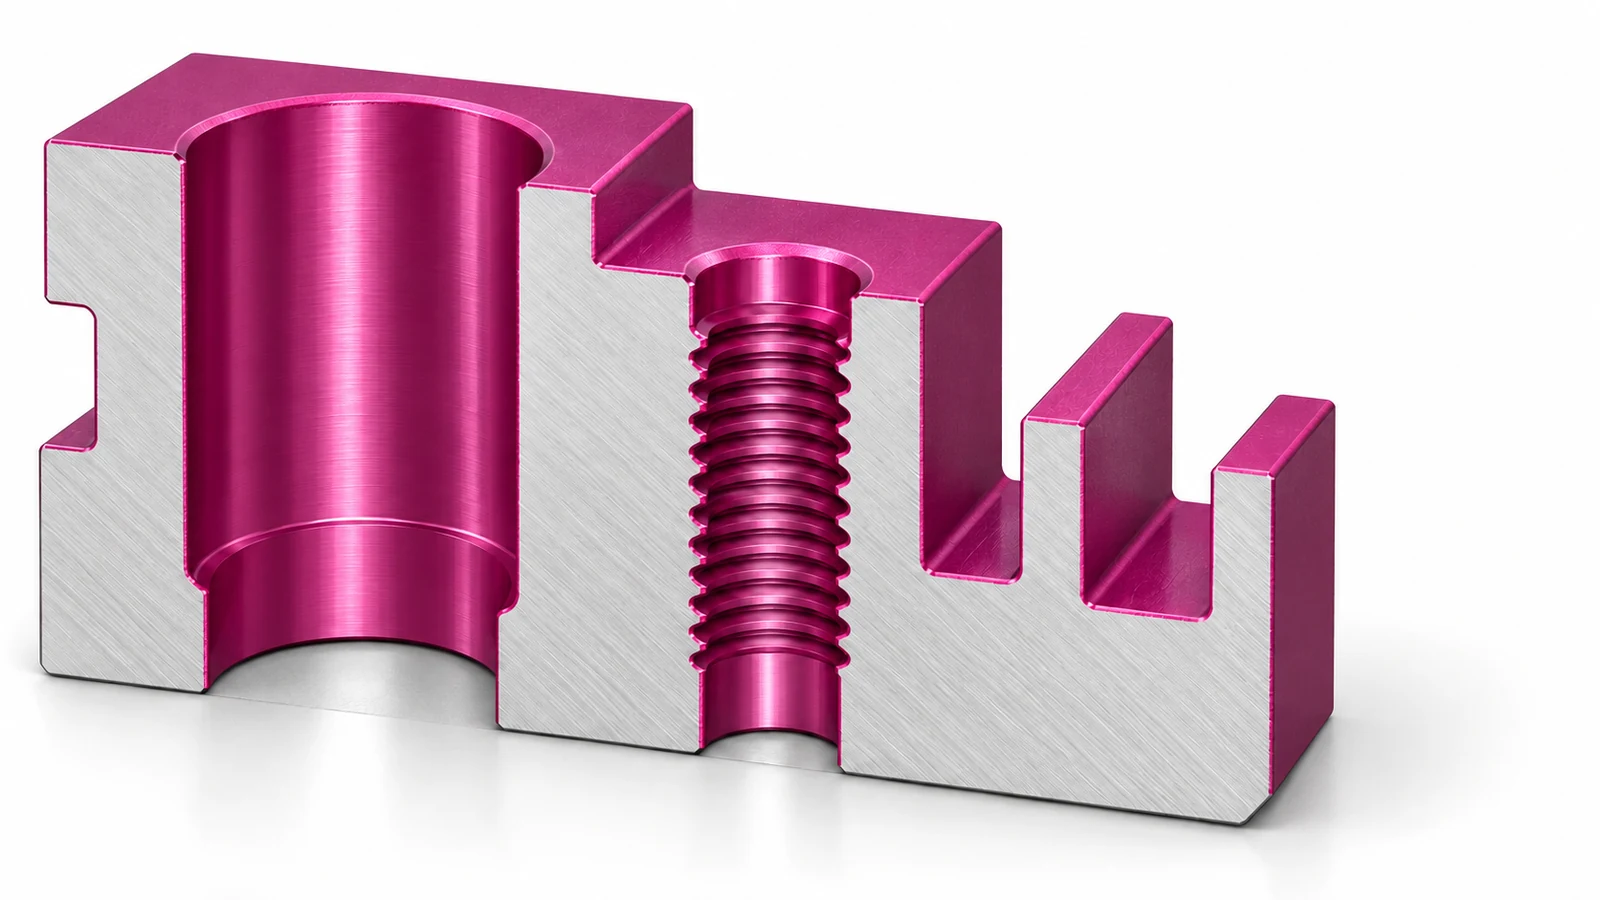
Questi sono spunti di revisione, non istruzioni generali. La selezione del materiale e della finitura deve rimanere allineata alla funzione effettiva del pezzo e alle note applicabili del disegno.
Come indicare la condizione finita
Chiarire quali quote si applicano al pezzo finito. Identificare esplicitamente le caratteristiche critiche, indicare le superfici da mascherare quando necessario e specificare il trattamento richiesto e la condizione del rivestimento utilizzando la specifica selezionata per il progetto. Se una quota viene ispezionata dopo l'anodizzazione, indicarlo; altrimenti un'officina può ragionevolmente ispezionare lo stato lavorato mentre l'acquirente valuta la condizione del gruppo finito.
Quando il fornitore di processo deve determinare il sovrametallo, fornire il requisito di accoppiamento, non solo una richiesta generica di “prevedere spazio per il rivestimento”. Ad esempio, spiegare quale foro è un accoppiamento con interferenza o con gioco, quale faccia stabilisce la posizione o quale gioco deve rimanere. La guida alle tolleranze di lavorazione CNC può aiutare a inquadrare la distinzione tra una tolleranza di lavorazione e un requisito del pezzo finito; i valori effettivamente ammissibili devono provenire dal proprietario del disegno.
Un'utile revisione del disegno traccia ogni quota critica attraverso la sequenza: lavorazione, sbavatura, pulizia, anodizzazione, mascheratura o rimozione dei tappi e ispezione finale. Questo evidenzia se un'operazione debba avvenire prima o dopo la finitura e chi verifica l'accoppiamento finale.
Verificare l'accoppiamento su un campione finito
Per un nuovo progetto, una finitura modificata o un assemblaggio sensibile, utilizzare un campione finito rappresentativo per confermare l'interfaccia reale. Misurare la caratteristica nella condizione finale concordata con un metodo adatto alla sua geometria, quindi testare il componente di accoppiamento o un calibro controllato ove appropriato. Registrare se la misurazione è prima o dopo il trattamento; altrimenti due rapporti dall'aspetto valido potrebbero descrivere stati diversi.
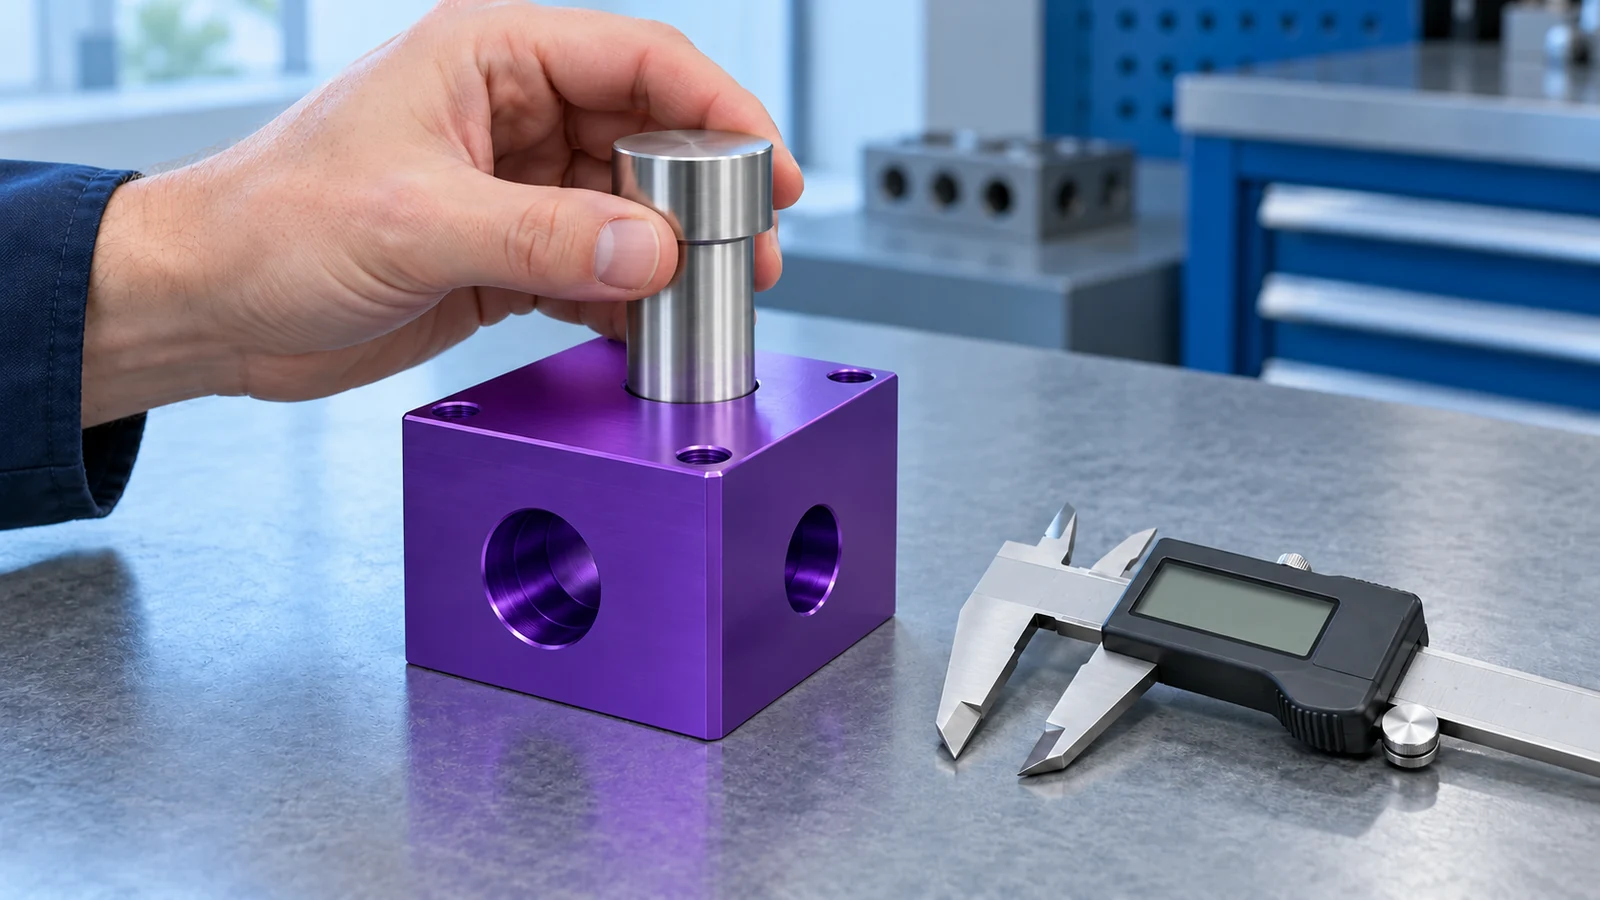
Se è necessario un aggiustamento della finitura, aggiornare il disegno o il piano di processo affinché l'apprendimento sia ripetibile. Evitare di affidarsi a un offset non documentato noto solo a un'unica configurazione. Un piano di ispezione controllato del pezzo finito è particolarmente importante quando le quote sono collegate a datum o alla posizione di assemblaggio; il sito pagina qualità è il punto di partenza pertinente per discutere i controlli di qualità, non un sostituto dei criteri di accettazione specifici del pezzo.
Domande frequenti sulla tolleranza di anodizzazione
Posso usare lo spessore del rivestimento come tolleranza dimensionale?
Non automaticamente. La variazione dimensionale dipende dal processo di anodizzazione e da come lo strato si forma rispetto alla superficie originale. Confermare la quota finale richiesta con il fornitore della finitura e il proprietario del disegno.
I fori critici devono essere mascherati?
A volte, ma la mascheratura è una decisione di progettazione e di processo. Considerare i requisiti di accoppiamento, corrosione o usura, l'area di contatto e se una regione non rivestita sia accettabile per l'applicazione.
L'ispezione deve avvenire prima o dopo l'anodizzazione?
Ispezionare lo stato controllato dal disegno. Se l'assemblaggio dipende dal confine finito, la verifica finale deve riflettere tale condizione, anche se i controlli in processo sono comunque utili.