
Les laitons C360 et C260 répondent à des problèmes de fabrication différents. Le C360 est largement choisi pour son aptitude au décolletage dans les composants tournés ; le C260 est une nuance de laiton pour cartouches associée à des besoins de formage et de fabrication. Choisir entre les deux consiste moins à trouver le “ meilleur laiton ” qu'à décider quelle propriété la pièce requiert réellement : usinage efficace, capacité de déformation, composition spécifiée ou conformité à une exigence de projet.
Sommaire
- Laisser la fonction de la pièce guider la comparaison
- Pourquoi le C360 est souvent choisi pour les détails usinés
- Quand la voie de formage du C260 importe
- Vérifier la composition et les restrictions du client
- Comparer le parcours de fabrication complet
- FAQ
Laisser la fonction de la pièce guider la comparaison
Avant de comparer les devis, décrivez le parcours de production. Le composant est-il principalement tourné à partir de barre, ou sera-t-il plié, embouti, étiré ou formé avant l'usinage final ? Une nuance de laiton particulière est-elle déjà indiquée sur le plan ? La pièce est-elle en contact avec l'eau, transporte-t-elle du courant, assure-t-elle l'étanchéité d'un fluide ou sert-elle d'élément décoratif ? Un choix de matériau fondé uniquement sur la vitesse d'usinage peut négliger l'opération qui détermine la performance ou l'approbation.
Distinguez les exigences obligatoires des hypothèses. Une indication sur le plan, une norme client ou une restriction réglementaire est obligatoire jusqu'à ce que l'autorité responsable approuve un changement. Une préférence héritée d'une pièce plus ancienne peut être négociable, mais elle doit tout de même être examinée. La comparaison utile commence donc par les exigences de la fonction et du procédé, et non par la liste de stock du fournisseur.
Utilisez la Informations sur le laiton C36000 et Informations sur le laiton C26000 pour confirmer quelle nuance chaque page décrit. Comparez ensuite la spécification exacte, la forme du produit, l'état et la documentation indiqués sur le plan ou le bon de commande. Une désignation générique de “ laiton ” ne suffit pas pour une pièce de production contrôlée.
Pourquoi le C360 est souvent choisi pour les détails usinés
Le C360 est un laiton de décolletage couramment utilisé lorsque le tournage à partir de barre et les petites caractéristiques répétées sont importants. Sa composition favorise un bon fractionnement des copeaux pour de nombreuses opérations d'usinage, ce qui peut en faire un choix pratique pour les raccords, pièces filetées, goupilles et composants similaires. La valeur de fabrication peut provenir d'une gestion prévisible des copeaux et d'une coupe efficace plutôt que d'une seule vitesse phare.
Cet avantage doit être lié aux caractéristiques réelles. Une pièce comportant de longues opérations de tournage, de multiples gorges et des filetages répétés peut en bénéficier davantage qu'un simple bloc percé de quelques trous. La rigidité de la machine, la géométrie des plaquettes, l'avance, le liquide de coupe, l'état de la matière et le maintien de la pièce influencent encore les résultats. Si la pièce ne rencontre pas de réel problème de contrôle des copeaux ou de temps de cycle, changer d'alliage peut ajouter des travaux de qualification sans bénéfice de production significatif.
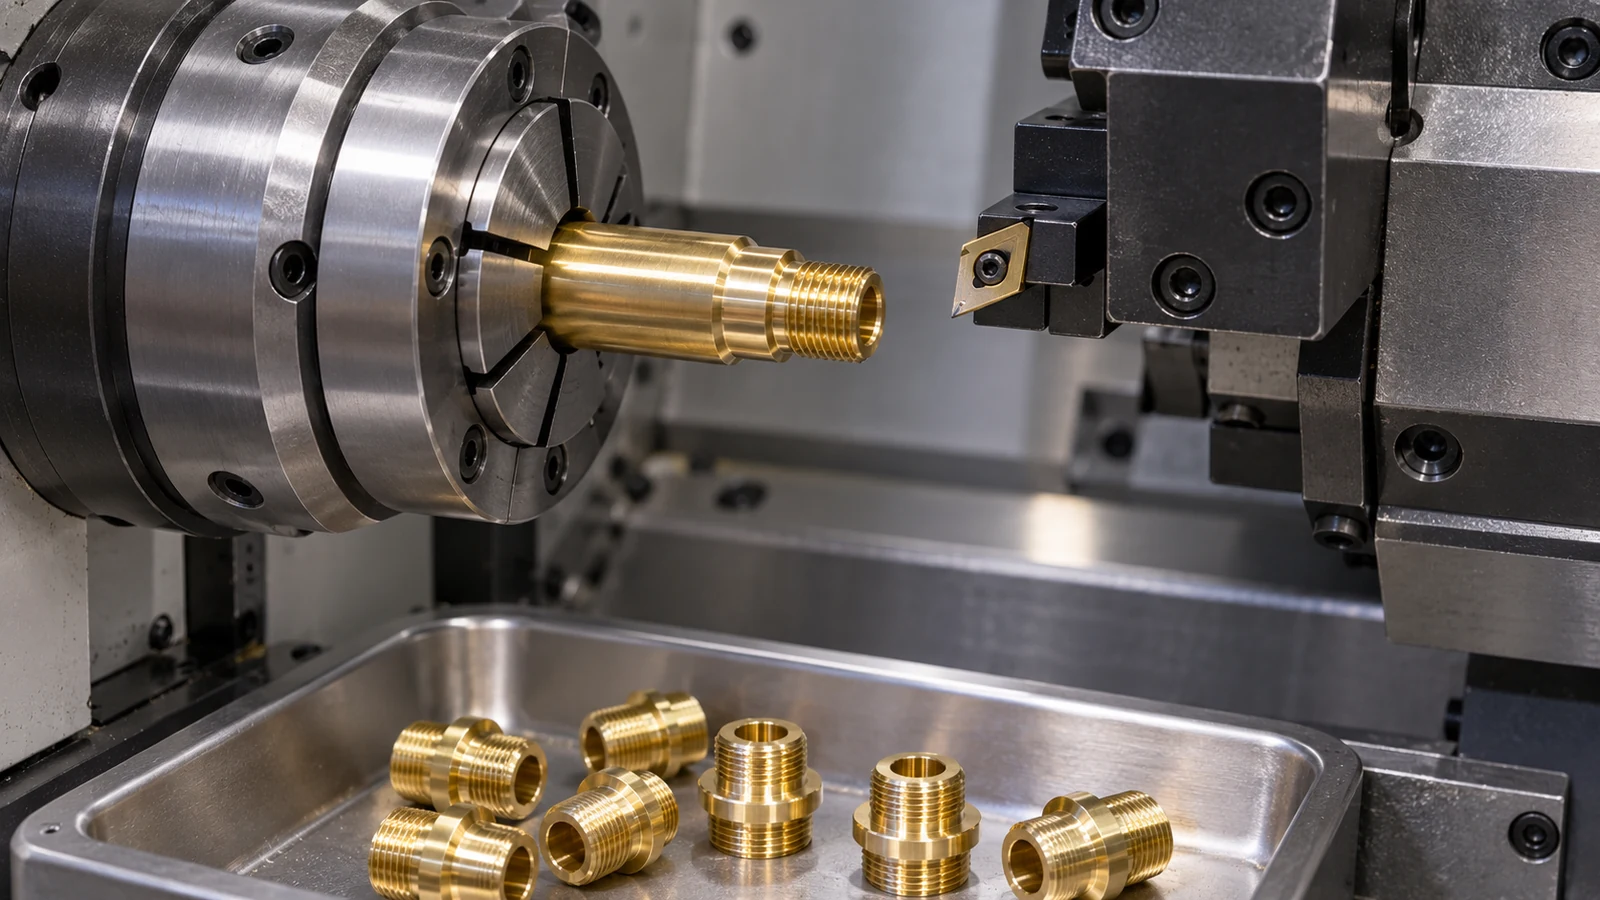
Vérifiez également si la conception exige une déformation après usinage. Une nuance de décolletage ne doit pas être présumée tolérer le même parcours de formage qu'une nuance choisie à cette fin. Si la pièce doit être pliée, évasée, sertie ou fortement déformée, demandez aux responsables des matériaux et des procédés d'examiner l'état et l'opération réels plutôt que de se fier à une description générale de l'usinabilité.
Quand la voie de formage du C260 importe
Le C260 est couramment associé aux applications de laiton pour douilles et est souvent envisagé lorsque les caractéristiques de formage sont pertinentes. Cela peut en faire un meilleur point de départ pour des pièces estampées, étirées ou pliées qu'une nuance choisie principalement pour son usinabilité. L'adéquation exacte dépend de la forme du produit, de l'écrouissage, de la sévérité du formage, de la directionnalité et de la spécification du fournisseur. Ne déduisez pas un rayon de pliage ou une limite de formage garantis à partir du seul nom de l'alliage.
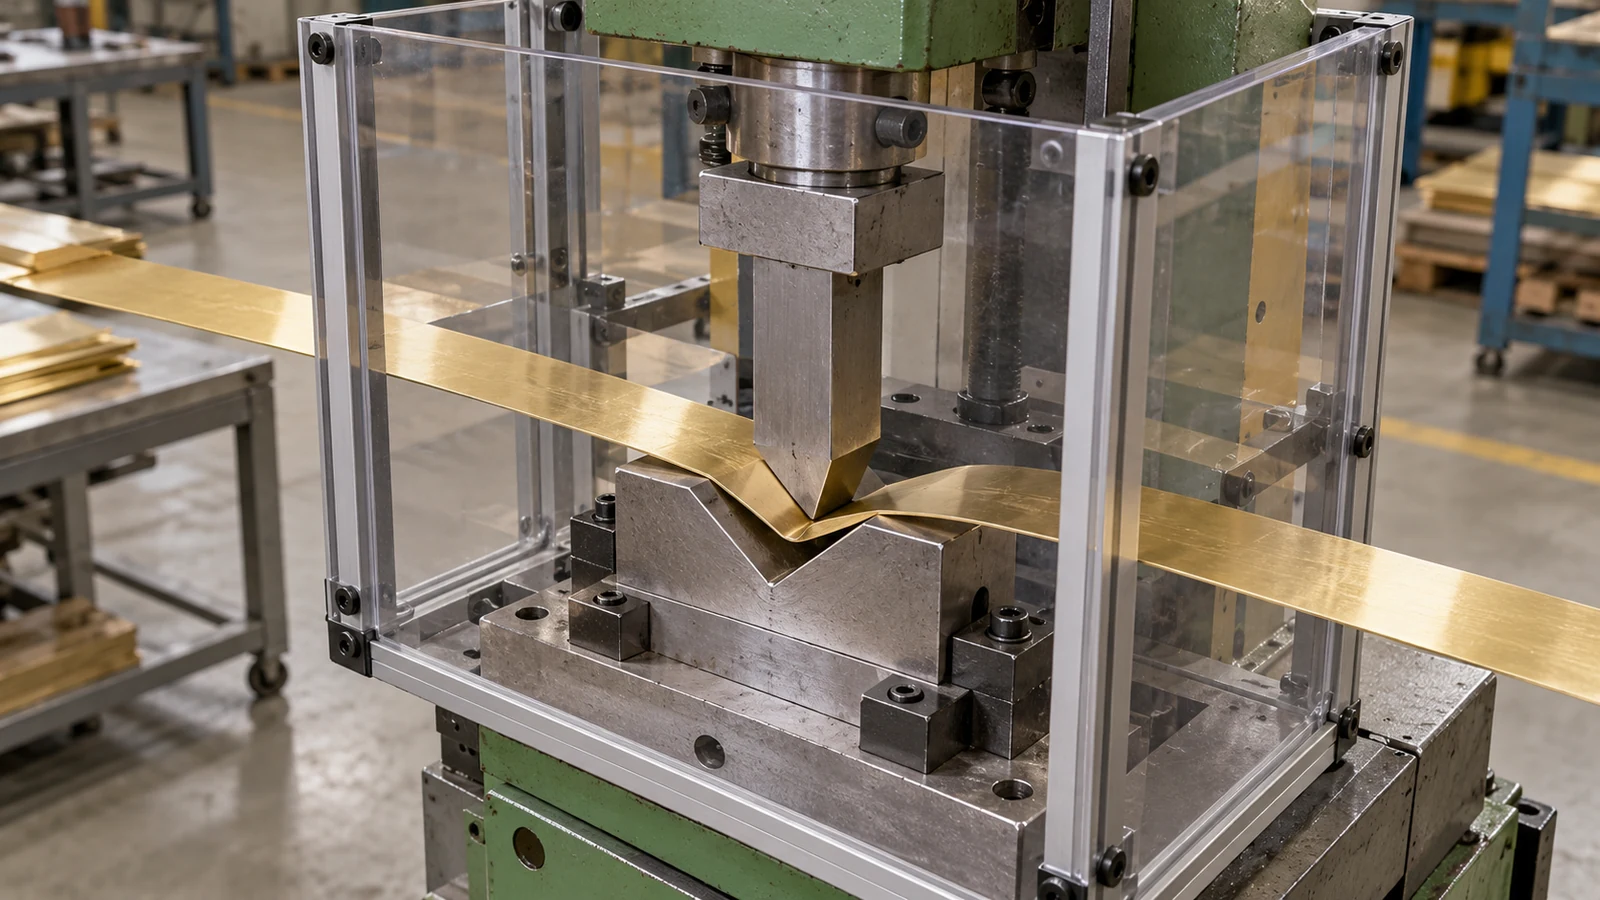
Lorsque l'usinage n'est qu'une étape du processus, l'ordre des opérations compte. Une ébauche formée peut être usinée sur des faces sélectionnées, ou un composant usiné peut être ultérieurement plié lors de l'assemblage. L'état du matériau et le sens du fibrage peuvent influencer le comportement du processus ; l'ingénierie doit donc identifier l'opération qui conditionne l'acceptation. Un fournisseur doit recevoir suffisamment d'informations pour chiffrer la gamme prévue, et pas seulement un contour de pièce finie qui masque une étape de formage critique.
Si la forme est complexe, réalisez un prototype de la géométrie critique et définissez ce qui sera inspecté : fissures, amincissement, retour élastique, ajustement ou dommages de surface. Un essai d'usinage ne peut pas valider une exigence de formage. Inversement, si le composant est entièrement usiné à partir de barre et qu'aucune déformation n'est impliquée, les avantages du C260 liés au formage peuvent ne pas justifier un changement par rapport à un processus C360 approuvé.
Vérifier la composition et les restrictions du client
La composition du laiton peut être soumise à des restrictions propres au client, au marché ou à l'application. Confirmez si la pièce est en contact avec de l'eau potable, si elle est soumise à des restrictions électriques ou électroniques, à des déclarations produit ou à d'autres exigences relatives aux substances contrôlées. Ne supposez pas que deux alliages cuivre-zinc partagent le même statut de conformité parce que tous deux sont appelés laiton. Le responsable du projet doit identifier la réglementation ou la spécification client applicable et déterminer les preuves requises auprès du fournisseur de matériaux.
Demandez la nuance exacte et la documentation attendue pour chaque lot. Si des certificats, une traçabilité ou des déclarations sont exigés, indiquez-le dans les documents d'achat. Une substitution qui modifie la chimie peut affecter l'approbation même lorsque les dimensions et l'aspect de la pièce restent inchangés. Gardez l'examen de conformité distinct des allégations d'usinabilité afin qu'un essai de production ne soit pas confondu avec une qualification du matériau.
| Facteur de décision | Le C360 peut convenir lorsque… | Le C260 peut convenir lorsque… |
|---|---|---|
| Processus dominant | L'usinage répété à partir de barre est central | Le formage ou la déformation est une opération majeure |
| Goulot d'étranglement de production | Le contrôle des copeaux ou la productivité de tournage est documenté | La qualité de forme ou la mise en forme guide la gamme |
| Statut de conception | La nuance est spécifiée et validée pour la pièce | Les exigences de formage sont compatibles avec cette nuance et cet état |
| Approbation | La composition répond aux exigences du client | La composition et les documents répondent aux exigences du projet |
Il s'agit d'une comparaison de présélection, et non d'un substitut à une norme matière ou à une approbation d'ingénierie. Si la propriété requise est incertaine, documentez la question et résolvez-la avant d'acheter du stock de production.
Comparer le parcours de fabrication complet
Établissez une estimation basée sur la gamme incluant la matière, le réglage, l'usinage, le formage, le risque de rebut, l'ébavurage, la finition, le contrôle et la qualification. Un cycle d'usinage plus court peut être compensé par une manutention secondaire ou une opération de formage que la nuance ne permet pas. Une matière à prix unitaire plus élevé peut réduire le coût total si elle élimine la reprise ou permet un procédé requis—mais cette conclusion doit découler d'un essai approuvé et d'hypothèses réalistes sur les lots.
Pour une pièce tournée, discutez des caractéristiques critiques et de la séquence avec l' équipe de tournage CNC. Si le formage ou l'estampage fait partie de la gamme réelle, confirmez cette capacité et la responsabilité avec le fournisseur concerné plutôt que de supposer qu'un atelier d'usinage la fournit. Cela garantit que la comparaison des devis indique honnêtement quels procédés sont inclus.
Lorsqu'un changement est proposé, conservez la révision du plan, la nuance exacte, les documents du fournisseur, les résultats de validation et l'approbation. Indiquez la raison du changement : gestion des copeaux, formabilité, disponibilité ou exigence du client. Cet enregistrement empêche qu'un changement d'approvisionnement ultérieur annule discrètement une décision d'ingénierie délibérée.
FAQ
Le C360 est-il meilleur que le C260 pour l'usinage CNC ?
Le C360 est couramment choisi pour son aptitude au décolletage, en particulier pour les travaux de tournage répétitifs. La meilleure option dépend toujours des caractéristiques de la pièce, des procédés en aval, des exigences approuvées et des résultats de production réels.
Le C260 convient-il aux pièces usinées ?
Il peut être usiné, mais il est souvent envisagé lorsque les caractéristiques de formage importent. Confirmez l'état de la matière et la gamme de fabrication plutôt que de supposer qu'il remplace directement le C360.
Le C360 peut-il être formé après usinage ?
Ne supposez pas qu'une opération de formage est acceptable sur la seule base du nom de la nuance. Examinez l'état spécifié, la déformation et les critères d'acceptation avec les responsables de la conception et du procédé.
Un acheteur peut-il substituer une nuance de laiton à une autre ?
Uniquement via le processus d'approbation applicable. Les changements de nuance peuvent affecter le formage, l'usinage, la composition, la documentation et la qualification client, même si la pièce semble inchangée.