
Una pieza CNC que cambia de tamaño durante una corrida puede estar respondiendo al crecimiento térmico de la máquina, de la pieza de trabajo o de ambos. La deriva térmica de la máquina es un cambio gradual en la posición relativa de la herramienta y la pieza de trabajo a medida que el calor del husillo, los ejes, el proceso de corte, el refrigerante o las condiciones ambientales modifican la estructura de la máquina. No es lo mismo que medir una pieza caliente y suponer su tamaño a temperatura ambiente. Separe esos dos efectos antes de cambiar los offsets o culpar a un lote de material.
Para un comprador, el problema práctico es la repetibilidad a lo largo de la corrida: ¿la primera pieza difiere de las posteriores?, ¿el error sigue un solo eje o una característica?, ¿y reaparece tras un apagado? Una tendencia con el tiempo sugiere un problema de control distinto de un offset constante o de una pieza medida a temperaturas inconsistentes.
Separe el movimiento de la máquina de la temperatura de la pieza
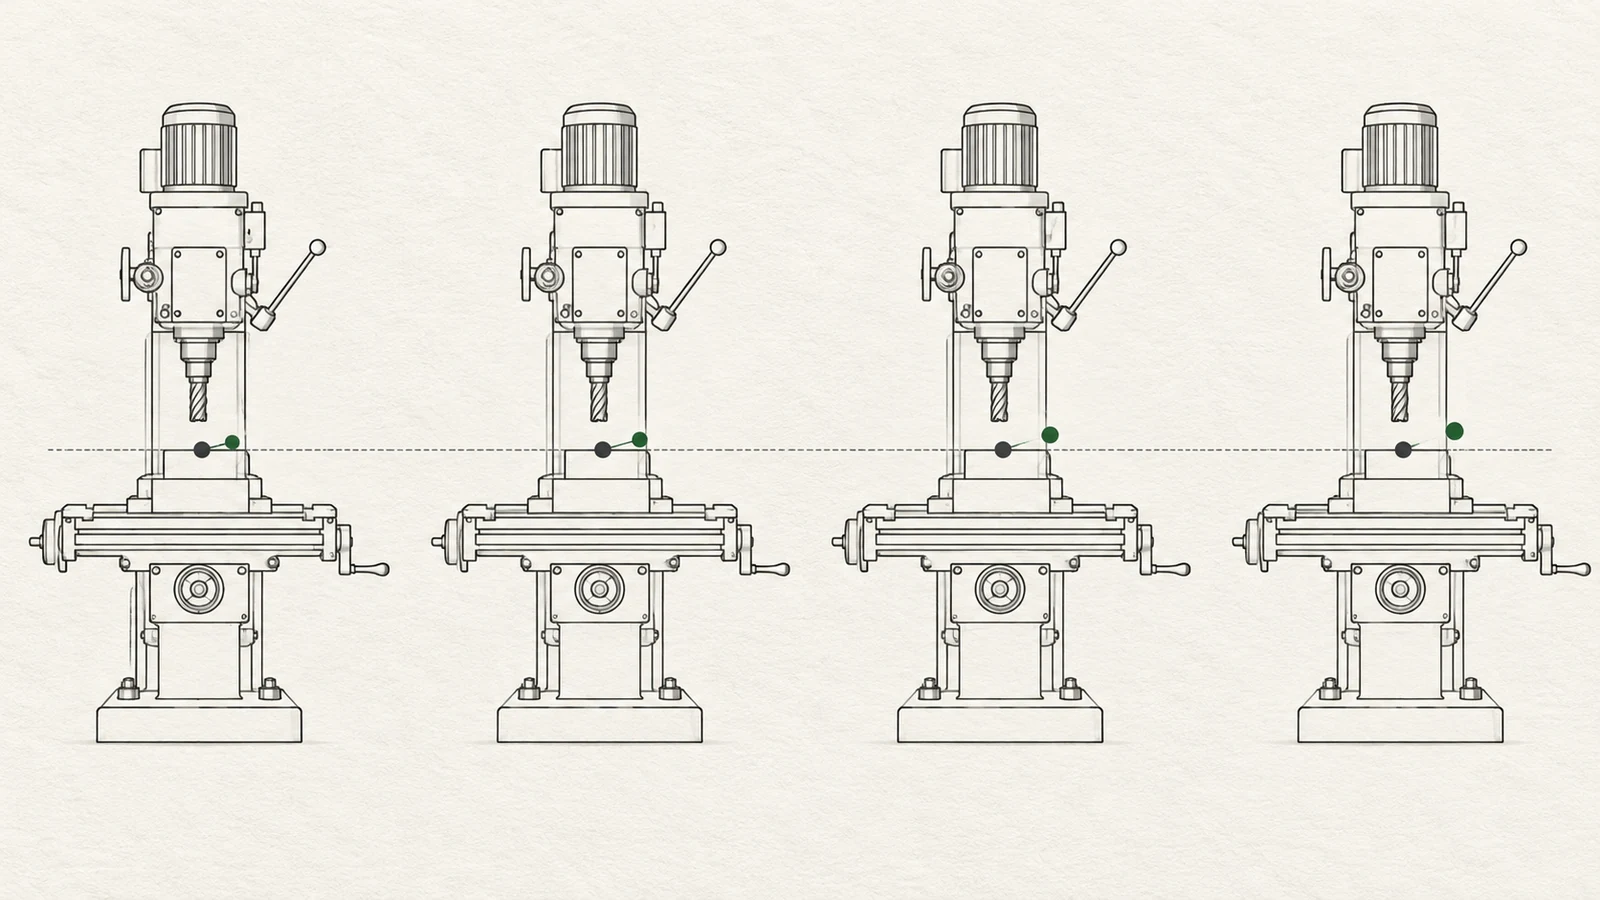
La deriva térmica describe una relación de coordenadas de máquina cambiante. A medida que el calor entra en un husillo, cojinetes, motores, husillos de bolas, guías, fundición o utillaje, los componentes se expanden a ritmos distintos y en direcciones distintas. Por lo tanto, el punto central de la herramienta puede desplazarse respecto a la pieza de trabajo incluso cuando el programa y los offsets nominales no han cambiado. El tamaño y la dirección dependen del diseño de la máquina, el ciclo de trabajo, el entorno y el método de medición; no existe un tiempo de calentamiento ni un valor de corrección universal que se adapte a todas las máquinas.
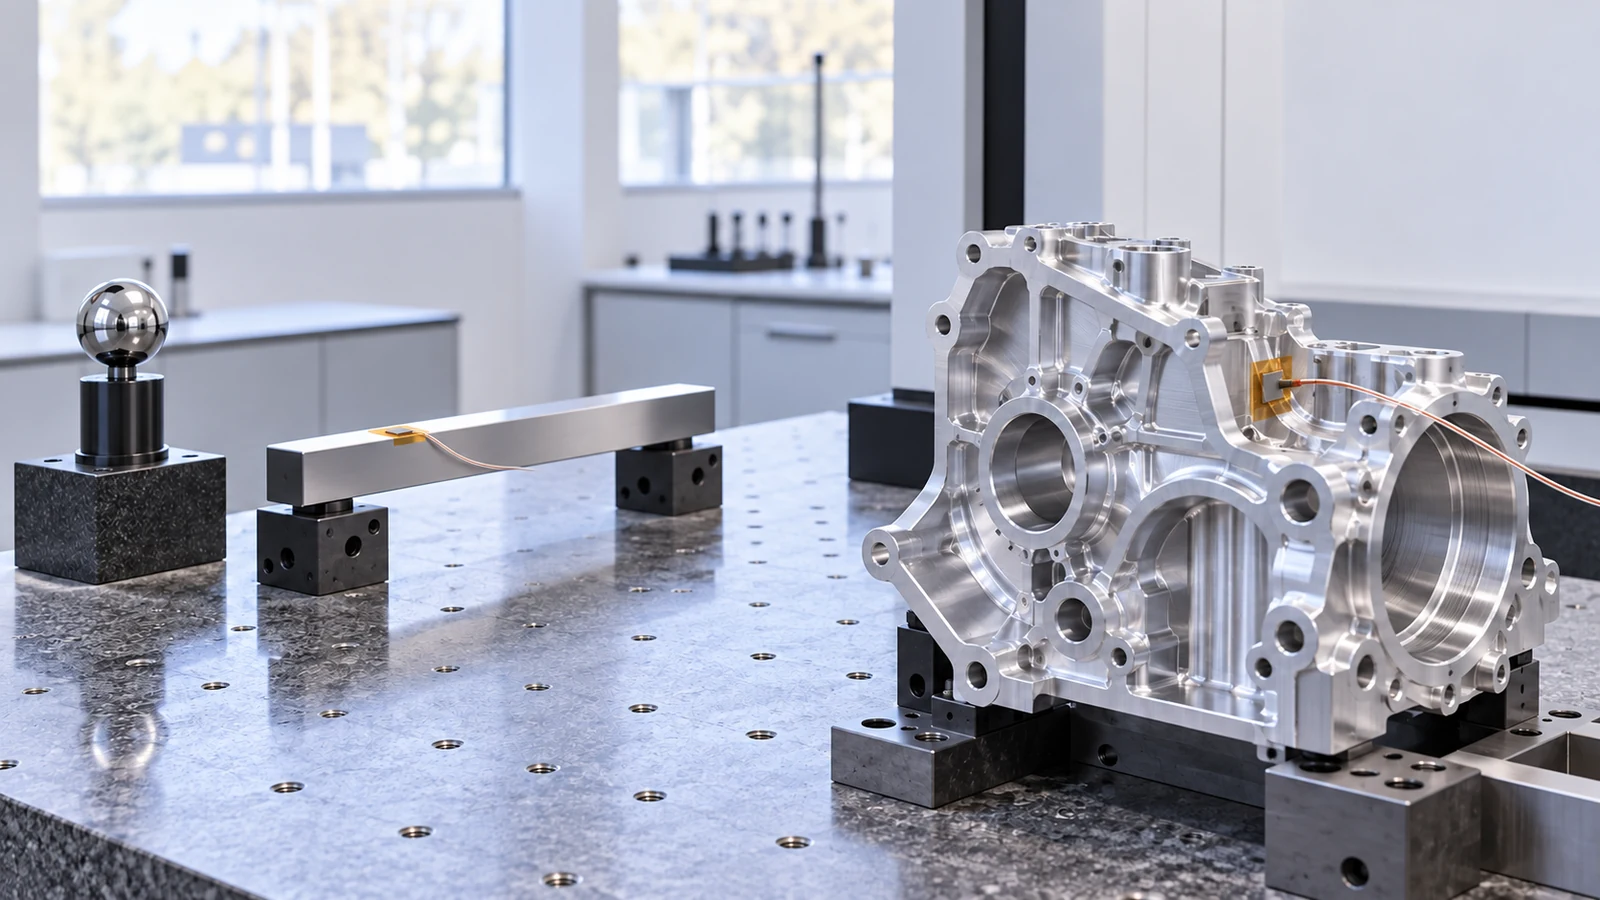
La temperatura de la pieza de trabajo crea un segundo efecto. Una pieza metálica medida poco después del corte puede no tener la misma dimensión que tendrá tras estabilizarse en el entorno de inspección. Si la CMM, el comparador o el instrumento manual están en una condición de temperatura diferente, el resultado medido puede volver a cambiar. Estos efectos pueden superponerse, por lo que una explicación de “pieza caliente” no demuestra que la máquina sea térmicamente estable.
| Patrón observado | Pregunta probable | Verificación de separación útil |
|---|---|---|
| Las primeras piezas difieren, luego las dimensiones presentan una tendencia y se estabilizan | ¿Está la máquina acercándose a un estado térmico repetible? | Registre el tiempo de corrida transcurrido y la misma característica en piezas sucesivas |
| Varias características se desplazan juntas en una misma dirección | ¿Se está moviendo un eje, un dispositivo de sujeción o un dato compartido? | Compare características vinculadas al mismo eje de máquina y referencia de configuración |
| Solo una característica delgada o asimétrica cambia después del corte | ¿Es más probable la liberación de tensiones o el calentamiento local de la pieza? | Compare la geometría en estado libre tras un intervalo de estabilización consistente |
| Las lecturas de inspección varían entre operadores o instrumentos | ¿Es inconsistente la temperatura o el método de medición? | Estandarice la condición de la pieza, el dato, el instrumento y los puntos de contacto |
Este es un mapa de diagnóstico, no un sustituto de la calibración de la máquina ni de un estudio del sistema de medición. Ayuda a evitar el error común de aplicar un desplazamiento de máquina para compensar una pieza que simplemente no ha alcanzado la condición de inspección acordada.
Siga la trayectoria del calor a través del proceso
Comience con el ciclo de trabajo. Un husillo que ha estado inactivo, una máquina que acaba de arrancar y una máquina que ha ejecutado una larga secuencia de cortes de alta carga pueden no estar en el mismo estado térmico. El movimiento de los ejes, la velocidad del husillo, la carga de corte, el flujo de refrigerante y la distribución de las operaciones a lo largo del volumen de trabajo afectan la generación y la eliminación de calor. Una prueba sobre una característica cerca del centro del recorrido puede no representar una característica mecanizada en el borde del volumen de trabajo.
A continuación, inspeccione las condiciones de sujeción y de refrigerante. Un dispositivo de sujeción puede calentarse de forma desigual; la temperatura y el flujo del refrigerante pueden cambiar entre turnos; las virutas acumuladas alrededor de un dispositivo de sujeción pueden alterar la transferencia de calor local o impedir que la pieza se asiente de forma consistente. Estas condiciones no demuestran un error de la máquina, pero registrarlas puede explicar por qué dos ejecuciones nominalmente idénticas se comportan de manera diferente.
Considere también el orden de las operaciones. El desbaste puede calentar y tensionar la pieza de forma diferente a un pase de acabado ligero. Si una característica crítica se corta al principio y luego la pieza experimenta un calor sustancial o una eliminación de material en otro lugar, una medición posterior puede mostrar un cambio no relacionado con el desplazamiento original de la herramienta. Una ruta de proceso estable sitúa los datos críticos y las operaciones de acabado donde su contexto térmico y mecánico es conocido.
Registre un patrón de error basado en el tiempo
Una investigación útil comienza con observaciones repetibles en lugar de repetidas ediciones de desplazamiento. Para una verificación controlada, mantenga fijos el programa, la herramienta, el dispositivo de sujeción, el lote de material, la condición del refrigerante y el método de medición. Registre el estado de arranque de la máquina, el tiempo transcurrido, la actividad del husillo o de los ejes que sea relevante para la operación y el resultado medido para las características seleccionadas. Utilice el mismo dato y los mismos puntos de medición cada vez.
- Defina qué dimensiones están derivando y cómo se relacionan con los ejes de la máquina y los datos.
- Mida una pieza de primera producción y las piezas posteriores a intervalos planificados sin cambiar el proceso.
- Cuando sea práctico, vuelva a medir una pieza después de que alcance la condición de inspección acordada para estimar la contribución de la temperatura de la pieza.
- Compare la tendencia entre un arranque en frío y una ejecución con la máquina caliente; repita solo si el montaje y el método permanecen controlados.
- Escale el comportamiento persistente o no repetible para el diagnóstico de la máquina en lugar de compensarlo a ciegas en el programa de la pieza.
El objetivo no es prescribir un esquema universal de compensación térmica. Es determinar si el patrón sigue al tiempo, a la posición de la máquina, a la geometría de la pieza o a la condición de inspección. Para las piezas en las que el plano hace importante una relación estrecha entre múltiples características, aclare el esquema de referencias y el método de inspección con el proveedor. El sitio calidad es el contexto relevante para cómo deben definirse y verificarse los requisitos de aceptación.
Elija controles que coincidan con la fuente
Si el error sigue al calentamiento de la máquina, una rutina de calentamiento controlada o una estrategia de compensación validada pueden mejorar la consistencia, pero solo después de que el taller confirme el patrón en la máquina y el trabajo reales. Si el error sigue a una posición particular del eje, puede que sea necesario investigar la geometría de la máquina o el comportamiento del eje. Si solo cambia la pieza después del corte, revise en su lugar la condición del material en bruto, la secuencia de operaciones, la sujeción y la estabilización.
Para la compra, proporcione la revisión del plano, las dimensiones críticas, las referencias, la cantidad, la condición del material y el método de aceptación. Indique si se requieren la aprobación de la primera pieza, las verificaciones periódicas o los registros de lote. Evite escribir “sin deriva térmica” como criterio de aceptación; en su lugar, identifique la característica, la condición de medición y el límite dimensional permitido. Un plan claro permite al proveedor elegir una ruta de mecanizado CNC adecuada sin implicar una tolerancia universal garantizada.
Preguntas frecuentes
¿Cuánto tiempo debe calentarse una máquina CNC?
No existe una duración única que se aplique a todas las máquinas y trabajos. La rutina necesaria depende del diseño de la máquina, las condiciones ambientales, el ciclo de operación y la relación de tolerancia que se esté controlando. Utilice un proceso validado en lugar de adoptar un tiempo arbitrario como prueba de estabilidad.
¿Se puede corregir la deriva térmica cambiando el desfase de trabajo?
Un desfase de trabajo puede compensar un desplazamiento estable y comprendido, pero puede empeorar un error cambiante o específico de una característica. Primero determine si la variación sigue al tiempo de la máquina, a la posición del eje, a la temperatura de la pieza o a las condiciones de medición.
¿Es la deriva térmica lo mismo que la distorsión de la pieza?
No. La deriva térmica de la máquina cambia la relación de coordenadas entre la herramienta y la pieza. La distorsión de la pieza puede deberse a gradientes de temperatura, sujeción, tensiones residuales o eliminación de material. Ambas pueden afectar las dimensiones, pero requieren verificaciones diferentes.