
Uma peça CNC que muda de tamanho durante uma execução pode estar respondendo ao crescimento térmico da máquina, da peça de trabalho ou de ambos. A deriva térmica da máquina é uma mudança gradual na posição relativa da ferramenta e da peça de trabalho à medida que o calor do fuso, dos eixos, do processo de corte, do refrigerante ou das condições ambientais altera a estrutura da máquina. Não é o mesmo que medir uma peça quente e assumir seu tamanho à temperatura ambiente. Separe esses dois efeitos antes de alterar offsets ou culpar um lote de material.
Para um comprador, a questão prática é a repetibilidade ao longo da execução: a primeira peça difere das peças posteriores, o erro segue um eixo ou recurso, e ele retorna após uma parada? Uma tendência ao longo do tempo sugere um problema de controle diferente de um offset constante ou de uma peça que foi medida em temperaturas inconsistentes.
Separe o movimento da máquina da temperatura da peça
A deriva térmica descreve uma relação de coordenadas da máquina que muda. À medida que o calor entra em um fuso, rolamentos, motores, fusos de esferas, guias, fundição ou dispositivo de fixação, os componentes se expandem em taxas e direções diferentes. O ponto central da ferramenta pode, portanto, se mover em relação à peça de trabalho mesmo quando o programa e os offsets nominais não mudaram. O tamanho e a direção dependem do projeto da máquina, do ciclo de trabalho, do ambiente e do método de medição; não há tempo de aquecimento universal ou valor de correção que se aplique a todas as máquinas.
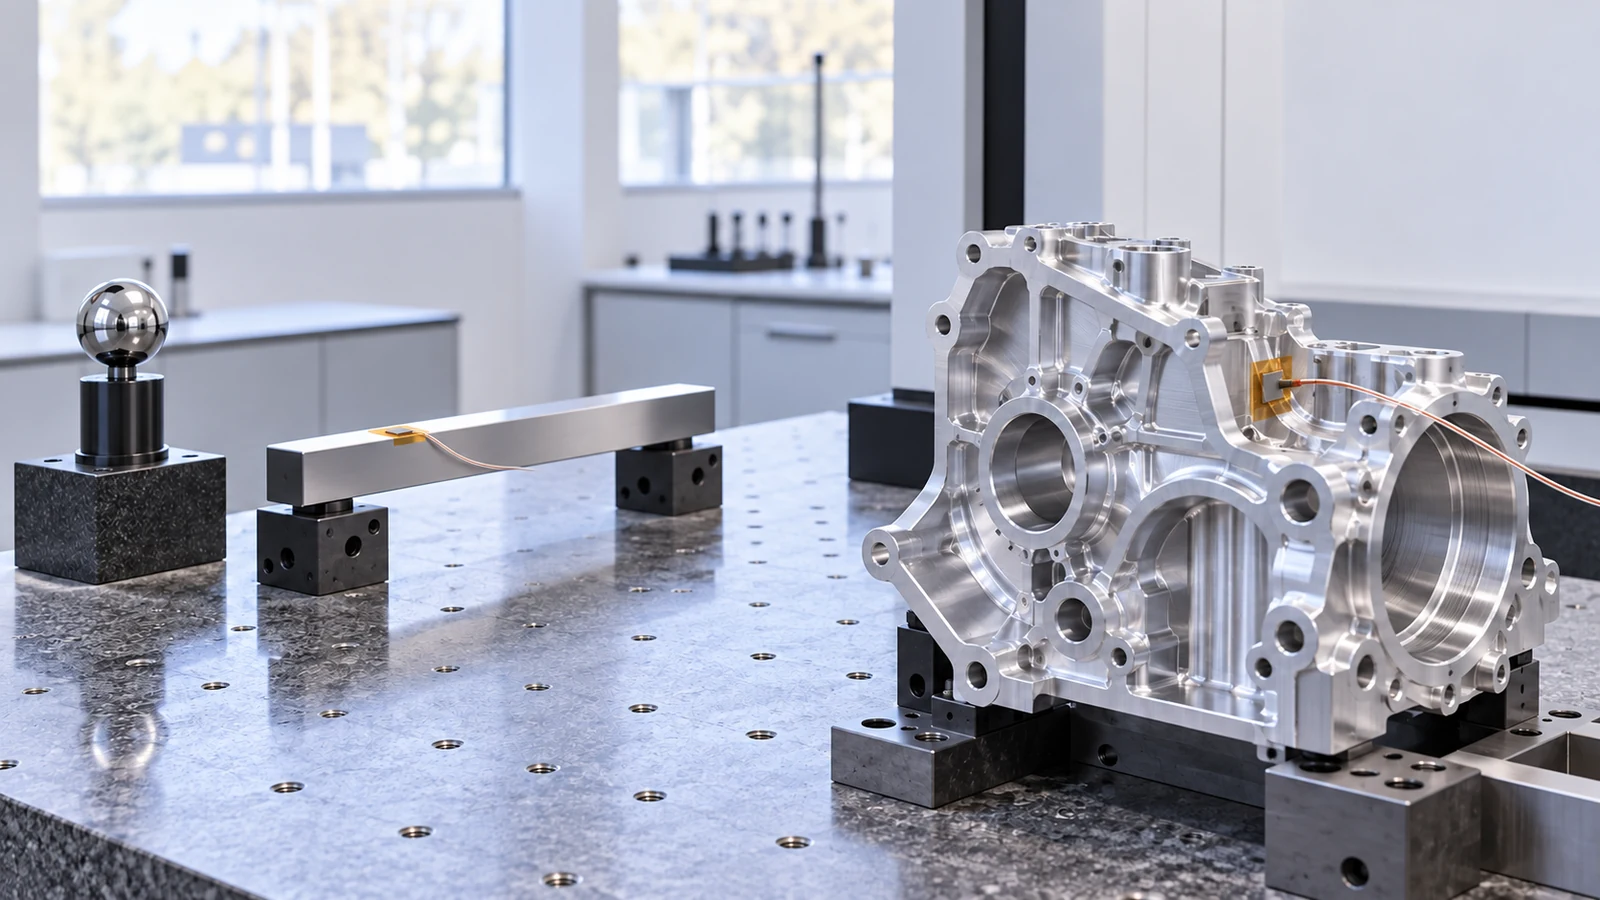
A temperatura da peça de trabalho cria um segundo efeito. Uma peça metálica medida logo após o corte pode não ter a mesma dimensão que terá após estabilizar no ambiente de inspeção. Se a CMM, o comparador ou o instrumento manual estiverem em uma condição de temperatura diferente, o resultado medido pode mudar novamente. Esses efeitos podem se sobrepor, portanto, uma explicação de “peça quente” não prova que a máquina esteja termicamente estável.
| Padrão observado | Pergunta provável | Verificação de separação útil |
|---|---|---|
| As primeiras peças diferem, depois as dimensões tendem e se estabilizam | A máquina está se aproximando de um estado térmico repetível? | Registre o tempo de execução decorrido e o mesmo recurso em peças sucessivas |
| Vários recursos se deslocam juntos em uma direção | Um eixo, dispositivo de fixação ou datum compartilhado está se movendo? | Compare recursos vinculados ao mesmo eixo da máquina e referência de setup |
| Apenas um recurso fino ou assimétrico muda após o corte | A liberação de tensões ou o aquecimento local da peça é mais provável? | Compare a geometria em estado livre após um intervalo de estabilização consistente |
| As leituras de inspeção variam entre operadores ou instrumentos | A temperatura ou o método de medição está inconsistente? | Padronize a condição da peça, o datum, o instrumento e os pontos de contato |
Este é um mapa de diagnóstico, não um substituto para a calibração da máquina ou um estudo do sistema de medição. Ele ajuda a evitar o erro comum de aplicar um offset de máquina para compensar uma peça que simplesmente não atingiu a condição de inspeção acordada.
Siga o caminho do calor através do processo
Comece pelo ciclo de trabalho. Um fuso que ficou parado, uma máquina que acabou de iniciar e uma máquina que executou uma longa sequência de cortes de alta carga podem não estar no mesmo estado térmico. O movimento dos eixos, a rotação do fuso, a carga de corte, o fluxo de refrigerante e a distribuição das operações pelo envelope de trabalho afetam a geração e a remoção de calor. Um teste em um recurso próximo ao centro do curso pode não representar um recurso usinado na borda do envelope de trabalho.
Em seguida, inspecione as condições de fixação da peça e de refrigerante. Um dispositivo de fixação pode aquecer de forma desigual; a temperatura e o fluxo do refrigerante podem mudar entre turnos; cavacos acumulados ao redor de um dispositivo de fixação podem alterar a transferência de calor local ou impedir que a peça se assente de forma consistente. Essas condições não provam um erro da máquina, mas registrá-las pode explicar por que duas execuções nominalmente idênticas se comportam de maneira diferente.
Considere também a ordem das operações. O desbaste pode aquecer e tensionar a peça de forma diferente de um passe de acabamento leve. Se um recurso crítico for cortado cedo e depois a peça sofrer aquecimento substancial ou remoção de material em outro local, uma medição posterior pode mostrar uma mudança não relacionada ao offset original da ferramenta. Uma rota de processo estável posiciona os datums críticos e as operações de acabamento onde seu contexto térmico e mecânico é compreendido.
Registre um padrão de erro baseado no tempo
Uma investigação útil começa com observações repetíveis em vez de repetidas edições de offset. Para uma verificação controlada, mantenha fixos o programa, a ferramenta, o dispositivo de fixação, o lote de material, a condição do refrigerante e o método de medição. Registre o estado de início da máquina, o tempo decorrido, a atividade do fuso ou dos eixos relevante para a operação e o resultado medido para os recursos selecionados. Use o mesmo datum e os mesmos locais de medição a cada vez.
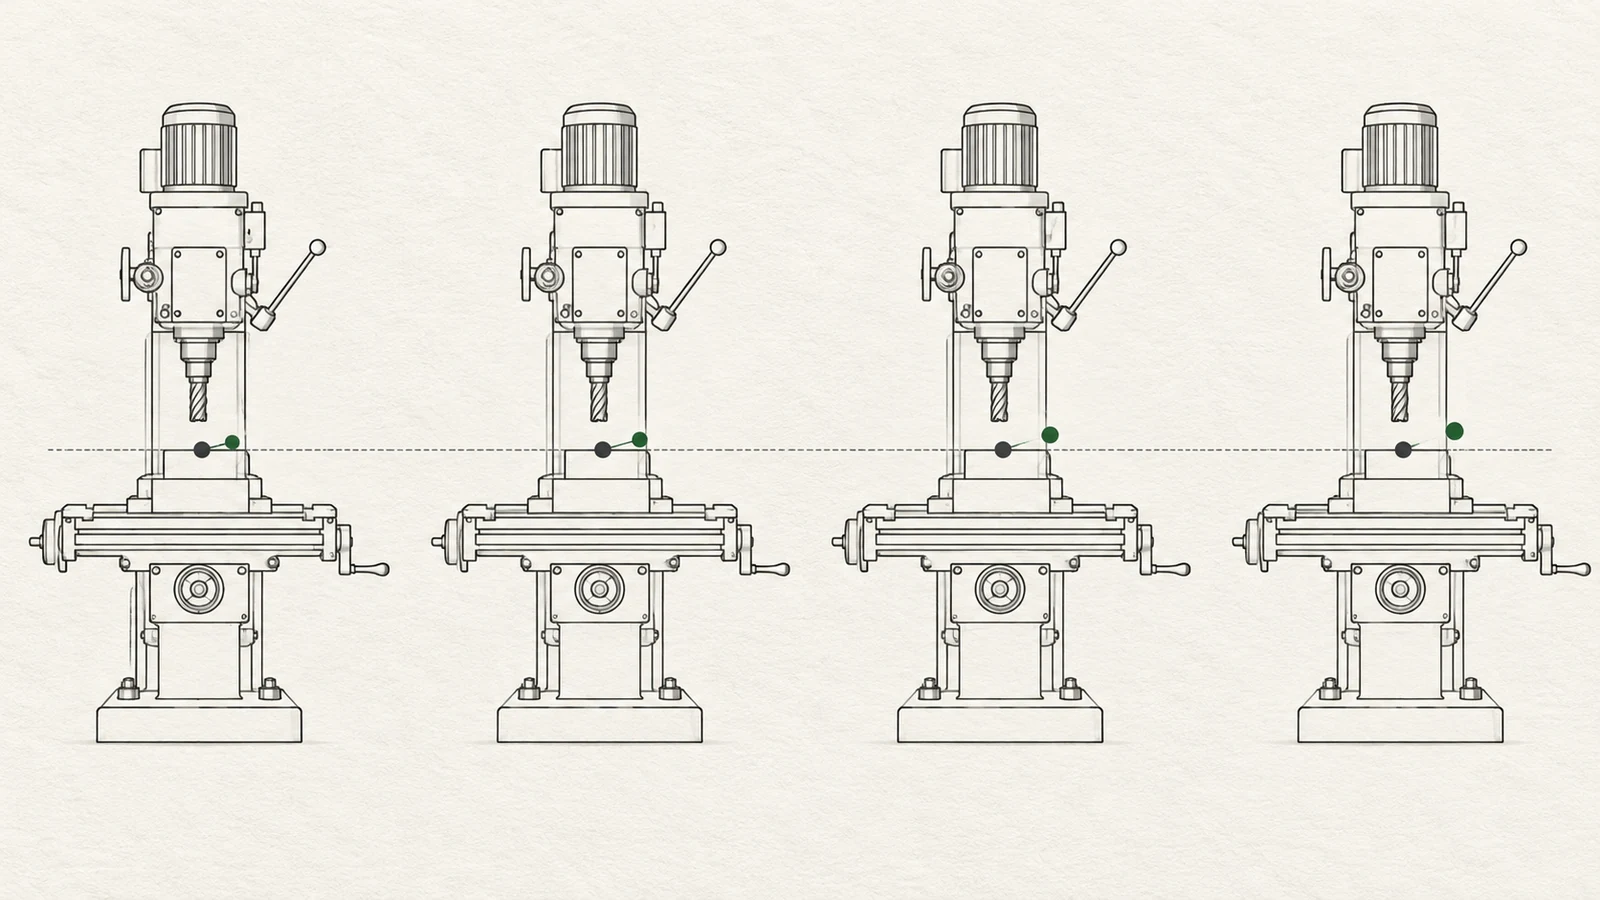
- Defina quais dimensões estão derivando e como elas se relacionam com os eixos da máquina e os datums.
- Meça uma peça inicial e as peças subsequentes em intervalos planejados sem alterar o processo.
- Quando viável, remeça uma peça após ela atingir a condição de inspeção acordada para estimar a contribuição da temperatura da peça.
- Compare a tendência entre uma partida a frio e uma execução aquecida; repita apenas se a configuração e o método permanecerem controlados.
- Encaminhe comportamentos persistentes ou não repetíveis para diagnóstico da máquina em vez de compensar às cegas no programa da peça.
O objetivo não é prescrever um esquema universal de compensação térmica. É determinar se o padrão segue o tempo, a posição da máquina, a geometria da peça ou a condição de inspeção. Para peças em que o desenho torna importante uma relação estreita entre múltiplas características, esclareça o esquema de datums e o método de inspeção com o fornecedor. O abordagem de qualidade é o contexto relevante para como os requisitos de aceitação devem ser definidos e verificados.
Escolha controles que correspondam à fonte
Se o erro segue o aquecimento da máquina, uma rotina de aquecimento controlada ou uma estratégia de compensação validada pode melhorar a consistência, mas somente após a oficina confirmar o padrão na máquina e no trabalho reais. Se o erro segue uma posição específica de eixo, a geometria da máquina ou o comportamento do eixo podem precisar de investigação. Se apenas a peça muda após o corte, revise em vez disso a condição do material bruto, a sequência de operações, a fixação e a estabilização.
Para compras, forneça a revisão do desenho, as dimensões críticas, os datums, a quantidade, a condição do material e o método de aceitação. Declare se são exigidas aprovação da primeira peça, verificações periódicas ou registros de lote. Evite escrever “sem deriva térmica” como critério de aceitação; identifique em vez disso a característica, a condição de medição e o limite dimensional permitido. Um plano claro permite ao fornecedor escolher uma rota de usinagem CNC adequada, sem implicar uma tolerância universal garantida.
Perguntas frequentes
Quanto tempo uma máquina CNC deve aquecer?
Não há uma duração única que se aplique a toda máquina e trabalho. A rotina necessária depende do projeto da máquina, das condições ambientais, do ciclo de operação e da relação de tolerância a ser controlada. Use um processo validado em vez de adotar um tempo arbitrário como prova de estabilidade.
A deriva térmica pode ser corrigida alterando o offset de trabalho?
Um offset de trabalho pode compensar um deslocamento estável e compreendido, mas pode piorar um erro variável ou específico de uma característica. Primeiro determine se a variação segue o tempo da máquina, a posição do eixo, a temperatura da peça ou as condições de medição.
A deriva térmica é o mesmo que distorção da peça?
Não. A deriva térmica da máquina altera a relação de coordenadas entre ferramenta e peça. A distorção da peça pode resultar de gradientes de temperatura, fixação, tensões residuais ou remoção de material. Ambos podem afetar as dimensões, mas exigem verificações diferentes.