
Una ranura para junta tórica mecanizada por CNC no puede dimensionarse de forma fiable solo a partir del diámetro nominal de la junta. El plano debe reflejar la disposición del sellado, el tamaño y el compuesto de la junta tórica, la geometría de acoplamiento, las condiciones de funcionamiento y el método de montaje. La profundidad, el ancho, el huelgo, la textura superficial y el tratamiento de los bordes de la ranura funcionan en conjunto. Mecanizar con precisión una sola dimensión no puede compensar un diseño incompleto del alojamiento.
Elija primero la disposición del alojamiento
Un sellado estático de cara, un sellado radial y un sellado utilizado con movimiento no comparten un único diseño universal de ranura. La dirección de la presión, el espacio disponible, el movimiento de montaje y la necesidad de retener la junta afectan la disposición seleccionada. Utilice las directrices de diseño del proveedor de sellados aplicable para la aplicación real antes de liberar las dimensiones de la ranura.
Registre la designación del tamaño y el compuesto de la junta tórica en lugar de confiar en un toro modelado como especificación completa. La geometría nominal puede mostrar dónde se asienta la junta, pero no comunica la compatibilidad del material ni todas las tolerancias dimensionales. El diseñador del conjunto debe ser responsable de esas elecciones y aprobar cualquier sustitución propuesta.
Este artículo aborda el alojamiento mecanizado y su transferencia a fabricación. El diseño de una cámara de vacío, una placa fría o un colector de fluidos completos implica requisitos adicionales. Mantenga esos requisitos del conjunto vinculados al plano del alojamiento sin suponer que un detalle de ranura cualifica todo el sistema.
Verifique la profundidad, el ancho y el huelgo como un sistema
La profundidad influye en cómo se comprime la junta en el alojamiento ensamblado. El ancho contribuye al espacio disponible para que la junta se deforme, mientras que el huelgo entre los componentes acoplados afecta la posible trayectoria de extrusión. Los manuales de los proveedores tratan el aplastamiento, el llenado del alojamiento y el huelgo en conjunto porque cambiar una dimensión puede cambiar más de un aspecto de la junta.
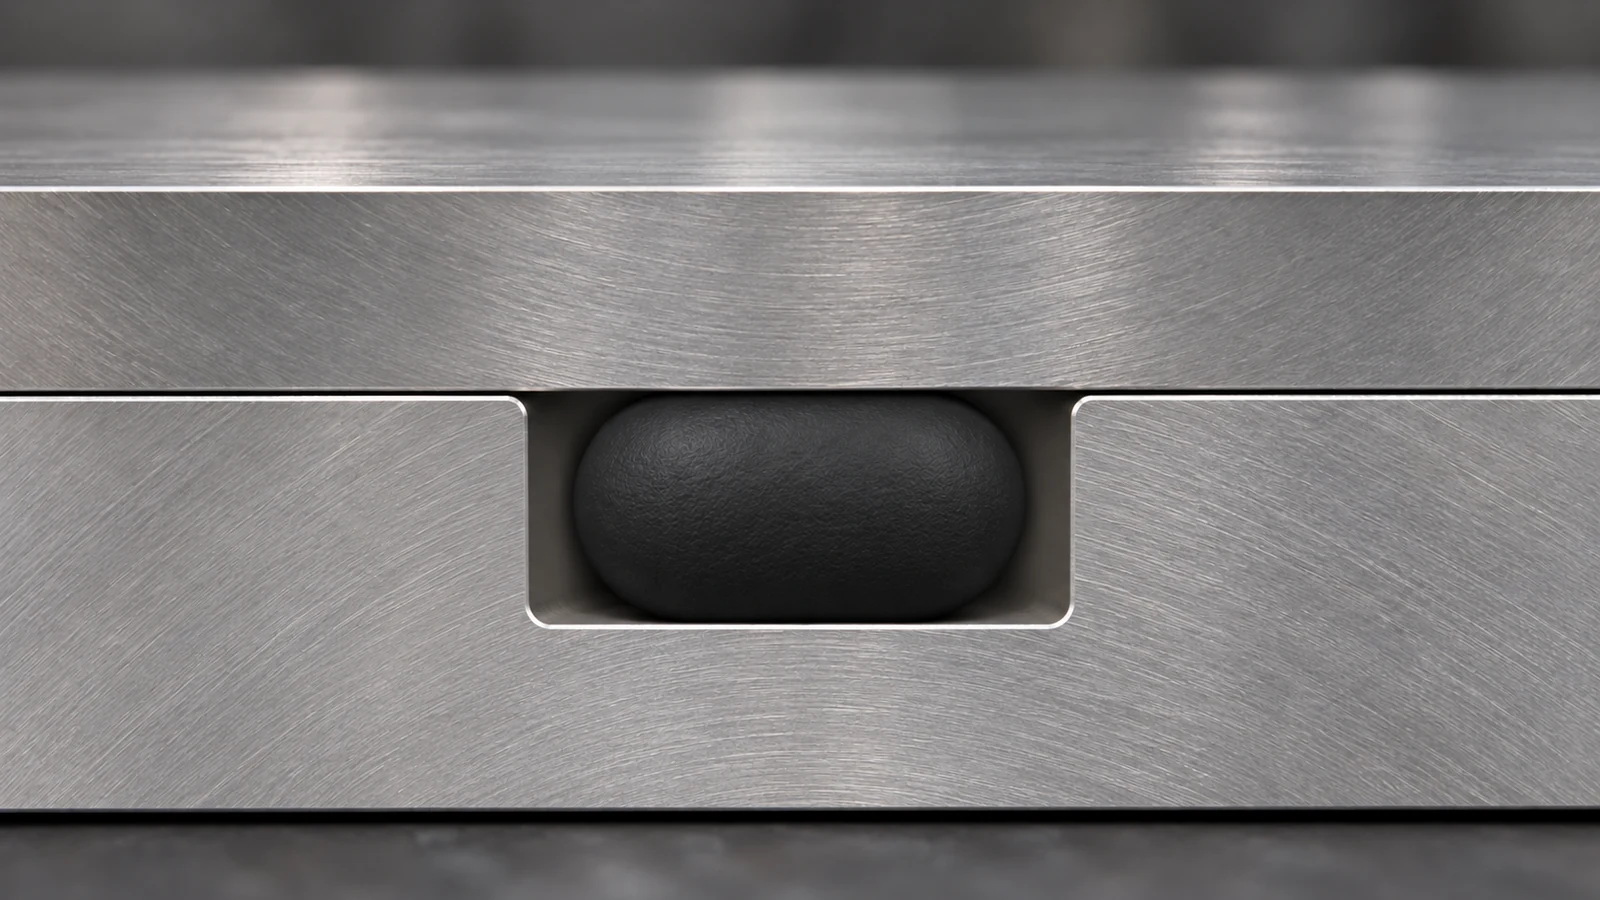
Una revisión de diseño útil verifica los extremos de tolerancia en lugar de solo la sección nominal. Combine la variación permitida del tamaño de la junta tórica con los límites de la ranura y de la pieza acoplada. Considere el compuesto seleccionado y la temperatura de funcionamiento según las directrices del proveedor de sellados. Una disposición nominalmente satisfactoria puede volverse inadecuada en uno de los extremos del rango de tolerancia permitido.
No copie una tabla de ranuras de una disposición de sellado diferente solo porque su tamaño nominal de junta coincida. Verifique las suposiciones de la tabla, incluido el servicio estático o dinámico, la presión, el compuesto y cualquier previsión de anillo de respaldo. Registre la fuente y la revisión que rigen en el expediente de ingeniería para que los cambios posteriores puedan revisarse.
Traduzca el diseño del sellado en geometría mecanizable
Una ranura radial torneada y una ranura de cara fresada requieren un acceso diferente de la herramienta. Las ranuras internas pueden restringir el acceso de la herramienta, la visibilidad y la capacidad de evacuar virutas. Para las ranuras fresadas, la geometría de las esquinas y el acceso local deben revisarse antes de que el diseñador fije la sección.
El sitio Capacidad de torneado CNC es relevante para alojamientos rotativos; Fresado CNC admite ranuras frontales y otros diseños accesibles. La selección del proceso debe seguir la geometría real. Un proveedor debe señalar un detalle inaccesible para su revisión en lugar de modificar silenciosamente la sección funcional.
Especifique los radios de esquina aceptables y los detalles de entrada donde afecten al sello. Una nota sin restricciones de ‘romper todas las aristas’ puede ser ambigua en una ranura estrecha o en una superficie de sellado. Defina las aristas que necesitan un tratamiento controlado y distíngalas de las aristas no funcionales ordinarias en otras partes de la pieza.
Controle la superficie que la junta realmente toca
Los requisitos de superficie deben identificar el fondo de la ranura, las paredes laterales y la superficie de sellado conjugada según corresponda al diseño. Una única indicación de acabado en el contorno de la pieza puede no comunicar las superficies de contacto previstas. La dirección de la textura y el daño localizado también merecen atención cuando pueden crear una trayectoria a través del sello.
El desbarbado debe eliminar las aristas dañinas sin modificar la geometría especificada de la ranura. Inspeccione en busca de rebabas restantes, material levantado y arañazos en las regiones de contacto críticas. Una superficie visualmente pulida no es automáticamente conforme, y un resultado de rugosidad media por sí solo no identifica todos los defectos locales.
Si el anodizado, el recubrimiento electrolítico u otro el tratamiento superficial se realiza después del mecanizado, indique si las dimensiones y los límites de acabado se aplican antes o después de ese proceso. Confirme cualquier requisito de enmascaramiento y la etapa de medición final. El alojamiento debe evaluarse en la condición en la que se ensamblará.
Mida la ranura y luego cualifique el conjunto
Un plan de inspección debe vincular la ranura con los mismos datos de referencia utilizados por sus elementos conjugados. Medir la anchura y la profundidad es necesario, pero la ubicación de la ranura respecto a un taladro, un patrón de tornillos o una cara de sellado también puede condicionar el montaje. Incluya esas relaciones cuando afecten al diseño.
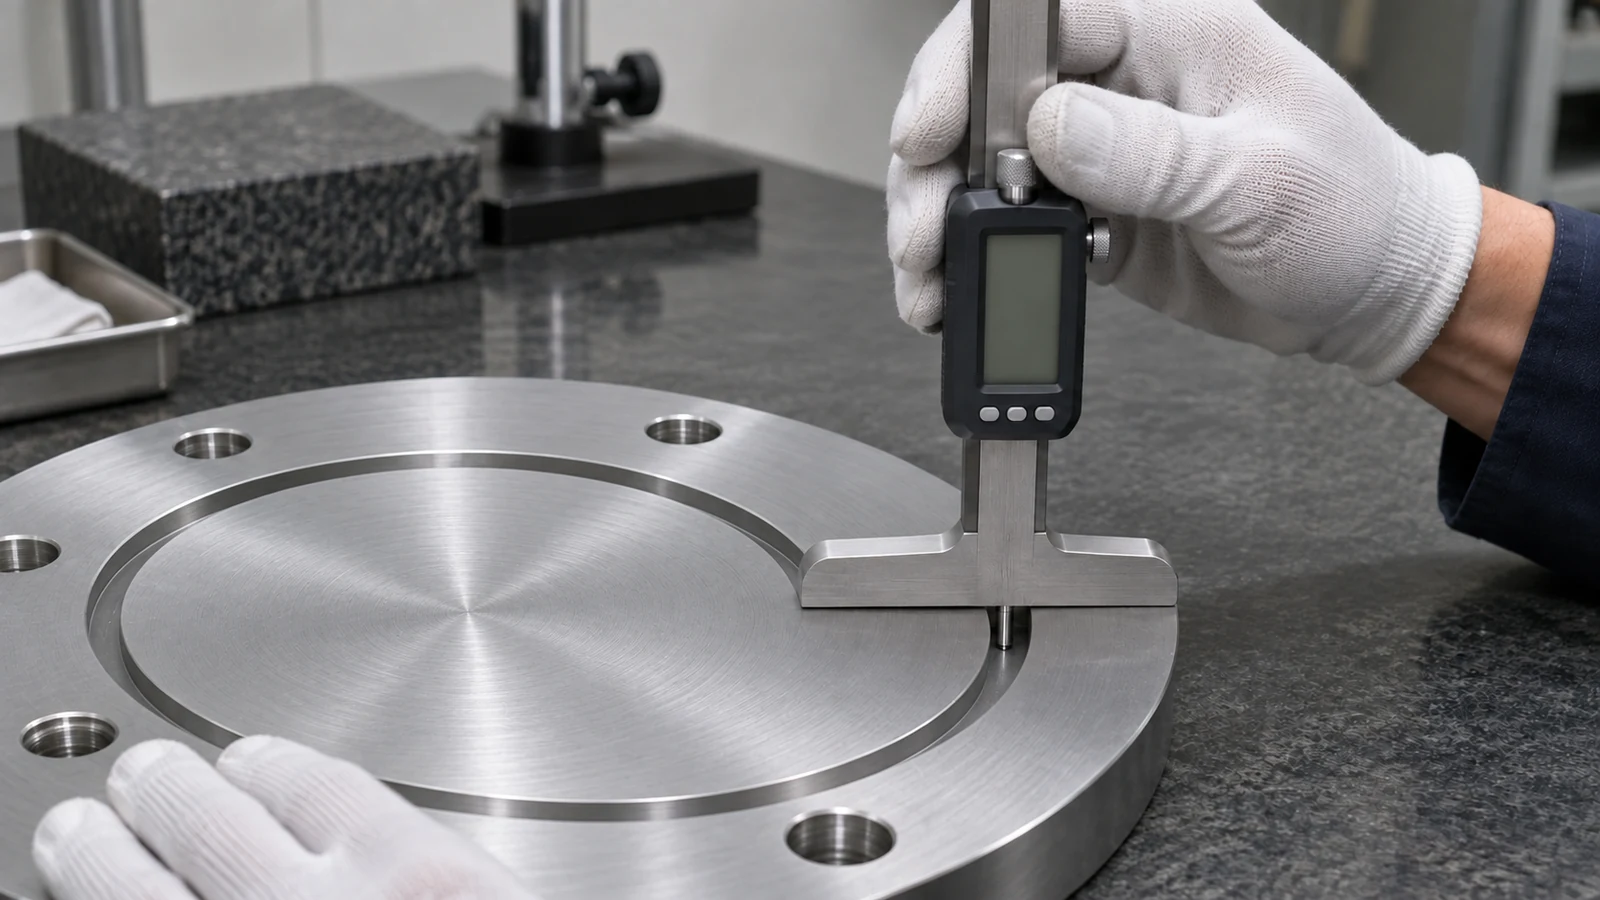
Elija un método que pueda alcanzar las superficies que se van a aceptar. Las ranuras internas pequeñas pueden requerir un enfoque diferente al de una ranura frontal abierta, por lo que conviene tratar el acceso de medición antes de fijar la geometría. El revisión de calidad debe registrar el método y cualquier interpretación acordada del plano.
Por último, separe la aceptación dimensional de las pruebas de fuga o funcionales. El resultado ensamblado también depende del compuesto del sello, el componente conjugado, la instalación y las condiciones de funcionamiento. Defina el medio de prueba, la condición de presión o vacío, la temperatura, la duración y el requisito de aceptación en la especificación de montaje. Una inspección de ranura completada respalda esa prueba; no la sustituye.