
El mecanizado CNC para equipos de procesamiento de alimentos debe comenzar con dos preguntas: ¿este componente entrará en contacto con alimentos y cómo se limpiará el equipo? Esas respuestas influyen en la selección del material, la geometría accesible, el acabado y los registros necesarios en la aceptación. Denominar una pieza como “apta para uso alimentario” o especificar acero inoxidable 316 no define su limpiabilidad ni establece el cumplimiento de la máquina terminada.
Considere tres componentes hipotéticos de una cinta transportadora: un soporte bajo la trayectoria del producto, un casquillo de eje cerca de un rodamiento y una guía desmontable junto al producto. Pueden compartir un paquete de planos, pero enfrentan distintas tareas de exposición, limpieza e inspección. Tratarlos como piezas de acero inoxidable idénticas puede ocultar la interfaz donde realmente se retienen residuos o líquido de limpieza.
Describa el contacto y la limpieza antes de elegir el grado
Identifique el contacto directo con el producto, la posible exposición a salpicaduras o residuos, y las áreas separadas del producto. Utilice la evaluación de higiene aplicable del equipo para definir esas zonas en lugar de asignarlas a partir del nombre de la pieza. Un soporte debajo de una cinta transportadora puede recibir residuos de producto o líquido de lavado aunque no guíe intencionadamente el alimento.
Registre el alimento o medio de proceso, el rango de temperatura relevante, los productos químicos de limpieza y sus condiciones de funcionamiento, la práctica de enjuague y secado, y si la limpieza requiere desmontaje. Incluya los periodos en que el equipo permanece húmedo o sin usar si forman parte del servicio. La compatibilidad de materiales se refiere a las condiciones combinadas, no al nombre de un limpiador de forma aislada.
La guía de seguridad alimentaria de Festo distingue zonas de exposición y vincula el diseño de los componentes con la limpieza. EHEDG también distingue las superficies evaluadas y las disposiciones de limpieza en su labor de equipos. Estas fuentes respaldan la documentación de la exposición real. No autorizan a un proveedor de mecanizado a declarar que cada componente o conjunto está aprobado higiénicamente.
304 o 316 es una comparación condicional
Tanto el acero inoxidable austenítico 304 como el 316 se utilizan en equipos relacionados con alimentos, pero su idoneidad depende del medio, la limpieza y el diseño. El 316, que contiene molibdeno, se evalúa comúnmente cuando las condiciones de corrosión hacen que el 304 sea menos adecuado. No es inmune a la picadura, al ataque en rendijas ni a una práctica de limpieza inadecuada. La selección debe considerar la exposición real y los requisitos aplicables del equipo.
También identifique si la especificación exige una forma de producto o un grado bajo en carbono en particular. La soldadura, la fabricación y otros trabajos posteriores pueden añadir requisitos más allá del mecanizado. Un proveedor no debe sustituir un grado de fácil mecanización únicamente para reducir el tiempo de corte sin la aprobación de sus implicaciones en corrosión y aplicación.
| Pregunta | Por qué es importante la respuesta | Información para enviar |
|---|---|---|
| ¿Qué está en contacto con el componente? | La idoneidad del material depende de la exposición real | Producto, medios de limpieza y condiciones operativas relevantes |
| ¿Dónde puede quedar líquido retenido? | La retención local puede diferir de la exposición general | Orientación del ensamblaje, holguras y ruta de drenaje |
| ¿Se soldará la pieza o se someterá a un procesamiento posterior? | La condición final puede diferir de la pieza en bruto mecanizada | Secuencia de fabricación y etapa de aceptación final |
| ¿Qué registros se requieren? | La identidad del material y la aprobación de la máquina son entregables diferentes | Certificado, inspección y otros documentos específicamente requeridos |
El página del material de acero inoxidable proporciona una visión general de la familia de materiales. Para las piezas de equipos de procesamiento de alimentos de acero inoxidable, el grado y la condición liberados deben seguir la evaluación del equipo en lugar de una promesa general de que una aleación es adecuada para todo régimen de alimentos o de limpieza.
Revise el soporte en su orientación instalada
Un soporte puede ser fácil de mecanizar y difícil de limpiar. Un reborde horizontal, un sujetador embutido o un espacio cerrado contra un marco pueden acumular residuos que una cara exterior lisa no revela. Revisar conjuntamente la pieza instalada, su superficie de contacto y el acceso de las herramientas de limpieza o del rociado.
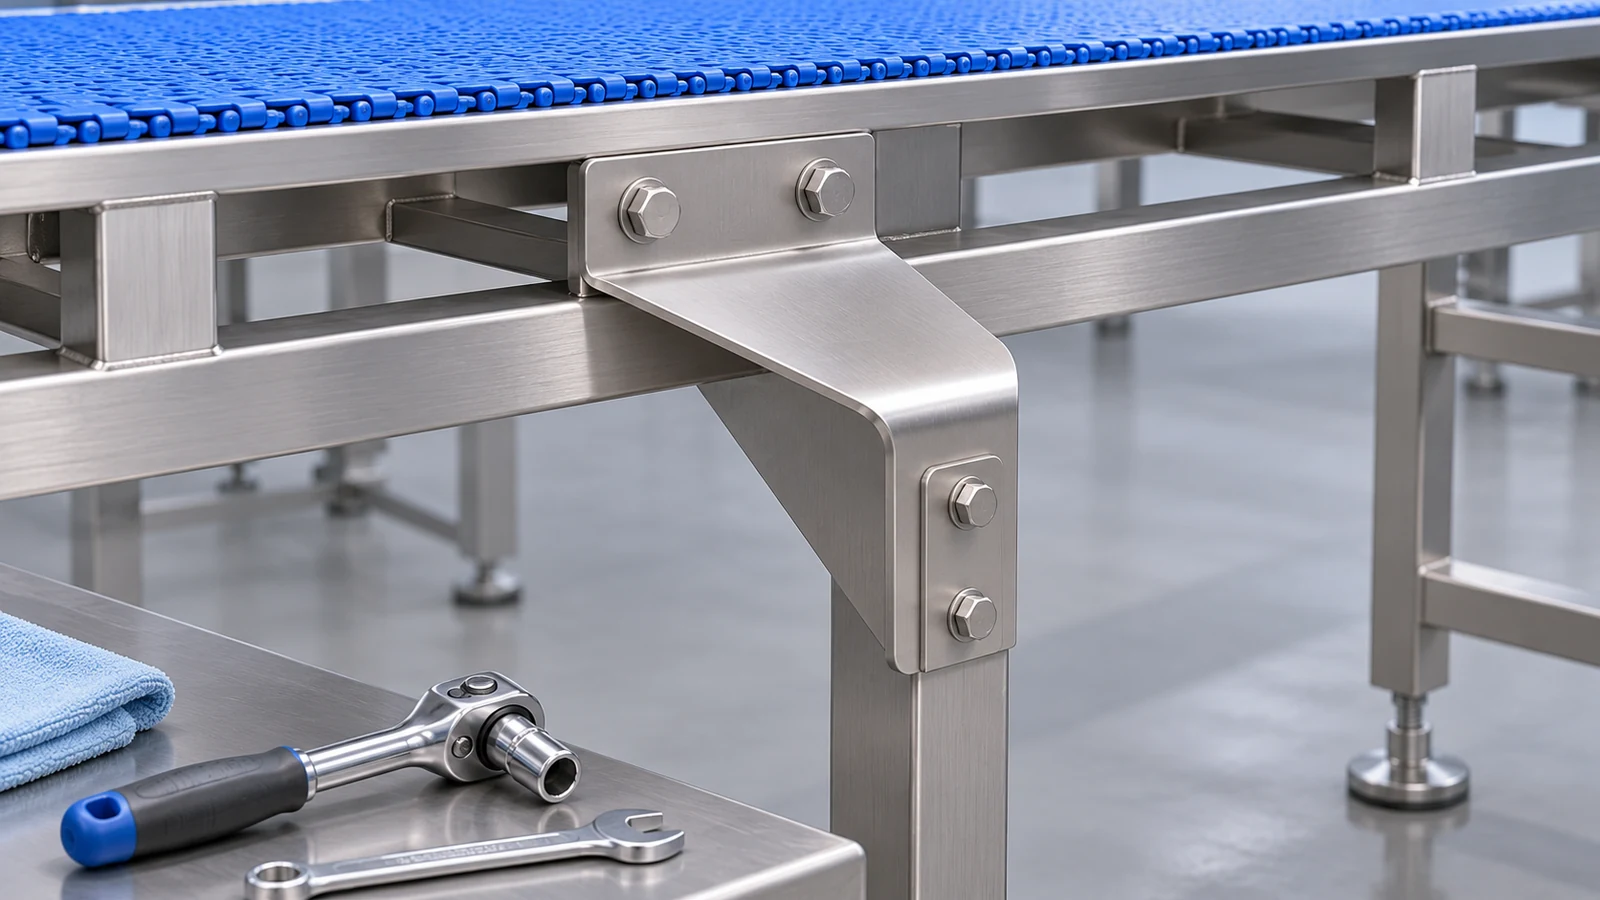 Preguntar si se puede acceder al soporte sin desmontarlo y si el método de limpieza elegido llega realmente a la interfaz oculta. Si debe retirarse, mostrar el acceso para el desmontaje y cómo se reinstalará en la posición correcta. Reducir el número de cavidades inaccesibles puede ser más útil que pulir una superficie a la que ya es fácil llegar.
Para Mecanizado CNC para equipos de procesamiento de alimentos, especificar los radios internos permitidos y evitar esquinas de cavidades afiladas innecesarias. El acceso de la herramienta y la limpiabilidad pueden respaldar el mismo cambio de diseño, pero un radio elegido por comodidad de mecanizado sigue teniendo que cumplir los requisitos funcionales y de higiene del equipo.
Un casquillo añade interfaces que su acabado exterior no puede corregir
Un casquillo torneado introduce un taladro, hombros, superficies de acoplamiento con el eje y posiblemente una interfaz contra un sello o un rodamiento. Identificar qué superficies posicionan la pieza, cuáles se mueven respecto a otro componente y cuáles están expuestas al producto o al líquido de lavado. Un diámetro exterior liso no elimina un estrecho espacio de retención en un hombro ensamblado.
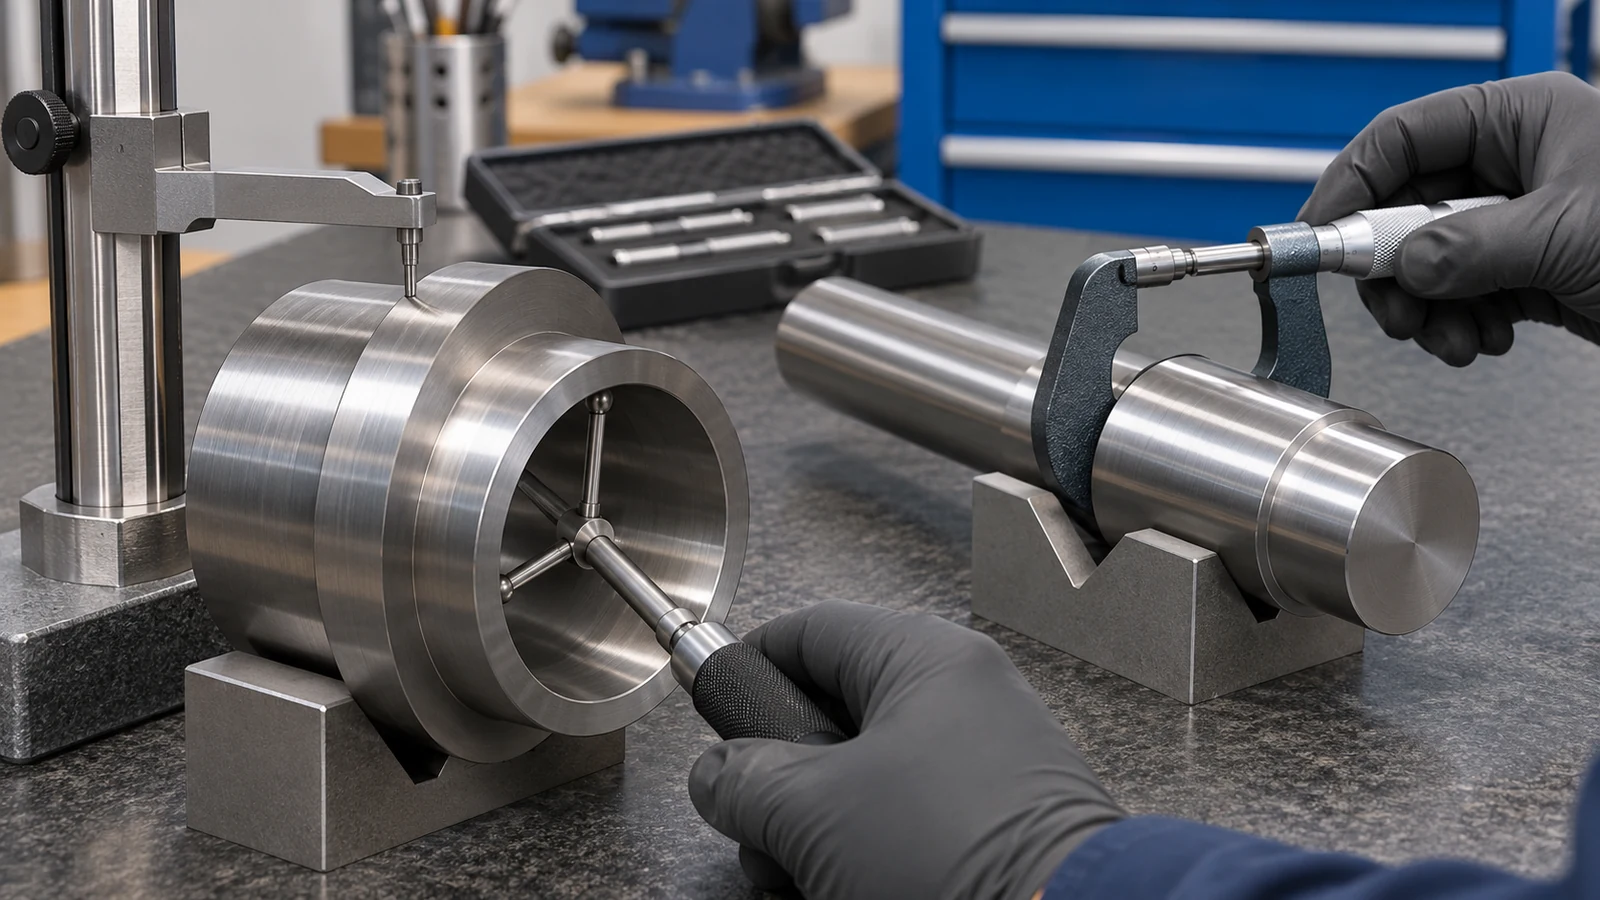 Definir el ajuste y el método de retención con la información de ensamblaje disponible. Si el casquillo es desmontable para limpieza, incluir las superficies que deben permanecer accesibles y los criterios de daño tras la manipulación. Si está destinado a permanecer ensamblado, el diseñador del equipo debe abordar la idoneidad de esa unión y su disposición de limpieza.
El Ruta de torneado CNC puede establecer la geometría de revolución, pero el plano debe mostrar las relaciones de datum y cualquier requisito de sellado o deslizamiento. No ajustar todos los diámetros para compensar la incertidumbre sobre cómo se utiliza el casquillo. Eso puede aumentar la restricción o complicar la extracción sin resolver el riesgo real de contaminación.
Especifique la condición superficial donde esta controla la tarea
Un valor de rugosidad superficial debe identificar la superficie correspondiente y la condición en la que se aplica. La rugosidad media por sí sola no describe un arañazo profundo, una picadura aislada, una rebaba, una grieta o una unión inaccesible. Definir esas condiciones por separado cuando afecten a la limpiabilidad, al contacto con el producto o al ensamblaje.
Evitar prescribir un único límite de rugosidad para cada pieza y zona sin una base de ingeniería. La textura requerida y el método de aceptación dependen de los criterios de diseño y del servicio aplicables. Una superficie de apoyo alejada del alimento puede tener una función distinta de la de una guía en contacto con el producto, aunque ambas puedan necesitar control de rebabas y de contaminación retenida.
Si se requiere pulido, pasivación, electropulido u otro tratamiento, identificar el proceso y su lugar en la secuencia. La eliminación de material puede afectar a los ajustes y a los bordes. La pasivación no sustituye a la eliminación de rebabas ni a la corrección de una unión deficiente, y un acabado brillante no es prueba de una limpieza validada.
Proteger las superficies de acero inoxidable acabadas de la contaminación durante el mecanizado, la manipulación y el transporte mediante el proceso acordado. La guía del Nickel Institute trata sobre la limpieza de superficies de acero inoxidable antes del servicio sanitario; el comprador y el proveedor deben definir la condición de entrega requerida en lugar de suponer que cualquier método de limpieza de taller establece la preparación para la producción de alimentos.
Un rediseño hipotético que mejora el plano
Supongamos que se especifica una guía de transportador como “316, grado alimentario, pulido en toda la superficie”, pero sus tornillos de montaje se asientan en un receso profundo orientado hacia arriba. El presupuesto puede incluir el pulido sin resolver la capacidad del receso para retener material. Por lo tanto, la revisión del diseño comienza con la orientación instalada y el método de limpieza, no con una solicitud de un acabado general aún más fino.
El equipo identifica qué cara está en contacto con el producto, qué espacio se cierra contra el soporte y si es necesaria la extracción para la limpieza. A continuación, revisa una disposición de montaje más accesible, una transición controlada en el borde de contacto y un acabado específico en la cara correspondiente. Las superficies generales conservan los requisitos apropiados a su función.
El plano revisado también define el certificado de material, la inspección dimensional y el tratamiento final acordado. Cualquier validación de limpiabilidad sigue siendo un requisito a nivel de equipo con su responsable identificado. Este ejemplo es ilustrativo. Muestra cómo el mecanizado CNC para equipos de procesamiento de alimentos puede apoyar el diseño higiénico sin afirmar que el mecanizado por sí solo aprueba una máquina para el servicio alimentario.
Sustituya “apto para uso alimentario” por una RFQ completa
Envíe la especificación del material y la forma del producto, el modelo y el plano acotado, la información de la zona de contacto, las condiciones de limpieza y operación, la orientación de montaje y las piezas acopladas cuando corresponda. Marque los ajustes críticos, los radios funcionales, las superficies controladas, los tratamientos de bordes permitidos y el estado final en el que se aceptan las dimensiones.
Enumere los documentos requeridos en la entrega: trazabilidad del material, el alcance del informe dimensional, los registros de tratamiento cuando se especifiquen y cualquier evidencia de limpieza u otra prueba acordada por separado. No solicite a un certificado de material que demuestre la limpiabilidad de una junta ensamblada oculta. No solicite a un informe dimensional que establezca una afirmación química o reglamentaria no probada.
Para las piezas de equipos de procesamiento de alimentos de acero inoxidable, esta información permite a los proveedores identificar características inaccesibles, requisitos incompatibles y criterios de aceptación faltantes antes de producir el primer componente. También mantiene clara la responsabilidad entre el fabricante de la pieza, el constructor de la máquina y la parte que valida el proceso instalado.
Preguntas sobre componentes de equipos alimentarios
¿Especificar 316 hace que un componente terminado sea conforme?
No. La identidad del grado es solo un dato de entrada. El diseño, la condición de la superficie, la limpieza, el uso previsto y los requisitos aplicables también deben ser abordados por las partes responsables.
¿Debe ignorarse un soporte sin contacto en la revisión de higiene?
No. Considere su exposición real a salpicaduras, residuos y lavado, además de si crea una interfaz difícil de limpiar cerca de la trayectoria del producto.
¿El pulido elimina la necesidad de especificar rebabas y holguras?
No. El pulido puede alterar una superficie, pero no define una junta ensamblada ni garantiza la eliminación de material adherido en una característica inaccesible.
¿Cuál es la información útil mínima más allá del plano?
Describa los medios de contacto, las condiciones de limpieza, la orientación instalada y los registros requeridos. Si el plano ya contiene estos datos, identifique la revisión controladora y los requisitos de aceptación en el pedido.