Сердце принудительного наддува: почему точность колес имеет значение
В мире двигателей внутреннего сгорания с высокими ставками турбокомпрессор является вершиной рекуперации энергии и удельной мощности. В своей основе это устройство обманчиво просто: турбинное колесо, приводимое в движение выхлопными газами, соединено с колесом компрессора, сжимающим свежий воздух. Однако производительность, эффективность и надежность всей системы зависят от микроскопического совершенства этих вращающихся компонентов. Точная обработка колес турбокомпрессора — это не просто этап производства; это фундаментальное искусство и наука, превращающие сырые высокопроизводительные сплавы в бьющееся сердце принудительного наддува. Этот процесс определяет характеристики воздушного потока, отклик раскрутки, предельный потенциал мощности и долговечность эксплуатации, отличая посредственный турбокомпрессор от исключительного.
Разбираем колеса: турбина против компрессора
Прежде чем углубляться в обработку, важно понять различные роли и геометрию двух колес. Каждое представляет уникальные задачи обработки.
Турбинное колесо: использование хаотичной энергии
Установленное в горячей части турбокомпрессора, турбинное колесо подвергается воздействию экстремальных температур (часто превышающих 1050°C/1900°F) и коррозионных выхлопных газов. Обычно оно изготавливается из никелевых суперсплавов, таких как Inconel, известных своей термостойкостью. Основная функция колеса — эффективное преобразование тепловой и кинетической энергии потока выхлопных газов во вращательное движение. Его лопатки спроектированы с изогнутый, часто с сильно загнутыми назад лопатками профиль для управления энергией импульса и минимизации инерции. Прецизионная обработка здесь гарантирует, что колесо выдержит эту адскую среду и при этом будет быстро реагировать на требования двигателя.
Компрессорное колесо: искусство ваяния воздуха
На холодной стороне задача компрессорного колеса — всасывать, ускорять и сжимать впускной воздух. Изготовленное из высокопрочных алюминиевых сплавов (таких как 4032 или 2618) или титана для экстремальных применений, оно работает при высоких частотах вращения, но при более низких температурах. Его геометрия гораздо сложнее и включает сильно профилированные, загнутые назад лопатки с входными и выходными участками. Передние кромки должны быть острыми как бритва для чистого входа воздушного потока, тогда как профиль выходного участка и критический зазор "кончик лопатки — корпус" определяют эффективность и пределы помпажа. Любой дефект этой аэродинамической скульптуры напрямую оборачивается потерей мощности и нагревом.
Рабочий процесс прецизионной обработки: от заготовки к сбалансированному ротору
Создание колеса турбокомпрессора — это многоэтапный, тщательно контролируемый процесс. Современная обработка на станках с ЧПУ (числовым программным управлением) является бесспорным стандартом, обеспечивая требуемые повторяемость и точность.
1. Выбор материала и начальная подготовка
Процесс начинается с кованой или литой заготовки выбранного сплава. Ковка предпочтительна для высокопроизводительных применений, так как она создает превосходную структуру зерна, повышая прочность и усталостную стойкость. Эту заготовку часто предварительно обтачивают до черновой формы перед началом детальной обработки.
2. Многоосевая обработка на ЧПУ: сердце точности
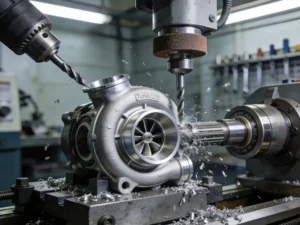
Именно здесь колесо обретает форму. Современные 5-осевые фрезерные станки с ЧПУ необходимы. Они позволяют режущему инструменту подходить к заготовке практически с любого направления, что обязательно для сложных геометрий с поднутрениями лопаток компрессора и турбины.
- Черновая обработка: Агрессивные проходы удаляют большие объемы материала для формирования базовой формы колеса.
- Получистовая обработка: Доводит форму ближе к окончательным размерам, оставляя небольшой припуск для чистового прохода.
- Чистовая обработка: Наиболее критичная фаза. Используя специализированные инструменты из мелкозернистого твердого сплава или с алмазными наконечниками, станок воспроизводит точные аэродинамические профили с допусками, часто выдерживаемыми в пределах ±0,01 мм (0,0004 дюйма) или меньше. Качество поверхности здесь имеет первостепенное значение.
3. Критичные элементы и процессы после механической обработки
После обработки лопаток и ступицы выполняются другие важные операции:
- Обработка отверстия ступицы и резьбы под гайку: Сопряжение с валом должно быть идеально концентричным и иметь размер под посадку с натягом (часто с небольшим натягом) перед сваркой трением или болтовым соединением.
- Подготовка к балансировке: На этом этапе колесо часто подвергается легкой балансировке (одноплоскостная балансировка) перед сборкой с валом.
- Обработка поверхности (опционально): Колеса компрессора могут анодироваться для защиты от коррозии, тогда как колеса турбины могут получать специальные покрытия для дополнительного повышения стойкости к нагреву и окислению.
4. Сборка и финальная динамическая балансировка
Обработанное колесо собирается со своим валом, образуя сердечник CHRA (центральный корпус вращающегося узла). Затем этот узел проходит высокоскоростную динамическую балансировку. Он вращается на рабочих скоростях (часто 100 000+ об/мин) в вакуумной камере, и микроскопические количества материала лазерно вытравливаются или сошлифовываются с определённых точек для устранения любой вибрационной несбалансированности. Этот этап не подлежит обсуждению для обеспечения долговечности.
Осязаемые преимущества точности микронного уровня
Инвестиции в ультраточную обработку обеспечивают измеримый прирост производительности и надёжности по всем параметрам.
Прирост производительности и эффективности
Точно обработанное колесо с оптимальными профилями лопаток и зазорами перемещает воздух более эффективно. Это выражается в:
- Снижение турбозадержки: Меньшая вращательная инерция идеально сформированного лёгкого колеса означает более быстрый раскрут.
- Более высокая адиабатическая эффективность: Большая часть мощности двигателя используется для создания наддува, а не тепла. Более холодный и плотный впускной воздух поддерживает большую мощность и снижает риск детонации двигателя.
- Расширенный рабочий диапазон: Улучшенная аэродинамика может расширить карту компрессора, отодвигая границы помпажа и запирания, давая двигателю более широкий и практичный диапазон мощности.
Повышенная долговечность и надежность
Точность — краеугольный камень прочности:
- Минимизированная высокоцикловая усталость: Идеально гладкие поверхности и радиусы устраняют концентраторы напряжений, где могут зарождаться трещины.
- Оптимальный контроль зазоров: Точные кромки лопаток предотвращают контакт с корпусом при тепловом расширении, избегая катастрофического отказа.
- Идеальная балансировка: Динамически сбалансированный роторный узел минимизирует нагрузку на подшипники и вибрацию, значительно продлевая срок службы всего CHRA.
Применение и лучшие практики в отрасли
Прецизионно обработанные колеса турбокомпрессоров востребованы во всем спектре автоспорта и высокопроизводительного инжиниринга.
Ключевые области применения: От автомобилей Формулы-1 и чемпионата мира по ралли, где каждая миллисекунда отклика критична, до дизельных магистральных грузовиков, для которых приоритетом являются топливная экономичность и долговечность. Сектор тюнинга послепродажного обслуживания полагается на прецизионно обработанные цельные колеса для модернизированных турбокомпрессоров, а быстрорастущая область гибридных турбокомпрессоров (e-turbo) требует исключительно сбалансированных роторов с низкой инерцией для интеграции с электродвигателем.
Лучшие практики для производителей и конечных пользователей
- Для станочников: Инвестируйте в высокожесткие многоосевые платформы с ЧПУ. Используйте передовое программное обеспечение CAM для оптимальных траекторий инструмента. Внедряйте строгий внутрипроцессный контроль с помощью КИМ (координатно-измерительных машин) и профилометров поверхности. Поддерживайте контролируемую среду для снижения теплового расширения заготовок и станков.
- Для сборщиков двигателей и тюнеров: Всегда приобретайте колеса и турбокомпрессоры у авторитетных производителей, которые прозрачно рассказывают о своих стандартах обработки и балансировки. Никогда не идите на компромисс в качестве балансировки. Обеспечьте правильную установку с чистыми маслоподводящими линиями и надлежащей фильтрацией, чтобы защитить тонко обработанные компоненты от абразивного повреждения.
Заключение: невидимое преимущество
Хотя внешний корпус турбокомпрессора может выглядеть впечатляюще, настоящий шедевр скрыт внутри. Прецизионная обработка колес турбокомпрессоров — это дисциплинированное применение передовых технологий производства к законам гидродинамики и материаловедения. Это endeavor, где микроны имеют значение, поверхности рассказывают историю, а баланс — это всё. Результатом является компонент, который обеспечивает не просто грубую силу, а отзывчивую, эффективную и надежную мощность — превращая выхлопной газ из простого отхода в само дыхание высокой производительности. В неустанной погоне за мощностью и эффективностью, точность резания определяет границу возможного.