Le cœur de la suralimentation : pourquoi la précision des roues compte
Dans le monde exigeant de la combustion interne, le turbocompresseur représente un sommet en matière de récupération d'énergie et de densité de puissance. À la base, ce dispositif est d'une simplicité trompeuse : une roue de turbine entraînée par les gaz d'échappement reliée à une roue de compresseur qui comprime l'air frais. Pourtant, les performances, l'efficacité et la fiabilité de l'ensemble du système reposent sur la perfection microscopique de ces composants rotatifs. L'usinage de précision des roues de turbocompresseur n'est pas une simple étape de fabrication ; c'est l'art et la science fondamentaux qui transforment des alliages bruts à hautes performances en cœur battant de la suralimentation. Ce processus détermine les caractéristiques du flux d'air, la réactivité de montée en régime, le potentiel de puissance ultime et la longévité opérationnelle, distinguant un turbo médiocre d'un turbo exceptionnel.
Déconstruction des roues : turbine vs compresseur
Avant d'aborder l'usinage, il est essentiel de comprendre les rôles et géométries distincts des deux roues. Chacune présente des défis d'usinage uniques.
La roue de turbine : exploiter une énergie chaotique
Montée du côté chaud du turbo, la roue de turbine est soumise à des températures extrêmes (souvent supérieures à 1050 °C/1900 °F) et à des gaz d'échappement corrosifs. Elle est généralement usinée à partir de superalliages à base de nickel comme l'Inconel, réputés pour leur résistance à la chaleur. La fonction principale de la roue est de convertir efficacement l'énergie thermique et cinétique du flux d'échappement en mouvement de rotation. Ses aubes sont conçues avec une profil incurvé, souvent fortement incliné vers l'arrière pour gérer l'énergie des impulsions et minimiser l'inertie. L'usinage de précision à ce niveau garantit que la roue peut survivre à cet environnement infernal tout en répondant rapidement aux exigences du moteur.
La roue de compresseur : l'art de sculpter l'air
Du côté froid, le rôle de la roue de compresseur est d'aspirer, d'accélérer et de mettre sous pression l'air d'admission. Fabriquée à partir d'alliages d'aluminium à haute résistance (comme le 4032 ou le 2618) ou de titane pour les applications extrêmes, elle fonctionne à des vitesses de rotation élevées mais à des températures plus basses. Sa géométrie est bien plus complexe, avec des aubes fortement profilées et inclinées vers l'arrière, comportant des sections d'entrée (inducer) et de sortie (exducer). Les bords d'attaque doivent être affûtés comme un rasoir pour une entrée d'air propre, tandis que le profil de l'exducer et le jeu critique " sommet d'aube / carter " déterminent le rendement et les limites de pompage (surge). Toute imperfection dans cette sculpture aérodynamique se traduit directement par une perte de puissance et de la chaleur.
Le flux de travail d'usinage de précision : du billet au rotor équilibré
La fabrication d'une roue de turbocompresseur est un processus à plusieurs étapes, contrôlé avec méticulosité. L'usinage CNC (commande numérique par calculateur) moderne est la référence incontestée, offrant la répétabilité et la précision requises.
1. Sélection des matériaux et préparation initiale
Le processus commence par un billet forgé ou coulé de l'alliage choisi. Le forgeage est préféré pour les applications hautes performances car il crée une structure de grain supérieure, améliorant la résistance et la résistance à la fatigue. Ce billet est souvent pré-tourné en une forme ébauchée avant le début de l'usinage détaillé.
2. Usinage CNC multi-axes : le cœur de la précision
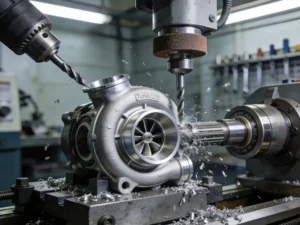
C'est ici que la roue prend forme. Des Fraisage CNC 5 axes machines à la pointe de la technologie sont essentielles. Elles permettent à l'outil de coupe d'aborder la pièce depuis pratiquement n'importe quelle direction, ce qui est indispensable pour les géométries complexes et en contre-dépouille des aubes de compresseur et de turbine.
- Ébauche : Des passes d'usinage agressives retirent de grandes quantités de matière pour établir la forme de base de la roue.
- Semi-finition : Rapproche la forme des dimensions finales, en laissant une petite quantité de matière pour la passe de finition.
- Finition : La phase la plus critique. À l'aide d'outils spécialisés en carbure micro-grain ou à pointe diamant, la machine suit les profils aérodynamiques exacts avec des tolérances souvent maintenues dans ±0,01 mm (0,0004 pouce) ou moins. L'état de surface est primordial ici.
3. Caractéristiques critiques et processus post-usinage
Une fois les aubes et le moyeu usinés, d'autres opérations essentielles suivent :
- Usinage de l'alésage du moyeu et du filetage de l'écrou : L'interface avec l'arbre doit être parfaitement concentrique et dimensionnée pour un ajustement par friction (souvent avec un léger serrage) avant d'être soudée par friction ou boulonnée.
- Préparation à l'équilibrage : La roue est souvent légèrement équilibrée à ce stade (équilibrage monoplan) avant l'assemblage avec l'arbre.
- Surface Treatments (Optional): Les roues de compresseur peuvent être anodisées pour la protection contre la corrosion, tandis que les roues de turbine peuvent recevoir des revêtements spécialisés pour renforcer davantage la résistance à la chaleur et à l'oxydation.
4. Assemblage et équilibrage dynamique final
La roue usinée est assemblée avec son arbre pour former le cœur CHRA (Center Housing Rotating Assembly). Cet ensemble subit ensuite un équilibrage dynamique à grande vitesse. Il est mis en rotation à des vitesses opérationnelles (souvent plus de 100 000 tr/min) dans une chambre à vide, et des quantités infimes de matière sont gravées au laser ou meulées en des points spécifiques pour éliminer tout déséquilibre vibratoire. Cette étape est indispensable pour la durabilité.
Les avantages tangibles d'une précision au micron
Investir dans un usinage ultra-précis génère des gains mesurables de performance et de fiabilité sur tous les plans.
Gains de performance et d'efficacité
Une roue usinée avec précision, dotée de profils d'aubes et de jeux optimaux, déplace l'air plus efficacement. Cela se traduit par :
- Réduction du temps de réponse du turbo : Une inertie rotationnelle plus faible, grâce à une roue parfaitement profilée et légère, signifie une montée en régime plus rapide.
- Efficacité adiabatique supérieure : Une plus grande part de la puissance du moteur sert à produire de la suralimentation, et non de la chaleur. Un air d'admission plus frais et plus dense soutient davantage de puissance et réduit le risque de cliquetis moteur.
- Plage de fonctionnement étendue : Une aérodynamique améliorée peut élargir la cartographie du compresseur, en repoussant les limites de pompage et d'étranglement, offrant au moteur une plage de puissance plus large et plus exploitable.
Durabilité et fiabilité améliorées
La précision est un pilier de la robustesse :
- Fatigue à cycle élevé minimisée : Des surfaces et des rayons parfaitement lisses éliminent les concentrateurs de contraintes où des fissures peuvent s'amorcer.
- Contrôle optimal des jeux : Des extrémités de pales précises empêchent tout contact avec le carter lors de la dilatation thermique, évitant ainsi une défaillance catastrophique.
- Équilibrage parfait : Un ensemble rotor équilibré dynamiquement minimise la charge sur les paliers et les vibrations, prolongeant considérablement la durée de vie de l'ensemble du CHRA.
Applications et bonnes pratiques dans l'industrie
Les roues de turbocompresseur usinées de précision sont exigées dans tout le spectre du sport automobile et de l'ingénierie haute performance.
Applications clés : De la Formule 1 et des voitures du Championnat du monde des rallyes, où chaque milliseconde de réponse est critique, aux camions lourds diesel privilégiant l'économie de carburant et la longévité. Le secteur de la performance aftermarket s'appuie sur des roues billet usinées de précision pour les turbos améliorés, et le domaine en plein essor des turbocompresseurs hybridés (e-turbos) exige des rotors exceptionnellement équilibrés et à faible inertie pour l'intégration du moteur électrique.
Bonnes pratiques pour les fabricants et les utilisateurs finaux
- Pour les machinistes : Investissez dans des plateformes CNC multi-axes à haute rigidité. Utilisez des logiciels de FAO avancés pour des trajectoires d'outils optimales. Mettez en œuvre une mesure rigoureuse en cours de processus avec des MMT (machines à mesurer tridimensionnelles) et des profilomètres de surface. Maintenez un environnement contrôlé pour atténuer la dilatation thermique des pièces et des machines.
- Pour les préparateurs et tuners de moteurs : Approvisionnez-vous toujours en roues et turbos auprès de fabricants réputés qui discutent de manière transparente de leurs normes d'usinage et d'équilibrage. Ne faites jamais de compromis sur la qualité de l'équilibrage. Assurez une installation correcte avec des conduites propres alimentées en huile et une filtration appropriée pour protéger les composants finement usinés contre les dommages abrasifs.
Conclusion : l'avantage invisible
Bien que le carter externe d'un turbocompresseur puisse sembler impressionnant, le véritable chef-d'œuvre se trouve à l'intérieur. L'usinage de précision des roues de turbocompresseur est l'application disciplinée de la fabrication avancée aux lois de la dynamique des fluides et de la science des matériaux. C'est une entreprise où les microns comptent, où les surfaces racontent une histoire et où l'équilibrage est primordial. Le résultat est un composant qui offre non seulement une force brute, mais aussi une puissance réactive, efficace et fiable—transformant les gaz d'échappement d'un simple produit de déchet en véritable souffle de la haute performance. Dans la quête incessante de puissance et d'efficacité, la précision de la coupe définit la limite du possible.