Das Herz der Aufladung: Warum die Präzision der Räder entscheidend ist
In der anspruchsvollen Welt der Verbrennungsmotoren gilt der Turbolader als Höhepunkt der Energierückgewinnung und Leistungsdichte. Im Kern ist dieses Gerät täuschend einfach: ein abgasgetriebenes Turbinenrad, das mit einem frischluftverdichtenden Verdichterrad verbunden ist. Dennoch hängen Leistung, Effizienz und Zuverlässigkeit des gesamten Systems von der mikroskopischen Perfektion dieser rotierenden Komponenten ab. Die präzise Bearbeitung von Turbolader-Rädern ist nicht nur ein Fertigungsschritt; sie ist die grundlegende Kunst und Wissenschaft, die rohe Hochleistungslegierungen in das schlagende Herz der Aufladung verwandelt. Dieser Prozess bestimmt die Luftströmungseigenschaften, das Ansprechverhalten, das maximale Leistungspotenzial und die Betriebslebensdauer und unterscheidet einen mittelmäßigen Turbolader von einem außergewöhnlichen.
Die Räder im Detail: Turbine vs. Verdichter
Bevor wir uns mit der Bearbeitung befassen, ist es entscheidend, die unterschiedlichen Rollen und Geometrien der beiden Räder zu verstehen. Jedes stellt einzigartige Bearbeitungsherausforderungen dar.
Das Turbinenrad: Nutzung chaotischer Energie
Das Turbinenrad ist auf der heißen Seite des Turboladers montiert und extremen Temperaturen (oft über 1050 °C/1900 °F) sowie korrosiven Abgasen ausgesetzt. Es wird typischerweise aus nickelbasierten Superlegierungen wie Inconel gefertigt, die für ihre Hitzebeständigkeit bekannt sind. Die Hauptfunktion des Rads besteht darin, die thermische und kinetische Energie des Abgasstroms effizient in Rotationsbewegung umzuwandeln. Seine Schaufeln sind ausgelegt mit einer gekrümmtes, oft stark rückwärts gepfeiltes Profil um die Pulsenergie zu steuern und die Trägheit zu minimieren. Die Präzisionsbearbeitung an dieser Stelle stellt sicher, dass das Rad dieser höllischen Umgebung standhält und gleichzeitig schnell auf die Anforderungen des Motors reagiert.
Das Verdichterrad: Die Kunst der Luftformung
Auf der kalten Seite besteht die Aufgabe des Verdichterrads darin, Ansaugluft anzusaugen, zu beschleunigen und zu verdichten. Hergestellt aus hochfesten Aluminiumlegierungen (wie 4032 oder 2618) oder Titan für extreme Anwendungen, arbeitet es bei hohen Drehzahlen, aber niedrigeren Temperaturen. Seine Geometrie ist weitaus komplexer und zeichnet sich aus durch stark konturierte, rückwärts gepfeilte Schaufeln mit Inducer- und Exducer-Abschnitten. Die Vorderkanten müssen messerscharf sein, um einen sauberen Luftstromeintritt zu gewährleisten, während das Exducer-Profil und das kritische Spiel zwischen Schaufelspitze und Gehäuse den Wirkungsgrad und die Pumpgrenzen bestimmen. Jede Unvollkommenheit in dieser aerodynamischen Skulptur führt direkt zu Leistungsverlust und Wärmeentwicklung.
Der Präzisionsbearbeitungs-Workflow: Vom Halbzeug zum ausgewuchteten Rotor
Die Herstellung eines Turboladerrads ist ein mehrstufiger, akribisch kontrollierter Prozess. Moderne CNC-Bearbeitung (Computer Numerical Control) ist der unangefochtene Standard und bietet die erforderliche Wiederholbarkeit und Genauigkeit.
1. Materialauswahl und Vorbereitung
Der Prozess beginnt mit einem geschmiedeten oder gegossenen Halbzeug aus der gewählten Legierung. Für Hochleistungsanwendungen wird das Schmieden bevorzugt, da es eine überlegene Kornstruktur erzeugt, die Festigkeit und Ermüdungsbeständigkeit erhöht. Dieses Halbzeug wird oft vor dem Beginn der detaillierten Bearbeitung auf eine Rohform vorgedreht.
2. Mehrachsen-CNC-Bearbeitung: Der Kern der Präzision
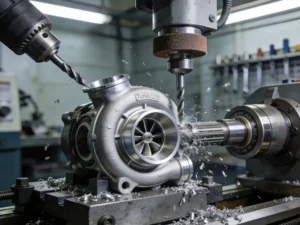
Hier nimmt das Rad seine Form an. Modernste 5-Achsen-CNC-Fräsmaschinen sind unerlässlich. Sie ermöglichen es dem Schneidwerkzeug, sich dem Werkstück aus praktisch jeder Richtung zu nähern, was für die komplexen, hinterschnittenen Geometrien von Verdichter- und Turbinenschaufeln zwingend erforderlich ist.
- Schruppen: Aggressive Schnitte entfernen große Materialmengen, um die grundlegende Radform herzustellen.
- Vorschlichten: Verfeinert die Form näher an die Endabmessungen und lässt dabei eine kleine Materialzugabe für den Schlichtdurchgang stehen.
- Nachbearbeitung: Die kritischste Phase. Mit spezialisierten mikrokornigen Hartmetall- oder diamantbestückten Werkzeugen folgt die Maschine den exakten aerodynamischen Profilen mit Toleranzen, die oft innerhalb von ±0,01 mm (0,0004 Zoll) oder weniger gehalten werden. Die Oberflächenbeschaffenheit ist hier von größter Bedeutung.
3. Kritische Merkmale und Nachbearbeitungsprozesse
Sobald die Schaufeln und die Nabe bearbeitet sind, folgen weitere wichtige Arbeitsgänge:
- Bearbeitung der Nabenbohrung und des Mutterngewindes: Die Schnittstelle zur Welle muss perfekt konzentrisch und für eine Presspassung (oft mit leichtem Übermaß) dimensioniert sein, bevor sie reibverschweißt oder verschraubt wird.
- Wuchtvorbereitung: Das Rad wird in dieser Phase oft leicht gewuchtet (Einscheibenwuchtung), bevor es mit der Welle montiert wird.
- Oberflächenbehandlungen (optional): Verdichterräder können zum Korrosionsschutz eloxiert werden, während Turbinenräder spezielle Beschichtungen erhalten können, um die Wärme- und Oxidationsbeständigkeit weiter zu verbessern.
4. Montage und abschließende dynamische Wuchtung
Das bearbeitete Rad wird mit seiner Welle zur CHRA-Einheit (Center Housing Rotating Assembly) montiert. Diese Baugruppe durchläuft anschließend eine Hochgeschwindigkeits-Dynamikwuchtung. Sie wird mit Betriebsdrehzahlen (oft 100.000+ U/min) in einer Vakuumkammer geschleudert, und winzige Materialmengen werden an bestimmten Punkten per Laser abgetragen oder weggeschliffen, um jegliches Schwingungsungleichgewicht zu beseitigen. Dieser Schritt ist für die Haltbarkeit unverzichtbar.
Die greifbaren Vorteile von Präzision im Mikronbereich
Die Investition in ultrapräzise Bearbeitung liefert messbare Leistungs- und Zuverlässigkeitsgewinne auf ganzer Linie.
Leistungs- und Effizienzgewinne
Ein präzise bearbeitetes Laufrad mit optimalen Schaufelprofilen und Spaltmaßen bewegt Luft effektiver. Das bedeutet:
- Reduziertes Turboloch: Geringere Rotationsträgheit durch ein perfekt geformtes, leichtes Laufrad bedeutet schnelleren Hochlauf.
- Höherer adiabatischer Wirkungsgrad: Mehr der Motorleistung wird zur Ladedruckerzeugung genutzt, nicht für Wärme. Kühlere, dichtere Ansaugluft unterstützt mehr Leistung und verringert das Risiko von Motorklopfen.
- Erweiteter Betriebsbereich: Verbesserte Aerodynamik kann das Verdichterkennfeld verbreitern, Pumf- und Stopfgrenzen hinauszögern und dem Motor ein breiteres, nutzbareres Leistungsband geben.
Erhöhte Haltbarkeit und Zuverlässigkeit
Präzision ist ein Eckpfeiler der Robustheit:
- Minimierte High-Cycle-Ermüdung: Perfekt glatte Oberflächen und Radien beseitigen Spannungskonzentrationen, an denen Risse entstehen können.
- Optimale Spaltkontrolle: Präzise Schaufelspitzen verhindern den Kontakt mit dem Gehäuse während der Wärmeausdehnung und vermeiden so einen katastrophalen Ausfall.
- Perfekte Balance: Eine dynamisch ausgewuchtete Rotorbaugruppe minimiert Lagerbelastung und Vibrationen und verlängert die Lebensdauer der gesamten CHRA erheblich.
Anwendungen und Best Practices in der Branche
Präzisionsgefertigte Turbinenräder sind im gesamten Spektrum des Motorsports und der Hochleistungstechnik gefragt.
Wichtige Anwendungen: Von Formel-1- und World-Rally-Championship-Fahrzeugen, bei denen jede Millisekunde Ansprechverhalten entscheidend ist, bis hin zu schweren Diesel-Lkw, bei denen Kraftstoffeffizienz und Langlebigkeit im Vordergrund stehen. Der Aftermarket-Performance-Sektor setzt auf präzisionsgefertigte Billet-Räder für aufgerüstete Turbolader, und der aufstrebende Bereich der hybridisierten Turbolader (E-Turbos) verlangt außergewöhnlich ausgewuchtete Rotoren mit geringer Trägheit für die Integration von Elektromotoren.
Best Practices für Hersteller und Endanwender
- Für Zerspaner: Investieren Sie in hochsteife Mehrachsen-CNC-Plattformen. Nutzen Sie fortschrittliche CAM-Software für optimale Werkzeugwege. Implementieren Sie eine rigorose In-Prozess-Messung mit Koordinatenmessgeräten (KMG) und Oberflächenprofilometern. Halten Sie eine kontrollierte Umgebung aufrecht, um die Wärmeausdehnung von Werkstücken und Maschinen zu mindern.
- Für Motorenbauer und Tuner: Beziehen Sie Räder und Turbolader stets von renommierten Herstellern, die ihre Zerspanungs- und Wuchtstandards transparent darlegen. Gehen Sie niemals Kompromisse bei der Wuchtqualität ein. Sorgen Sie für eine fachgerechte Installation mit sauberen, ölversorgten Leitungen und geeigneter Filtration, um die fein bearbeiteten Komponenten vor abrasivem Verschleiß zu schützen.
Fazit: Der unsichtbare Vorsprung
Obwohl das äußere Gehäuse eines Turboladers beeindruckend aussehen mag, liegt das wahre Meisterwerk im Inneren. Die Präzisionsbearbeitung von Turboladerrädern ist die disziplinierte Anwendung fortschrittlicher Fertigung auf die Gesetze der Strömungsdynamik und Materialwissenschaft. Es ist ein Unterfangen, bei dem Mikrometer zählen, Oberflächen eine Geschichte erzählen und Balance alles ist. Das Ergebnis ist eine Komponente, die nicht nur rohe Kraft liefert, sondern auch reaktionsschnelle, effiziente und zuverlässige Leistung – sie verwandelt Abgas von einem bloßen Abfallprodukt in den eigentlichen Atem der Hochleistung. Im unermüdlichen Streben nach Leistung und Effizienz, definiert die Präzision des Schnitts die Grenze des Möglichen.