過給の心臓部:ホイールの精密さが重要な理由
内燃機関という高リスクの世界において、ターボチャージャーはエネルギー回収とパワー密度の頂点に立つ存在です。その核心において、この装置は見かけ以上にシンプルです。排気で駆動されるタービンホイールと、新気を圧縮するインペラホイールが接続されています。しかし、システム全体の性能、効率、信頼性は、これらの回転部品の微視的な完全性にかかっています。. 精密なターボチャージャーホイール加工は単なる製造工程ではなく、高性能合金の素材を過給の鼓動する心臓部へと変える、基礎となる技術と科学です。. このプロセスが気流特性、スプール応答、究極の出力ポテンシャル、運用寿命を決定し、凡庸なターボと卓越したターボを分けます。.
ホイールの分解:タービンとコンプレッサー
加工の詳細に入る前に、2つのホイールの異なる役割と形状を理解することが重要です。それぞれが独自の加工課題を提示します。.
タービンホイール:混沌としたエネルギーを活用する
ターボの高温側に取り付けられたタービンホイールは、極端な温度(しばしば1050°C/1900°Fを超える)と腐食性の排気ガスにさらされます。通常、耐熱性で知られるインコネルなどのニッケル基超合金から加工されます。ホイールの主な機能は、排気流の熱エネルギーと運動エネルギーを効率的に回転運動に変換することです。そのブレードは次のように設計されています: 湾曲した、多くの場合大きく後方に反ったプロファイル パルスエネルギーを管理し、慣性を最小限に抑えるためです。ここでの精密加工により、ホイールはこの過酷な環境に耐えながら、エンジンの要求に素早く応答できることが保証されます。.
コンプレッサーホイール:空気を彫刻する芸術
コールド側では、コンプレッサーホイールの役割は吸入空気を引き込み、加速させ、加圧することです。高強度アルミニウム合金(4032や2618など)または極限用途向けのチタンで作られ、高い回転速度で動作しますが温度は低めです。その形状ははるかに複雑で、 高度に輪郭形成された後方に反ったブレードを備え、インデューサー部とエクデューサー部があります。. 前縁は清浄な空気流の入口のために剃刀のように鋭くなければならず、一方エクデューサーのプロファイルと重要な「ブレード先端とハウジング」のクリアランスが効率とサージ限界を決定します。この空力的彫刻にわずかな不完全さがあっても、直接的に出力の損失と熱につながります。.
精密加工ワークフロー:ビレットからバランス調整済みローターへ
ターボチャージャーホイールの製作は、多段階で細心の管理がなされたプロセスです。現代のCNC(コンピュータ数値制御)加工は、必要な再現性と精度を提供する、疑いようのない標準です。.
1. 材料選定と初期準備
プロセスは、選択した合金の鍛造または鋳造ビレットから始まります。鍛造は優れた結晶粒構造を形成し、強度と疲労抵抗を高めるため、高性能用途に好まれます。このビレットは、詳細な加工が始まる前に、しばしば粗形状に事前旋削されます。.
2. 多軸CNC加工:精密さの中核
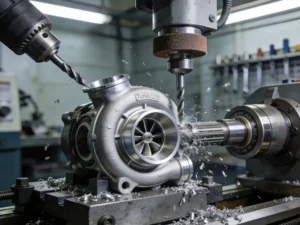
ここでホイールが形作られます。最先端の 5軸CNCフライス盤 が不可欠です。これにより切削工具は事実上あらゆる方向からワークピースにアプローチでき、コンプレッサーおよびタービンブレードの複雑なアンダーカット形状には必須です。.
- Roughing: 大胆な切削で大量の材料を除去し、ホイールの基本形状を形成します。.
- Semi-Finishing: 最終寸法に近づけるように形状を精密化し、仕上げパスのために少量の取り代を残します。.
- Finishing: 最も重要な段階です。特殊な微粒子超硬合金またはダイヤモンドチップ工具を使用し、機械は正確な空力プロファイルをトレースし、公差はしばしば以下に保持されます ±0.01mm(0.0004インチ) 以下。ここでは表面仕上げが最重要です。.
3. 重要な特徴と加工後のプロセス
ブレードとハブの加工が完了すると、他の重要な作業が続きます:
- ハブボアとナットねじの加工: シャフトとのインターフェースは完全に同心でなければならず、摩擦溶接またはボルト締結の前に摩擦嵌合(多くの場合、わずかな締まり嵌めを伴う)のためにサイズ調整されます。.
- バランス調整の準備: ホイールは多くの場合、シャフトとの組み立て前にこの段階で軽度のバランス調整(単面バランス)が行われます。.
- 表面処理(オプション): コンプレッサーホイールは腐食防止のために陽極酸化処理されることがあり、タービンホイールは耐熱性と耐酸化性をさらに高めるために特殊なコーティングが施されることがあります。.
4. 組み立てと最終動バランス調整
加工されたホイールはシャフトと組み立てられ、CHRA(センターハウジング回転アセンブリ)コアを形成します。このアセンブリはその後、 高速動バランス調整. これは動作速度(多くの場合100,000+ RPM)で真空チャンバー内で回転され、特定の箇所から微量の材料がレーザーエッチングまたは研削によって除去され、振動の不均衡が排除されます。この工程は耐久性のために不可欠です。.
ミクロン級精度の具体的なメリット
超精密加工への投資は、あらゆる面で測定可能な性能と信頼性の向上をもたらします。.
性能と効率の向上
最適なブレードプロファイルとクリアランスを備えた精密加工ホイールは、空気をより効果的に移動させます。これは以下を意味します:
- ターボラグの低減: 完璧な形状の軽量ホイールによる回転慣性の低下は、より速いスプールアップを実現します。.
- より高い断熱効率: エンジンパワーのより多くが熱ではなくブーストの生成に使われます。より冷たく密度の高い吸気は、より多くのパワーを支え、エンジンノックのリスクを低減します。.
- 運転範囲の拡大: 改善された空気力学はコンプレッサーマップを広げ、サージおよびチョーク限界を遅らせ、エンジンにより広く実用的なパワーバンドをもたらします。.
耐久性と信頼性の向上
精度は堅牢性の礎です:
- 高サイクル疲労の最小化: 完全に滑らかな表面と半径は、亀裂が発生しうる応力集中部を排除します。.
- 最適なクリアランス制御: 精密なブレード先端は熱膨張時にハウジングとの接触を防ぎ、壊滅的な故障を回避します。.
- 完璧なバランス: 動的にバランス調整されたローターアセンブリはベアリング荷重と振動を最小限に抑え、CHRA全体の寿命を劇的に延ばします。.
業界における用途とベストプラクティス
精密加工されたタービンホイールは、モータースポーツや高性能エンジニアリングのあらゆる分野で求められています。.
主な用途: 応答のミリ秒単位が重要なF1やWRCの車両から、燃費と耐久性を優先するディーゼル大型トラックまで。アフターマーケットのパフォーマンス分野では、アップグレードターボ用に精密加工されたビレットホイールが使用され、急成長するハイブリッドターボチャージャー(eターボ)の分野では、電動モーター統合のために極めてバランスの取れた低慣性ローターが求められています。.
メーカーとエンドユーザーのためのベストプラクティス
- 機械加工技術者向け: 高剛性の多軸CNCプラットフォームに投資してください。最適なツールパスのために高度なCAMソフトウェアを活用してください。CMM(三次元測定機)や表面粗さ計を用いた厳格なインプロセス測定を実施してください。ワークピースや機械の熱膨張を軽減するため、管理された環境を維持してください。.
- エンジンビルダーとチューナー向け: 加工とバランス調整の基準を透明に公表している信頼できるメーカーから、常にホイールとターボを調達してください。バランス品質を決して妥協しないでください。清潔でオイル供給されたラインと適切なフィルトレーションにより適切に取り付け、精密加工された部品を摩耗損傷から保護してください。.
結論:見えない優位性
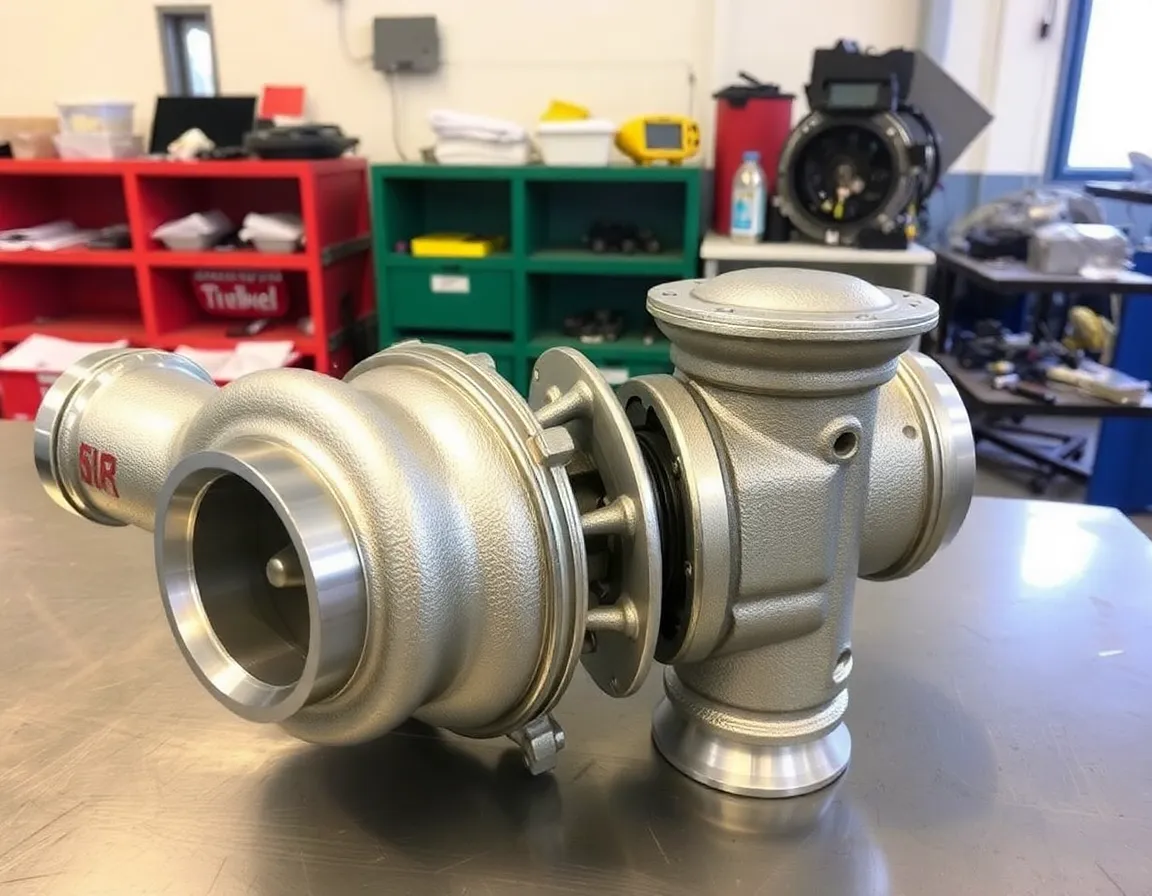
ターボチャージャーの外部ハウジングは印象的に見えるかもしれませんが、真の傑作は内部にあります。精密ターボチャージャーホイール加工とは、流体力学と材料科学の法則に対して高度な製造技術を規律ある形で適用することです。そこではミクロンが重要であり、表面が物語を語り、バランスがすべてです。その結果生まれる部品は、単なる力ではなく、応答性が高く効率的で信頼性のあるパワーを提供します。すなわち、排気ガスを単なる廃棄物から高性能の息吹へと変えるのです。パワーと効率を飽くなき追求する中で、, 切削の精度が可能性の限界を定義します。.