Il cuore della sovralimentazione: perché la precisione della girante è importante
Nel mondo ad alte prestazioni della combustione interna, il turbocompressore rappresenta l'apice del recupero energetico e della densità di potenza. Nel suo nucleo, questo dispositivo è ingannevolmente semplice: una girante di turbina azionata dai gas di scarico collegata a una girante del compressore che comprime aria fresca. Tuttavia, le prestazioni, l'efficienza e l'affidabilità dell'intero sistema dipendono dalla perfezione microscopica di questi componenti rotanti. La lavorazione di precisione delle giranti dei turbocompressori non è semplicemente una fase produttiva; è l'arte e la scienza fondamentali che trasformano leghe grezze ad alte prestazioni nel cuore pulsante della sovralimentazione. Questo processo determina le caratteristiche del flusso d'aria, la risposta di spool, il potenziale di potenza massima e la longevità operativa, distinguendo un turbo mediocre da uno eccezionale.
Analisi delle giranti: turbina e compressore
Prima di addentrarsi nella lavorazione, è fondamentale comprendere i ruoli e le geometrie distinte delle due giranti. Ognuna presenta sfide di lavorazione uniche.
La girante della turbina: sfruttare l'energia caotica
Montata nel lato caldo del turbo, la girante della turbina è sottoposta a temperature estreme (spesso superiori a 1050°C/1900°F) e a gas di scarico corrosivi. È tipicamente lavorata da superleghe a base di nichel come l'Inconel, rinomate per la loro resistenza al calore. La funzione principale della girante è convertire efficientemente l'energia termica e cinetica del flusso di scarico in movimento rotatorio. Le sue pale sono progettate con una profilo curvo, spesso fortemente arretrato per gestire l'energia degli impulsi e minimizzare l'inerzia. La lavorazione di precisione in questa sede garantisce che la girante possa sopravvivere a questo ambiente infernale rispondendo rapidamente alle richieste del motore.
La girante del compressore: l'arte di scolpire l'aria
Sul lato freddo, il compito della girante del compressore è aspirare, accelerare e pressurizzare l'aria di aspirazione. Realizzata in leghe di alluminio ad alta resistenza (come 4032 o 2618) o in titanio per applicazioni estreme, opera a elevate velocità di rotazione ma a temperature inferiori. La sua geometria è molto più complessa, con pale fortemente sagomate e arretrate con sezioni di induttore ed esduttore. I bordi di attacco devono essere affilati come rasoi per un ingresso dell'aria pulito, mentre il profilo dell'esduttore e il critico gioco "punta pala-cassa" determinano l'efficienza e i limiti di pompaggio. Qualsiasi imperfezione in questa scultura aerodinamica si traduce direttamente in perdita di potenza e calore.
Il flusso di lavoro della lavorazione di precisione: dal billet al rotore bilanciato
La creazione di una girante per turbocompressore è un processo a più fasi, meticolosamente controllato. La moderna lavorazione CNC (controllo numerico computerizzato) è lo standard indiscusso, offrendo la ripetibilità e l'accuratezza richieste.
1. Selezione del materiale e preparazione iniziale
Il processo inizia con un billet forgiato o fuso della lega scelta. La forgiatura è preferita per le applicazioni ad alte prestazioni poiché crea una struttura del grano superiore, migliorando la resistenza e la resistenza alla fatica. Questo billet viene spesso pre-tornito in una forma grezza prima che inizi la lavorazione dettagliata.
2. Lavorazione CNC multiasse: il cuore della precisione
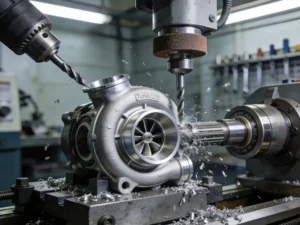
È qui che la girante prende forma. Sono essenziali fresatrici CNC a 5 assi all'avanguardia. Consentono all'utensile da taglio di avvicinarsi al pezzo da praticamente qualsiasi direzione, il che è indispensabile per le complesse geometrie sottosquadrate delle pale del compressore e della turbina.
- Sgrossatura: Tagli aggressivi rimuovono grandi quantità di materiale per stabilire la forma di base della girante.
- Semifinitura: Raffina la forma avvicinandola alle dimensioni finali, lasciando un piccolo sovrametallo per la passata di finitura.
- Finitura: La fase più critica. Utilizzando utensili specializzati in carburo a micrograna o con punta in diamante, la macchina segue gli esatti profili aerodinamici con tolleranze spesso mantenute entro ±0,01 mm (0,0004 pollici) o inferiori. La finitura superficiale è qui fondamentale.
3. Caratteristiche critiche e processi post-lavorazione
Una volta lavorate le pale e il mozzo, seguono altre operazioni essenziali:
- Lavorazione dell'alesaggio del mozzo e della filettatura del dado: L'interfaccia con l'albero deve essere perfettamente concentrica e dimensionata per un accoppiamento per attrito (spesso con un leggero interferenza) prima di essere saldata per attrito o imbullonata.
- Preparazione all'equilibratura: La ruota viene spesso leggermente equilibrata in questa fase (equilibratura su un piano) prima dell'assemblaggio con l'albero.
- Trattamenti superficiali (opzionali): Le ruote del compressore possono essere anodizzate per la protezione dalla corrosione, mentre le ruote della turbina possono ricevere rivestimenti specializzati per migliorare ulteriormente la resistenza al calore e all'ossidazione.
4. Assemblaggio ed equilibratura dinamica finale
La ruota lavorata viene assemblata con il suo albero per formare il nucleo CHRA (Center Housing Rotating Assembly). Questo assemblaggio viene quindi sottoposto a equilibratura dinamica ad alta velocità. Viene fatto ruotare a velocità operative (spesso oltre 100.000 giri/min) in una camera a vuoto, e quantità minime di materiale vengono incise al laser o asportate per molatura da punti specifici per eliminare qualsiasi squilibrio vibrazionale. Questo passaggio è irrinunciabile per la durabilità.
I vantaggi tangibili della precisione a livello micron
Investire in una lavorazione meccanica ultra-precisa produce miglioramenti misurabili delle prestazioni e dell'affidabilità su tutta la linea.
Guadagni in prestazioni ed efficienza
Una girante lavorata con precisione, con profili delle pale e giochi ottimali, sposta l'aria in modo più efficace. Ciò si traduce in:
- Riduzione del turbo lag: Una minore inerzia rotazionale dovuta a una girante perfettamente sagomata e leggera significa una risposta più rapida.
- Maggiore efficienza adiabatica: Una quota maggiore della potenza del motore viene utilizzata per generare sovralimentazione, non calore. Un'aria di aspirazione più fredda e densa supporta più potenza e riduce il rischio di detonazione.
- Campo operativo esteso: Un'aerodinamica migliorata può ampliare la mappa del compressore, ritardando i limiti di surge e di choke, offrendo al motore una fascia di potenza più ampia e utilizzabile.
Durabilità e affidabilità migliorate
La precisione è un pilastro della robustezza:
- Fatica ad alto numero di cicli ridotta al minimo: Superfici e raccordi perfettamente lisci eliminano i concentratori di tensione dove possono innescarsi le cricche.
- Controllo ottimale dei giochi: Punte delle pale precise evitano il contatto con la chiocciola durante la dilatazione termica, scongiurando guasti catastrofici.
- Equilibratura perfetta: Un gruppo rotore equilibrato dinamicamente riduce al minimo il carico sui cuscinetti e le vibrazioni, prolungando notevolmente la vita dell'intero CHRA.
Applicazioni e buone pratiche nel settore
Le giranti turbo lavorate con precisione sono richieste in tutto lo spettro del motorsport e dell'ingegneria ad alte prestazioni.
Applicazioni chiave: Dalle vetture di Formula 1 e del Campionato del Mondo Rally, dove ogni millisecondo di risposta è critico, ai camion pesanti diesel che privilegiano il risparmio di carburante e la longevità. Il settore aftermarket delle prestazioni si affida a giranti billet lavorate con precisione per turbo potenziati, e il fiorente campo dei turbocompressori ibridati (e-turbo) richiede rotori eccezionalmente equilibrati e a bassa inerzia per l'integrazione con il motore elettrico.
Buone pratiche per produttori e utenti finali
- Per gli operatori di macchine utensili: Investite in piattaforme CNC multiasse ad alta rigidità. Utilizzate software CAM avanzati per percorsi utensile ottimali. Implementate rigorose misurazioni in-process con CMM (macchine di misura a coordinate) e profilometri di superficie. Mantenete un ambiente controllato per mitigare la dilatazione termica dei pezzi e delle macchine.
- Per i preparatori e i tuner di motori: Acquistate sempre giranti e turbo da produttori affidabili che discutono in modo trasparente i propri standard di lavorazione ed equilibratura. Non scendete mai a compromessi sulla qualità dell'equilibratura. Assicurate un'installazione corretta con linee pulite e alimentate a olio e una filtrazione adeguata per proteggere i componenti finemente lavorati da danni abrasivi.
Conclusione: il vantaggio invisibile
Sebbene la chiocciola esterna di un turbocompressore possa sembrare impressionante, il vero capolavoro risiede all'interno. La lavorazione di precisione delle giranti dei turbocompressori è l'applicazione disciplinata della produzione avanzata alle leggi della fluidodinamica e della scienza dei materiali. È un'impresa in cui i micron contano, le superfici raccontano una storia e l'equilibratura è tutto. Il risultato è un componente che eroga non solo forza bruta, ma potenza reattiva, efficiente e affidabile—trasformando i gas di scarico da semplice prodotto di scarto nel respiro stesso delle alte prestazioni. Nella ricerca incessante di potenza ed efficienza, la precisione del taglio definisce il confine del possibile.