
Припуск на покрытие механически обработанного контактного штифта должен определяться исходя из окончательных электрических и механических интерфейсов, а не добавляться как произвольное смещение при механической обработке. Штифт может требовать контролируемого диаметра сопряжения, расположения буртика, длины вставки и контактной зоны после покрытия. На чертеже должно быть указано, какие размеры относятся к состоянию до нанесения покрытия, какие — после, и как устанавливается граница покрытия.
Требуемое наращивание зависит от выбранной системы покрытия, спецификации, функции контакта и возможностей процесса. Не существует единого припуска, который можно безопасно применить ко всем штифтам. Поставщик услуг ЧПУ может изготовить компонент до согласованной геометрии перед покрытием; ответственность за покрытие и окончательную приёмку должна быть назначена явно.
Обозначьте функциональные зоны на штифте
Разделите деталь на зоны: зона электрического контакта, запрессовочный или скользящий интерфейс, буртик и упор, элементы фиксации и любая нефункциональная зона манипулирования. Покрытие может требоваться только на отдельных поверхностях. На чертеже должна быть показана протяжённость покрытия и любые запретные зоны, чтобы поставщик и гальваник не определяли границу по внешнему виду.
Затем определите размеры, которые управляют сопрягаемой сборкой. Для покрываемого диаметра укажите, относится ли допуск к подложке до покрытия или к окончательному наружному диаметру. Для буртика, канавки или длины вставки уточните, включено ли наращивание покрытия в окончательный размер. Это предотвращает ситуацию, когда номинально правильная обработанная заготовка становится контактом, вышедшим за допуск после покрытия.
Рассчитайте наращивание исходя из заданного процесса
Припуск на покрытие механически обработанного контактного штифта является зависящим от процесса проектным входным параметром. Если покрытие осаждается на цилиндрическую поверхность, окончательный диаметр изменяется за счёт наращивания с обеих сторон; кромки, углубления и сложная геометрия могут получать иное распределение. Заданные минимальная и максимальная толщина, метод измерения и применимый стандарт должны исходить от органа, отвечающего за проектирование, или от утверждённой спецификации на покрытие.
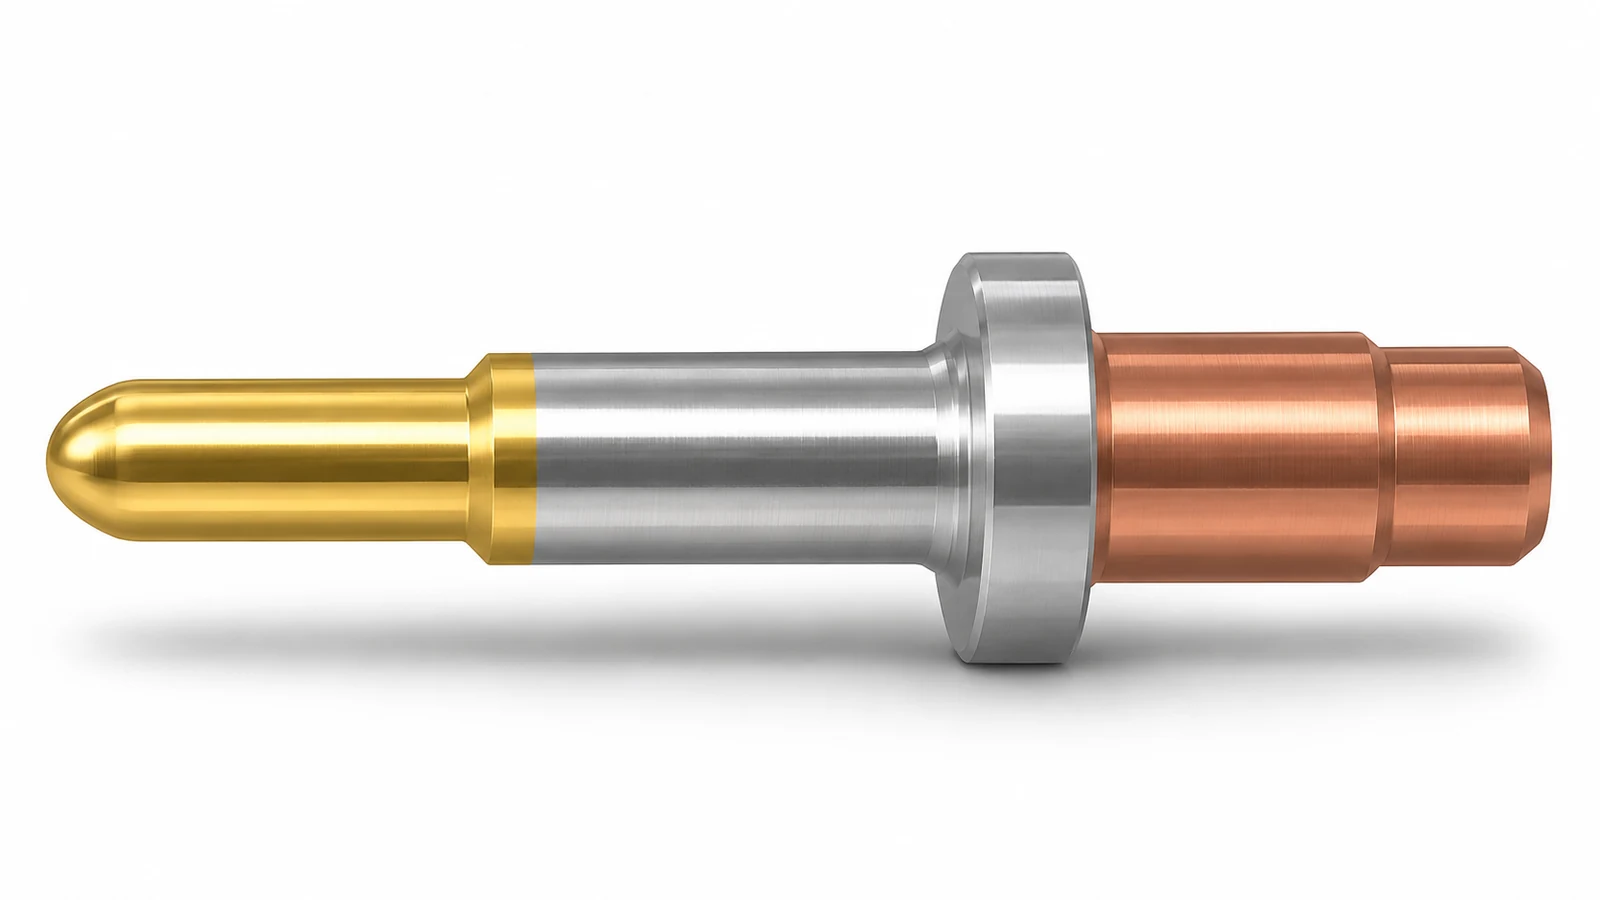
Не превращайте типовую толщину из рекламного проспекта поставщика в универсальное смещение при механической обработке. Метод осаждения, положение на подвеске, геометрия, маскирование и управление процессом могут изменять локальные результаты. Там, где окончательная посадка плотная, согласуйте возможности и метод измерения гальванического поставщика до фиксации размеров подложки.
Контролируйте границы, резьбы и контактные поверхности
Маскирование и селективное покрытие могут влиять на то, где начинается покрытие, как выглядит кромка и не мешает ли переход сборке. Обозначьте границу с помощью чёткой базы, размера или вида на чертеже. Также укажите, покрываются ли резьбы, внутренние отверстия, острые углы или зоны запрессовки, защищаются ли они или обрабатываются после покрытия.
Характеристики контакта определяются не только толщиной. Заданный материал, отделка, чистота, усилие сопряжения и условия эксплуатации также имеют значение. Избегайте заявлений об электрическом сопротивлении или долговечности, если в проекте не определены требования к испытаниям и приёмке. Страница сайта компоненты разъёмов для электромобилей, изготовленные механической обработкой даёт контекст смежных деталей, а варианты отделки поверхности следует рассматривать только применительно к фактическому объёму отделки проекта.
Планируйте контроль с учётом конечного состояния
В плане контроля должно быть указано, измеряется ли штифт в состоянии после механической обработки или после нанесения покрытия. Если критерием приёмки является конечный диаметр, измеряйте готовую поверхность согласованным методом и инструментом, подходящим для данной геометрии и покрытия. Если контролируется и основа, ведите отдельные записи для размеров до и после финишной обработки, а не рассматривайте один результат как доказательство обоих.
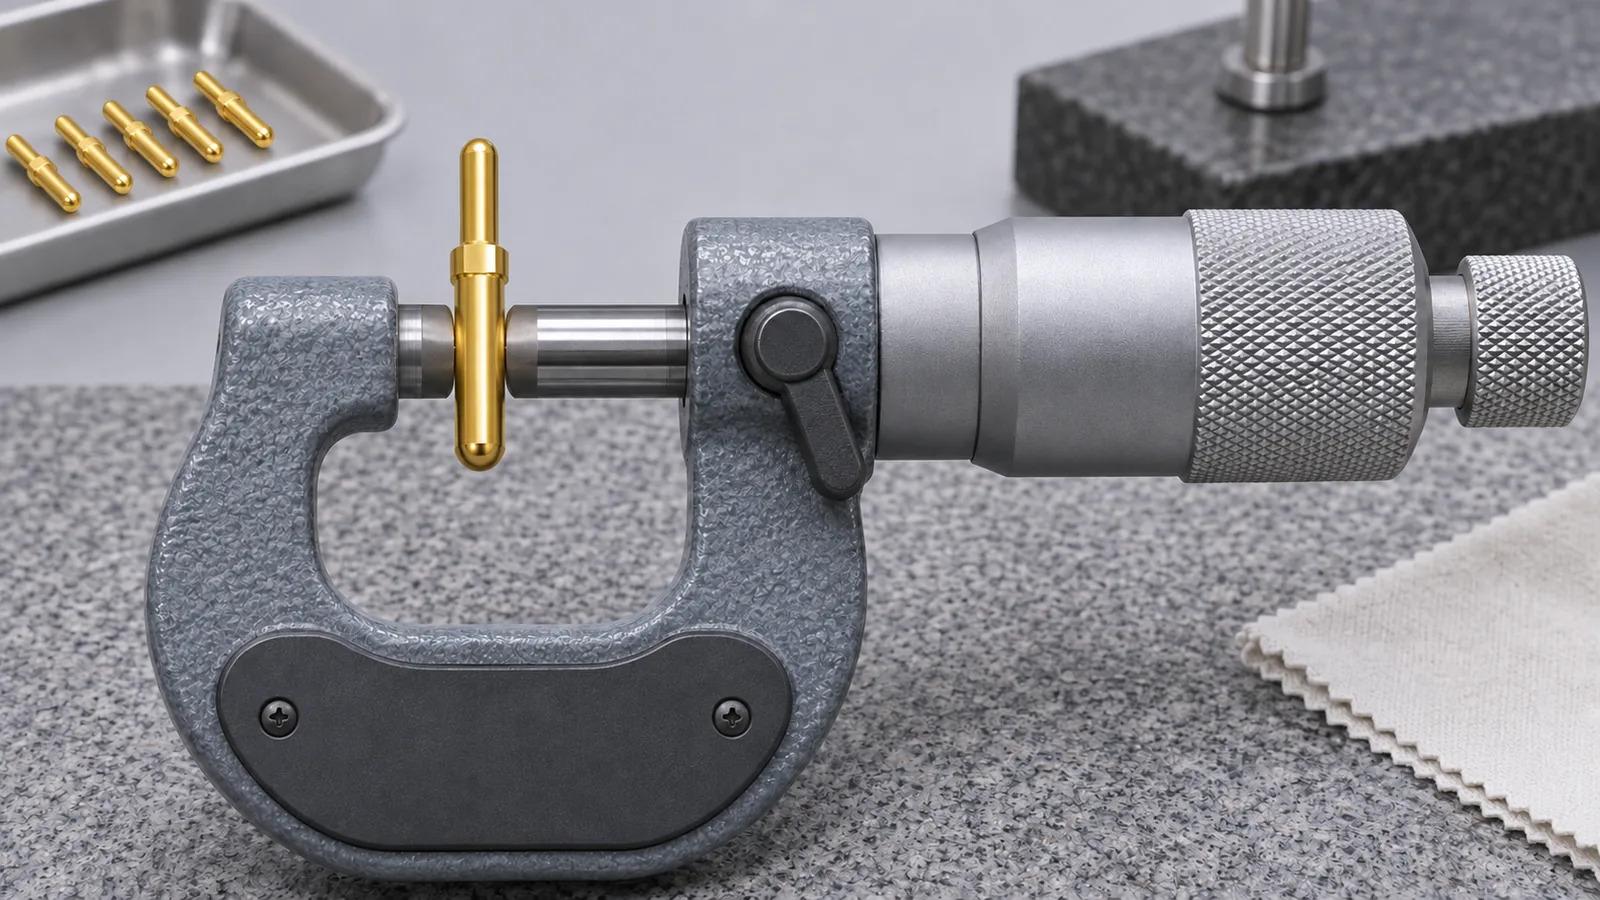
Поставщики механической обработки и финишной обработки должны согласовать, как идентифицируются детали при передаче, как проверяются маскированные зоны и как обрабатывается несоответствующее наращивание. Для мелких штифтов следы обращения и контакта также могут влиять на оцениваемую поверхность, поэтому план контроля должен при необходимости определять условия очистки и измерения.
Контрольный список выпуска для контактного штифта с покрытием
- Обозначьте на чертеже зоны с покрытием, без покрытия и маскированные зоны.
- Определите размеры, относящиеся к основе, и размеры, относящиеся к состоянию после нанесения покрытия.
- Укажите утверждённую спецификацию покрытия, диапазон толщины и метод измерения.
- Проверьте резьбы, буртики, канавки и посадочные диаметры на влияние наращивания.
- Назначьте ответственность за нанесение покрытия, контроль границ, окончательный контроль и записи.
Таким образом, полезный припуск на покрытие механически обработанного контактного штифта является результатом определённого финишного процесса и чёткого требования к готовой детали. Задавайте размеры основы только после согласования системы покрытия, состояния допусков и ответственности за контроль; в противном случае слово “припуск” скрывает несколько различных допущений.