
Никелирование обработки служит критически важным финишным процессом для прецизионных CNC-компонентов, повышая коррозионную стойкость, твёрдость поверхности и износостойкость. Однако когда инженеры ищут “цену на установку никелирования” или просматривают обсуждения о “винтах с никелевым покрытием” на форумах, они часто сталкиваются с фундаментальным вопросом: какой метод никелирования — электролитический или химический — обеспечивает правильный баланс стоимости, равномерности и производительности для их конкретного применения? Это руководство для покупателя предлагает структурированное сравнение, которое поможет вам принять обоснованное решение.
Прежде чем углубляться в спецификации и цены, полезно отступить назад и подумать, что же на самом деле даёт покрытие для детали, обработанной на CNC. Финишный слой не просто изменяет внешний вид; он преобразует химию поверхности, чтобы противостоять коррозии, выдерживать многократное трение и сохранять размерную целостность с течением времени. Независимо от того, включает ли ваш проект крупносерийные автомобильные крепёжные изделия или аэрокосмические корпуса с жёсткими допусками, выбор между электролитическим и химическим никелированием повлияет на всё — от производственных затрат до долгосрочной надёжности. Это руководство проходит через ключевые факторы принятия решений, сравнивает оба метода бок о бок и выделяет то, на что следует обращать внимание при оценке поставщиков услуг.
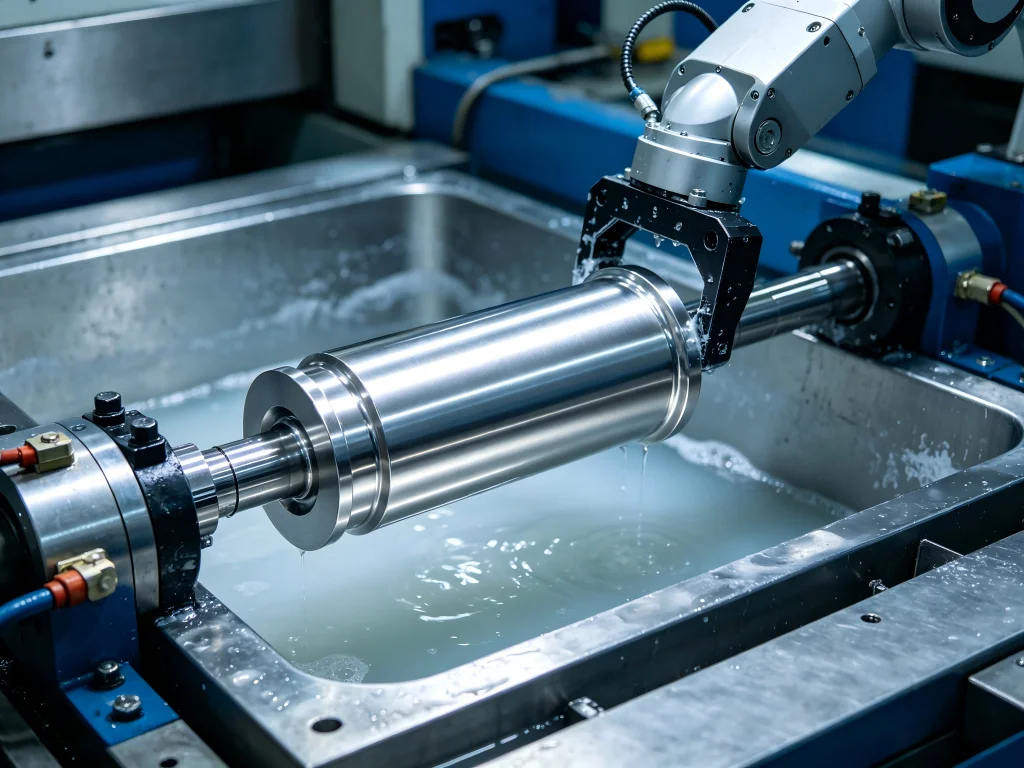
Понимание двух основных методов никелирования при механической обработке
Термин обработка с никелевым покрытием фактически относится к двум различным процессам: электролитическому никелированию (также известному как гальваническое осаждение) и химическому никелированию. Каждый метод осаждает слой никеля на подложку, обработанную на CNC, но лежащие в основе механизмы существенно различаются, и эти различия напрямую отражаются на компромиссах в производительности.
Электролитическое никелирование
Электролитическое никелирование полагается на внешний электрический ток для управления осаждением ионов никеля из раствора на заготовку, которая действует как катод. Установка обычно включает выпрямитель, электролитную ванну, содержащую соли никеля, и аноды, которые поставляют ионы никеля по мере растворения. Когда течёт ток, положительно заряженные ионы никеля мигрируют к отрицательно заряженной детали и восстанавливаются до металлического никеля на её поверхности.
Этот процесс, как правило, быстрее и экономичнее для крупносерийного производства. Однако он имеет хорошо задокументированное ограничение: поскольку плотность тока варьируется по геометрии детали — выше на кромках и углах, ниже в углублениях — толщина покрытия становится неравномерной. Острые элементы могут получить чрезмерное наращивание, в то время как внутренние каналы или глухие отверстия получают мало покрытия или не получают его вовсе. На онлайн-форумах и любители, и профессионалы отмечают, что при электролитическом покрытии “если нанести слишком много, всё может пойти кувырком, и покрытие может начать отслаиваться”, что подчёркивает важность точного контроля процесса.
Химическое никелирование
Химическое никелирование, напротив, не требует внешнего электричества. Процесс использует химический восстановитель — обычно гипофосфит натрия — в автокаталитической реакции, которая равномерно осаждает сплав никель-фосфор на поверхность детали. Пока ванна может обтекать элемент, осаждение происходит с постоянной скоростью, что обеспечивает исключительную равномерность толщины даже на сложных геометриях с резьбой, глубокими отверстиями и внутренними полостями.
Пользователь Reddit, изучавший самостоятельное химическое никелирование, отметил, что “это может быть немного сложно довести до совершенства, но пока деталь идеально чистая… результат выглядит так, будто это сделано на заводе”. Для промышленных применений химическое никелирование обеспечивает превосходную коррозионную стойкость, особенно в высокофосфорных составах (выше 10% P), и может быть подвергнуто термообработке для достижения уровней твёрдости, превышающих 850 HV. Компромисс? Более высокие затраты на химикаты и более медленные скорости осаждения по сравнению с электролитическим покрытием.
Сравнение бок о бок: ключевые параметры для принятия решений
При оценке “цены на установку никелирования” или сравнении предложений от поставщиков услуг полезно смотреть за пределы удельной стоимости и изучать технические параметры, которые действительно важны для вашего применения. Таблица ниже суммирует критические различия:
| Параметр | Электролитическое никелирование | Химическое никелирование |
|---|---|---|
| Механизм осаждения | Управляемый электрическим током | Автокаталитическая химическая реакция |
| Состав покрытия | Чистый никель (99%+) | Никель-фосфорный сплав (2–14% P) |
| Равномерность толщины | Неравномерная (толще на краях/углах; тоньше в углублениях) | Высокая равномерность (достижимый допуск ±0,0001 дюйма) |
| Требования к подложке | Должна быть электропроводной | Работает на проводящих и непроводящих подложках |
| Твёрдость после нанесения покрытия | 150–500 HV | 500–600 HV |
| Твёрдость после термообработки | Ограниченное увеличение | До 850–1100 HV |
| Коррозионная стойкость | Умеренная | Отличная (особенно при высоком содержании фосфора) |
| Типичная стоимость за деталь | Ниже | Выше (премия 20–40%) |
| Производительность производства | Быстрее (подходит для крупносерийного производства) | Медленнее (подходит для точной/мелкосерийной обработки) |
Одна часто упускаемая из виду деталь: содержание фосфора в покрытиях химического никелирования создаёт аморфную структуру, устраняющую границы зёрен, что делает покрытие высокоустойчивым к коррозии, вызванной хлоридами. Однако, поскольку образуется сплав, а не чистый никель, электропроводность снижается по сравнению с электролитическими покрытиями. Если вашему компоненту требуется одновременно покрытие и электропроводность — например, корпус разъёма или путь заземления — электролитический никель может оказаться лучшим выбором, несмотря на ограничения по равномерности.
Ключевые критерии выбора для механической обработки с никелевым покрытием
Выбор между этими методами предполагает оценку нескольких взаимосвязанных факторов. Вместо того чтобы рассматривать каждый фактор изолированно, учитывайте, как они взаимодействуют в вашем конкретном случае применения.
1. Геометрия и сложность детали
Для компонентов с простыми наружными поверхностями — валов, втулок, плоских пластин — подходят оба метода, хотя электролитическое покрытие может оказаться более экономичным вариантом. Однако для деталей с внутренней резьбой, глубокими глухими отверстиями, пересекающимися каналами или острыми внутренними углами настоятельно предпочтительно химическое никелирование. Характерная особенность равномерного осаждения гарантирует, что функциональные поверхности сохраняют свои размерные характеристики и что резьба не требует повторного нарезания после покрытия. JUCHENG Precision использует специализированные системы гидроагитации при химическом никелировании, чтобы обеспечить поступление свежего раствора в самые глубокие внутренние каналы — критически важная деталь для сложных коллекторов и корпусов клапанов.
2. Допуски и размерный контроль
Когда деталь имеет допуски ±0,01 мм или жёстче, сам процесс покрытия не должен вносить неприемлемые отклонения. Химический никель нарастает предсказуемо — обычно от 15 до 25 микрон в час — что позволяет механикам компенсировать добавленную толщину на этапе первоначального программирования ЧПУ. В отличие от этого, электролитическое покрытие имеет тенденцию быстрее нарастать на кромках, что потенциально может изменить критические размеры способами, которые невозможно точно предсказать. Это объясняет, почему такие отрасли, как аэрокосмическая промышленность, производство медицинских изделий и точная гидравлика, отдают явное предпочтение химическому никелю для своих задач механической обработки с никелевым покрытием.
Один участник форума, обсуждая никелирование деталей винтовок, отметил, что “никелирование добавляет слой к толщине деталей, и иногда винты не входят обратно в отверстия”. Это практическое наблюдение подчёркивает, почему планирование размеров так важно, независимо от выбранного метода.
3. Воздействие окружающей среды и химических веществ
Высокофосфорный химический никель (обычно 10–14% P) обеспечивает превосходную стойкость к соляному туману, кислым средам и условиям высокой влажности. Он выдерживает испытания в соляном тумане продолжительностью 500 и даже 1 000 часов, что делает его выбором по умолчанию для морского оборудования, деталей химической переработки и наружных электронных корпусов. Электролитический никель, хотя и обеспечивает достойную защиту от коррозии в качестве барьерного слоя, не достигает такого уровня стойкости. Если ваше применение связано с воздействием хлоридов, промышленных химикатов или постоянной влажности, доплата за химический никель вполне оправдана.
4. Объём производства и структура затрат
Стоимость остаётся практическим ограничением для многих покупателей. “Цена машины для никелирования” для промышленных линий гальванического покрытия может составлять от 60 000 долларов для небольших установок до более 400 000 долларов для полностью автоматических систем, тогда как оборудование для химического осаждения имеет иной профиль капитальных и химических затрат. Для большинства покупателей более важна стоимость за деталь у поставщика услуг. Электролитическое никелирование обычно обходится на 20–40 процентов дешевле за деталь, чем химическое, особенно для крупносерийных заказов геометрически простых компонентов. Для мелкосерийных, высокоточных или геометрически сложных деталей преимущества химического никеля в равномерности и характеристиках часто перевешивают более высокую удельную стоимость.
5. Сроки выполнения и доступность
Когда вы ищете “цену машины для никелирования в Индии” или “никелирование в Малайзии”, сроки выполнения становятся такими же важными, как и стоимость. В быстрорастущем производственном секторе Юго-Восточной Азии — где, согласно прогнозам, рынок никелирования Малайзии будет стабильно расти благодаря расширению электронной и автомобильной промышленности — доступность может значительно различаться по регионам. Линии электролитического покрытия обычно обеспечивают более быстрое выполнение заказов, поскольку процесс проще, а обслуживание химии ванны менее требовательно. Химический никель требует более точного химического контроля и более длительного времени выдержки, поэтому при выборе этого покрытия планируйте дополнительные дни на выполнение.
Отраслевые применения и что они говорят нам о выборе процесса
Наблюдение за тем, как разные отрасли используют обработка с никелевым покрытием может помочь вам сделать собственный выбор. Эта закономерность носит скорее иллюстративный, чем предписывающий характер, но она выявляет последовательную логику.
- Аэрокосмические компоненты: Гидравлические приводы, детали шасси и фитинги топливной системы почти всегда получают химическое никелирование. Сочетание равномерной толщины на сложных внутренних геометриях и высокой коррозионной стойкости оправдывает более высокую стоимость. JUCHENG Precision обслуживает этот сектор сертифицированными по ASTM/ISO химическими никелевыми покрытиями, соответствующими строгим аэрокосмическим стандартам.
- Автомобильные детали: Здесь вы видите оба метода. Крупносерийные крепёжные элементы и кронштейны могут использовать электролитический никель для экономии затрат. Но прецизионные компоненты трансмиссии, корпуса топливных форсунок и корпуса датчиков — где важна размерная стабильность — всё чаще требуют химического никеля.
- Электроника и разъёмы: Для компонентов, требующих поверхностной проводимости, часто предпочтителен электролитический никель, поскольку он осаждает чистый никель, а не фосфорный сплав. Слой чистого никеля также служит отличным подслоем для золочения или серебрения в высоконадёжных разъёмах.
- Медицинские изделия: Хирургические инструменты и компоненты имплантируемых устройств обычно покрывают химическим никелем благодаря его равномерному покрытию, биосовместимости при надлежащей герметизации и устойчивости к циклам стерилизации. Однако инженерам необходимо тщательно учитывать, требует ли применение немагнитных свойств (высокофосфорный химический никель немагнитен, тогда как низкофосфорный и электролитический никель сохраняют магнитные характеристики).
- Машинные винты с никелевым покрытием: Эти широкодоступные крепежные изделия демонстрируют практические преимущества никелирования на уровне компонентов. Покрытие предотвращает потускнение, обеспечивает упрочненную поверхность и делает винты пригодными для применений, требующих многократной повторной сборки без задиров. Для таких крепежных изделий часто достаточно электролитического никеля, хотя химический никель становится предпочтительным, когда винты сопрягаются с деликатной резьбой или работают в коррозионно-активных средах.
Небольшое замечание о самом процессе никелирования независимо от выбранного метода: подготовка поверхности определяет успех или неудачу. Загрязнения, такие как масло, смазка, оксиды или остатки смазочно-охлаждающих жидкостей от обработки, могут препятствовать надлежащей адгезии. Стандартный рабочий процесс включает обезжиривание, промывку деионизированной водой, активацию поверхности (травление), нанесение покрытия, промывку после покрытия и сушку с последующим контролем. Во многих случаях отказов покрытия первопричина кроется в недостаточной очистке, а не в самой химии покрытия. Один опытный голос в сообществе любителей выразился прямо: “если на ваших деталях есть масло, грязь или ржавчина, никель не сможет правильно сцепиться”, что приводит к отслаиванию, пузырям или неравномерным пятнам. Этот принцип в равной степени справедлив и для промышленного производства.
Почему JUCHENG выделяется в обработке с никелированием
При оценке поставщиков услуг вы хотите большего, чем конкурентная “цена на машину для никелирования”. Вам нужен партнер, который понимает, что покрытие не существует изолированно — оно интегрируется в рабочий процесс CNC-обработки, и наилучшие результаты достигаются благодаря скоординированному планированию процессов.
JUCHENG Precision работает из производственного центра в Шэньчжэне, оснащенного многоосевыми центрами CNC Haas и Mazak наряду с интегрированными возможностями финишной обработки поверхности. Вместо того чтобы рассматривать никелирование как второстепенную задачу, инженеры JUCHENG разрабатывают стратегию обработки с учетом припусков на покрытие. Это означает, что ваши детали поступают с CNC-процесса с размерами, учитывающими толщину покрытия, что исключает дорогостоящую переделку, возникающую, когда детали сначала обрабатываются, а затем покрываются без координации.
Компания предлагает как электролитическое, так и химическое никелирование, а также комплексные услуги финишной обработки, включая цинкование, хромирование, анодирование и пассивацию. Процесс химического никелирования JUCHENG соответствует стандартам ASTM и ISO и соответствует экологическим регламентам RoHS/REACH. Для сложных геометрий, требующих химического никеля, системы гидродинамического перемешивания JUCHENG обеспечивают доступ свежего электролита к каждой внутренней полости — деталь, которая отличает истинную прецизионную финишную обработку от рядового нанесения покрытий. Кроме того, их протоколы контроля качества включают систематическую проверку толщины и испытания на адгезию, обеспечивая документированную прослеживаемость для каждой партии.
Что это означает для вашего решения о закупке? Это означает, что вы можете работать с единым поставщиком как для механической обработки, так и для финишной обработки, снижая сложность цепочки поставок и устраняя риски, возникающие, когда разные цеха выполняют отдельные этапы процесса. Один момент, подчеркнутый в технической документации JUCHENG, заключается в том, что их интегрированный подход позволяет гибко масштабироваться — от мелкосерийных прототипов до серийного производства — при сохранении стабильного качества покрытия на протяжении всего перехода.
Часто задаваемые вопросы о механической обработке с никелированием
Принятие окончательного решения: практическая система принятия решений
Когда вы садитесь определять обработка с никелевым покрытием для вашего следующего проекта на станках с ЧПУ пройдите по этой последовательности вопросов:
- Какова геометрия детали? Если на чертеже вы видите внутренние резьбы, глухие отверстия, острые углы или сложные внутренние каналы, склоняйтесь к химическому никелированию. Простые наружные поверхности делают электрохимическое никелирование жизнеспособным вариантом.
- Какие допуски должна выдерживать деталь? Для допусков точнее ±0,01 мм равномерное осаждение химического никеля является значительным преимуществом. Электролитический никель может подойти, если предусмотреть шлифовку после нанесения покрытия, но это добавляет операции и затраты.
- В каких условиях будет эксплуатироваться деталь? Морская среда, химические, наружные или влажные условия требуют превосходной коррозионной защиты химического никелирования. Контролируемая внутренняя среда может не оправдывать дополнительную стоимость.
- Каков ваш объём производства? Для крупносерийных деталей простой геометрии более низкая стоимость электрохимического никелирования на деталь быстро суммируется. Для мелкосерийных деталей высокой сложности равномерность химического никелирования обычно оказывается ценнее разницы в стоимости.
- Требует ли деталь электропроводности или определённых магнитных свойств? Электрохимический никель (чистый никель) обеспечивает электропроводность и магнитные свойства. Химический никель с высоким содержанием фосфора обладает немагнитными свойствами, но более низкой электропроводностью. Согласуйте свой выбор с электрическими и магнитными требованиями.
Систематически отвечая на эти вопросы, вы можете избежать избыточных требований (и переплаты) за возможности, которые вам не нужны, а также избежать недостаточных требований и полевых отказов. А когда вы сотрудничаете с поставщиком, который разбирается как в обработке на станках с ЧПУ, так и в финишной никелевой гальванике — таким как JUCHENG — вы получаете преимущество комплексного подхода, который выявляет потенциальные проблемы до запуска в производство.
Готовы обсудить ваши требования к обработке с никелевым покрытием?
Нужно ли вам крупносерийное электрохимическое никелирование или точная химическая отделка для сложных геометрий, инженерная команда JUCHENG поможет вам выбрать правильное решение.
Для получения дополнительных технических ресурсов обратитесь к отраслевым стандартам, доступным от ASTM International и ISO. JUCHENG Precision поддерживает сертификацию на соответствие применимым стандартам ASTM/ISO.