
Niquelado mecanizado constituye un proceso de acabado fundamental para componentes CNC de precisión, ya que mejora la resistencia a la corrosión, la dureza superficial y el rendimiento frente al desgaste. Sin embargo, cuando los ingenieros buscan “precio de máquina de niquelado” o consultan debates sobre “tornillos de máquina niquelados” en foros, a menudo se enfrentan a una pregunta fundamental: ¿qué método de niquelado —electrolítico o químico— ofrece el equilibrio adecuado entre coste, uniformidad y rendimiento para su aplicación específica? Esta guía de compra ofrece una comparación estructurada para ayudarle a tomar una decisión informada.
Antes de profundizar en especificaciones y precios, conviene dar un paso atrás y considerar qué hace realmente el recubrimiento en una pieza mecanizada por CNC. La capa de acabado no solo altera la apariencia; transforma la química de la superficie para resistir la corrosión, soportar la fricción repetida y mantener la integridad dimensional con el tiempo. Ya sea que su proyecto implique sujetadores automotrices de gran volumen o carcasas aeroespaciales de tolerancia ajustada, la elección entre niquelado electrolítico y químico influirá en todo, desde el coste de producción hasta la fiabilidad a largo plazo. Esta guía recorre los factores clave de decisión, compara ambos métodos en paralelo y destaca qué buscar al evaluar proveedores de servicios.
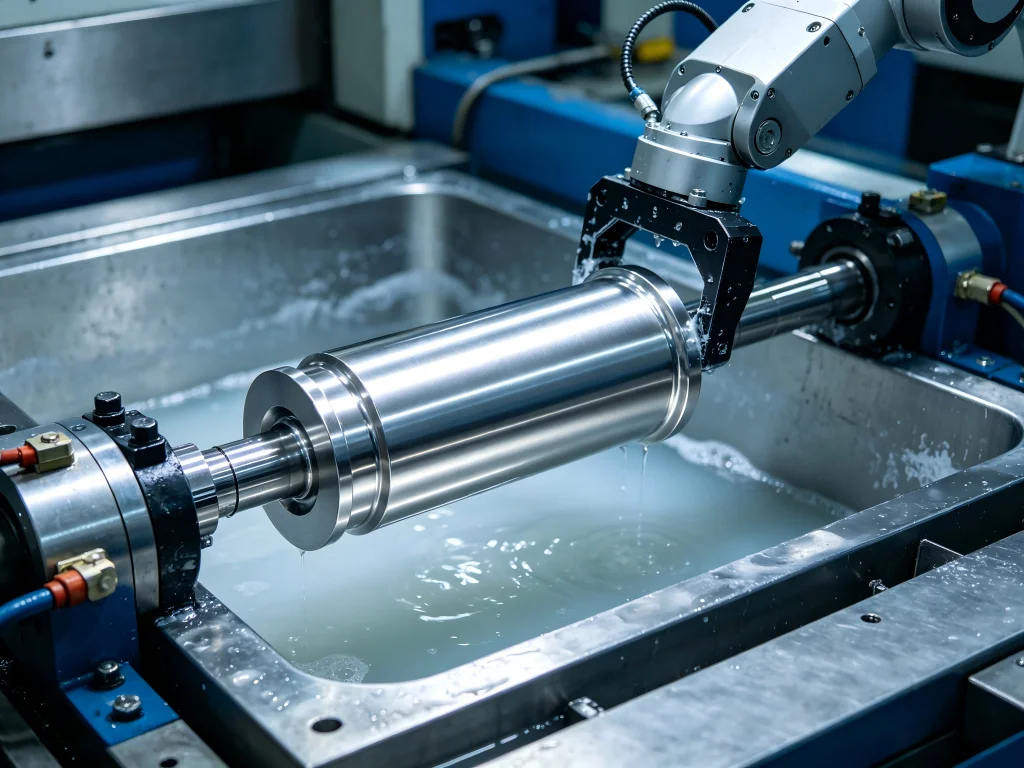
Comprender los dos métodos fundamentales del mecanizado con niquelado
El término mecanizado con niquelado en realidad se refiere a dos procesos distintos: niquelado electrolítico (también conocido como galvanoplastia) y niquelado químico. Cada método deposita una capa de níquel sobre un sustrato mecanizado por CNC, pero los mecanismos subyacentes difieren significativamente, y esas diferencias se traducen directamente en compensaciones de rendimiento.
Niquelado electrolítico
El niquelado electrolítico se basa en una corriente eléctrica externa para impulsar la deposición de iones de níquel desde una solución sobre la pieza de trabajo, que actúa como cátodo. La configuración suele incluir un rectificador, un baño electrolítico que contiene sales de níquel y ánodos que suministran iones de níquel a medida que se disuelven. Cuando fluye la corriente, los iones de níquel con carga positiva migran hacia la pieza con carga negativa y se reducen a níquel metálico en su superficie.
Este proceso tiende a ser más rápido y rentable para producciones de gran volumen. Sin embargo, conlleva una limitación bien documentada: dado que la densidad de corriente varía según la geometría de la pieza —mayor en bordes y esquinas, menor en recesos—, el espesor del recubrimiento se vuelve desigual. Las características afiladas pueden recibir una acumulación excesiva, mientras que los pasajes internos o los agujeros ciegos reciben poca o ninguna cobertura. En foros en línea, tanto aficionados como profesionales señalan que con el niquelado electrolítico, “si recubres demasiado, las cosas pueden volverse impredecibles y el recubrimiento puede empezar a desprenderse”, lo que destaca la importancia de un control preciso del proceso.
Niquelado químico
El niquelado químico, por el contrario, no requiere electricidad externa. El proceso utiliza un agente reductor químico —normalmente hipofosfito de sodio— en una reacción autocatalítica que deposita una aleación de níquel-fósforo de forma uniforme sobre la superficie de la pieza. Siempre que el baño pueda fluir sobre una característica, la deposición se produce a una velocidad constante, lo que da como resultado una uniformidad de espesor excepcional incluso en geometrías complejas con roscas, agujeros profundos y cavidades internas.
Un usuario de Reddit que exploraba el niquelado químico de bricolaje señaló que “puede ser un poco complicado perfeccionarlo, pero siempre que la pieza esté perfectamente limpia… el resultado parece hecho en una fábrica”. Para aplicaciones industriales, el niquelado químico ofrece una resistencia a la corrosión superior, especialmente en formulaciones de alto fósforo (más de 10% P), y puede someterse a tratamiento térmico para alcanzar niveles de dureza superiores a 850 HV. ¿La contrapartida? Mayores costes químicos y velocidades de deposición más lentas en comparación con el niquelado electrolítico.
Comparación en paralelo: parámetros clave para la toma de decisiones
Al evaluar el “precio de máquina de niquelado” o comparar presupuestos de proveedores de servicios, conviene mirar más allá del coste unitario y examinar los parámetros técnicos que realmente importan para su aplicación. La siguiente tabla resume las diferencias críticas:
| Parámetro | Niquelado electrolítico | Niquelado químico |
|---|---|---|
| Mecanismo de deposición | Impulsado por corriente eléctrica | Reacción química autocatalítica |
| Composición del recubrimiento | Níquel puro (99%+) | Aleación de níquel-fósforo (2–14% P) |
| Uniformidad del espesor | Desigual (más grueso en bordes/esquinas; más delgado en recesos) | Altamente uniforme (tolerancia alcanzable de ±0,0001 pulgadas) |
| Requisitos del sustrato | Debe ser eléctricamente conductivo | Funciona en sustratos conductivos y no conductivos |
| Dureza según recubrimiento | 150–500 HV | 500–600 HV |
| Dureza tras tratamiento térmico posterior | Aumento limitado | Hasta 850–1100 HV |
| Resistencia a la corrosión | Moderado | Excelente (especialmente alto en fósforo) |
| Costo típico por pieza | Menor | Mayor (prima de 20–40%) |
| Rendimiento de producción | Más rápido (adecuado para grandes volúmenes) | Más lento (adecuado para precisión/lotes pequeños) |
Un matiz que a menudo se pasa por alto: el contenido de fósforo en los recubrimientos de níquel químico crea una estructura amorfa que elimina los límites de grano, lo que lo hace altamente resistente a la corrosión inducida por cloruros. Sin embargo, debido a que forma una aleación en lugar de níquel puro, la conductividad eléctrica se ve afectada en comparación con los recubrimientos electrolíticos. Si su componente requiere tanto recubrimiento como conductividad eléctrica—como una carcasa de conector o una trayectoria de puesta a tierra—el níquel electrolítico puede ser la mejor opción a pesar de sus limitaciones de uniformidad.
Criterios clave de selección para el mecanizado con niquelado
Elegir entre estos métodos implica evaluar varios factores interrelacionados. En lugar de tratar cada factor de forma aislada, considere cómo interactúan para su caso de uso específico.
1. Geometría y complejidad de la pieza
Para componentes con superficies externas simples—ejes, casquillos, placas planas—ambos métodos pueden funcionar, aunque el niquelado electrolítico puede ofrecer una vía de menor costo. Sin embargo, para piezas con roscas internas, agujeros ciegos profundos, pasajes taladrados transversalmente o esquinas internas afiladas, se prefiere firmemente el niquelado químico. La característica de deposición uniforme garantiza que las superficies funcionales mantengan sus especificaciones dimensionales y que las roscas no requieran un retaladrado posterior al recubrimiento. JUCHENG Precision utiliza sistemas especializados de agitación de fluidos durante el procesamiento de níquel químico para garantizar que la química fresca llegue a los puertos internos más profundos, un detalle crítico para colectores y cuerpos de válvulas complejos.
2. Tolerancia y control dimensional
Cuando una pieza presenta tolerancias de ±0,01 mm o más estrictas, el proceso de recubrimiento en sí no debe introducir una variación inaceptable. El níquel químico crece de forma predecible—típicamente de 15 a 25 micras por hora—lo que permite a los maquinistas compensar el espesor añadido durante la programación inicial de CNC. En contraste, el niquelado electrolítico tiende a acumularse más rápido en los bordes, alterando potencialmente dimensiones críticas de formas que no pueden predecirse con precisión. Esto explica por qué industrias como la aeroespacial, los dispositivos médicos y la hidráulica de precisión favorecen en gran medida el níquel químico para sus necesidades de mecanizado con niquelado.
Un colaborador de un foro que discutía el niquelado de componentes de rifles observó que “el niquelado añade una capa al espesor de las piezas, a veces los tornillos no vuelven a entrar en los agujeros”. Esta observación práctica subraya por qué la planificación dimensional importa tanto, independientemente del método que elija.
3. Exposición ambiental y química
El níquel químico de alto fósforo (típicamente 10–14% P) ofrece una excelente resistencia a la niebla salina, a los entornos ácidos y a las condiciones de alta humedad. Puede superar ensayos de niebla salina de 500 horas o incluso de 1.000 horas, lo que lo convierte en la opción predeterminada para equipos marinos, componentes de procesamiento químico y carcasas electrónicas de exterior. El níquel electrolítico, aunque ofrece una protección anticorrosiva aceptable como capa barrera, no alcanza este nivel de resistencia. Si su aplicación implica exposición a cloruros, productos químicos industriales o humedad persistente, el sobrecoste del níquel químico está plenamente justificado.
4. Volumen de producción y estructura de costes
El coste sigue siendo una limitación práctica para muchos compradores. El “precio de la máquina de niquelado” para líneas de electrodeposición industrial puede oscilar entre $60.000 para instalaciones más pequeñas y más de $400.000 para sistemas totalmente automáticos, mientras que los equipos de niquelado químico presentan perfiles distintos de costes de capital y de productos químicos. Para la mayoría de los compradores, lo más relevante es el coste por pieza de un proveedor de servicios. El niquelado electrolítico suele resultar entre un 20 y un 40 por ciento menos costoso por pieza que el químico, especialmente en pedidos de gran volumen de componentes geométricamente simples. Para piezas de bajo volumen, de alta precisión o geométricamente complejas, las ventajas de uniformidad y rendimiento del niquelado químico suelen compensar el mayor coste unitario.
5. Plazo de entrega y disponibilidad
Cuando busca “precio de la máquina de niquelado en la India” o “niquelado en Malasia”, el plazo de entrega adquiere tanta importancia como el coste. En el sector manufacturero de rápido crecimiento del sudeste asiático —donde se prevé que el mercado de niquelado de Malasia crezca de forma constante debido a la expansión de las industrias electrónica y automotriz— la disponibilidad puede variar significativamente según la región. Las líneas de electrodeposición suelen ofrecer plazos de entrega más rápidos porque el proceso es más sencillo y el mantenimiento de la química del baño es menos exigente. El níquel químico requiere un control químico más preciso y tiempos de permanencia más largos, por lo que debe prever días adicionales de plazo al especificar este acabado.
Aplicaciones industriales y qué nos dicen sobre la elección del proceso
Observar cómo las distintas industrias utilizan mecanizado con niquelado puede orientar su propia selección. El patrón es ilustrativo más que prescriptivo, pero revela una lógica coherente.
- Componentes aeroespaciales: Los actuadores hidráulicos, las piezas del tren de aterrizaje y los racores del sistema de combustible casi siempre reciben niquelado químico. La combinación de espesor uniforme en geometrías internas complejas y alta resistencia a la corrosión justifica el mayor coste. JUCHENG Precision atiende a este sector con acabados de níquel químico certificados según ASTM/ISO que cumplen las estrictas normas aeroespaciales.
- Piezas automotrices: Aquí se observan ambos métodos. Los sujetadores y soportes de gran volumen pueden utilizar níquel electrolítico por eficiencia de costes. Pero los componentes de transmisión de precisión, los cuerpos de inyectores de combustible y las carcasas de sensores —donde la consistencia dimensional es importante— especifican cada vez más níquel químico.
- Electrónica y conectores: Para los componentes que requieren conductividad superficial, a menudo se prefiere el níquel electrolítico porque deposita níquel puro en lugar de una aleación de fósforo. Una capa de níquel puro también sirve como excelente capa inferior para el chapado de oro o plata en conectores de alta fiabilidad.
- Dispositivos médicos: Los instrumentos quirúrgicos y los componentes de dispositivos implantables suelen utilizar níquel químico debido a su cobertura uniforme, su biocompatibilidad cuando se sellan adecuadamente y su resistencia a los ciclos de esterilización. Sin embargo, los ingenieros deben considerar cuidadosamente si la aplicación requiere propiedades no magnéticas (el níquel químico de alto fósforo es no magnético, mientras que el de bajo fósforo y el níquel electrolítico conservan características magnéticas).
- Tornillos de máquina niquelados: Estos sujetadores ampliamente disponibles demuestran los beneficios prácticos del niquelado a nivel de componente. El recubrimiento evita el deslustre, proporciona una superficie endurecida y hace que los tornillos sean adecuados para aplicaciones que requieren múltiples reensamblajes sin gripado. Para tales sujetadores, el níquel electrolítico a menudo es suficiente, aunque el níquel químico se vuelve preferible cuando los tornillos se acoplan con roscas delicadas u operan en entornos corrosivos.
Una nota rápida sobre el proceso de niquelado en sí, independientemente del método que elija: la preparación de la superficie determina el éxito o el fracaso. Los contaminantes como aceite, grasa, óxidos o refrigerantes de mecanizado residuales pueden impedir una adhesión adecuada. Un flujo de trabajo estándar incluye desengrase, enjuague con agua desionizada, activación de la superficie (grabado), niquelado, enjuague posterior al niquelado y secado, seguido de inspección. En muchas fallas de niquelado, la causa raíz se remonta a una limpieza inadecuada más que a la química del baño en sí. Una voz experimentada en la comunidad de aficionados lo expresó sin rodeos: “si hay aceite, suciedad u óxido en tus piezas, el níquel no puede adherirse correctamente”, lo que provoca descamación, ampollas o manchas irregulares. Este principio se aplica igualmente a la producción a escala industrial.
Por qué JUCHENG destaca en el mecanizado con niquelado
Al evaluar proveedores de servicios, usted quiere más que un “precio de máquina de niquelado” competitivo. Necesita un socio que entienda que el niquelado no existe de forma aislada: se integra con el flujo de trabajo de mecanizado CNC, y los mejores resultados provienen de una planificación coordinada de los procesos.
JUCHENG Precision opera desde un centro de fabricación en Shenzhen, equipado con centros CNC multieje Haas y Mazak junto con capacidades integradas de acabado superficial. En lugar de tratar el niquelado como una idea de último momento, los ingenieros de JUCHENG diseñan la estrategia de mecanizado con las tolerancias de recubrimiento incorporadas. Esto significa que sus piezas llegan del proceso CNC con dimensiones que anticipan el espesor del niquelado, eliminando el costoso retrabajo que ocurre cuando las piezas se mecanizan primero y se niquelan después sin coordinación.
La empresa ofrece opciones de niquelado electrolítico y químico, junto con servicios integrales de acabado que incluyen cincado, cromado, anodizado y pasivado. El proceso de níquel químico de JUCHENG cumple con las normas ASTM e ISO y cumple con las regulaciones ambientales RoHS/REACH. Para geometrías complejas que requieren níquel químico, los sistemas de agitación por fluido de JUCHENG garantizan que la química fresca llegue a cada característica interna, un detalle que distingue el acabado de precisión real del niquelado de mercancía. Además, sus protocolos de control de calidad incluyen verificación sistemática del espesor y pruebas de adhesión, lo que le brinda trazabilidad documentada para cada lote.
¿Qué significa esto para su decisión de compra? Significa que puede trabajar con un único proveedor tanto para el mecanizado como para el acabado, reduciendo la complejidad de la cadena de suministro y eliminando los riesgos que surgen cuando diferentes talleres manejan pasos de proceso separados. Un punto destacado en la documentación técnica de JUCHENG es que su enfoque integrado permite un escalado flexible, desde prototipos de bajo volumen hasta series de producción, manteniendo una calidad de niquelado constante durante toda la transición.
Preguntas frecuentes sobre el mecanizado con niquelado
Cómo hacer su elección final: un marco de decisión práctico
Cuando se disponga a especificar mecanizado con niquelado para su próximo proyecto de CNC, recorra esta secuencia de preguntas:
- ¿Cómo es la geometría de la pieza? Si ves roscas internas, agujeros ciegos, esquinas afiladas o pasajes internos complejos en el plano, inclínate por el níquel químico. Las superficies externas simples hacen del níquel electrolítico una opción viable.
- ¿Qué tolerancias debe cumplir la pieza? Para tolerancias más estrictas que ±0,01 mm, la deposición uniforme del níquel químico es una ventaja significativa. El níquel electrolítico puede funcionar si prevés rectificado posterior al recubrimiento, pero esto añade pasos y costo.
- ¿A qué entorno estará expuesta la pieza? Las condiciones marinas, químicas, a la intemperie o húmedas exigen la superior protección contra la corrosión del níquel químico. Los entornos interiores controlados pueden no justificar el sobrecosto.
- ¿Cuál es tu volumen de producción? Para piezas de alto volumen y geometría simple, el menor costo por pieza del níquel electrolítico se acumula rápidamente. Para piezas de bajo volumen y alta complejidad, la uniformidad del níquel químico suele resultar más valiosa que la diferencia de costo.
- ¿La pieza requiere conductividad o propiedades magnéticas específicas? El níquel electrolítico (níquel puro) ofrece conductividad y comportamiento magnético. El níquel químico de alto fósforo ofrece propiedades no magnéticas pero menor conductividad. Alinea tu elección con las especificaciones eléctricas y magnéticas.
Al responder estas preguntas de forma sistemática, puedes evitar la sobreespecificación (y el sobrepago) por capacidad que no necesitas, y también evitar la subespecificación y terminar con fallas en campo. Y cuando te asocias con un proveedor que entiende tanto el mecanizado CNC como el acabado de niquelado —un proveedor como JUCHENG— obtienes el beneficio de una perspectiva integrada que detecta posibles problemas antes de que lleguen a producción.
¿Listo para hablar de tus requisitos de mecanizado con niquelado?
Ya sea que necesites niquelado electrolítico de alto volumen o acabado químico de precisión para geometrías complejas, el equipo de ingeniería de JUCHENG puede guiarte hacia la solución correcta.
Para obtener más recursos técnicos, consulte las normas industriales disponibles en ASTM International y ISO. JUCHENG Precision mantiene la certificación conforme a la norma ASTM/ISO aplicable