
Un outil peut sembler centré et pourtant enlever de la matière de façon irrégulière. La cause peut être un faux rond au niveau de l'arête de coupe, mais un problème d'état de surface visible peut aussi provenir d'une dent endommagée, d'une matière irrégulière, d'une flexion de l'outil ou du maintien de la pièce. La question utile n'est pas seulement de savoir si l'outil tourne rond ; il s'agit de savoir où l'erreur s'introduit dans l'ensemble outil–porte-outil–broche et comment cette erreur évolue sous charge.
Ce que signifie le faux rond au niveau de l'arête de coupe
Le faux rond décrit l'écart d'un outil en rotation ou d'une surface de référence par rapport à son axe prévu. Le faux rond radial déplace l'outil latéralement pendant sa rotation ; le faux rond axial décrit une variation le long de l'axe, souvent remarquée comme un engagement inégal entre les dents d'une fraise en bout. Une mesure au nez de broche seule ne dit pas tout, car chaque interface et l'outil lui-même peuvent ajouter de l'erreur.
En fraisage, le faux rond radial peut faire supporter à une dent une part plus importante de la charge de copeau que ses voisines. Cette dent peut s'user plus vite, laisser une trace de surface différente ou produire une dimension qui varie avec l'état de l'outil. Une variation axiale peut faire couper une arête de coupe frontale plus profondément qu'une autre. Aucun de ces symptômes n'est propre au faux rond ; il faut donc le considérer comme une cause vérifiable plutôt que comme un diagnostic fondé uniquement sur l'apparence.
Où l'erreur peut s'introduire dans le montage
Considérez l'ensemble en rotation comme une chaîne : broche, cône ou interface, porte-outil, pince ou système de retenue, et outil. Saletés, bavures, usure, mauvais appui, porte-outil inadapté ou outil endommagé peuvent perturber l'alignement à différents points. Une longue sortie d'outil et la force de coupe ajoutent une flexion, qui n'est pas identique au faux rond statique mais peut y ressembler une fois l'outil en coupe.
Avant de modifier les décalages ou de remplacer un composant de la machine, isolez le montage. Nettoyez les surfaces d'appui selon la méthode approuvée de l'atelier, inspectez l'outil et le porte-outil, remettez l'outil en place et comparez les relevés à plusieurs positions. Pour une vue plus large de l'opération, consultez le capacité de fraisage CNC et le guide parent sur le processus d'usinage CNC.
Associer le symptôme à une cause probable
| Symptôme observé | Mécanisme possible lié au faux rond | Autres causes à écarter |
|---|---|---|
| Une lèvre présente une usure nettement plus importante | Charge de copeau radiale inégale | Géométrie d'arête irrégulière, interruption de matière, bourrage de copeaux |
| Changement d'état de surface autour d'un alésage ou d'une poche | Décalage du centre de l'outil au cours de la rotation | Déflexion, variation de matière, broutement, engagement variable |
| Le fond fraisé présente un épaulement ou une trace irrégulière | Différence de hauteur axiale des arêtes | Réglage de longueur d'outil, mise de niveau de la machine, interpolation ou erreur de montage |
| La lecture change après un changement d'outil | Variation de l'assise, de la pince ou de l'interface du porte-outil | Géométrie de fraise ou configuration de mesure différente |
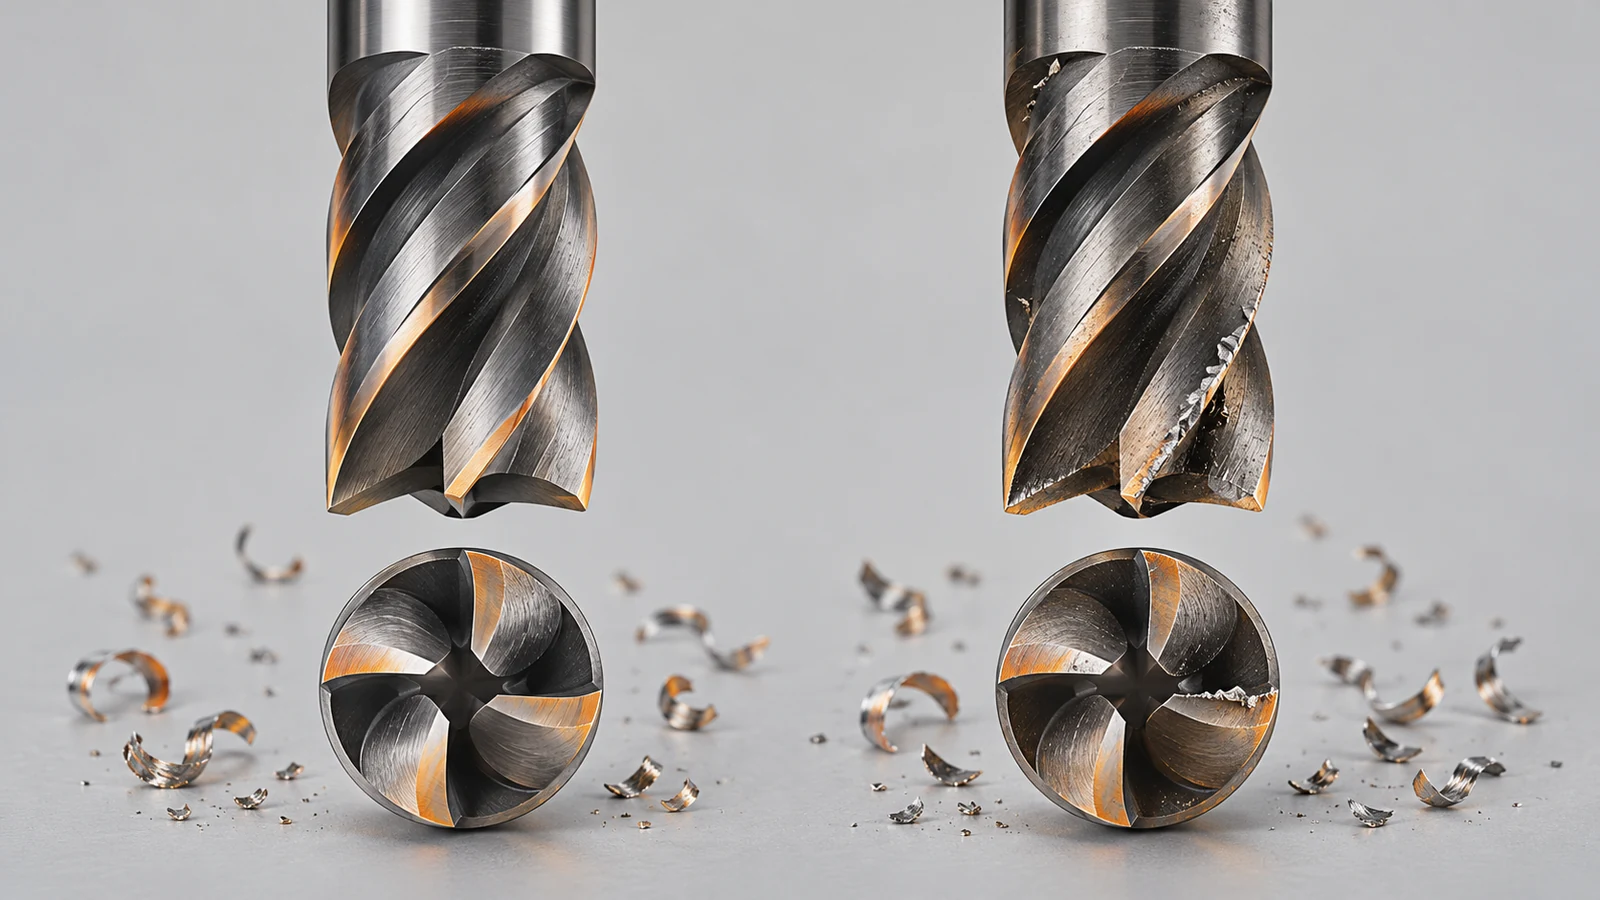
Ceci est une aide au diagnostic par élimination, et non un tableau de diagnostic univoque. Enregistrez l'outil, le porte-outil, l'emplacement de mesure et les conditions de coupe afin que les comparaisons restent pertinentes.
Mesurer près de l'extrémité active
Utilisez un comparateur propre et adapté ainsi qu'une configuration reproductible. Mesurez sur une queue ou une surface de référence droite et accessible, proche de l'extrémité de coupe, puis faites tourner l'ensemble à la main conformément à la procédure de sécurité de la machine. Une mesure plus éloignée de la fraise peut manquer une erreur angulaire qui croît avec la distance. Évitez de pousser le comparateur assez fort pour déformer un petit outil.
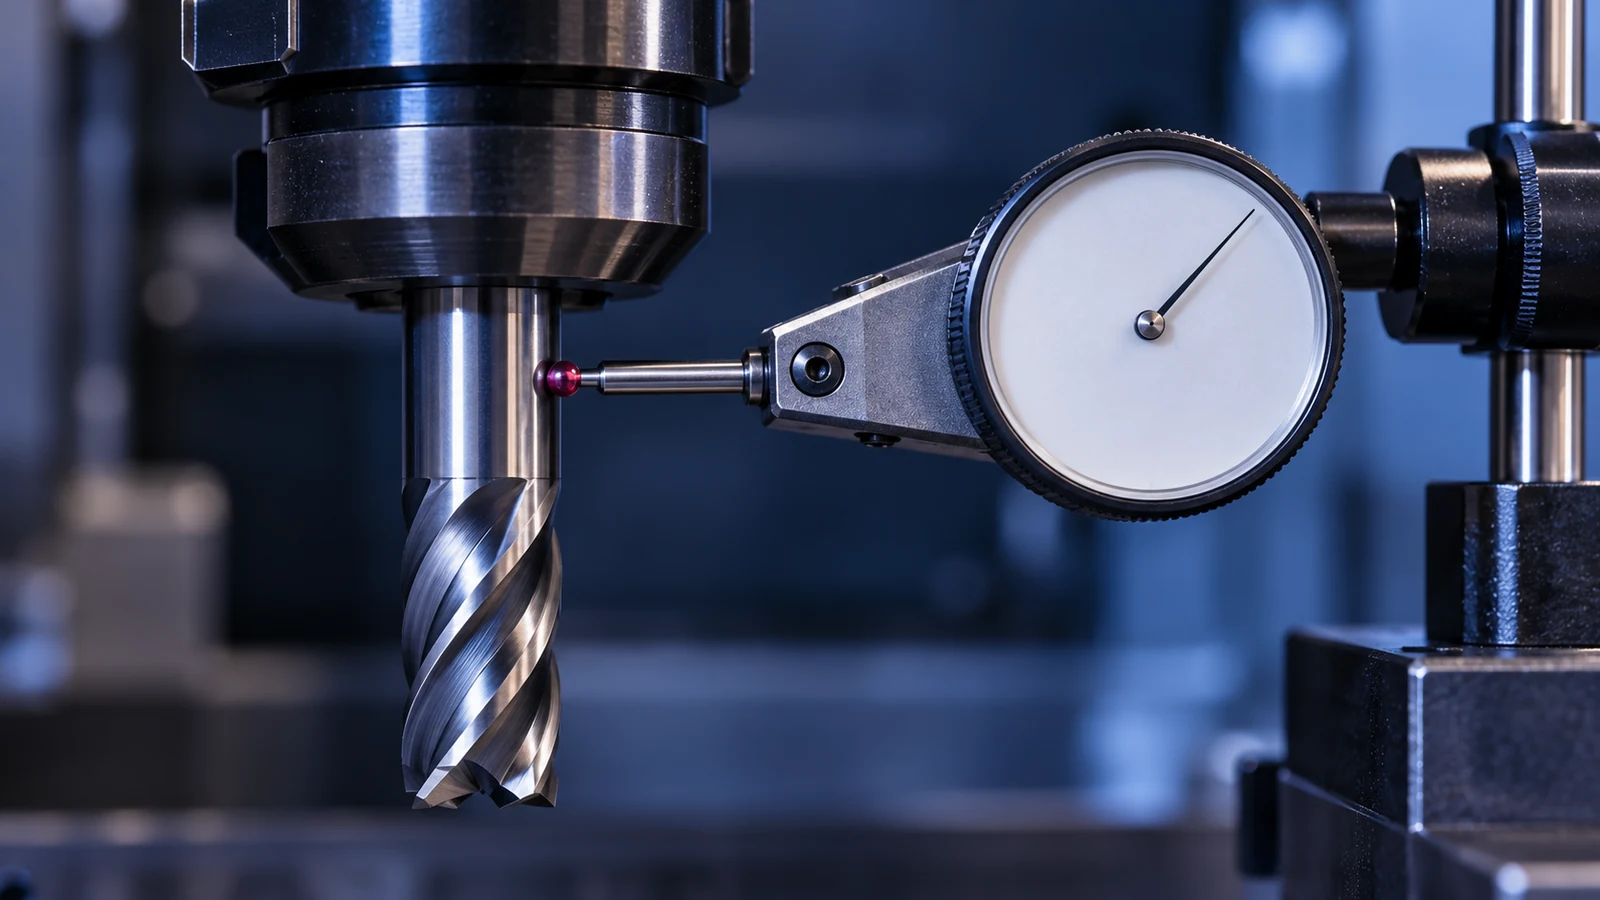
Vérifiez le résultat au même endroit après avoir remis l'outil en place. Si la lecture suit la fraise lorsqu'elle est déplacée vers un autre porte-outil, inspectez ou remplacez la fraise. Si elle suit le porte-outil, examinez la pince et l'interface. Si le problème persiste d'un ensemble à l'autre, impliquez la personne responsable de l'inspection de la broche. Les limites d'acceptation doivent provenir des exigences de la machine, du porte-outil, de l'outil, du procédé et du plan—et non d'une valeur générique détachée de l'application.
Réduisez les variations liées au faux rond avant qu'elles n'atteignent la pièce
- Gardez les cônes des porte-outils, les pinces et les queues de fraise propres et protégés.
- Utilisez une combinaison porte-outil et outil adaptée au diamètre de la fraise, au porte-à-faux et à l'opération.
- Remplacez les consommables endommagés ou usés plutôt que de compenser aveuglément avec des décalages.
- Vérifiez l'état de l'outil lorsqu'un changement inattendu de finition, de dimension ou de durée de vie de l'outil se produit.
- Pour les caractéristiques critiques, définissez la méthode de mesure et les critères d'acceptation dans le plan de fabrication.
Lorsque l'acceptation d'une pièce dépend de preuves dimensionnelles, reliez les contrôles d'outils au plan d'inspection plutôt que de les traiter comme une tâche de maintenance isolée. Le aperçu qualité décrit le contexte qualité ; les exigences d'inspection réelles doivent encore être convenues pour la pièce et le plan.
Questions posées par les usineurs et les acheteurs
Une lecture de faux rond faible peut-elle garantir une bonne finition ?
Non. Elle élimine une source possible de coupe irrégulière, mais la géométrie de l'outil, la rigidité, la vitesse et l'avance, le comportement du matériau, le liquide de refroidissement et le maintien de la pièce influent aussi sur le résultat.
Le faux rond doit-il être mesuré au niveau de la broche ou de la fraise ?
Les deux emplacements peuvent aider à isoler une source. Pour l'effet sur la fabrication de la pièce, une mesure reproductible près de l'extrémité de travail est plus informative que de se fier uniquement à une référence de broche.
La déflexion de l'outil est-elle identique au faux rond ?
Non. Le faux rond est une variation géométrique pendant la rotation ; la déflexion est un déplacement sous l'effet d'une force. La coupe peut combiner les deux, il faut donc comparer une mesure statique avec le comportement en conditions réelles d'usinage.