machining pmma parts solutions are available with stable quality control, flexible manufacturing capacity, and responsive technical support. Contact us for drawings review and quotation.

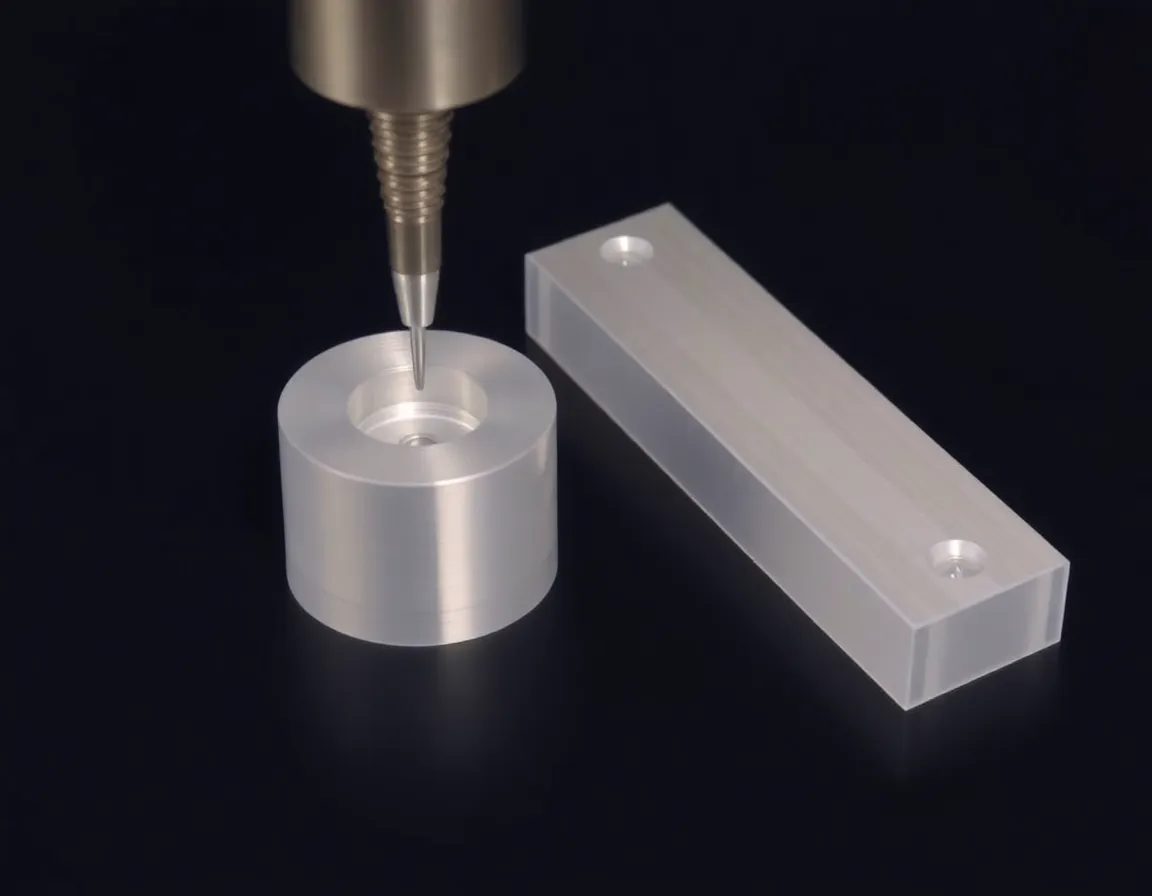
Usinage CNC expert pour pièces en PMMA/acrylique. Obtenez une qualité constante, des prototypes rapides et des composants plastiques sur mesure. Soumettez vos dessins pour un devis dès aujourd'hui. usinage de pièces en PMMA
Machining yields exceptionally clear, polished parts with excellent light transmission for lenses and displays.
Achieve tight tolerances and intricate shapes not possible with molding for prototypes and custom parts.
Ideal for prototypes and small batches; no expensive molds needed, speeding time-to-market.
Parts resist moisture, UV light, and many chemicals, ensuring long-term durability outdoors and in labs.
machining pmma parts solutions are available with stable quality control, flexible manufacturing capacity, and responsive technical support. Contact us for drawings review and quotation.
Le PMMA, communément appelé acrylique ou connu sous des noms commerciaux comme Plexiglas, est un polymère thermoplastique transparent. Il est largement utilisé pour l'usinage de pièces en PMMA car il offre une clarté optique exceptionnelle (similaire au verre mais plus léger), une bonne résistance aux intempéries et une excellente stabilité dimensionnelle. Contrairement au verre, il résiste aux chocs et peut être facilement usiné en formes complexes avec des tolérances serrées par fraisage CNC, tournage et découpe laser. Cela le rend idéal pour les applications nécessitant transparence et précision, telles que les lentilles, les guides de lumière, les composants d'affichage, les dispositifs médicaux et les barrières de protection. Sa polyvalence et sa finition esthétique en font un matériau privilégié pour les pièces fonctionnelles et décoratives.
L'usinage des pièces en PMMA fait généralement appel à des procédés CNC (commande numérique par calculateur) tels que le fraisage et le tournage. Le matériau est fixé de manière sécurisée, et des outils de coupe guidés par ordinateur retirent précisément la matière pour créer la forme souhaitée. L'élément clé du procédé est l'utilisation d'outils affûtés et polis (souvent à une seule lèvre ou à pointe diamantée) et de paramètres d'usinage corrects. Des vitesses de broche élevées avec des avances lentes sont utilisées pour éviter l'accumulation de chaleur, qui peut provoquer une fusion ou une fissuration de la surface. Les liquides de refroidissement sont généralement évités car ils peuvent causer une fissuration sous contrainte ; à la place, de l'air comprimé est utilisé pour évacuer les copeaux et refroidir la coupe. Pour les trous traversants ou les formes complexes, la découpe laser est également une méthode très efficace, produisant des bords nets et polis avec un minimum de post-traitement requis.
Machining PMMA parts offers several key benefits over other fabrication methods like injection molding. First, it allows for rapid prototyping and low-to-medium volume production without the high cost of molds. It provides exceptional dimensional accuracy and tight tolerances, crucial for technical components. The process yields excellent surface finishes and optical clarity directly from the machine, often requiring no additional polishing. Machining also enables great design flexibility, allowing for complex geometries, undercuts, and precise holes that might be challenging with molding. Furthermore, it uses standard cast or extruded acrylic sheets or rods, providing immediate access to a wide range of grades, colors, and thicknesses without long lead times for material sourcing.
A primary concern when machining PMMA parts is its tendency to melt, chip, or crack if not machined correctly. Heat buildup from friction is the main culprit, leading to melted edges or surface flaws. This is mitigated by using sharp, specialized tools, high RPMs, slow feed rates, and effective air cooling. Stress cracking is another issue, often triggered by internal material stress or contact with certain chemicals (like improper coolants). Using annealed, stress-relieved PMMA stock and avoiding aggressive clamping are preventive measures. To achieve optical clarity, tool marks must be minimized, which requires precise toolpath strategies and sometimes a final flame polishing or micro-milling pass. A skilled machinist with material-specific experience is crucial to navigate these challenges successfully.
The cost and lead time for machining PMMA parts depend on several factors. Part complexity is a major driver; intricate designs with tight tolerances, thin walls, or deep cavities require more machining time and careful handling, increasing cost. The quantity also affects price, with per-part cost typically decreasing for larger batches due to amortized setup time. Material grade and size (thickness, sheet size) influence raw material costs. Secondary operations like polishing, drilling tap holes, or protective packaging add to the timeline and price. Finally, the machine shop's capabilities and workload impact lead times. For simple designs, parts can be produced in days, while complex projects may take a few weeks. Providing detailed drawings and discussing requirements upfront ensures an accurate quote.
Our lab needed custom PMMA microfluidic chips with extremely tight tolerances. The machining was fla
Great work on a complex, thin-walled PMMA housing for a medical device. The finish was smooth and th
I've been burned before with melted edges and poor surface finishes on acrylic. This team knows thei
Ordered several hundred small PMMA spacers. Consistency across the batch was impressive, and the de-