Le défi inflexible : l'usinage de l'acier trempé
Dans le monde de la fabrication de précision, l'acier trempé est un matériau d'une valeur immense et d'un défi tout aussi immense. Réputé pour sa résistance exceptionnelle, sa résistance à l'usure et sa durabilité, l'acier trempé (généralement d'une dureté Rockwell C de 45 et plus) est le choix privilégié pour des composants critiques tels que les moules d'injection, les moules de coulée sous pression, les outils d'engrenages et les pièces aérospatiales. Cependant, ses vertus mêmes le rendent notoirement difficile à usiner avec les méthodes conventionnelles. Les outils de fraisage et de tournage traditionnels s'usent rapidement, peinent à maintenir la précision et peuvent induire des contraintes thermiques qui compromettent l'intégrité de la pièce. C'est ici que l'usinage par électroérosion (EDM) apparaît non pas comme une simple alternative, mais comme la clé maîtresse pour libérer le potentiel de l'acier trempé.
L'EDM, en particulier ses variantes par enfonçage (ou par poinçonnement) et par fil, transcende les limites de la coupe par force. Il s'agit d'un procédé thermoélectrique qui érode la matière par une série d'étincelles électriques contrôlées, rendant la dureté du matériau pratiquement sans importance. Maîtriser l'EDM pour les pièces en acier trempé est donc une discipline essentielle, mêlant art et science pour atteindre une précision inégalée dans les matériaux les plus exigeants.
La science de l'étincelage à travers l'acier : comment l'EDM agit sur un matériau trempé
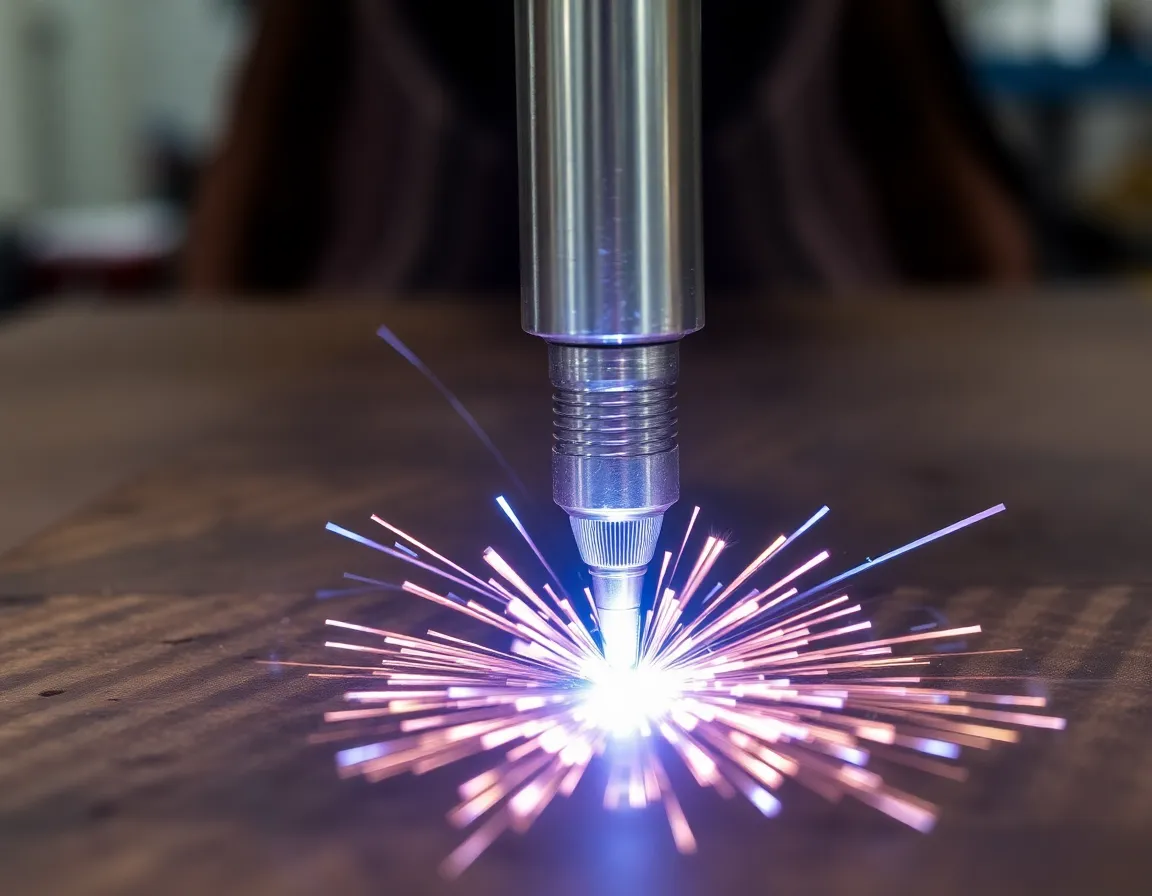
À la base, l'EDM est un procédé d'usinage sans contact. Il utilise l'effet érosif de décharges électriques rapides et récurrentes entre deux électrodes — l'outil (laiton ou cuivre pour l'EDM par enfonçage, un fil défilant pour l'électroérosion à fil) et la pièce (l'acier trempé). Ces décharges se produisent dans un fluide diélectrique, généralement de l'eau désionisée pour l'EDM à fil et de l'huile d'hydrocarbure pour l'EDM par enfonçage.
Le cycle EDM sur acier trempé
Le processus d'usinage de l'acier trempé suit ce cycle précis :
- Ionisation : Une haute tension est appliquée dans le petit espace entre l'outil et la pièce en acier, ionisant le fluide diélectrique et créant un canal conducteur.
- Décharge d'étincelle : Une étincelle puissante et contrôlée (durant des microsecondes) jaillit à travers ce canal. La chaleur locale intense, atteignant 8 000 à 12 000 °C, fait instantanément fondre et vaporiser un cratère microscopique à la surface de l'acier trempé.
- Effondrement et rinçage : Le courant est coupé, provoquant l'effondrement du canal de plasma. Le fluide diélectrique s'y engouffre, évacuant les débris fondus et solidifiés (souvent appelés " copeaux ") hors de l'espace.
- Rétablissement : Le fluide diélectrique se désionise et le cycle se répète des centaines de milliers de fois par seconde, érodant progressivement l'acier jusqu'à la forme souhaitée.
L'avantage décisif ici est que c'est la conductivité électrique de l'acier, et non sa dureté, qui constitue le facteur principal. Que l'acier soit à 30 HRC ou à 65 HRC, les étincelles l'éroderont efficacement, permettant l'usinage de géométries complexes, d'angles internes vifs et de nervures profondes impossibles à réaliser avec des outils de coupe.
Pourquoi l'EDM est le champion de l'acier trempé : avantages clés et applications
La synergie entre l'EDM et l'acier trempé ouvre un ensemble d'avantages qui définissent l'ingénierie de précision moderne.
Des avantages inégalés
- La dureté n'a aucune importance : Le bénéfice le plus important. Les blocs d'acier pré-trempé peuvent être usinés directement, éliminant les risques de déformation associés au traitement thermique d'une pièce déjà usinée.
- Précision et complexité exceptionnelles : L'EDM peut atteindre des tolérances de l'ordre du micron et produire sans effort des détails complexes, des textures fines et des angles internes à rayon nul.
- Aucune contrainte mécanique : Comme il n'y a aucun contact physique entre l'outil et la pièce, il n'y a aucune possibilité d'induire des contraintes mécaniques, du broutement ou une déflexion due à la pression de l'outil, ce qui préserve la structure métallurgique de l'acier trempé.
- Finition de surface supérieure : Grâce à des passes de finition fines, l'EDM peut produire des états de surface très fins. La couche refondue résultante, ou " couche blanche ", bien que souvent présente, peut être maîtrisée et minimisée avec des réglages appropriés.
- Usinage de caractéristiques délicates : Les parois minces et les caractéristiques fragiles de l'acier trempé sont usinées en toute sécurité par EDM, car aucune force de coupe n'est impliquée.
Applications industrielles critiques
Ces avantages rendent l'EDM sur acier trempé indispensable dans toutes les industries :
- Outillage et moules : L'application par excellence. Création de cavités de moules d'injection, de matrices d'emboutissage et de matrices de forgeage à partir d'aciers à outils trempés (comme H13, D2, P20) avec noyaux complexes, trous de broches éjectrices et logos.
- Aérospatiale et défense : Fabrication de composants de systèmes de carburant, d'engrenages trempés, de pièces de turbines et de prototypes perforants à partir d'aciers à ultra-haute résistance.
- Fabrication de dispositifs médicaux : Production d'outils de coupe précis et sans bavures, de composants d'instruments chirurgicaux et d'outils de fabrication d'implants à partir d'aciers inoxydables trempés pour la durabilité.
- Automobile : Création d'engrenages trempés, de composants de transmission et de pièces à forte usure pour la performance et la longévité.
- Découpage fin et poinçons de précision : L'électroérosion à fil est la référence pour produire des poinçons et des matrices ultra-précis pour les opérations de découpage fin à partir des aciers les plus durs.
Maîtriser le métier : les bonnes pratiques pour l'EDM sur acier trempé
Pour obtenir systématiquement des résultats optimaux, des stratégies spécifiques doivent être employées lors de l'usinage par EDM de l'acier trempé.
1. Connaissance et préparation du matériau
Comprendre la nuance spécifique de l'acier trempé. Les éléments d'alliage tels que le chrome, le vanadium et le tungstène influencent la conductivité et les taux d'érosion. Assurez-vous que la pièce est correctement mise à la masse sur la table de la machine afin de maintenir une étincelle stable. Pour l'électroérosion à fil, des trous de départ appropriés (souvent percés avant la trempe ou par perçage EDM de petits trous) sont essentiels.
2. Paramètres d'usinage stratégiques
La sélection des paramètres est au cœur de la maîtrise de l'EDM. Les machines modernes dotées de systèmes de contrôle adaptatif sont indispensables.
- Ébauche : Utilisez un ampérage et un temps d'impulsion plus élevés pour enlever la matière efficacement, mais équilibrez cela avec un temps de repos et un rinçage adéquats pour éviter les arcs.
- Finition : Employez une série de passes de finition successives avec des réglages de puissance décroissants. Cela améliore progressivement l'état de surface et la précision tout en éliminant la couche endommagée de la passe précédente. Les passes de finition multiples sont le secret d'une surface supérieure et sans contrainte.
- Le rinçage est primordial : Un rinçage diélectrique efficace est encore plus critique avec l'acier trempé pour évacuer les débris de la zone de coupe et prévenir les étincelles secondaires (qui provoquent des piqûres) et la rupture du fil en électroérosion à fil. Utilisez un positionnement optimisé des buses, une pression accrue et parfois un mouvement orbital ou alternatif en enfonçage EDM.
3. Gestion de la couche refondue (blanche)
Le chauffage et la trempe rapides du processus EDM créent une couche refondue fine, dure et souvent fragile à la surface de l'acier. Pour de nombreuses applications, cette couche doit être minimisée ou éliminée.
- Minimisez-la pendant l'EDM en utilisant des passes de finition à faible puissance et un excellent rinçage.
- Retirez-la en post-traitement par polissage manuel, usinage par flux abrasif ou léger meulage, en particulier sur les surfaces critiques pour la fatigue ou les surfaces de roulement.
4. Spécificités de l'usinage par fil (Wire EDM)
Lors de l'utilisation de l'usinage par fil sur des blocs d'acier trempé épais :
- Sélectionnez le type de fil approprié (fils recuits par diffusion ou fils revêtus comme le laiton zingué) pour une meilleure vitesse et un meilleur état de surface.
- Gérez soigneusement la tension du fil et la vitesse d'avance pour éviter la rupture.
- Utilisez une technologie de contrôle adaptatif qui ajuste automatiquement les paramètres en temps réel en fonction des conditions de l'intervalle d'étincelage.
5. Considérations post-EDM
Inspectez toujours la présence de microfissures, en particulier dans les outils fortement sollicités. Un traitement de relaxation des contraintes par revenu après l'EDM peut être recommandé pour les applications critiques. Enfin, un nettoyage approfondi pour éliminer tout résidu de fluide diélectrique est essentiel avant tout revêtement ou assemblage ultérieur.
Conclusion : L'alliance indispensable
Maîtriser l'EDM pour les pièces en acier trempé ne consiste pas simplement à faire fonctionner une machine ; il s'agit de comprendre une symbiose de fabrication fondamentale. L'EDM offre la seule méthode pratique pour façonner, détailler et finir des aciers qui ont été renforcés pour un service extrême. En respectant les propriétés du matériau, en tirant parti de la technologie EDM moderne et en adhérant à des bonnes pratiques rigoureuses—de la définition stratégique des paramètres au rinçage méticuleux et au post-traitement—les fabricants peuvent transformer de manière constante des blocs d'acier trempé inflexible en composants d'une précision, d'une complexité et d'une durabilité extraordinaires. Dans la quête incessante de performance et d'innovation, l'alliance entre l'acier trempé et l'usinage par électro-érosion reste non seulement pertinente, mais absolument indispensable.