
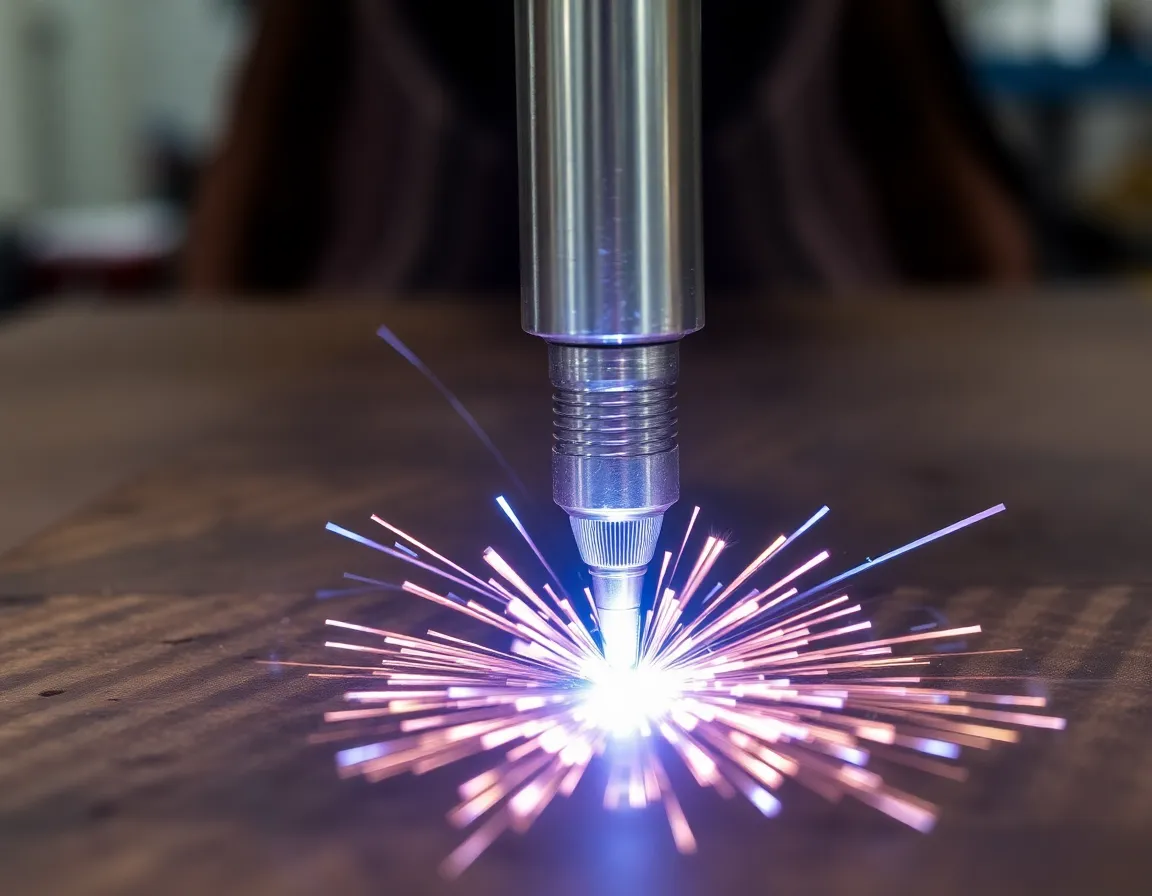
O Desafio Inabalável: Usinar Aço Endurecido
No mundo da fabricação de precisão, o aço endurecido se destaca como um material de imenso valor e desafio igualmente imenso. Reconhecido por sua resistência excepcional, resistência ao desgaste e durabilidade, o aço endurecido (tipicamente com dureza Rockwell C de 45 ou superior) é a escolha preferida para componentes críticos como moldes de injeção, matrizes de fundição sob pressão, ferramentas de engrenagens e peças aeroespaciais. No entanto, suas próprias virtudes o tornam notoriamente difícil de usinar usando métodos convencionais. Ferramentas tradicionais de fresamento e torneamento se desgastam rapidamente, têm dificuldade com precisão e podem induzir tensões térmicas que comprometem a integridade da peça. É aqui que a Usinagem por Descarga Elétrica (EDM) surge não apenas como uma alternativa, mas como a chave mestra para desbloquear o potencial do aço endurecido.
A EDM, especificamente as variantes de penetração (ou ram) e a fio, transcende as limitações do corte baseado em força. É um processo termoelétrico que erode o material através de uma série de faíscas elétricas controladas, tornando a dureza do material virtualmente irrelevante. Dominar a EDM para peças de aço endurecido é, portanto, uma disciplina crítica, combinando arte e ciência para alcançar precisão incomparável nos materiais mais exigentes.
A Ciência das Faíscas Através do Aço: Como a EDM Funciona em Material Endurecido
Em sua essência, a EDM é um processo de usinagem sem contato. Utiliza o efeito erosivo de descargas elétricas rápidas e recorrentes entre dois eletrodos — a ferramenta (latão ou cobre para EDM de penetração, um fio contínuo para EDM a fio) e a peça de trabalho (o aço endurecido). Essas descargas ocorrem em um fluido dielétrico, tipicamente água deionizada para EDM a fio e óleo de hidrocarboneto para EDM de penetração.
O Ciclo da EDM em Aço Endurecido
O processo para usinar aço endurecido segue este ciclo preciso:
- Ionização: Uma alta tensão é aplicada através do pequeno intervalo entre a ferramenta e a peça de aço, ionizando o fluido dielétrico e criando um canal condutor.
- Descarga de Faísca: Uma faísca poderosa e controlada (durando microssegundos) salta através deste canal. O calor local intenso, atingindo 8.000–12.000°C, instantaneamente derrete e vaporiza uma cratera microscópica na superfície do aço endurecido.
- Colapso e Lavagem: A corrente é cortada, fazendo com que o canal de plasma colapse. O fluido dielétrico flui para dentro, lavando os detritos derretidos e solidificados (frequentemente chamados de "cavacos") do intervalo.
- Restabelecimento: O fluido dielétrico se desioniza, e o ciclo se repete centenas de milhares de vezes por segundo, erodindo progressivamente o aço na forma desejada.
A vantagem crítica aqui é que a condutividade elétrica do aço, e não sua dureza, é o fator principal. Seja o aço a 30 HRC ou 65 HRC, as faíscas o erodirão efetivamente, permitindo a usinagem de geometrias complexas, cantos internos afiados e nervuras profundas que são impossíveis com ferramentas de corte.
Por que a EDM é a Campeã para Aço Endurecido: Principais Benefícios e Aplicações
A sinergia entre a EDM e o aço endurecido desbloqueia uma série de benefícios que definem a engenharia de precisão moderna.
Benefícios Inigualáveis
- A Dureza é Irrelevante: O benefício mais significativo. Blocos de aço pré-endurecido podem ser usinados diretamente, eliminando os riscos de distorção associados ao tratamento térmico de uma peça pré-usinada.
- Precisão e Complexidade Excepcionais: A EDM pode alcançar tolerâncias na ordem de mícrons e produzir detalhes intrincados, texturas finas e cantos internos de raio zero com facilidade.
- Sem Tensão Mecânica: Como não há contato físico entre a ferramenta e a peça de trabalho, não há possibilidade de induzir tensões mecânicas, vibração ou deflexão por pressão da ferramenta, preservando a estrutura metalúrgica do aço temperado.
- Acabamento Superficial Superior: Por meio de passes de acabamento fino, a EDM pode produzir acabamentos superficiais muito finos. A camada refundida resultante, ou "camada branca", embora frequentemente presente, pode ser gerenciada e minimizada com configurações adequadas.
- Usinagem de Recursos Delicados: Paredes finas e recursos frágeis em aço temperado são usinados com segurança por EDM, pois não há forças de corte envolvidas.
Aplicações Industriais Críticas
Esses benefícios tornam a EDM em aço temperado indispensável em diversos setores:
- Fabricação de Ferramentas e Moldes: A aplicação por excelência. Criação de cavidades de moldes de injeção, estampos de corte e matrizes de forjamento a partir de aços-ferramenta temperados (como H13, D2, P20) com núcleos complexos, furos de pinos ejetores e logotipos.
- Aeroespacial e Defesa: Fabricação de componentes de sistemas de combustível, engrenagens temperadas, peças de turbinas e protótipos perfurantes de blindagem a partir de aços de altíssima resistência.
- Fabricação de Dispositivos Médicos: Produção de ferramentas de corte precisas e sem rebarbas, componentes de instrumentos cirúrgicos e ferramentas de fabricação de implantes a partir de aços inoxidáveis temperados para durabilidade.
- Automotivo: Criação de engrenagens temperadas, componentes de transmissão e peças de alto desgaste para desempenho e longevidade.
- Estampagem Fina e Punções de Precisão: A EDM a fio é o padrão para a produção de punções e matrizes ultraprecisos para operações de estampagem fina a partir dos aços mais duros.
Dominando a Técnica: Melhores Práticas para EDM em Aço Temperado
Para alcançar consistentemente resultados ideais, estratégias específicas devem ser empregadas ao realizar EDM em aço temperado.
1. Conhecimento e Preparação do Material
Compreenda o grau específico do aço temperado. Elementos de liga como cromo, vanádio e tungstênio afetam a condutividade e as taxas de erosão. Certifique-se de que a peça de trabalho esteja devidamente aterrada à mesa da máquina para manter uma faísca estável. Para EDM a fio, furos de início adequados (frequentemente perfurados antes do endurecimento ou por meio de furação EDM de furo pequeno) são cruciais.
2. Parâmetros Estratégicos de Usinagem
A seleção de parâmetros é o coração do domínio da EDM. Máquinas modernas com sistemas de controle adaptativo são essenciais.
- Desbaste: Use amperagem e tempo de pulso ligado mais altos para remover material de forma eficiente, mas equilibre isso com tempo desligado e lavagem adequados para evitar arcos.
- Acabamento: Empregue uma série de cortes de acabamento sucessivos com configurações de potência decrescentes. Isso melhora gradualmente o acabamento superficial e a precisão, enquanto remove a camada danificada da passagem anterior. Múltiplas passagens de acabamento são o segredo para uma superfície superior e livre de tensões.
- A lavagem é fundamental: A lavagem dielétrica eficaz é ainda mais crítica com aço temperado para evacuar detritos da zona de corte e evitar faiscamento secundário (que causa corrosão puntiforme) e ruptura do fio na EDM a fio. Use posicionamento otimizado dos bicos, pressão aumentada e, às vezes, movimento orbital ou alternativo na EDM por penetração.
3. Gerenciamento da Camada Recristalizada (Branca)
O aquecimento e resfriamento rápidos do processo de EDM criam uma camada recristalizada fina, dura e frequentemente quebradiça na superfície do aço. Para muitas aplicações, essa camada deve ser minimizada ou removida.
- Minimize-a durante a EDM usando passagens de acabamento de menor potência e excelente lavagem.
- Remova-a pós-processo por meio de polimento manual, usinagem por fluxo abrasivo ou retificação leve, especialmente em superfícies críticas à fadiga ou de rolamento.
4. Especificidades da EDM a Fio
Ao usar EDM a fio em blocos espessos de aço endurecido:
- Selecione o tipo de fio apropriado (fios com recozimento por difusão ou revestidos, como latão zincado) para melhor velocidade e acabamento superficial.
- Gerencie cuidadosamente a tensão do fio e a velocidade de alimentação para evitar rupturas.
- Use tecnologia de controle adaptativo que ajusta automaticamente os parâmetros em tempo real com base nas condições do intervalo de faísca.
5. Considerações pós-EDM
Sempre inspecione em busca de microfissuras, particularmente em ferramentas altamente solicitadas. O alívio de tensões por revenimento após o EDM pode ser recomendado para aplicações críticas. Por fim, a limpeza minuciosa para remover todos os resíduos de fluido dielétrico é essencial antes de qualquer revestimento ou montagem subsequente.
Conclusão: A Aliança Indispensável
Dominar o EDM para peças de aço endurecido não se trata apenas de operar uma máquina; trata-se de compreender uma simbiose fundamental da manufatura. O EDM oferece o único método prático para conformar, detalhar e acabar aços que foram reforçados para serviço extremo. Ao respeitar as propriedades do material, aproveitar a tecnologia moderna de EDM e seguir práticas recomendadas disciplinadas — desde a definição estratégica de parâmetros até a lavagem meticulosa e o pós-processamento —, os fabricantes podem transformar consistentemente blocos de aço endurecido inflexível em componentes de precisão, complexidade e durabilidade extraordinárias. Na busca incessante por desempenho e inovação, a aliança entre o aço endurecido e a Usinagem por Descarga Elétrica permanece não apenas relevante, mas absolutamente indispensável.


