
Die unnachgiebige Herausforderung: Bearbeitung von gehärtetem Stahl
In der Welt der Präzisionsfertigung ist gehärteter Stahl ein Material von immensem Wert und ebenso immenser Herausforderung. Bekannt für seine außergewöhnliche Festigkeit, Verschleißfestigkeit und Haltbarkeit, ist gehärteter Stahl (typischerweise mit einer Rockwell-C-Härte von 45 und mehr) die erste Wahl für kritische Komponenten wie Spritzgussformen, Druckgussformen, Zahnradwerkzeuge und Luft- und Raumfahrtteile. Doch gerade seine Vorzüge machen ihn mit konventionellen Methoden notorisch schwer bearbeitbar. Traditionelle Fräs- und Drehwerkzeuge verschleißen schnell, kämpfen mit der Genauigkeit und können thermische Spannungen verursachen, die die Integrität des Bauteils beeinträchtigen. Hier kommt die Funkenerosion (EDM) ins Spiel – nicht nur als Alternative, sondern als der Hauptschlüssel zur Erschließung des Potenzials von gehärtetem Stahl.
EDM, insbesondere die Senk- (oder Ram-) und Drahtvarianten, überwindet die Grenzen der kraftbasierten Zerspanung. Es ist ein thermoelektrisches Verfahren, das Material durch eine Reihe kontrollierter elektrischer Funken abträgt, wodurch die Härte des Materials praktisch irrelevant wird. Die Beherrschung der EDM für Bauteile aus gehärtetem Stahl ist daher eine kritische Disziplin, die Kunst und Wissenschaft verbindet, um unvergleichliche Präzision in den anspruchsvollsten Materialien zu erreichen.
Die Wissenschaft des Funkens durch Stahl: Wie EDM auf gehärtetem Material wirkt
Im Kern ist EDM ein berührungsloses Bearbeitungsverfahren. Es nutzt die erosive Wirkung schneller, wiederkehrender elektrischer Entladungen zwischen zwei Elektroden – dem Werkzeug (Messing oder Kupfer für Senk-EDM, ein laufender Draht für Draht-EDM) und dem Werkstück (dem gehärteten Stahl). Diese Entladungen finden in einem dielektrischen Fluid statt, typischerweise deionisiertem Wasser für Draht-EDM und Kohlenwasserstofföl für Senk-EDM.
Der EDM-Zyklus bei gehärtetem Stahl
Der Prozess der Bearbeitung von gehärtetem Stahl folgt diesem präzisen Zyklus:
- Ionisierung: Eine Hochspannung wird über den kleinen Spalt zwischen dem Werkzeug und dem Stahlwerkstück angelegt, wodurch das dielektrische Fluid ionisiert und ein leitfähiger Kanal entsteht.
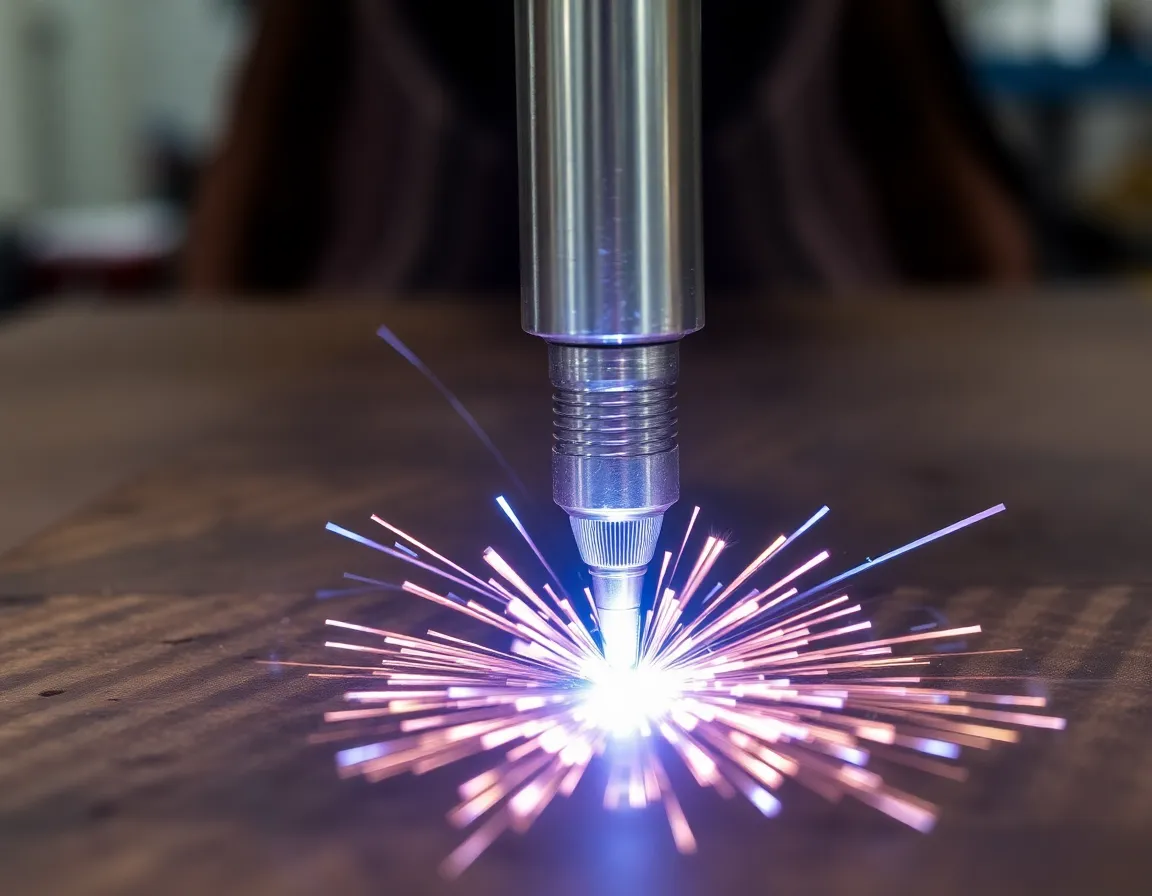
- Funkenentladung: Ein starker, kontrollierter Funke (Dauer im Mikrosekundenbereich) springt über diesen Kanal. Die intensive lokale Hitze von 8.000–12.000 °C schmilzt und verdampft sofort einen mikroskopischen Krater in der gehärteten Stahloberfläche.
- Zusammenbruch und Spülung: Der Strom wird abgeschaltet, wodurch der Plasmakanal zusammenbricht. Das dielektrische Fluid strömt ein und spült die geschmolzenen und erstarrten Ablagerungen (oft als "Späne" bezeichnet) aus dem Spalt.
- Wiederherstellung: Das dielektrische Fluid deionisiert, und der Zyklus wiederholt sich hunderttausende Male pro Sekunde, wodurch der Stahl schrittweise in die gewünschte Form erodiert wird.
Der entscheidende Vorteil dabei ist, dass die elektrische Leitfähigkeit des Stahls und nicht seine Härte der ausschlaggebende Faktor ist. Ob der Stahl 30 HRC oder 65 HRC aufweist, die Funken erodieren ihn effektiv, was die Bearbeitung komplexer Geometrien, scharfer Innenecken und tiefer Rippen ermöglicht, die mit Schneidwerkzeugen unmöglich sind.
Warum EDM der Champion für gehärteten Stahl ist: Wichtige Vorteile und Anwendungen
Die Synergie zwischen EDM und gehärtetem Stahl erschließt eine Reihe von Vorteilen, die die moderne Präzisionstechnik definieren.
Unübertroffene Vorteile
- Härte ist irrelevant: Der einzige und bedeutendste Vorteil. Vorgehärtete Stahlblöcke können direkt bearbeitet werden, wodurch die Verzerrungsrisiken entfallen, die mit dem Wärmebehandeln eines vorbearbeiteten Teils verbunden sind.
- Außergewöhnliche Präzision und Komplexität: EDM kann Toleranzen im Mikrometerbereich erreichen und mühelos filigrane Details, feine Texturen und innenliegende Ecken mit Nullradius erzeugen.
- Keine mechanische Belastung: Da kein physischer Kontakt zwischen Werkzeug und Werkstück besteht, kann es nicht zu mechanischen Spannungen, Ratterschwingungen oder Werkzeugdruckdurchbiegung kommen, wodurch die metallurgische Struktur des gehärteten Stahls erhalten bleibt.
- Überlegene Oberflächengüte: Durch feine Schlichtgänge kann EDM sehr feine Oberflächen erzeugen. Die entstehende wiederaufgeschmolzene Schicht bzw. "weiße Schicht" ist zwar oft vorhanden, kann jedoch mit geeigneten Einstellungen kontrolliert und minimiert werden.
- Bearbeitung empfindlicher Merkmale: Dünne Wände und fragile Merkmale in gehärtetem Stahl werden durch EDM sicher bearbeitet, da keine Schnittkräfte auftreten.
Kritische industrielle Anwendungen
Diese Vorteile machen das EDM von gehärtetem Stahl in zahlreichen Branchen unverzichtbar:
- Werkzeug- und Formenbau: Die klassische Anwendung. Erzeugung von Spritzgussformhohlräumen, Stanzwerkzeugen und Schmiedegesenken aus gehärteten Werkzeugstählen (wie H13, D2, P20) mit komplexen Kernen, Auswerferstiftbohrungen und Logos.
- Luft- und Raumfahrt sowie Verteidigung: Fertigung von Kraftstoffsystemkomponenten, gehärteten Zahnrädern, Turbinenteilen und panzerbrechenden Prototypen aus ultrahochfesten Stählen.
- Herstellung medizinischer Geräte: Herstellung präziser, gratfreier Schneidwerkzeuge, Komponenten für chirurgische Instrumente und Werkzeuge zur Implantatfertigung aus für die Haltbarkeit gehärteten Edelstählen.
- Automobil: Erzeugung gehärteter Zahnräder, Getriebekomponenten und hochverschleißfester Teile für Leistung und Langlebigkeit.
- Feinstanzen und Präzisionsstempel: Draht-EDM ist der Standard für die Herstellung ultrapräziser Stempel und Matrizen für Feinstanzvorgänge aus den härtesten Stählen.
Die Kunst meistern: Best Practices für EDM auf gehärtetem Stahl
Um durchgängig optimale Ergebnisse zu erzielen, müssen beim Erodieren von gehärtetem Stahl spezifische Strategien angewendet werden.
1. Materialkenntnis und Vorbereitung
Verstehen Sie die spezifische Güte des gehärteten Stahls. Legierungselemente wie Chrom, Vanadium und Wolfram beeinflussen die Leitfähigkeit und die Abtragsraten. Stellen Sie sicher, dass das Werkstück ordnungsgemäß am Maschinentisch geerdet ist, um eine stabile Funkenerzeugung aufrechtzuerhalten. Beim Drahterodieren sind geeignete Startlöcher (oft vor dem Härten gebohrt oder mittels Kleinstloch-Erodieren erzeugt) entscheidend.
2. Strategische Bearbeitungsparameter
Die Parameterauswahl ist das Herzstück der EDM-Beherrschung. Moderne Maschinen mit adaptiven Steuerungssystemen sind unerlässlich.
- Schruppen: Verwenden Sie höhere Stromstärke und Einschaltdauer, um Material effizient abzutragen, aber gleichen Sie dies mit ausreichender Ausschaltzeit und Spülung aus, um Lichtbogenbildung zu verhindern.
- Nachbearbeitung: Setzen Sie eine Reihe aufeinanderfolgender Schlichtschnitte mit abnehmenden Leistungseinstellungen ein. Dies verbessert schrittweise die Oberflächengüte und Genauigkeit und entfernt gleichzeitig die beschädigte Schicht aus dem vorherigen Durchgang. Mehrere Schlichtdurchgänge sind das Geheimnis einer überlegenen, spannungsfreien Oberfläche.
- Die Spülung ist von größter Bedeutung: Eine effektive dielektrische Spülung ist bei gehärtetem Stahl noch kritischer, um Abtrag aus der Schnittzone abzuführen und Sekundärfunkenerosion (die Lochfraß verursacht) sowie Drahtbruch beim Drahterodieren zu verhindern. Nutzen Sie optimierte Düsenpositionierung, erhöhten Druck und manchmal orbitale oder oszillierende Bewegung beim Senkerodieren.
3. Handhabung der Rekristallisations- (weißen) Schicht
Die schnelle Erwärmung und Abschreckung des EDM-Prozesses erzeugt eine dünne, harte und oft spröde Rekristallisationsschicht auf der Stahloberfläche. Für viele Anwendungen muss diese Schicht minimiert oder entfernt werden.
- Minimieren Sie sie während des Erodierens durch Schlichtdurchgänge mit geringerer Leistung und eine hervorragende Spülung.
- Entfernen Sie sie nach dem Prozess durch Handpolieren, abrasives Gleitschleifen oder leichtes Schleifen, insbesondere bei ermüdungskritischen Oberflächen oder Lagerflächen.
4. Drahterodieren – Besonderheiten
Beim Drahterodieren von dicken, gehärteten Stahlblöcken:
- Wählen Sie den geeigneten Drahttyp (diffusionsgeglühte oder beschichtete Drähte wie zinkbeschichtetes Messing) für bessere Geschwindigkeit und Oberflächengüte.
- Verwalten Sie Drahtspannung und Vorschubgeschwindigkeit sorgfältig, um Drahtbruch zu vermeiden.
- Nutzen Sie adaptive Steuerungstechnik, die Parameter in Echtzeit automatisch an die Bedingungen der Funkenerosionsstrecke anpasst.
5. Überlegungen nach dem Erodieren
Prüfen Sie stets auf Mikrorisse, insbesondere bei hochbeanspruchten Werkzeugen. Für kritische Anwendungen kann ein Spannungsarmglühen durch Anlassen nach dem Erodieren empfohlen werden. Schließlich ist eine gründliche Reinigung zur Entfernung aller Dielektrikum-Rückstände vor jeder nachfolgenden Beschichtung oder Montage unerlässlich.
Fazit: Die unverzichtbare Allianz
Die Beherrschung des Erodierens von gehärteten Stahlteilen bedeutet nicht nur, eine Maschine zu bedienen; es geht um das Verständnis einer grundlegenden fertigungstechnischen Symbiose. Das Erodieren bietet die einzige praktische Methode, um Stähle, die für extreme Beanspruchung verstärkt wurden, zu formen, zu detaillieren und zu finishbearbeiten. Durch die Berücksichtigung der Materialeigenschaften, die Nutzung moderner Erodiertechnologie und die Einhaltung disziplinierter Best Practices – von der strategischen Parametereinstellung bis zur sorgfältigen Spülung und Nachbearbeitung – können Hersteller Blöcke aus unnachgiebigem gehärtetem Stahl konsequent in Bauteile von außergewöhnlicher Präzision, Komplexität und Haltbarkeit verwandeln. Im unermüdlichen Streben nach Leistung und Innovation bleibt die Allianz zwischen gehärtetem Stahl und der funkenerosiven Bearbeitung nicht nur relevant, sondern absolut unverzichtbar.


