
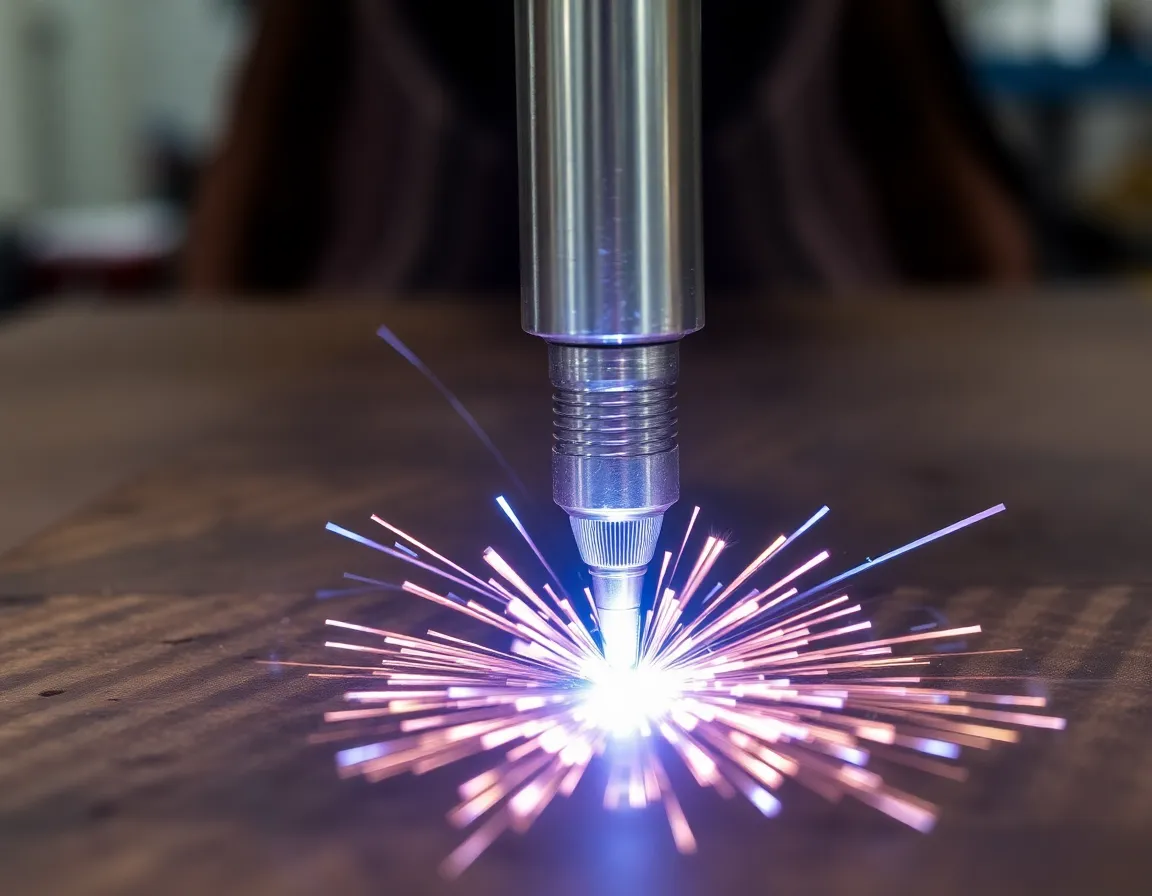
El desafío implacable: mecanizar acero endurecido
En el mundo de la fabricación de precisión, el acero endurecido se erige como un material de inmenso valor y un desafío igualmente inmenso. Reconocido por su excepcional resistencia, resistencia al desgaste y durabilidad, el acero endurecido (típicamente con una dureza Rockwell C de 45 o superior) es la opción predilecta para componentes críticos como moldes de inyección, moldes de fundición a presión, herramientas de engranajes y piezas aeroespaciales. Sin embargo, sus propias virtudes lo hacen notoriamente difícil de mecanizar con métodos convencionales. Las herramientas de fresado y torneado tradicionales se desgastan rápidamente, tienen dificultades con la precisión y pueden inducir tensiones térmicas que comprometen la integridad de la pieza. Aquí es donde el mecanizado por electroerosión (EDM) surge no solo como una alternativa, sino como la llave maestra para desbloquear el potencial del acero endurecido.
El EDM, específicamente las variantes de penetración (o ram) e hilo, trasciende las limitaciones del corte basado en fuerza. Es un proceso termoeléctrico que erosiona el material mediante una serie de chispas eléctricas controladas, haciendo que la dureza del material sea prácticamente irrelevante. Dominar el EDM para piezas de acero endurecido es, por lo tanto, una disciplina crítica que combina arte y ciencia para lograr una precisión inigualable en los materiales más exigentes.
La ciencia de las chispas a través del acero: cómo funciona el EDM en material endurecido
En esencia, el EDM es un proceso de mecanizado sin contacto. Utiliza el efecto erosivo de descargas eléctricas rápidas y recurrentes entre dos electrodos: la herramienta (latón o cobre para el EDM de penetración, un hilo continuo para el EDM de hilo) y la pieza de trabajo (el acero endurecido). Estas descargas ocurren en un fluido dieléctrico, típicamente agua desionizada para el EDM de hilo y aceite de hidrocarburo para el EDM de penetración.
El ciclo de EDM en acero endurecido
El proceso para mecanizar acero endurecido sigue este ciclo preciso:
- Ionización: Se aplica un alto voltaje a través del pequeño espacio entre la herramienta y la pieza de acero, ionizando el fluido dieléctrico y creando un canal conductor.
- Descarga de chispa: Una chispa potente y controlada (que dura microsegundos) salta a través de este canal. El intenso calor local, que alcanza de 8.000 a 12.000 °C, funde y vaporiza instantáneamente un cráter microscópico en la superficie del acero endurecido.
- Colapso y lavado: Se corta la corriente, lo que provoca el colapso del canal de plasma. El fluido dieléctrico entra rápidamente, arrastrando los residuos fundidos y solidificados (a menudo llamados "virutas") fuera del espacio.
- Restablecimiento: El fluido dieléctrico se desioniza y el ciclo se repite cientos de miles de veces por segundo, erosionando progresivamente el acero hasta darle la forma deseada.
La ventaja crítica aquí es que la conductividad eléctrica del acero, no su dureza, es el factor principal. Ya sea que el acero tenga 30 HRC o 65 HRC, las chispas lo erosionarán de manera efectiva, lo que permite mecanizar geometrías complejas, esquinas internas afiladas y nervaduras profundas que son imposibles con herramientas de corte.
Por qué el EDM es el campeón para el acero endurecido: beneficios y aplicaciones clave
La sinergia entre el EDM y el acero endurecido desbloquea una serie de beneficios que definen la ingeniería de precisión moderna.
Beneficios inigualables
- La dureza es irrelevante: El beneficio más significativo. Los bloques de acero preendurecido se pueden mecanizar directamente, eliminando los riesgos de distorsión asociados con el tratamiento térmico de una pieza previamente mecanizada.
- Precisión y complejidad excepcionales: El EDM puede lograr tolerancias de micras y producir detalles intrincados, texturas finas y esquinas internas de radio cero con facilidad.
- Sin tensión mecánica: Como no hay contacto físico entre la herramienta y la pieza de trabajo, no hay posibilidad de inducir tensiones mecánicas, vibraciones o deflexión por presión de la herramienta, preservando la estructura metalúrgica del acero endurecido.
- Acabado superficial superior: Mediante pasadas de acabado fino, el EDM puede producir acabados superficiales muy finos. La capa refundida resultante, o "capa blanca", aunque a menudo presente, puede gestionarse y minimizarse con los ajustes adecuados.
- Mecanizado de detalles delicados: Las paredes delgadas y los detalles frágiles en acero endurecido se mecanizan de forma segura mediante EDM, ya que no intervienen fuerzas de corte.
Aplicaciones industriales críticas
Estos beneficios hacen que el EDM en acero endurecido sea indispensable en diversas industrias:
- Fabricación de herramientas y matrices: La aplicación por excelencia. Creación de cavidades de moldes de inyección, matrices de estampado y matrices de forja a partir de aceros para herramientas endurecidos (como H13, D2, P20) con núcleos complejos, orificios de pasadores eyectores y logotipos.
- Aeroespacial y defensa: Fabricación de componentes de sistemas de combustible, engranajes endurecidos, piezas de turbinas y prototipos perforantes de blindaje a partir de aceros de ultraalta resistencia.
- Fabricación de dispositivos médicos: Producción de herramientas de corte precisas y sin rebabas, componentes de instrumentos quirúrgicos y herramientas de fabricación de implantes a partir de aceros inoxidables endurecidos para mayor durabilidad.
- Automoción: Creación de engranajes endurecidos, componentes de transmisión y piezas de alto desgaste para rendimiento y longevidad.
- Trepado fino y punzones de precisión: El EDM de hilo es el estándar para producir punzones y matrices ultraprecisos para operaciones de trepado fino a partir de los aceros más duros.
Dominar el oficio: mejores prácticas para el EDM en acero endurecido
Para lograr de forma consistente resultados óptimos, se deben emplear estrategias específicas al realizar electroerosión en acero endurecido.
1. Conocimiento y preparación del material
Comprenda el grado específico de acero endurecido. Los elementos de aleación como el cromo, el vanadio y el tungsteno afectan la conductividad y las tasas de erosión. Asegúrese de que la pieza de trabajo esté correctamente conectada a tierra a la mesa de la máquina para mantener un chispeo estable. Para el electroerosionado por hilo, los orificios de inicio adecuados (a menudo taladrados antes del endurecimiento o mediante taladrado por electroerosión de orificios pequeños) son cruciales.
2. Parámetros estratégicos de mecanizado
La selección de parámetros es el corazón del dominio de la electroerosión. Las máquinas modernas con sistemas de control adaptativo son vitales.
- Desbaste: Utilice mayor amperaje y tiempo de encendido del pulso para eliminar material de manera eficiente, pero equilibre esto con un tiempo de apagado adecuado y un lavado suficiente para prevenir la formación de arcos.
- Acabado: Emplee una serie de pasadas de acabado sucesivas con ajustes de potencia decrecientes. Esto mejora gradualmente el acabado superficial y la precisión mientras elimina la capa dañada de la pasada anterior. Las múltiples pasadas de acabado son el secreto para una superficie superior y libre de tensiones.
- El lavado es primordial: El lavado dieléctrico eficaz es aún más crítico con el acero endurecido para evacuar los residuos de la zona de corte y prevenir el chispeo secundario (que causa picaduras) y la rotura del hilo en el electroerosionado por hilo. Utilice un posicionamiento optimizado de las boquillas, mayor presión y, a veces, movimiento orbital o alternativo en el electroerosionado por penetración.
3. Gestión de la capa refundida (blanca)
El calentamiento y enfriamiento rápidos del proceso de electroerosión crean una capa refundida delgada, dura y a menudo frágil en la superficie del acero. Para muchas aplicaciones, esta capa debe minimizarse o eliminarse.
- Minimícela durante la electroerosión utilizando pasadas de acabado de menor potencia y un excelente lavado.
- Elimínela después del proceso mediante pulido manual, mecanizado por flujo abrasivo o rectificado ligero, especialmente en superficies críticas para la fatiga o en superficies de cojinetes.
4. Particularidades del electroerosionado por hilo
Al utilizar electroerosión por hilo en bloques de acero endurecido de gran espesor:
- Seleccione el tipo de hilo adecuado (hilos recocidos por difusión o recubiertos, como el latón recubierto de zinc) para obtener mejor velocidad y acabado superficial.
- Gestione cuidadosamente la tensión del hilo y la velocidad de avance para evitar roturas.
- Utilice tecnología de control adaptativo que ajuste automáticamente los parámetros en tiempo real según las condiciones de la separación de chispa.
5. Consideraciones posteriores a la electroerosión
Inspeccione siempre en busca de microfisuras, especialmente en herramientas altamente solicitadas. Puede recomendarse el alivio de tensiones mediante revenido después de la electroerosión para aplicaciones críticas. Por último, es esencial una limpieza exhaustiva para eliminar todos los residuos de fluido dieléctrico antes de cualquier recubrimiento o ensamblaje posterior.
Conclusión: La alianza indispensable
Dominar la electroerosión para piezas de acero endurecido no consiste simplemente en operar una máquina; se trata de comprender una simbiosis fundamental en la fabricación. La electroerosión proporciona el único método práctico para dar forma, detallar y acabar aceros que han sido reforzados para un servicio extremo. Al respetar las propiedades del material, aprovechar la tecnología moderna de electroerosión y cumplir con prácticas recomendadas disciplinadas —desde la configuración estratégica de parámetros hasta el lavado meticuloso y el posprocesamiento—, los fabricantes pueden transformar de manera consistente bloques de acero endurecido inflexible en componentes de precisión, complejidad y durabilidad extraordinarias. En la búsqueda incesante del rendimiento y la innovación, la alianza entre el acero endurecido y el mecanizado por descarga eléctrica sigue siendo no solo relevante, sino absolutamente indispensable.


